


 Connexion
 Blog

Vision par ordinateur pour la fabrication de produits ménagers : où placer les caméras

En bref : dans la fabrication de produits ménagers, la vision par ordinateur est surtout utile aux stations que vos signaux machine ne peuvent ni compter ni expliquer : tables de lots promotionnels, retouches, encaisseuses et palettiseurs. Le contrôle du niveau de remplissage, des bouchons et des étiquettes est un autre métier, celui des systèmes d'inspection.
- Sur les lignes de lessives liquides et de nettoyants, la remplisseuse et la boucheuse ont en général de bons signaux automate (API). Les caméras servent surtout après elles, au conditionnement et en fin de ligne.
- Sur les lignes de papier tissu, d'hygiène et de nontissés, l'automate compte déjà à pleine cadence. La vidéo aide à expliquer les arrêts à l'emballeuse, à la fardeleuse, à l'ensacheuse et au palettiseur.
- Les systèmes d'inspection de fournisseurs comme Cognex, Keyence ou Mettler-Toledo contrôlent chaque unité. Leur comptage de rebuts peut alimenter la composante qualité de l'OEE (TRS).
- Fabrico mesure l'OEE à partir des signaux machine et des causes d'arrêt saisies par l'opérateur. Les caméras IA sont un module complémentaire qui compte la production, avec la vidéo de n'importe quelle minute sur la chronologie du poste.
Beaucoup de minutes perdues ne commencent pas à la machine que tout le monde surveille. Elles commencent en fin de ligne, à la table des lots promotionnels ou lors d'un changement de format entre deux références MDD (marques de distributeur).
Cette page s'adresse au directeur d'usine ou au responsable amélioration continue qui choisit un logiciel caméra et OEE pour des lignes de produits ménagers. Nous vendons Fabrico : testez donc nos affirmations comme celles de n'importe quel fournisseur.
Ce que la vision par ordinateur fait sur une ligne de produits ménagers, et ce qu'elle ne fait pas
Deux types de systèmes caméra sont vendus sous le même nom. Les confondre mène à une mauvaise présélection.
La vision d'inspection contrôle chaque unité par rapport à une spécification et rejette les non-conformes. Une caméra OEE compte la production et vous donne la vidéo de la minute où la ligne s'est arrêtée. Elles répondent à des questions différentes, et beaucoup d'usines ont besoin des deux.
| Tâche | Vision d'inspection | Caméra OEE |
|---|---|---|
| Niveau de remplissage, présence du bouchon | Oui, sa tâche principale | Non |
| Étiquette, code date, code-barres | Oui | Non |
| Contrôle d'étanchéité ou de soudure | Testeur d'étanchéité ou système d'inspection | Non |
| Compter les lots promotionnels montés à la main | Ce n'est pas son rôle | Oui |
| Montrer pourquoi l'encaisseuse s'est arrêtée | Non | Vidéo de cette minute |
Le lien entre les deux, c'est le comptage des rebuts. Si votre trieuse pondérale ou votre inspection d'étiquettes fournit un signal ou un compteur de rejets, le logiciel OEE peut l'utiliser pour la composante qualité de l'OEE.
Il ne sait que ce que dit ce signal : combien de rebuts, pas pourquoi. Pour le détail du partage des rôles, lisez vision d'étiquettes et de codes ou caméra OEE.
Où se cachent les pertes sur les lignes de produits ménagers
Siemens a interrogé de grandes entreprises industrielles pour The True Cost of Downtime 2024 (EN). Dans les produits de grande consommation (PGC), l'étude constate que le coût des arrêts non planifiés par usine a doublé depuis 2019, pour atteindre un peu plus de 10 millions de dollars par an.
Elle constate aussi que les usines de PGC perdent à peu près autant d'heures en arrêts non planifiés qu'en 2019, alors que l'automobile et l'industrie lourde ont divisé les leurs par deux. Le rapport ne détaille pas les PGC par produit. Sur un site de produits ménagers, cherchez les heures perdues dans cinq types de lignes.
Remplissage de lessives liquides et de nettoyants
Les produits épais comme l'adoucissant se remplissent lentement, et les produits moussants imposent eux aussi un remplissage plus lent. Notre guide OEE des lignes de remplissage de détergents détaille les cadences idéales, le rinçage et le poids de remplissage.
Le bouchage est un foyer fréquent de micro-arrêts, surtout avec les pulvérisateurs à gâchette. Le distributeur doit orienter chaque gâchette, et le tube plongeur doit trouver le col du flacon. Chaque mauvaise alimentation est un micro-arrêt que l'automate enregistre souvent sous un seul code défaut générique.
La vidéo de cette minute montre s'il s'agissait du distributeur, d'un flacon renversé ou d'une trémie vide.
Lignes de poudres et de capsules
La poudre est dosée au poids en étuis ou en sacs. La poussière se dépose aussi bien sur les cellules photoélectriques que sur les objectifs des caméras : demandez donc à chaque fournisseur à quelle fréquence un objectif doit être nettoyé dans un atelier poudre.
Les lignes de capsules forment, remplissent et scellent les doses dans un film hydrosoluble, puis les comptent dans des boîtes ou des sachets. L'humidité et une capsule qui fuit peuvent arrêter le compteur et la remplisseuse de boîtes. La machine sait qu'elle s'est arrêtée. La cause, elle, est généralement saisie par l'opérateur.
Remplissage d'aérosols
Les désodorisants, les insecticides et les produits lustrants passent sur des lignes aérosols. L'alimentation des valves et le sertissage provoquent des micro-arrêts, le gaz propulseur est injecté dans un local gaz séparé et protégé, et chaque boîtier rempli passe un test d'étanchéité.
Commencez par une caméra en fin de ligne, loin du local gaz, et demandez à chaque fournisseur si sa caméra peut être installée plus près. L'analyse détaillée se trouve dans OEE des lignes de remplissage d'aérosols.
Transformation du papier tissu
Sur une ligne de papier toilette ou d'essuie-tout, les casses de bande et les changements de bobine mère font les arrêts longs. La tronçonneuse, l'emballeuse et la fardeleuse font les arrêts courts, et une caméra à cet endroit apporte de la vidéo, pas des comptages.
Voir OEE de la transformation du papier tissu.
Lignes d'hygiène et de nontissés
Les lignes de couches, d'incontinence et de protection féminine tournent très vite. ZUIKO (EN), constructeur de machines pour l'hygiène, annonce 1 000 pièces par minute pour ses machines à couches haut de gamme.
À cette vitesse, ce sont les capteurs et les automates qui comptent. Les caméras aident là où la cadence baisse et où des personnes interviennent : l'ensacheuse, l'encaisseuse, le palettiseur et la table où les sachets rejetés sont retouchés à la main.
Voir OEE des lignes de nontissés et d'hygiène pour les raboutages, les défauts de colle et les rebuts au redémarrage.
La fin de ligne, sur tous les types de lignes
Les cinq types de lignes se terminent à peu près de la même façon : une encaisseuse ou une fardeleuse, un palettiseur et une banderoleuse. Quand l'une de ces machines s'arrête, la ligne en amont remplit sa zone d'accumulation, puis s'arrête à son tour.
Si seule la remplisseuse est connectée, le logiciel voit la ligne s'arrêter, mais pas où l'arrêt a commencé. Ajoutez un signal de marche de l'encaisseuse et du palettiseur, et vous voyez quelle machine s'est arrêtée la première.
Les signaux ne disent toujours pas pourquoi. Un magasin de cartons vide, un pistolet à colle bouché, un carton coincé : c'est ce que montre la vidéo de la minute.
Demandez à chaque fournisseur, nous compris, comment il montre quelle machine s'est arrêtée la première et lesquelles étaient seulement en manque ou saturées. Nos pages sur les arrêts d'encaisseuse filmés par caméra et les arrêts de palettiseur filmés par caméra montrent où placer ces caméras.
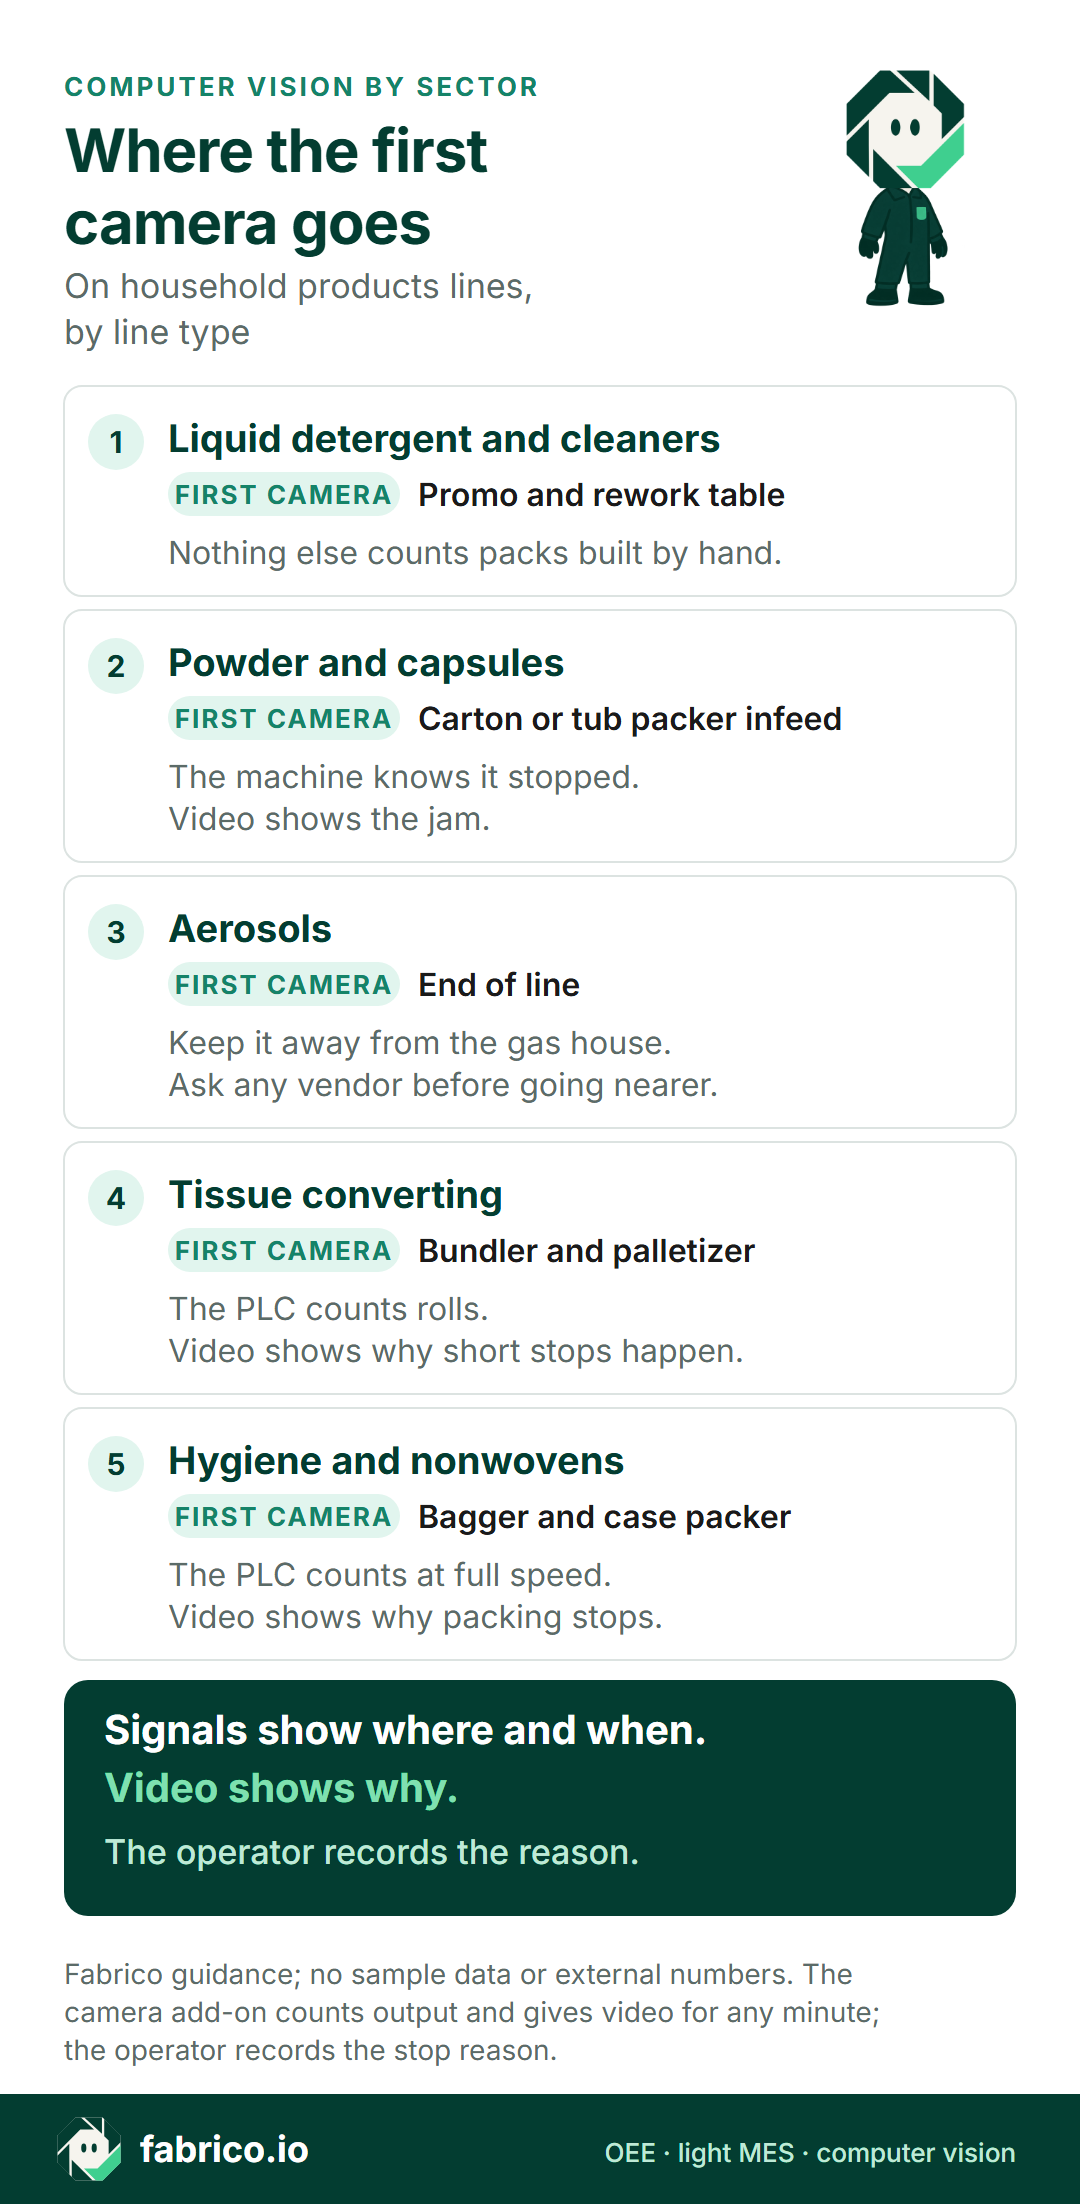
Fiche en anglais : première caméra à la table promo et de retouche (liquides), à l'entrée de la conditionneuse (poudres et capsules), en fin de ligne loin du local gaz (aérosols), à la fardeleuse et au palettiseur (papier tissu), à l'ensacheuse et à l'encaisseuse (hygiène).
Plan de ligne : où placer une caméra sur une ligne de produits ménagers
Voici une ligne de nettoyant liquide, du flacon à la palette, avec le système responsable de chaque tâche.
Deux endroits reçoivent une caméra parce que rien d'autre ne fait aussi bien le travail : la table promo et de retouche à côté de la ligne, où rien ne compte, et la fin de ligne, où les signaux montrent un arrêt mais pas ce qui s'est mal passé. Commencez par là.
Caméra, capteur ou opérateur : station par station
Utilisez ce tableau comme premier tri pour chaque ligne. Notre guide caméra ou capteur, machine par machine va plus loin.
| Station | Source des comptages et des arrêts | Ce qu'apporte une caméra |
|---|---|---|
| Remplisseuse et boucheuse | Signal et compteur automate | Vidéo quand le code défaut n'explique pas l'arrêt |
| Remplisseuse de poudre ou de capsules | Signal automate | Vidéo des bourrages à l'entrée et au compteur |
| Tronçonneuse, emballeuse, fardeleuse | L'automate compte à pleine cadence | Vidéo des micro-arrêts |
| Machine d'hygiène | Automate, à pleine cadence | Pas pour compter. Vidéo à l'ensacheuse |
| Table promo ou de retouche | Rien, ou une feuille de pointage | Compte les lots montés à la main |
| Encaisseuse, palettiseur | État de marche automate | La vidéo montre pourquoi la machine s'est arrêtée |
| Contrôles remplissage, bouchon, étiquette, code | Système d'inspection | Aucune. Son comptage de rebuts alimente l'OEE |
À chaque ligne du tableau, le signal dit quand et combien de temps, et l'opérateur dit pourquoi, avec la vidéo pour vérifier.
Vous voulez cartographier vos propres lignes ? Réservez une démo et apportez votre liste de stations.
Marques de distributeur, nombreuses références et lots promotionnels
Les usines de produits ménagers fabriquent souvent le même produit sous leur propre marque et sous plusieurs marques d'enseignes. La mise à jour 2025 du marché publiée par PLMA avec NielsenIQ situe les MDD à 38,7 % du marché en valeur (EN) dans les 17 pays européens suivis. Elle cite les produits en papier parmi les trois premières catégories de MDD.
Pour la ligne, cela signifie beaucoup de références (SKU) qui ne diffèrent que par l'étiquette, la couleur du flacon, le nombre d'unités par carton ou la langue. Chaque passage est un changement de format, et les séries courtes en multiplient le nombre chaque semaine.
Trois choses aident ici, et une seule nécessite une caméra.
- Chronométrez les changements de format à partir du signal. La ligne s'arrête et redémarre, et le logiciel enregistre les minutes. L'opérateur le code comme changement de format et choisit le type : étiquette seule, rinçage de couleur ou format complet.
- Fixez un temps standard par type de changement. Les minutes au-delà du standard sont une perte à part entière : vous voyez quel type dépasse, et sur quelle ligne. Voir standards de changement de format dans les PGC.
- Comptez les lots promotionnels avec une caméra. Les lots banderolés, les packs bonus et les présentoirs sont souvent montés à la main, et aucun automate ne les compte. Notre page sur les caméras aux postes d'emballage manuel explique comment.
Les cadences idéales comptent aussi. Un flacon de 500 ml et un flacon de 1,5 litre peuvent passer sur la même ligne à des vitesses très différentes. Fixez une cadence idéale par référence, sinon le taux de performance ne veut pas dire grand-chose. Pour une vue plus large des PGC, voir notre page secteur PGC.
Exemple chiffré : un poste sur une ligne de liquide vaisselle
Voici des données d'exemple pour un poste de 8 heures sur une ligne de liquide vaisselle MDD. Ce n'est pas la ligne d'un client ni un écran du produit.
Le temps de production planifié était de 480 minutes. La remplisseuse donne le rythme, avec une cadence idéale de 100 flacons par minute.
La ligne s'est arrêtée 75 minutes au total, chronométrées par le signal. Il reste 405 minutes de marche, donc la disponibilité est de 405 sur 480, soit 84,4 %.
En 405 minutes à 100 par minute, l'idéal est de 40 500 flacons. La remplisseuse en a compté 36 450 : la performance est de 90,0 %.
La trieuse pondérale et l'inspection des étiquettes ont rejeté 730 flacons, ce qui laisse 35 720 flacons bons. La qualité est de 35 720 sur 36 450, soit 98,0 %.
L'OEE vaut 84,4 % x 90,0 % x 98,0 % = 74,4 %. Pour vérifier : 35 720 flacons bons sur les 48 000 possibles en 480 minutes donnent aussi 74,4 %.
Dans cet exemple, seule la remplisseuse est connectée. Sur les 75 minutes d'arrêt, 30 ont commencé à l'encaisseuse et au palettiseur. Le signal de la remplisseuse les a toutes chronométrées, mais ne pouvait dire ni où elles avaient commencé, ni pourquoi.
Un signal de marche de l'encaisseuse montrerait où. La vidéo montre pourquoi, et l'opérateur peut donner à chaque arrêt la bonne cause au lieu d'une supposition.
Avec une marge sur coûts variables supposée de 0,30 € par flacon, ces 30 minutes coûtent 3 000 flacons, soit environ 900 € sur un seul poste. La caméra ne récupère pas cette somme. Elle montre quelle machine et quel défaut traiter en premier, pour que les postes suivants perdent moins.
Cela ne représente de l'argent réel que si vous pouviez vendre ces flacons : convenez de la règle de calcul avec votre contrôleur de gestion. Le changement de format promo de 35 minutes est une perte à part : comparez-le à votre standard.
Questions à poser à tout fournisseur de vision par ordinateur pour les produits ménagers
Posez-les à chaque fournisseur, nous compris. Apportez un vrai poste de l'une de vos lignes.
| Question | Comment tester la réponse |
|---|---|
| Qui compte sur notre ligne la plus rapide ? | Attendez-vous à ce que l'automate compte. Une caméra à pleine cadence doit fournir des données de précision à votre vitesse. |
| Peut-elle compter les lots promotionnels montés à la main ? | Filmez une série promo, comptez-la à la main et comparez. |
| Quelle machine s'est arrêtée la première ? | Prenez un vrai arrêt de l'encaisseuse. Demandez quel signal le montre, et ce que la vidéo ajoute. |
| Où vont les rejets de l'inspection ? | Demandez comment le signal de rejet atteint la composante qualité de l'OEE. |
| La vidéo est-elle stockée, et qui peut la voir ? | Demandez où elle se trouve, pendant combien de temps, et qui peut l'ouvrir. |
| Comment le système gère-t-il des centaines de références ? | Demandez qui fixe les cadences idéales et les types de changement par référence. |
| Que devient un arrêt sans cause ? | Demandez à voir les minutes non classées. |
| À quoi ressemble un pilote ? | Une ligne, une période fixe et un comptage manuel pour comparer. Convenez-en avant de signer. |
Vie privée et instances représentatives du personnel
Une caméra à une table promo ou à une encaisseuse verra des personnes. Dans de nombreuses usines européennes, les instances représentatives du personnel (CSE ou équivalent) voudront donner leur accord avant toute installation.
Trois choses facilitent cette discussion :
- Visez le produit. Cadrez l'unité, l'entrée de la machine ou la table de formation des couches, pas les visages.
- Dites ce que devient la vidéo. Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico.
- Dites à quoi elle sert. Compter les lots et expliquer les arrêts, pas chronométrer les personnes.
Feuille de route : davantage de masquage automatique des personnes dans l'image. Demandez-nous ce qui existe aujourd'hui. Pour l'approche complète, lisez des caméras de ligne de production sans surveillance.
Comment Fabrico s'y prend
Fabrico est une plateforme cloud d'OEE et de MES léger. Voici ce qu'elle fait aujourd'hui sur les lignes de produits ménagers, et ce qu'elle ne fait pas. Pour une comparaison plus large, voir notre guide des logiciels OEE.
- Arrêts et comptages : à partir du signal machine, qu'il vienne d'un automate, d'un capteur ou d'un compteur. L'opérateur ajoute la cause d'arrêt sur la ligne, sur une tablette ou un téléphone.
- OEE et pertes : OEE, arrêts et pertes par ligne et par poste, avec les pertes exprimées en argent. Sur le web, iOS et Android.
- Module vision par ordinateur : des caméras IA comptent la production, y compris aux étapes manuelles comme une table promo. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico.
- Vos données : elles sortent par l'API REST, des webhooks, ou un export Excel ou CSV.
- Feuille de route : des caméras qui détectent les arrêts d'elles-mêmes, marquent les zones de bourrage et suggèrent une cause probable à faire confirmer par l'opérateur. Rien de tout cela n'est disponible aujourd'hui.
- Pas Fabrico : l'inspection du niveau de remplissage, des bouchons, des étiquettes et des codes. Gardez votre système d'inspection et injectez son comptage de rebuts dans l'OEE. Pour la planification et l'ordonnancement, posez-nous la question pendant la démo.
Des modules d'IA sur mesure pour une usine sont possibles en développement spécifique sur demande, mais ce n'est pas par là qu'il faut commencer.
Un exemple chiffré dans les PGC. Ficosota, fabricant bulgare de produits d'hygiène, de papier tissu et de produits ménagers, utilise Fabrico sur 16 lignes. De juin à septembre 2026, l'OEE est passé de 53,11 % à 59,62 %, et la production conforme de 10,49 millions à 12,92 millions d'unités par mois. La part du temps de production sans cause d'arrêt enregistrée est tombée de 3,20 % à 0,40 %. Ficosota est aussi investisseur dans Fabrico, comme nous l'avons annoncé lors de son investissement : tenez-en compte en évaluant ce résultat. L'étude de cas porte sur l'OEE et les causes d'arrêt, pas sur les caméras.
Posez-nous aussi les huit questions ci-dessus.
Réservez une démo ou Contactez-nous.
Questions fréquentes
Une caméra peut-elle compter des couches ou des rouleaux de papier tissu à pleine cadence ?
Sur ces lignes, l'automate ou un capteur compte déjà à pleine cadence, et c'est ce comptage qu'il faut utiliser. Une caméra est plus utile en aval, à l'ensacheuse, à l'encaisseuse et au palettiseur, ainsi qu'aux retouches manuelles.
Si un fournisseur propose un comptage caméra à pleine cadence, demandez des données de précision à votre vitesse. Notre page sur la précision de l'OEE par caméra montre comment le tester.
Une caméra OEE contrôle-t-elle le niveau de remplissage, les bouchons ou les étiquettes ?
Non. C'est de l'inspection, qui nécessite un système d'inspection dédié. Son signal ou son compteur de rejets peut alimenter la composante qualité de l'OEE : les deux systèmes fonctionnent côte à côte.
La caméra peut-elle nous dire pourquoi une ligne s'est arrêtée ?
Aujourd'hui, le signal chronomètre l'arrêt et l'opérateur ajoute la cause, avec la vidéo de cette minute pour vérifier. Feuille de route : une caméra qui suggère une cause d'arrêt probable à faire confirmer par l'opérateur. Ce n'est pas disponible aujourd'hui.
La vidéo de la caméra est-elle stockée ?
Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico. Posez la même question à chaque fournisseur, et obtenez la réponse par écrit pour vos instances représentatives du personnel (CSE ou équivalent).
Où placer la première caméra dans une usine de produits ménagers ?
En général à une station que rien ne compte aujourd'hui, comme une table de lots promotionnels. L'autre bon point de départ est la fin de ligne, où les signaux montrent un arrêt mais pas ce qui s'est mal passé. Une caméra à cet endroit vous montre vite si d'autres en valent la peine.
Qu'est-ce qui détermine le coût de la vision par ordinateur sur les lignes de produits ménagers ?
Le devis dépend du nombre de lignes et de caméras, du montage, du réseau et de la formation. Donnez à chaque fournisseur la même liste de lignes et de stations, pour comparer ce qui est comparable.
Vous voulez voir Fabrico sur une ligne comme la vôtre ? Réservez une démo.












Tuiles Fabrico réelles, données d'exemple.