


 Connexion
 Blog
OEE pour les lignes de remplissage de détergents - mousse, bouchons et changements fréquents

Points clés
- Définissez le rythme idéal par taille de contenant à partir de la vitesse nominale du remplisseur, et enregistrez les ralentissements dus à la mousse comme perte de vitesse avec motif.
- Les changements viennent en trois types : rinçage produit, changement de format, ou les deux. Mesurez chaque changement depuis la dernière bonne bouteille jusqu’à la première bonne bouteille.
- Les trieuses (unscramblers), les pose-bouchons et les étiqueteuses créent la plupart des arrêts courts, qui se cachent dans la Performance.
- Attendre une cuve en vrac libérée est une perte de Disponibilité codée côté batch, pas côté équipe de remplissage.
- Comptez les rejets de la peseuse, les fuites et les défauts d’étiquetage comme Qualité, et suivez le giveaway séparément en argent.
Une bouteille d’un litre de liquide vaisselle sort du remplisseur avec de la mousse qui coule sur son goulot. le mandrin du pose-bouchon glisse sur le filetage mouillé, la bouteille est rejetée au contrôle du couple, et deux minutes plus tard l’étiqueteuse s’arrête parce qu’une bouteille humide n’accepte pas l’étiquette. Rien de tout cela n’est une panne, et rien ne figurera dans le rapport d’équipe. Sur une ligne de remplissage de détergents, l’OEE s’échappe précisément dans ces arrêts petits et liés.
Ce guide s’adresse aux responsables d’usine, ingénieurs production et responsables CI sur les lignes de produits ménagers : lessive liquide, assouplissant, liquide vaisselle, nettoyants surface et eau de javel, en bouteilles, pulvérisateurs et sachets. Il couvre où va le temps, comment fixer le rythme idéal quand la mousse et la viscosité changent selon le SKU, comment gérer les rinçages et changements de format, et comment chiffrer les pertes.
La ligne de remplissage, poste par poste
- Trieuse et système de pucks. Oriente les bouteilles vides et les met debout. Les bouteilles non rondes et instables voyagent souvent dans des pucks.
- Remplisseur. Volumétrique, débitmètre ou remplissage au poids net. Pour les produits moussants, les buses plongent souvent dans la bouteille puis remontent pendant le remplissage.
- Pose-bouchons. Bouchons à vis, bouchons à emboîter ou pulvérisateurs, alimentés par un trieur. Les pulvérisateurs doivent être orientés, ce qui fait de ce poste un point d’arrêt fréquent.
- Peseuse et test de fuite. Rejette les bouteilles sous-remplies, surremplies ou qui fuient.
- Étiqueteuse et codeur. Étiquettes avant et arrière ou manchons, plus le code de lot.
- Formeuse, filmage et palettiseur. Fin de ligne.
Les lignes sachets remplacent les trois premières stations par un remplisseur-soudeur de sachets, souvent rotatif, alimenté par des sachets préfabriqués ou avec bec verseur. La logique de perte est la même.

Où passe le temps sur une ligne de détergent
| Poste | Arrêts typiques | Facteur OEE |
|---|---|---|
| Trieuse | Bouteilles tombées ou bloquées, mauvaise orientation, blocage des pucks | Performance (arrêts courts) |
| Remplisseur | Débordement de mousse, buses qui gouttent, pannes de valve, cuve vrac vide | Disponibilité et Performance |
| Pose-bouchons | Bouchon bloqué, orientation du pulvérisateur, mandrin qui glisse sur filetage humide | Performance, Qualité pour rejets au couple |
| Peseuse et test de fuite | Benne de rejet pleine, faux rejets | Qualité, arrêts courts |
| Étiqueteuse | Rupture de la bobine d’étiquette, collage, étiquettes qui n’adhèrent pas aux bouteilles humides | Performance et Qualité |
| Toute la ligne | Rinçages et changements de format, attente de vrac libéré, plus de bouteilles ou de bouchons | Disponibilité |
Le schéma est typique du remplissage high-mix : peu de pannes longues, beaucoup d’arrêts courts aux postes qui manipulent des composants libres, et beaucoup de temps en changements.
Fixer le rythme idéal : mousse et viscosité
Utilisez un rythme idéal par taille de contenant et famille de produits : la cadence nominale ou la meilleure cadence prouvée en bouteilles par minute pour ce format. Si le remplisseur n’est pas la machine la plus lente pour un format, utilisez la machine qui l’est.
La mousse est la partie difficile. Un produit moussant rempli à pleine vitesse déborde, mouille le goulot et provoque des défauts au pose-bouchons et à l’étiqueteuse, donc les équipes ralentissent le remplisseur. Vous avez alors deux options claires :
- Conserver la vitesse nominale comme idéale et comptabiliser le ralentissement comme une perte de vitesse avec la raison mousse. Le coût reste visible et cela soutient l’argument en faveur d’autres buses ou d’un changement de profil de remplissage.
- Fixer un rythme standard plus bas pour ce SKU, approuvé par l’ingénierie et consigné par écrit. La Performance ne mesure alors que le fait de tourner en dessous du rythme convenu.
Choisissez une règle et appliquez-la. Ce qu’il ne faut pas faire : laisser chaque équipe choisir la vitesse puis utiliser la moyenne comme idéal. La viscosité importe aussi : un produit qui épaissit à froid remplit plus lentement en hiver, et ce ralentissement a aussi besoin d’une raison.
Changements : rinçages et pièces de format
Les lignes de détergents changent souvent, et les changements se présentent en trois types.
- Changement de produit, même bouteille. Nouveau parfum, couleur ou formule. La cuve, les tuyaux et le remplisseur sont rincés à l’eau ou poussés avec le produit suivant, et les premières bouteilles sont déviées jusqu’à ce que la couleur et l’odeur soient correctes.
- Changement de format, même produit. Nouvelle taille ou forme de bouteille : guides, roues étoile, vis sans fin de synchronisation, buses de remplissage, mandrins du pose-bouchons et réglages de l’étiqueteuse.
- Les deux à la fois. Le plus long, et celui autour duquel planifier.
Chronométrez chaque changement depuis la dernière bonne bouteille de l’ancien SKU jusqu’à la première bonne bouteille du nouveau à vitesse nominale, et enregistrez le type. Certaines paires de produits nécessitent un nettoyage complet, par exemple en quittant un produit contenant de l’eau de Javel. Suivez les règles de nettoyage de l’usine et ne les raccourcissez jamais pour gagner de l’OEE.
Le rinçage lui-même a un coût : produit et eau à drainer ou à renvoyer en rework. Pesez-le par changement. Notre guide comment réduire le temps de changement couvre le déplacement de la préparation des pièces de format en dehors de l’arrêt.
Arrêts courts à la trieuse, au pose-bouchons et à l’étiqueteuse
Une bouteille tombée à la trieuse, un bouchon qui ne se nourrit pas, un pulvérisateur qui arrive à l’envers : chacun est remis en ordre en secondes par l’opérateur et le signal de marche s’en aperçoit à peine. Ensemble ils représentent souvent la plus grande perte de Performance sur la ligne. Notre article sur les micro-arrêts sur les lignes d’emballage montre comment trouver la station qui en porte le plus.
Surveillez les effets en chaîne. Un arrêt court du pose-bouchons qui fait reculer les bouteilles vers le remplisseur est un arrêt du remplisseur causé par le pose-bouchons. Imputez-le au pose-bouchons, la machine qui l’a déclenché. Notre guide sur starvation and blocking explique la règle.
Qualité : poids de remplissage, fuites, étiquettes et giveaway
- Poids de remplissage. Rejets de la peseuse pour sous-remplissage et sur-remplissage.
- Fuites et couple. Bouteilles rejetées au test de fuite ou pour un couple de bouchon incorrect.
- Étiquettes et codes. Étiquettes manquantes, de travers ou humides, codes de lot illisibles.
- Produit dévié. Bouteilles remplies pendant un rinçage jusqu’à ce que la couleur et l’odeur soient correctes.
Le giveaway est différent. Une bouteille sur-remplie qui passe la peseuse est une bonne bouteille, elle ne réduit donc pas la Qualité OEE, mais elle donne du produit. Suivez-le à côté de l’OEE, en argent. Notre guide sur le giveaway et le sur-remplissage montre comment.
Sources de données : ce que chacune voit
| Source | Ce qu’elle donne | Ce qu’elle rate |
|---|---|---|
| PLC du remplisseur | État de marche, compteur de remplissage, vitesse, codes d’erreur | Pourquoi le remplisseur a attendu |
| Peseuse et testeur de fuite | Acceptations, rejets, poids de remplissage | Étiquettes, bouchons qui semblent bons mais fuient plus tard |
| Compteurs du pose-bouchons et de l’étiqueteuse | Comptages et quelques erreurs | Bouchons courts dégagés à la main |
| Entrée opérateur | Raison, type de changement, lot bulk | Arrêts trop courts pour être enregistrés |
| Caméra à une station | Un clip de la trieuse ou du pose-bouchons au moment d’un arrêt | Ce qui se passe à l’intérieur de la cuve du remplisseur |
Le PLC définit quand un arrêt a commencé et combien de temps il a duré. Là où une caméra surveille la trieuse ou l’entrée du pose-bouchons, le clip montre ce que le signal de marche ne peut pas : bouteilles tombées, bourrage de bouchons, mousse sur les goulots. Un modèle peut proposer la raison, et l’opérateur la confirme en une tape.
Une garde travaillée sur une ligne de détergent
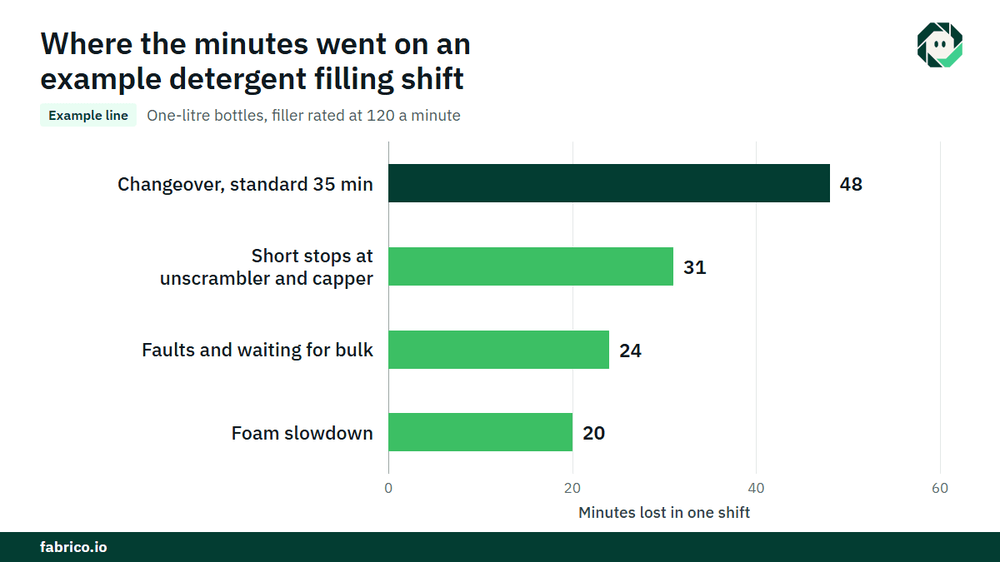
Ligne d’exemple (chiffres indicatifs, pas un client) : une ligne remplit des bouteilles d’un litre, le remplisseur étant évalué à 120 bouteilles par minute pour cette taille. Le temps de production planifié est de 480 minutes.
- Arrêts : un changement produit et format de 48 minutes (standard 35) et 24 minutes de pannes et attente de bulk. Total 72 minutes, donc le temps de marche est 408 minutes.
- Disponibilité = 408 / 480 = 85,0 %.
- Production idéale = 408 x 120 = 48 960 bouteilles. Le remplisseur a compté 42 840. Performance = 42 840 / 48 960 = 87,5 %. Les 6 120 bouteilles manquantes représentent 51 minutes à la cadence idéale : 31 minutes d’arrêts courts à la trieuse et au pose-bouchons et 20 minutes de ralentissement dû à la mousse.
- Rejets : 1 071 bouteilles. Bouteilles bonnes = 41 769. Qualité = 41 769 / 42 840 = 97,5 %.
- OEE = 0,85 x 0,875 x 0,975 = 72,5 %. Vérification : 41 769 / 120 = 348,075 minutes, et 348,075 / 480 = 72,5 %.
Évaluez deux pertes avec une contribution de 0,25 $ par bouteille (0,25 € dans une usine en euros). Les 31 minutes d’arrêts courts représentent 31 x 120 = 3 720 bouteilles, soit 930 $ par poste. Les 13 minutes de dépassement de changement représentent 1 560 bouteilles, soit 390 $. Sur 500 postes par an, seuls les arrêts courts s’élèvent à 465 000 $, ou 465 000 €, si la ligne est sold out.
Où s’intègre Fabrico
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. Sur une ligne de remplissage elle commence par l’OEE et un MES léger : journalisation automatique des arrêts à partir des signaux machine et OEE en live par ligne et par garde, de sorte que les arrêts courts sont comptés au lieu d’être devinés.
- Pertes chiffrées en argent et classées par valeur, de sorte qu’un bourrage du pose-bouchons, un ralentissement dû à la mousse et un long rinçage sont comparés dans une même monnaie.
- L’opérateur confirme la raison en une tape, y compris le type de changement.
- Un clip caméra comme preuve d’un arrêt lorsqu’une caméra observe la trieuse ou le pose-bouchons.
- Un ordre de travail au technicien approprié, avec son coût, quand un arrêt est une panne.
- Une vue unique sur plusieurs usines pour les groupes ayant plusieurs sites de remplissage.
Vous pouvez commencer sur une ligne, avec une base et une date de décision convenues à l’avance. Chaque usine reçoit un devis après revue de ses lignes.
Questions fréquentes
Comment calculez-vous l’OEE sur une ligne de remplissage de bouteilles ?
La Disponibilité est le temps de marche sur le temps planifié. La Performance est les bouteilles remplies sur les bouteilles que la machine qui fixe le rythme aurait pu remplir pendant le temps de marche. La Qualité est les bouteilles bonnes sur toutes les bouteilles. Vérifiez : bouteilles bonnes divisées par le taux idéal, divisées par le temps planifié.
Les produits moussants doivent-ils avoir une vitesse idéale plus basse ?
Soit vous gardez la vitesse nominale et enregistrez la mousse comme perte de vitesse, soit vous définissez un standard plus bas approuvé pour ce SKU. Les deux fonctionnent si la règle est écrite et appliquée de la même manière sur chaque garde.
Le rinçage entre produits est-il un arrêt planifié ?
Comptabilisez-le comme temps de changement dans la Disponibilité, avec un standard par type de changement. Les minutes au‑delà du standard sont celles sur lesquelles travailler.
Le giveaway compte-t-il dans la Qualité OEE ?
Non. Une bouteille sur-remplie qui passe la peseuse est bonne. Suivez le giveaway à côté de l’OEE, en argent.
Quel est un bon OEE pour une ligne remplissage de produits ménagers ?
Il n’y a pas de benchmark standard pour ces lignes, et la fréquence des changements varie beaucoup entre usines. Comparez chaque ligne à sa propre baseline et suivez la tendance par SKU et par poste.
Voyez les pertes de votre ligne de remplissage dans une démo
Apportez une ligne et son journal d’arrêts. Nous montrerons où vont les arrêts courts et les minutes de changement et ce qu’ils coûtent. Pour une vue plus large, lisez OEE pour la fabrication de biens de consommation.










Tuiles Fabrico réelles, données d'exemple.