


 Anmeldung
 Blog
OEE für Abfülllinien für Reinigungsmittel - Schaum, Verschlüsse und häufige Umrüstungen

Wesentliche Erkenntnisse
- Stellen Sie die ideale Rate pro Gebindegröße aus der Nennleistung des Füllers ein und buchen Sie verlangsamte Produktion durch Schaum als Geschwindigkeitsverlust mit angegebenem Grund.
- Rüsten erfolgen in drei Arten: Produktspülung, Formatwechsel oder beides. Messen Sie jede Umrüstung von der letzten guten Flasche bis zur ersten guten Flasche.
- Entwirrer (Unscrambler), Verschließer und Etikettierer verursachen die meisten Kurzstopps, die sich in der Performance verstecken.
- Das Warten auf eine freigegebene Bulk-Charge ist ein Verfügbarkeitsverlust, der der Charge zugeordnet wird, nicht der Füllmannschaft.
- Zählen Sie Kontrollwaagen-Ablehnungen, Leckagen und Etikettenfehler als Qualität und verfolgen Sie Giveaway separat in Geld.
Eine Ein-Liter-Flasche Spülmittel kommt vom Füller mit Schaum, der den Flaschenhals herunterläuft. Die Verschließer-Spannbacke rutscht auf dem nassen Gewinde, die Flasche wird beim Drehmoment-Check abgewiesen, und zwei Minuten später stoppt der Etikettierer, weil eine nasse Flasche das Etikett nicht annimmt. Nichts davon ist ein Ausfall, und nichts davon steht im Schichtbericht. Bei einer Reinigungsmittel-Abfülllinie entweicht OEE genau in diesen kleinen, verknüpften Stopps.
Dieser Leitfaden richtet sich an Betriebsleiter, Produktionsingenieure und CI-Verantwortliche für Haushaltschemie-Linien: Waschmittel, Weichspüler, Spülmittel, Oberflächenreiniger und Bleichmittel in Flaschen, Sprühflaschen und Beuteln. Er behandelt, wohin die Zeit geht, wie man die ideale Rate setzt, wenn Schaum und Viskosität sich pro SKU ändern, wie man Spülvorgänge und Formatwechsel handhabt und wie man Verluste bewertet.
Die Fülllinie, Station für Station
- Unscrambler und Puck-System. Orientiert leere Flaschen und stellt sie auf. Nicht-runde und instabile Flaschen laufen oft in Pucks.
- Füller. Volumetrisch, Durchflussmesser oder Netto-Gewicht-Füllung. Bei schäumenden Produkten tauchen Düsen oft in die Flasche ein und heben sich beim Füllen.
- Verschließer. Schraubverschlüsse, Aufsteckkappen oder Sprühköpfe, zugeführt von einem Sortierer. Sprühköpfe müssen orientiert werden, was dies zu einer häufigen Stoppstelle macht.
- Kontrollwaage und Lecktest. Verwirft unterfüllte, überfüllte oder leckende Flaschen.
- Etikettierer und Coder. Vorder- und Rücketiketten oder Sleeves, plus Chargencode.
- Case Packer, Shrink Wrapper und Palettierer. Ende der Linie.
Beutel-Linien ersetzen die ersten drei Stationen durch einen Beutel-Füller und -Versiegeler, oft rotierend, versorgt mit vorgefertigten oder mit Ausgießer versehenen Beuteln. Die Logik der Verluste bleibt gleich.

Wohin die Zeit auf einer Reinigungsmittellinie geht
| Station | Typische Stopps | OEE-Faktor |
|---|---|---|
| Unscrambler | Gefallene oder gestoppte Flaschen, falsche Orientierung, Puck-Stau | Performance (Kurzstopps) |
| Füller | Schaumüberlauf, tropfende Düsen, Ventilfehler, leerer Bulk-Tank | Verfügbarkeit und Performance |
| Verschließer | Verschlusszufuhr-Stau, falsche Orientierung von Sprühköpfen, Spannbacke rutscht auf nassen Gewinden | Performance, Qualität bei Drehmoment-Ablehnungen |
| Kontrollwaage und Lecktest | Ablehnungsbehälter voll, Fehlablehnungen | Qualität, Kurzstopps |
| Etikettierer | Etikettenbahnbruch, Spleiß, Etiketten kleben nicht auf nassen Flaschen | Performance und Qualität |
| Gesamte Linie | Spül- und Formatwechsel, Warten auf freigegebenen Bulk, keine Flaschen oder Verschlüsse | Verfügbarkeit |
Das Muster ist typisch für High-Mix-Abfüllung: wenige lange Ausfälle, viele kurze Stopps an den Stationen, die lose Komponenten handhaben, und viel Zeit in Umrüstungen.
Die ideale Rate einstellen: Schaum und Viskosität
Verwenden Sie eine ideale Rate pro Gebindegröße und Produktfamilie: die Nenn- oder nachweislich beste Flaschenzahl pro Minute für diese Flasche. Wenn der Füller nicht die langsamste Maschine für ein Format ist, verwenden Sie die Maschine, die es ist.
Schaum ist der schwierige Teil. Ein schäumendes Produkt, das mit voller Geschwindigkeit gefüllt wird, läuft über, benetzt den Hals und verursacht Verschließer- und Etikettierfehler, sodass die Teams den Füller verlangsamen. Dann haben Sie zwei ehrliche Optionen:
- Behalten Sie die Nennleistung als Ideal und buchen Sie die Verlangsamung als Geschwindigkeitsverlust mit dem Grund Schaum. Die Kosten bleiben sichtbar und es stützt einen Fall für andere Düsen oder eine Änderung des Füllprofils.
- Setzen Sie eine niedrigere Standardrate für dieses SKU, von der Technik genehmigt und schriftlich festgehalten. Performance misst dann nur das Unterschreiten der vereinbarten Rate.
Wählen Sie eine Regel und bleiben Sie dabei. Was Sie nicht tun dürfen, ist jede Schicht entscheiden zu lassen und dann den Durchschnitt als Ideal zu verwenden. Viskosität spielt auch eine Rolle: ein Produkt, das bei Kälte eindickt, füllt im Winter langsamer, und diese Verlangsamung braucht ebenfalls einen Grund.
Rüsten: Spülen und Formatteile
Reinigungsmittellinien wechseln häufig, und die Wechsel kommen in drei Arten.
- Produktwechsel, gleiche Flasche. Neuer Duft, Farbe oder Formel. Tank, Rohre und Füller werden mit Wasser gespült oder mit dem nächsten Produkt durchgeschoben, und die ersten Flaschen werden abgelenkt, bis Farbe und Duft stimmen.
- Formatwechsel, gleiches Produkt. Neue Flaschengröße oder Form: Führungen, Sternräder, Taktspindeln, Fülldüsen, Spannbacken des Verschließers und Etikettierereinstellungen.
- Beides zusammen. Die längste Art, und die, um die man planen sollte.
Messen Sie jede Umrüstung von der letzten guten Flasche des alten SKU bis zur ersten guten Flasche des neuen bei Nennleistung und protokollieren Sie, welche Art es war. Einige Produktpaare benötigen eine vollständige Reinigung, z. B. beim Wechsel von einem Bleichprodukt. Folgen Sie den Reinigungsregeln der Anlage und kürzen Sie diese niemals, um OEE zu gewinnen.
Das Spülen selbst hat Kosten: Produkt und Wasser, die entwässert oder in einen Nacharbeitsbehälter geleitet werden. Wiegen Sie es pro Wechsel. Unser Leitfaden zur Reduzierung der Umrüstzeit behandelt das Vorbereiten von Formatteilen außerhalb des Stillstands.
Kurzstopps am Unscrambler, Verschließer und Etikettierer
Eine gefallene Flasche am Unscrambler, ein Deckel, der nicht zuführt, ein Sprühkopf, der verkehrt ankommt: Jede dieser Störungen wird vom Bediener in Sekunden behoben, und das Laufsignal merkt es kaum. Zusammen sind sie oft der größte Performance-Verlust an der Linie. Unser Artikel zu Mikrostopps an Verpackungslinien zeigt, wie man die Station findet, die die meisten davon trägt.
Beachten Sie die verbundenen Effekte. Ein kurzer Verschließer-Stopp, der Flaschen zurück in den Füller staut, ist ein Füller-Stopp mit Verschließer-Ursache. Buchen Sie ihn auf den Verschließer, die Maschine, die ihn ausgelöst hat. Unser Leitfaden zu Starvation und Blocking erklärt die Regel.
Qualität: Füllgewicht, Lecks, Etiketten und Giveaway
- Füllgewicht. Kontrollwaagen-Ablehnungen wegen Unterfüllung und Überfüllung.
- Lecks und Drehmoment. Flaschen, die beim Lecktest oder wegen falschem Verschlussdrehmoment abgewiesen werden.
- Etiketten und Codes. Fehlende, schiefe oder nasse Etiketten, nicht lesbare Chargencodes.
- Abgelenktes Produkt. Flaschen, die während einer Spülung gefüllt wurden, bis Farbe und Duft korrekt waren.
Giveaway ist anders. Eine überfüllte Flasche, die die Kontrollwaage passiert, ist ein gutes Produkt und verringert daher nicht die OEE-Qualität, gibt aber Produkt gratis weg. Verfolgen Sie es neben OEE, in Geld. Unser Leitfaden zu Giveaway und Überfüllung zeigt wie.
Datenquellen: Was jede liefert
| Quelle | Was sie liefert | Was sie verpasst |
|---|---|---|
| Füller-PLC | Laufzustand, Füllzählung, Geschwindigkeit, Fehlercodes | Warum der Füller gewartet hat |
| Kontrollwaage und Lecktester | Annahmen, Ablehnungen, Füllgewichte | Etiketten, Verschlüsse, die gut aussehen, aber später lecken |
| Verschließer- und Etikettierer-Zähler | Zählungen und einige Fehler | Kurzstaus, die per Hand beseitigt werden |
| Operator-Eingabe | Grund, Rüsttyp, Bulk-Charge | Stopps zu kurz zum Aufzeichnen |
| Kamera an einer Station | Ein Clip des Unscramblers oder Verschließers zum Zeitpunkt eines Stopps | Was innerhalb der Füllschale passiert |
Die PLC legt fest, wann ein Stopp begonnen hat und wie lange er dauerte. Wo eine Kamera den Unscrambler oder den Zuführbereich des Verschließers beobachtet, zeigt der Clip, was das Laufsignal nicht kann: gefallene Flaschen, einen Verschlussstau, Schaum am Hals. Ein Modell kann den Grund vorschlagen, und der Bediener bestätigt ihn mit einem Tipp.
Eine durchgerechnete Schicht auf einer Reinigungsmittellinie
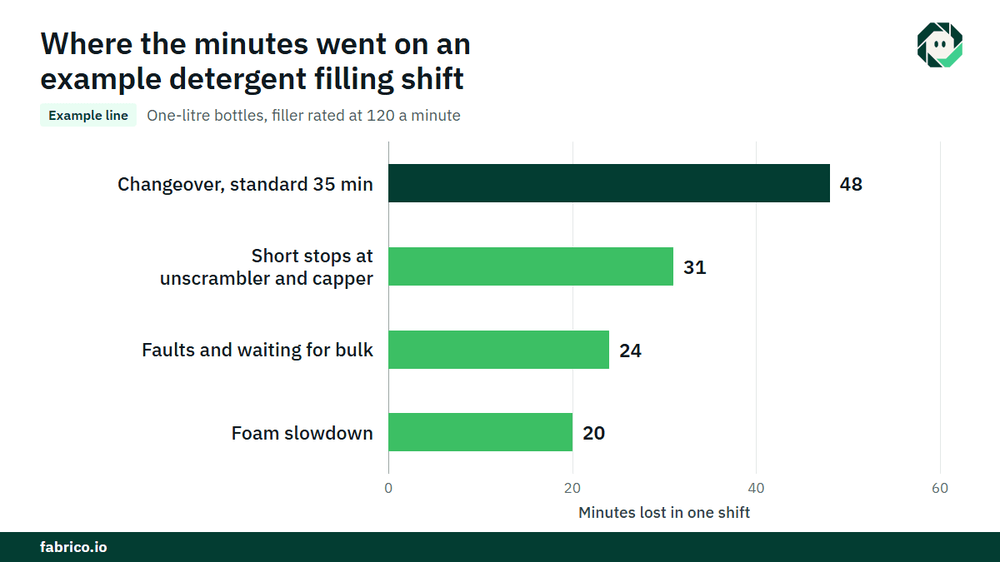
Beispiellinie (illustrative Zahlen, kein Kunde): Eine Linie füllt Ein-Liter-Flaschen, wobei der Füller für diese Größe mit 120 Flaschen pro Minute bewertet ist. Die geplante Produktionszeit beträgt 480 Minuten.
- Stopps: eine Produkt- und Formatumrüstung von 48 Minuten (Standard 35) und 24 Minuten Fehler und Warten auf Bulk. Insgesamt 72 Minuten, damit Laufzeit 408 Minuten.
- Verfügbarkeit = 408 / 480 = 85,0%.
- Ideale Ausgabe = 408 x 120 = 48.960 Flaschen. Der Füller zählte 42.840. Performance = 42.840 / 48.960 = 87,5%. Die fehlenden 6.120 Flaschen entsprechen 51 Minuten bei der Idealrate: 31 Minuten Kurzstopps am Unscrambler und Verschließer und 20 Minuten Schaumverlangsamung.
- Ablehnungen: 1.071 Flaschen. Gute Flaschen = 41.769. Qualität = 41.769 / 42.840 = 97,5%.
- OEE = 0,85 x 0,875 x 0,975 = 72,5%. Kontrolle: 41.769 / 120 = 348,075 Minuten, und 348,075 / 480 = 72,5%.
Bewerten Sie zwei Verluste bei einem Deckungsbeitrag von $0,25 pro Flasche (€0,25 in einem Euro-Werk). Die 31 Minuten Kurzstopps sind 31 x 120 = 3.720 Flaschen oder $930 pro Schicht. Die 13 Minuten Umrüstüberschuss sind 1.560 Flaschen oder $390. Bei 500 Schichten pro Jahr kommen allein die Kurzstopps auf $465.000 bzw. €465.000, wenn die Linie ausverkauft ist.
Wo Fabrico passt
Fabrico ist eine computer-vision-gestützte Manufacturing-Performance-Plattform. Auf einer Fülllinie beginnt sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus Maschinensignalen und OEE live nach Linie und Schicht, so dass Kurzstopps gezählt statt geschätzt werden.
- Verluste in Geld bewertet und nach Geld gerankt, sodass ein Verschließer-Stau, eine Schaumverlangsamung und eine lange Spülung in einer Währung verglichen werden können.
- Der Bediener bestätigt den Grund mit einem Tipp, inklusive des Umrüstungstyps.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera den Unscrambler oder den Verschließer beobachtet.
- Eine Arbeitsorder an den richtigen Techniker, mit seinen Kosten, wenn ein Stopp eine Störung ist.
- Eine Ansicht über Werke hinweg für Gruppen mit mehreren Abfüllstandorten.
Sie können an einer Linie starten, mit einer Baseline und einem im Voraus vereinbarten Entscheidungsdatum. Jedes Werk erhält nach Überprüfung seiner Linien ein Angebot.
Häufig gestellte Fragen
Wie berechnet man OEE an einer Flaschenfülllinie?
Verfügbarkeit ist Laufzeit geteilt durch geplante Zeit. Performance ist gefüllte Flaschen geteilt durch die Flaschen, die die tempo-setzende Maschine in der Laufzeit füllen könnte. Qualität ist gute Flaschen geteilt durch alle Flaschen. Prüfen Sie: gute Flaschen geteilt durch die Idealrate, geteilt durch die geplante Zeit.
Sollten schäumende Produkte eine niedrigere ideale Geschwindigkeit haben?
Entweder behalten Sie die Nenngeschwindigkeit und buchen Schaum als Geschwindigkeitsverlust, oder Sie setzen einen genehmigten niedrigeren Standard für dieses SKU. Beides funktioniert, wenn die Regel schriftlich festgehalten und auf jeder Schicht gleich angewendet wird.
Ist das Spülen zwischen Produkten geplanter Ausfall?
Zählen Sie es als Rüstzeit in der Verfügbarkeit, mit einem Standard pro Rüsttyp. Die Minuten über dem Standard sind die, an denen gearbeitet werden sollte.
Zählt Giveaway zur OEE-Qualität?
Nein. Eine überfüllte Flasche, die die Kontrollwaage passiert, ist gut. Verfolgen Sie Giveaway neben OEE, in Geld.
Was ist ein gutes OEE für eine Haushaltschemiefülllinie?
Es gibt keinen Standard-Benchmark für diese Linien, und die Rüstfrequenz variiert stark zwischen Werken. Vergleichen Sie jede Linie mit ihrer eigenen Basis und verfolgen Sie den Trend nach SKU und Station.
Sehen Sie die Verluste Ihrer Fülllinie in einer Demo
Bringen Sie eine Linie und ihr Downtime-Log mit. Wir zeigen, wohin die Kurzstopps und Umrüstminuten gehen und was sie kosten. Für einen breiteren Überblick lesen Sie OEE für CPG-Produktion.
Verwandte Artikel










Echte Fabrico-Kacheln, Beispieldaten.