


 Zaloguj
 Blog
OEE dla linii napełniania detergentów - piana, nakrętki i częste przezbrojenia

Kluczowe wnioski
- Ustaw idealną prędkość dla rozmiaru opakowania na podstawie nominalnej prędkości napełniacza i odnotowuj zwolnienia spowodowane pianą jako stratę prędkości z podaną przyczyną.
- Przezbrojenia występują w trzech rodzajach: płukanie produktu, zmiana formatu lub oba jednocześnie. Mierz czas każdego od ostatniej dobrej butelki do pierwszej dobrej butelki.
- Unscramblery, zakręcarki i etykieciarki generują większość krótkich przestojów, które ukrywają się w Wydajności.
- Oczekiwanie na zwolnioną partię surowca jest stratą Dostępności zakodowaną po stronie partii, a nie po stronie zespołu napełniania.
- Liczyć odrzuty z kontroli wag, przecieki i wady etykiet jako Jakość, a giveaway śledzić oddzielnie w wartości pieniężnej.
Butelka litrowa płynu do naczyń wychodzi z napełniacza z pianą spływającą po szyjce. Uchwyt zakręcarki ślizga się po mokim gwincie, butelka jest odrzucana przy pomiarze momentu obrotowego, a dwie minuty później etykieciarka zatrzymuje się, bo mokra butelka nie przyjmie etykiety. Nic z tego nie jest awarią i nic nie trafi do raportu zmiany. Na linii napełniania detergentów OEE przecieka dokładnie w takich małych, powiązanych przestojach.
Ten przewodnik jest dla kierowników zakładu, inżynierów produkcji i liderów CI na liniach z chemią gospodarczą: płyny do prania, płyny zmiękczające, płyny do naczyń, środki do czyszczenia powierzchni i wybielacze — w butelkach, zraszaczach i saszetkach. Omawia, gdzie ucieka czas, jak ustawić idealną prędkość, gdy piana i lepkość zmieniają się w zależności od SKU, jak radzić sobie z płukaniem i zmianami formatu oraz jak wycenić straty.
Linia napełniania, stanowisko po stanowisku
- Unscrambler i system pucks. Orientuje puste butelki i stawia je pionowo. Nieregularne i niestabilne butelki często poruszają się w pucks.
- Napełniacz. Objętościowy, z przepływomierzem lub napełnianie według wagi netto. Dla pieniących się produktów dysze często zanurzają się w butelce i unoszą podczas napełniania.
- Zakręcarka. Nakrętki z gwintem, nakrętki wciskane lub spryskiwacze z pompką, zasilane przez sorter. Spryskiwacze trzeba orientować, co czyni to częstym punktem zatrzymania.
- Kontrola wag i test szczelności. Odrzuca niedopalone, przepełnione lub przeciekające butelki.
- Etykieciarka i kodownik. Etykiety przednie i tylne lub rękawy, plus kod partii.
- Pakowarka, shrink wrapper i paletyzator. Koniec linii.
Linie saszetek zastępują pierwsze trzy stanowiska napełniaczem i zgrzewarką do saszetek, często rotacyjną, zasilaną gotowymi lub z kranikiem saszetkami. Logika strat jest taka sama.

Gdzie ucieka czas na linii detergentu
| Stanowisko | Typowe zatrzymania | Czynnik OEE |
|---|---|---|
| Unscrambler | Butelki upadłe lub zablokowane, zła orientacja, zablokowanie pucks | Wydajność (krótkie przestoje) |
| Napełniacz | Przelew przy pianie, cieknące dysze, awarie zaworów, pusty zbiornik | Dostępność i Wydajność |
| Zakręcarka | Zacięcie podawania nakrętek, orientacja spryskiwacza, uchwyt ślizgający się po mokrych gwintach | Wydajność, Jakość przy odrzutach z powodu momentu obrotowego |
| Kontrola wag i tester szczelności | Pojemnik odrzutów pełny, fałszywe odrzuty | Jakość, krótkie przestoje |
| Etykieciarka | Przerwanie taśmy etykiet, splicing, etykiety nie przyklejają się do mokrych butelek | Wydajność i Jakość |
| Cała linia | Płukanie i zmiany formatu, oczekiwanie na zwolniony bulk, brak butelek lub nakrętek | Dostępność |
Wzorzec jest typowy dla napełniania o dużej różnorodności: kilka długich awarii, wiele krótkich przestojów na stanowiskach obsługujących luźne komponenty oraz dużo czasu poświęconego na przezbrojenia.
Ustawianie prędkości idealnej: piana i lepkość
Użyj jednej prędkości idealnej dla rozmiaru opakowania i rodziny produktów: ocena napełniacza lub najlepsza udokumentowana liczba butelek na minutę dla tego rozmiaru. Jeśli napełniacz nie jest najwolniejszą maszyną dla formatu, użyj maszyny, która jest.
Piana to trudna kwestia. Produkt pieniący się napełniany pełną prędkością przelewa się, zwilża szyjkę i powoduje błędy zakręcarki i etykieciarki, więc załogi zwalniają napełniacz. Masz wtedy dwie uczciwe opcje:
- Zachowaj prędkość nominalną jako ideal i zapisuj spowolnienie jako stratę prędkości z powodem piana. Koszt pozostaje widoczny i wspiera argument za innymi dyszami lub zmianą profilu napełniania.
- Ustaw niższy standard dla tego SKU, zatwierdzony przez inżynierię i zapisany na piśmie. Wydajność wtedy mierzy tylko pracę poniżej uzgodnionej prędkości.
Wybierz jedno zasady i trzymaj się jej. Czego nie wolno robić, to pozwolić każdej załodze wybierać prędkość, a potem używać średniej jako ideału. Lepkość też ma znaczenie: produkt, który gęstnieje na zimno, napełnia wolniej zimą i to spowolnienie też potrzebuje uzasadnienia.
Przezbrojenia: płukanie i części formatu
Linie detergentów zmieniają się często, a zmiany występują w trzech rodzajach.
- Zmiana produktu, ta sama butelka. Nowy zapach, kolor lub formuła. Zbiornik, rury i napełniacz są płukane wodą lub przepychane następnym produktem, a pierwsze butelki są odchylane, dopóki kolor i zapach nie będą właściwe.
- Zmiana formatu, ten sam produkt. Nowy rozmiar lub kształt butelki: prowadnice, koła gwiazdowe, śruby synchronizujące, dysze napełniacza, uchwyty zakręcarki i ustawienia etykieciarki.
- Oba jednocześnie. Najdłuższy rodzaj i ten, wokół którego należy planować.
Mierz każdą zmianę od ostatniej dobrej butelki starego SKU do pierwszej dobrej butelki nowego przy nominalnej prędkości i zapisuj, jaki to był rodzaj. Niektóre pary produktów wymagają pełnego czyszczenia, na przykład przy przejściu od produktu z wybielaczem. Przestrzegaj procedur czyszczenia zakładu i nigdy ich nie skracaj, by poprawić OEE.
Samo płukanie ma koszt: produkt i woda do spuszczenia lub do zbiornika do przeróbki. Waż je przy każdej zmianie. Nasz przewodnik jak skrócić czas przezbrojenia omawia przeniesienie przygotowania części formatu poza przestój.
Krótkie przestoje przy unscramblerze, zakręcarce i etykieciarce
Upadła butelka przy unscramblerze, zakrętka, która się nie podaje, spryskiwacz, który przychodzi odwrotnie: każdy jest usuwany w sekundach przez operatora, a sygnał pracy ledwo to zauważa. Razem zwykle są największą stratą Wydajności na linii. Nasz artykuł o mikro-przestojach na liniach pakujących pokazuje, jak znaleźć stanowisko, które ich ma najwięcej.
Obserwuj powiązane efekty. Krótki postój zakręcarki, który cofa butelki do napełniacza, to postój napełniacza z przyczyną w zakręcarce. Obciąż to zakręcarkę, maszynę, która to zaczęła. Nasz przewodnik o głodzeniu i blokowaniu wyjaśnia zasadę.
Jakość: masa napełnienia, przecieki, etykiety i giveaway
- Masa napełnienia. Odrzuty z kontroli wag za niedopełnienie i przepełnienie.
- Przecieki i moment obrotowy. Butelki odrzucone przy teście szczelności lub z powodu niewłaściwego momentu na zakrętce.
- Etykiety i kody. Brakujące, krzywe lub mokre etykiety, nieczytelne kody partii.
- Produkt odchylony. Butelki napełnione podczas płukania, dopóki kolor i zapach nie będą właściwe.
Giveaway to coś innego. Przepełniona butelka, która przechodzi kontrolę wag, to dobra butelka, więc nie obniża jakości OEE, ale oddaje produkt. Śledź go obok OEE, w wartościach pieniężnych. Nasz przewodnik o giveaway i przepełnieniu pokazuje, jak.
Źródła danych: co widzi każde
| Źródło | Co daje | Co pomija |
|---|---|---|
| PLC napełniacza | Stan pracy, licznik napełnień, prędkość, kody błędów | Dlaczego napełniacz czekał |
| Pesa i tester szczelności | Akceptacje, odrzuty, wagi napełnień | Etykiety, korki które wydają się dobre, ale później przeciekają |
| Licznik zakręcarki i etykieciarki | Liczniki i niektóre błędy | Krótkie zatory usuwane ręcznie |
| Wprowadzenie operatora | Powód, typ przezbrojenia, partia bulk | Przestoje za krótkie, by je zarejestrować |
| Kamera na stanowisku | Klip z unscramblera lub zakręcarki w momencie postoju | Co dzieje się wewnątrz miski napełniacza |
PLC ustala, kiedy rozpoczął się postój i jak długo trwał. Gdzie kamera obserwuje unscrambler lub doprowadzenie do zakręcarki, klip pokazuje to, czego sygnał pracy nie widzi: upadłe butelki, zator korków, pianę na szyjkach. Model może zasugerować przyczynę, a operator potwierdza ją jednym tapnięciem.
Przeliczona zmiana na linii detergentu
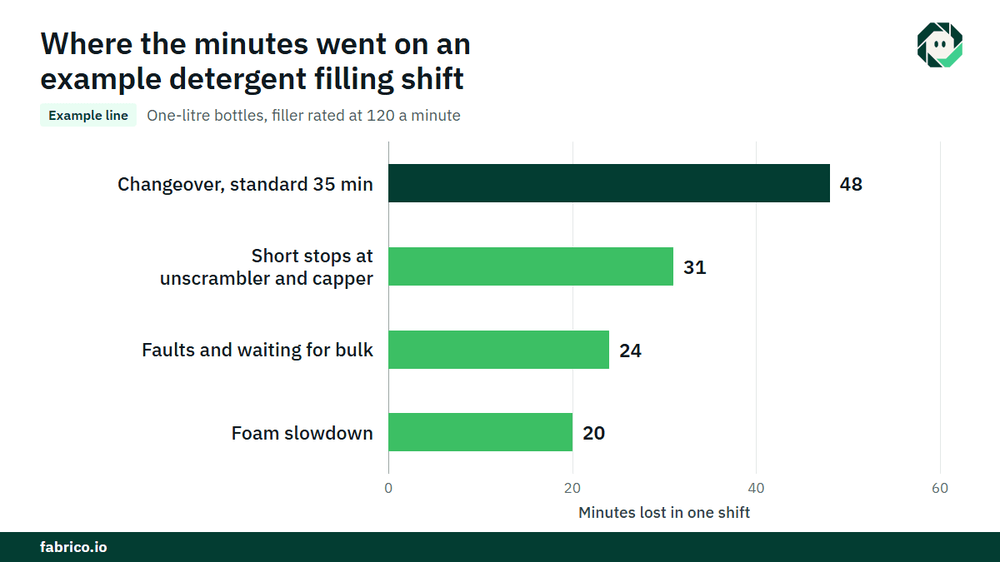
Przykładowa linia (liczby poglądowe, nie klient): linia napełnia butelki litrowe, napełniacz oceniony na 120 butelek na minutę dla tego rozmiaru. Zaplanowany czas produkcji to 480 minut.
- Przestoje: jedno przezbrojenie produktu i formatu 48 minut (standard 35) i 24 minuty usterek i oczekiwania na bulk. Razem 72 minuty, więc czas pracy to 408 minut.
- Dostępność = 408 / 480 = 85,0%.
- Wyjście idealne = 408 x 120 = 48 960 butelek. Napełniacz naliczył 42 840. Wydajność = 42 840 / 48 960 = 87,5%. Brakujące 6 120 butelek to 51 minut przy idealnej prędkości: 31 minut krótkich przestojów przy unscramblerze i zakręcarce oraz 20 minut spowolnienia z powodu piany.
- Odrzuty: 1 071 butelek. Dobre butelki = 41 769. Jakość = 41 769 / 42 840 = 97,5%.
- OEE = 0,85 x 0,875 x 0,975 = 72,5%. Sprawdzenie: 41 769 / 120 = 348,075 minut, i 348,075 / 480 = 72,5%.
Oceń dwie straty przy marży 0,25 USD za butelkę (0,25 € w zakładzie w euro). 31 minut krótkich przestojów to 31 x 120 = 3 720 butelek, czyli 930 USD na zmianę. 13 minut przekroczenia przezbrojenia to 1 560 butelek, czyli 390 USD. Przy 500 zmianach rocznie same krótkie przestoje dają 465 000 USD, albo 465 000 €, jeśli linia jest wyprzedana.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance wspierana wizją komputerową. Na linii napełniającej zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnałów maszynowych i OEE na żywo według linii i zmiany, dzięki czemu krótkie przestoje są liczone zamiast zgadywane.
- Straty wycenione w pieniądzu i rankowane według wartości, więc zator zakręcarki, spowolnienie przez pianę i długie płukanie porównywane są w jednej walucie.
- Operator potwierdza przyczynę jednym tapnięciem, w tym typ przezbrojenia.
- Klip z kamery jako dowód postoju, tam gdzie kamera obserwuje unscrambler lub zakręcarkę.
- Zlecenie pracy do właściwego technika, z kosztem, gdy postój to awaria.
- Jeden widok przez zakłady dla grup mających kilka lokalizacji napełniania.
Możesz zacząć na jednej linii, z linią bazową i datą decyzji uzgodnioną z wyprzedzeniem. Każda planta otrzyma ofertę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak obliczyć OEE na linii napełniania butelek?
Dostępność to czas pracy podzielony przez czas zaplanowany. Wydajność to butelki napełnione podzielone przez butelki, które maszyna ustawiająca tempo mogłaby napełnić w czasie pracy. Jakość to dobre butelki podzielone przez wszystkie butelki. Sprawdź: dobre butelki podzielone przez idealną stawkę, podzielone przez czas zaplanowany.
Czy produkty pieniące powinny mieć niższą prędkość idealną?
Albo zachowaj prędkość nominalną i zaksięguj pianę jako stratę prędkości, albo ustaw zatwierdzony niższy standard dla tego SKU. Obie opcje działają, jeśli reguła jest zapisana i stosowana jednakowo na każdej zmianie.
Czy płukanie między produktami to planowany przestój?
Licz to jako czas przezbrojenia w Dostępności, ze standardem dla każdego typu przezbrojenia. Minuty ponad standard to te, nad którymi warto pracować.
Czy giveaway liczy się w Jakości OEE?
Nie. Przepełniona butelka, która przechodzi kontrolę wag, jest dobra. Śledź giveaway obok OEE, w pieniądzach.
Jaki jest dobry OEE dla linii napełniania środków gospodarstwa domowego?
Nie ma standardowego benchmarku dla tych linii, a częstotliwość przezbrojeń bardzo różni się między zakładami. Porównuj każdą linię z jej własną linią bazową i śledź trend według SKU i stanowiska.
Zobacz straty swojej linii napełniania w demo
Przyprowadź jedną linię i jej log przestojów. Pokażemy, gdzie idą krótkie przestoje i minuty przezbrojeń oraz ile kosztują. Dla szerszego obrazu przeczytaj OEE dla produkcji CPG.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.