


 Zaloguj
 Blog

Computer vision w papierni i celulozowni: przewijarki, krajarki arkuszowe i pakowanie

W skrócie: computer vision w przemyśle celulozowo-papierniczym opłaca się w wykańczalni, a nie na maszynie papierniczej: w papierni kamery liczą ryzy, paczki i palety przy pakowarkach ryz, przewijarkach naprawczych, paletyzatorach i stanowiskach ręcznych, gdzie nie ma użytecznego licznika, oraz pozwalają otworzyć wideo z przestoju.
- Maszyna papiernicza ma już DCS, QCS, a często także system inspekcji wstęgi. Zerwania wstęgi, prędkość i zmiany gatunku pochodzą stamtąd, nie z kamery.
- Inspekcja wstęgi (dziury, plamy, smugi) i QCS (gramatura, wilgotność, grubość) to inne systemy. Fabrico nie zajmuje się żadnym z nich.
- Straty w wykańczalni kryją się w zmianach zestawów na przewijarce, wymianach tamborów, oczekiwaniu na gilzy lub materiał do owijania oraz w krótkich przestojach przy pakowarce ryz.
- Dodatek kamerowy Fabrico liczy produkcję i pozwala otworzyć wideo z dowolnego momentu na osi czasu zmiany. Przyczynę przestoju dodaje operator.
Maszyna papiernicza pracuje całą dobę i raportuje do systemu DCS. Skaner QCS mierzy wstęgę, a system inspekcji wstęgi wykrywa dziury. Tymczasem w hali wykańczania przestoje przy owijarkach, krajarkach arkuszowych i stołach pakowania często zapisuje się na papierze, a niektóre stanowiska nie mają żadnego liczenia.
Ten artykuł jest dla kierowników zakładów, kierowników produkcji i liderów ciągłego doskonalenia (CI) w papierniach i zakładach produkujących karton, którzy wybierają, jak rozmieścić kamery w zakładzie, by liczyć produkcję i mierzyć OEE.
Obejmuje maszynę papierniczą i halę wykańczania: przewijanie, krojenie na arkusze, owijanie i pakowanie. Linie przetwórstwa bibuły (tissue) omawiamy w artykule computer vision w produkcji artykułów gospodarstwa domowego, a zakłady tektury falistej i opakowań kartonowych w artykule computer vision dla przetwórców opakowań. Sprzedajemy Fabrico, dlatego prosimy weryfikować nasze twierdzenia tak samo jak deklaracje każdego innego dostawcy.
Computer vision w papierni: dwa różne zadania
Papierniom sprzedaje się pod jedną nazwą dwa rodzaje systemów kamerowych. Inspekcja wstęgi sprawdza sam papier, metr po metrze. Kamery OEE liczą produkcję i pokazują, co działo się podczas przestoju.
| Zadanie w papierni | Inspekcja wstęgi lub QCS | Kamera OEE |
|---|---|---|
| Dziury, plamy, smugi, zmarszczki | Tak, inspekcja wstęgi | Nie |
| Gramatura, wilgotność, grubość | Tak, skaner QCS | Nie |
| Dlaczego zerwała się wstęga | Kamery monitoringu zerwań | Nie |
| Liczenie roli, ryz lub palet | To nie jej zadanie | Tak, także na etapach ręcznych |
| Wideo z przestoju owijarki | Nie | Otwarcie wideo z tej minuty |
| Zasila OEE przez | Role zdeklasowane lub odrzucone | Liczenie produkcji |
Inspekcja wstęgi, monitoring zerwań i QCS zostają na swoim miejscu. Oba zadania działają obok siebie. Role zdeklasowane lub odrzucone po inspekcji mogą zasilać składnik jakości OEE przez licznik lub sygnał, dzięki czemu odrzuty są liczone tylko raz. Gdzie przebiega granica dla poszczególnych maszyn, opisujemy w artykule kamera czy czujnik do OEE, maszyna po maszynie.
Gdzie kryją się straty w zakładzie celulozowo-papierniczym
Komunikat Cepi z kluczowymi statystykami za 2024 rok podaje, że jej członkami jest 470 firm prowadzących 842 zakłady w Europie, a produkcja papierów i kartonów opakowaniowych wzrosła w 2024 roku o 6,7%. W USA Bureau of Labor Statistics podało, że w październiku 2026 w produkcji papieru pracowało około 353 000 osób; to wstępne dane dla całego podsektora: celulozy, papieru i wyrobów z papieru.
Maszyna papiernicza to ciągła wstęga
Przewodnik ENERGY STAR z 2009 roku dla amerykańskiego przemysłu celulozowo-papierniczego, opracowany przez Lawrence Berkeley National Laboratory, opisuje część mokrą prosto: sito formujące układa włókna w ciągłą wstęgę, a woda odpływa. Po sekcji pras, suszarni i kalandrze gotowy papier jest nawijany na duży tambor.
Tą maszyną steruje DCS, mierzy ją QCS, a często obserwuje też system inspekcji wstęgi. Zakłady już śledzą jej efektywność czasową, prędkość i tonaż nadający się do sprzedaży. Kamera wnosi tu niewiele. Warto odczytać sygnały, które są już dostępne.
Zerwania wstęgi: liczenie z DCS
Zerwanie wstęgi zatrzymuje produkcję handlową do czasu przeprowadzenia pasma i powrotu wstęgi na nawijak. Papier wyprodukowany w międzyczasie trafia jako brak do rozwłókniacza.
Zerwania należy liczyć z DCS, nie z kamery. Czas od zerwania do dobrego papieru na nawijaku należy rejestrować jako stratę dostępności, z kodem zerwania według sekcji: część mokra, prasy, suszarnia lub nawijak.
Zmiany gatunku
Zmiana gatunku zmienia gramaturę, skład masy, kolor lub prędkość, podczas gdy maszyna pracuje dalej. Dopóki QCS nie pokaże, że nowy gatunek mieści się w specyfikacji, papier na tamborze jest poza specyfikacją i często wraca jako brak.
Zmiany gatunku warto rejestrować z osobnym kodem i mierzyć minuty od ostatniego dobrego tamboru do pierwszego dobrego tamboru dla każdej pary gatunków. QCS wie, kiedy wstęga mieści się w specyfikacji. Także tu kamera nic nie dodaje. Metodę opisujemy w artykule czas przezbrojenia.
Zmiany zestawów i wymiany tamborów na przewijarce
Na wielu maszynach przewijarka ma niewielki zapas wydajności, więc powolna zmiana zestawu blokuje nawijak. Każda zmiana zestawu oznacza przecięcie wstęgi, wysunięcie gotowych roli, założenie nowych gilz i rozpoczęcie nawijania wstęgi na nie. Gdy zmienia się układ szerokości, przestawiane są też noże krajarki wzdłużnej, w większości nowoczesnych przewijarek automatycznie. Każda wymiana tamboru oznacza dodatkowe klejenie lub ponowne przeprowadzenie wstęgi.
PLC przewijarki zna jej stan pracy i zwykle liczy zestawy. Nie pokazuje jednak, dlaczego jedna zmiana zestawu trwała trzy razy dłużej niż pozostałe ani dlaczego przeciągnęła się wymiana tamboru. Wideo z tych minut pokazuje, czy załoga czekała na gilzy, walczyła z nożami, czy została odciągnięta do innej pracy.
Oczekiwanie na gilzy lub materiał do owijania
Przewijarka nie rozpocznie zestawu bez gilz z przecinarki gilz. Owijarka roli nie ruszy bez materiału do owijania, denek i etykiet. Linia krajarki arkuszowej staje, gdy w pakowarce ryz skończy się owijka.
„Oczekiwanie na gilzy” i „oczekiwanie na materiał do owijania” powinny mieć własne kody przestojów, oddzielne od awarii. Bez nich te minuty giną w kategorii „inne”.
Krajarki arkuszowe i krótkie przestoje przy pakowarce ryz
Krajarka arkuszowa tnie wstęgę z jednej lub kilku roli odwijanych na arkusze, odlicza je w ryzy i przekazuje do pakowarki ryz, a potem do pakowania w kartony i na paletyzator. Nowsze krajarki dobrze liczą. Wiele pakowarek ryz, stanowisk pakowania w kartony i starszych linii nie.
To przy pakowarce ryz gromadzą się krótkie przestoje: rozdarta owijka, krzywo ułożona ryza, zacięta etykieta. 40-sekundowy przestój rzadko trafia do raportu. Czterdzieści pięć takich przestojów to pół godziny. Jak je zobaczyć, opisujemy w artykule mikroprzestoje.
Owijanie roli, etykietowanie i paletyzacja
Gotowe role trafiają na linię transportu roli: ważenie, owijanie, denka, etykiety, a potem magazyn lub rampa. W zakładach produkujących karton arkusze kartonu i wąskie role trafiają na palety. Zacięcia na przenośnikach roli i przy owijarce blokują przewijarkę.
Papiernie i zakłady produkujące karton śledzą role klienta po identyfikatorze i masie od przewijarki przez owijanie, bo na tej podstawie fakturują i wysyłają towar. Warto korzystać z tego liczenia. Kamera dodaje wideo, gdy linia owijania się zacina lub czeka, oraz liczenie przy układaniu palet. O przestojach paletyzatorów piszemy w artykule przestoje paletyzatora i kamery.
W zakładach produkujących celulozę rynkową linia belowania waży i liczy każdą belę. Warto korzystać z tego liczenia; wideo pomaga tam, gdzie zatrzymuje się owijanie, wiązanie drutem lub formowanie jednostek ładunkowych.
Przewijarki naprawcze i stanowiska ręczne
Przewijarki naprawcze służą do naprawy roli, usuwania wad oznaczonych przez inspekcję wstęgi lub cięcia nietypowych szerokości. Małe zamówienia często pakuje się ręcznie. Te stanowiska rzadko mają użyteczne liczenie i to tam kamera najwyraźniej na siebie zarabia. Więcej w artykule OEE na ręcznym stanowisku pakowania.
Pył, wilgoć i przemieszczające się role
W halach maszyn jest gorąco i wilgotno. Hale wykańczania są pełne pyłu papierowego, a role ważące kilka ton przemieszczają się na wózkach z chwytakami i przenośnikach.
Dlatego kamery OEE warto umieszczać przy przewijarce i w hali wykańczania, poza osłonami i poza torami przejazdu roli, w obudowie odpornej na ciepło i pył. Każde położenie należy uzgodnić z działem BHP, zanim ktokolwiek zacznie wiercić.
Gdzie umieścić kamerę w papierni
Kamera, czujnik czy operator: stanowisko po stanowisku
To typowy układ dla papierni lub zakładu produkującego karton, a nie reguła. Każdą maszynę trzeba sprawdzić osobno.
| Stanowisko | Źródło liczenia i przestojów | Co dodaje kamera |
|---|---|---|
| Przygotowanie masy, maszyna papiernicza | DCS: stan pracy, prędkość, zerwania wstęgi | Nic. Wystarczy sygnał. |
| QCS, inspekcja wstęgi | Własne systemy | Nic. One oceniają papier. |
| Nawijak i przewijarka | PLC przewijarki: stan pracy, zestawy | Wideo ze zmian zestawów i oczekiwania na gilzy |
| Przewijarka naprawcza | Często prosty licznik albo nic | Liczenie naprawionych roli |
| Owijanie roli, etykietowanie | Śledzenie roli lub PLC linii owijania | Wideo z zacięć i oczekiwania |
| Krajarka arkuszowa | PLC krajarki: arkusze lub ryzy | Niewiele, chyba że jest stara |
| Pakowarka ryz, pakowanie w kartony | Często brak użytecznego liczenia | Liczenie ryz lub kartonów, wideo z krótkich przestojów |
| Paletyzacja, pakowanie ręczne | PLC, jeśli jest | Liczenie palet lub paczek |
| Przyczyny przestojów, wszystkie linie | Operator, na tablecie lub telefonie | Wideo do sprawdzenia spornej przyczyny |
Poniższa karta pokazuje, gdzie kamera się opłaca.
Zapraszamy na demo: prosimy przygotować listę stanowisk i raporty przestojów z wykańczalni z jednego tygodnia, a przejdziemy przez nie stanowisko po stanowisku.
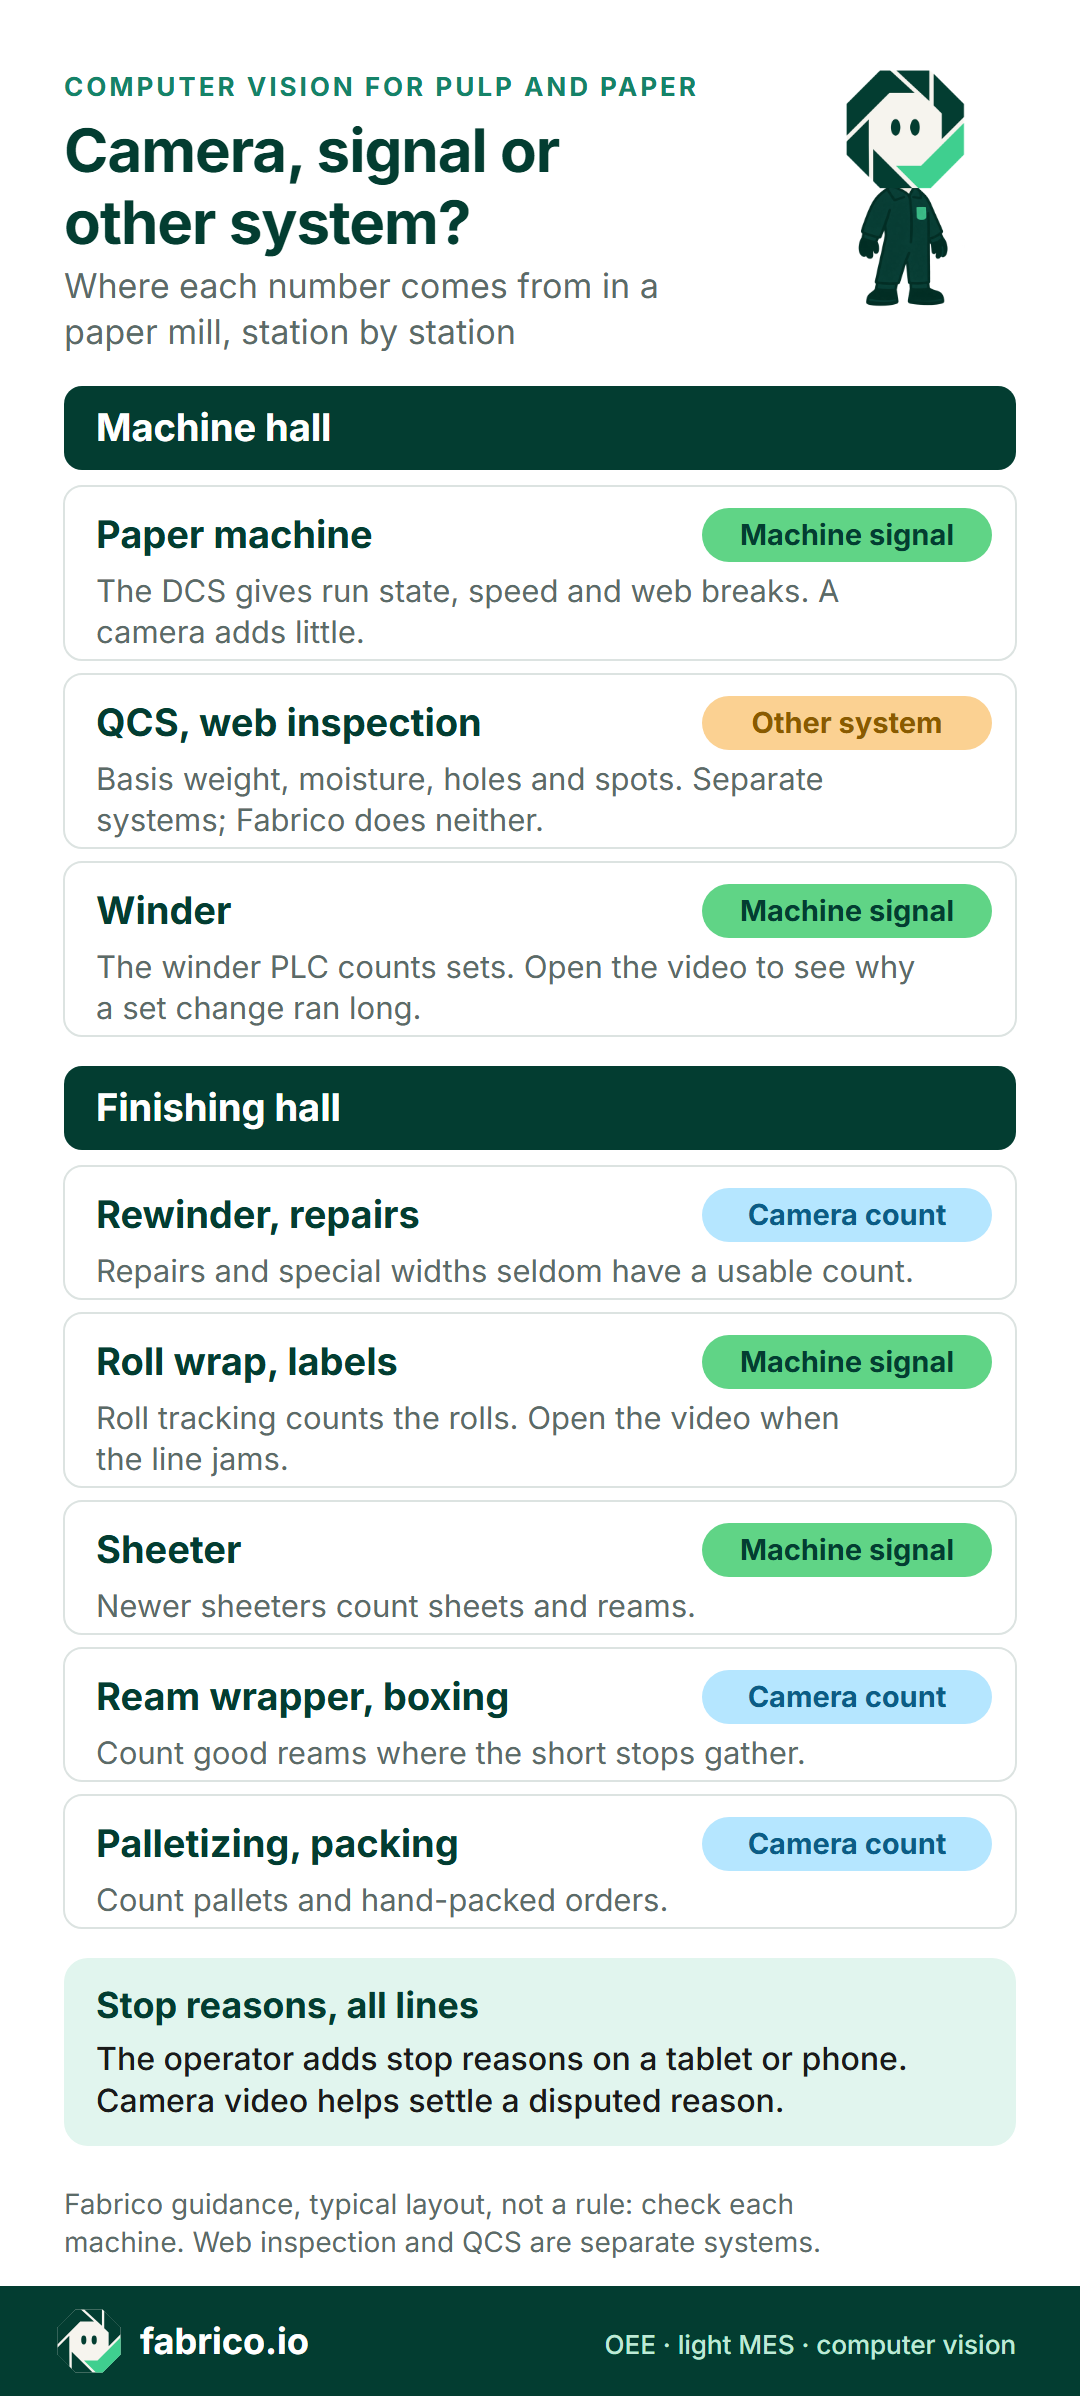
Infografika (w języku angielskim): sygnał maszyny na maszynie papierniczej, przewijarce i krajarce arkuszowej, QCS i inspekcja wstęgi jako osobne systemy, liczenie kamerą przy przewijarkach naprawczych, pakowarkach ryz i paletyzacji.
Przykład obliczeniowy: jedna zmiana na linii krajarki arkuszowej
To przykładowe liczby, które nie opisują żadnej rzeczywistej papierni. Linia krajarki arkuszowej z pakowaniem ryz, o prędkości idealnej 12 ryz na minutę, pracuje przez jedną zmianę trwającą 480 minut.
PLC krajarki podaje stan pracy i liczy wycięte ryzy. Kamera na wyjściu pakowarki ryz liczy dobre, zapakowane ryzy. Różnicę stanowią uszkodzone ryzy zdjęte z linii ręcznie.
Przestoje trwały 120 minut: wymiany roli odwijanych 35, jedna zmiana formatu 30, krótkie przestoje pakowarki ryz 30 i oczekiwanie na owijkę 25. Czas pracy to 360 z 480 minut, więc dostępność wynosi 75%.
Przy 12 ryzach na minutę w ciągu 360 minut można wyprodukować 4320 ryz. Krajarka naliczyła 3888, więc wydajność wynosi 90%. Różnica to 36 minut spowolnionej pracy.
Kamera naliczyła przy pakowarce 3828 dobrych ryz. Zostaje 60 uszkodzonych ryz, więc jakość wynosi 98,5%. Tych 60 ryz to 5 minut czasu pracy linii.
OEE = 75% × 90% × 98,5% = 66,5%. Sprawdzenie krótszą drogą: 3828 dobrych ryz z 5760 możliwych to również 66,5%.
Warto przyjrzeć się dwóm przestojom, które ukrywa raport przestojów. Krótkie przestoje pakowarki i oczekiwanie na owijkę dają razem 55 minut, więcej niż zmiana formatu. W papierowym raporcie pierwsze pojawiają się jako kilka słów, a drugie wcale. Z własnymi kodami i wideo z tych minut oba problemy można naprawdę rozwiązać.
Osiem pytań do każdego dostawcy kamer lub OEE dla papierni
Warto zadać je każdemu dostawcy, także nam. Jako przypadek testowy najlepiej wziąć jedną rzeczywistą zmianę z ubiegłego tygodnia.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Jak odczytują Państwo zerwania wstęgi? | Poprosić o pokazanie zerwania z sygnału DCS z własnym kodem oraz czasu do powrotu dobrego papieru na nawijak. |
| Jak rejestrowana jest zmiana gatunku? | Poprosić o kod zmiany gatunku oraz minuty od ostatniego dobrego tamboru do pierwszego dobrego tamboru według pary gatunków. |
| Jak widać pracę przewijarki? | Poprosić o zmiany zestawów, wymiany tamborów i oczekiwanie na gilzy jako osobne pozycje na osi czasu zmiany. |
| Co dokładnie liczy kamera? | Role, ryzy, kartony czy palety? Uruchomić ją równolegle z liczeniem ręcznym przez jedną zmianę. |
| Tony czy sztuki? | Zapytać, jak liczba roli lub ryz jest przeliczana na tony na podstawie danych zlecenia i jak prędkość idealna zmienia się w zależności od gatunku i formatu. |
| Jak uwzględniane są role zdeklasowane? | Zapytać, jak role odrzucone po inspekcji zasilają składnik jakości, tak by liczyły się tylko raz. |
| Gdzie montowana jest każda kamera? | Poprosić o zaznaczenie każdego położenia na rysunku, poza torami przejazdu roli, z wcześniejszą akceptacją BHP. |
| Czy wideo jest przechowywane i kto może je otworzyć? | Zapytać, gdzie jest przechowywane, jak długo i kto ma do niego dostęp. |
Przed wdrożeniem w całym zakładzie warto najpierw przetestować rozwiązanie na jednej linii wykańczania. Więcej w poradniku o pilotażu computer vision dla OEE. Jeśli porównują Państwo pełne platformy dla branży, warto przeczytać artykuł oprogramowanie OEE dla przemysłu celulozowo-papierniczego.
Kamery, prywatność i przedstawiciele pracowników
W halach wykańczania ludzie pracują przy przewijarkach, owijarkach i stołach pakowania, a kamera zamontowana w takim miejscu zobaczy część z nich. Pracowników należy poinformować, zanim zawiśnie jakakolwiek kamera. W wielu krajach europejskich najpierw należy porozmawiać z przedstawicielami pracowników.
Kamerę należy kadrować na role, ryzy lub paletę, a nie na załogę. Raporty warto prowadzić według linii i zmiany, nie według osoby. Warto też zapytać każdego dostawcę, także nas, jakie maskowanie prywatności działa już dziś, a co jest dopiero na roadmapie.
Dodatek kamerowy Fabrico liczy produkty, nie ludzi. Pełniejszą listę kontrolną znajdą Państwo w artykule kamery na linii produkcyjnej bez inwigilacji.
Gdzie sprawdza się Fabrico
Fabrico to chmurowa platforma OEE i light MES. Oto co robi dziś w papierni.
- Przestoje i liczenie: z sygnału maszyny, przez PLC, czujnik lub licznik.
- Przyczyny przestojów: dodaje je operator przy linii, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, ze stratami wyrażonymi w pieniądzu. W przeglądarce, na iOS i Androidzie.
- Kamery, dodatek na życzenie: dodatek kamerowy liczy produkcję, także przy pakowarkach ryz, przewijarkach naprawczych, układaniu palet, pakowaniu ręcznym i na maszynach bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnego momentu na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie, a nie przechowywane w Fabrico.
- Państwa dane: można je wyprowadzić przez REST API, webhooki oraz eksport do Excela lub CSV.
Na roadmapie, jeszcze niedostępne: wykrywanie przestojów przez kamerę, strefy zacięć na wideo oraz podpowiadanie przyczyny przestoju przez kamerę.
Czego Fabrico nie robi: inspekcji wstęgi ani kontroli jakości arkusza. Dziury, plamy, gramatura, wilgotność i grubość pozostają w gestii systemu inspekcji wstęgi i QCS. Fabrico nie steruje maszyną papierniczą i nie zastępuje DCS. W sprawie planowania i harmonogramowania prosimy pytać podczas demo.
Pełny opis produktu: computer vision Fabrico dla OEE. Jeśli wciąż porównują Państwo platformy, warto przeczytać poradnik oprogramowanie OEE.
Zapraszamy na demo z raportem przestojów z jednej zmiany w hali wykańczania: pokażemy, które liczby możemy uzupełnić, a których nie.
Najczęściej zadawane pytania
Czy kamera wykryje dziury i plamy na wstędze papieru?
Tak, ale to zadanie systemu inspekcji wstęgi, a nie kamery OEE. Dziury, plamy, smugi i zmarszczki wykrywa inspekcja wstęgi na maszynie papierniczej, a gramaturę, wilgotność i grubość mierzy QCS. Fabrico nie robi ani jednego, ani drugiego. Role zdeklasowane lub odrzucone mogą zasilać składnik jakości OEE przez licznik lub sygnał.
Czy maszyna papiernicza potrzebuje kamery do OEE?
Rzadko. DCS zna już stan maszyny, prędkość i moment zerwania wstęgi, a QCS wie, kiedy gatunek mieści się w specyfikacji. To lepsze źródło. Najpierw warto odczytać te dane, a kamery umieścić w wykańczalni, gdzie liczenie jest słabe.
Czy kamera może liczyć zerwania wstęgi?
Nie ma takiej potrzeby. DCS już rejestruje zerwania wstęgi i czas do powrotu wstęgi na nawijak, więc zerwania należy liczyć stamtąd. Wiele maszyn ma też kamery monitoringu zerwań, które pokazują, co doprowadziło do zerwania. Należą one do własnych systemów maszyny, a dodatek kamerowy Fabrico ich nie zastępuje.
Które stanowisko w papierni powinno dostać pierwszą kamerę?
Zwykle to z najsłabszym liczeniem: stara pakowarka ryz, układanie na paletach kartonu w arkuszach, przewijarka używana do napraw lub ręczne pakowanie nietypowych formatów. Maszyna papiernicza i nowsze przewijarki są na końcu kolejki.
Czy wideo z kamery jest przechowywane?
Nie w Fabrico. Z dodatkiem kamerowym, w standardowej konfiguracji, wideo jest przesyłane strumieniowo na żądanie i można je otworzyć dla dowolnego momentu na osi czasu zmiany. Warto zadać to samo pytanie każdemu dostawcy i zapytać, gdzie przechowuje swoje wideo.
Od czego zależy koszt computer vision w papierni?
Cena jest ustalana indywidualnie w ofercie. Główne czynniki to liczba linii wykańczania i kamer, montaż w zapylonej hali z przemieszczającymi się rolami, sieć do hali wykańczania oraz szkolenia. Każdemu dostawcy warto przekazać tę samą listę stanowisk, aby oferty były porównywalne.
Chcą Państwo zobaczyć to na linii podobnej do własnej? Zapraszamy na demo z danymi z jednej zmiany na linii wykańczania.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga







Prawdziwe kafelki Fabrico, dane przykładowe.