


 Zaloguj
 Blog

Computer vision w mleczarstwie: gdzie kamery się opłacają

W skrócie: computer vision w mleczarstwie sprawdza się najlepiej jako licznik i świadek: kamery liczą kubki, kartony i opakowania sera tam, gdzie napełniarka lub pakowarka nie daje użytecznego licznika, i pozwalają otworzyć wideo postoju, aby zobaczyć, co się stało.
- Kontrola poziomu napełnienia, zgrzewu, wieczka i kodu daty to inspekcja. To inne zadanie, realizowane przez systemy inspekcji dostawców takich jak Cognex, Keyence czy Mettler-Toledo.
- Straty w mleczarni kryją się w oknach mycia CIP, odpadzie przy rozruchu, wielu krótkich partiach oraz krótkich postojach (mikroprzestojach) przy podajniku kubków lub magazynku kartonów.
- Tam, gdzie sterownik PLC napełniarki podaje stan pracy i wiarygodny licznik, warto z niego korzystać. Kamery montuje się przy ręcznym pakowaniu sera i masła, na maszynach bez użytecznego sygnału oraz na końcu linii.
- Dodatek Fabrico z kamerami AI liczy produkcję i pozwala otworzyć wideo z dowolnego momentu na osi czasu zmiany. Przyczynę postoju dodaje operator.
Napełniarki mają sterowniki PLC. W pakowni sera pracują ludzie z nożami i wagami. Harmonogram mycia CIP wyznacza rytm całego dnia.
Ten poradnik jest dla dyrektorów zakładów mleczarskich i inżynierów, którzy wybierają kamery i oprogramowanie OEE, od mleka i jogurtu po ser i masło.
Pokazuje, gdzie kamera się opłaca, gdzie wystarczy sygnał z napełniarki i o co pytać każdego dostawcę. Sprzedajemy Fabrico, dlatego nasze twierdzenia warto sprawdzić tak samo jak deklaracje każdego innego dostawcy.
Computer vision w mleczarstwie: dwa różne zadania
Mleczarniom sprzedaje się pod jedną nazwą dwa rodzaje systemów wizyjnych. Systemy inspekcji sprawdzają każde opakowanie. Kamery OEE liczą produkcję i pokazują, co się stało podczas postoju.
Często kupuje się je od różnych dostawców, dlatego w specyfikacji warto je rozdzielić.
| Zadanie na linii mleczarskiej | System inspekcji | Kamera OEE |
|---|---|---|
| Poziom napełnienia i masa | Tak, albo waga kontrolna | Nie |
| Obecność zgrzewu, folii i wieczka | Tak | Nie |
| Kod daty i etykieta | Tak | Nie |
| Zliczanie dobrych kubków, kartonów lub opakowań | Często liczy to, co sprawdza | Tak, także na etapach ręcznych |
| Wideo z postoju | Zdjęcia braków, nie wideo postoju | Otwarcie wideo z tej minuty |
| Zasila OEE przez | Swój licznik braków | Licznik produkcji |
Jeśli szukali Państwo machine vision dla mleczarni i trafiali na inspekcję, ten poradnik dotyczy tego drugiego zadania.
Oba systemy działają obok siebie. Licznik braków systemu inspekcji, odczytany z jego sterownika PLC lub z sygnału licznika, może zasilać składnik jakości OEE, dzięki czemu braki są liczone raz. O granicy między nimi przeczytają Państwo w artykule wizyjna kontrola etykiet i kodów a kamera OEE.
Gdzie kryją się straty na linii mleczarskiej
Produkty mleczarskie opuszczają zakład dwoma bardzo różnymi rodzajami linii. Mleko, jogurt i śmietana przechodzą przez szybkie napełniarki ze sterownikami PLC. Ser i masło często trafiają na wolniejsze linie pakujące, a część z nich to stanowiska ręczne.
Raport Siemensa True Cost of Downtime 2024 (EN) szacuje godzinę nieplanowanego przestoju u dużych producentów dóbr szybkozbywalnych (FMCG) na 36 000 USD, najmniej spośród czterech badanych sektorów. U Państwa ta wartość będzie inna, dlatego warto wycenić własną godzinę. Oto, gdzie w mleczarni uciekają godziny, planowane i nieplanowane.
Okna mycia CIP
Mycie CIP to nie zadanie poboczne. Poradnik ENERGY STAR z 2011 roku opracowany przez Lawrence Berkeley National Laboratory przytacza starsze holenderskie szacunki (Ramirez i współpracownicy, 2006): CIP odpowiadało za 9,5% energii zużywanej w przetwórstwie mleka spożywczego, 26% w produkcji masła i 19% w produkcji sera. Dane są stare, z drugiej ręki i dotyczą energii, a nie czasu, więc należy je traktować wyłącznie jako rząd wielkości.
Dla OEE liczy się czas. Jeśli mycie CIP odbywa się w planowanym czasie produkcji, całe okno należy ująć jako stratę dostępności z własnym kodem. Następnie warto skracać oczekiwanie, przełączanie węży, kontrole i ponowny rozruch wokół zwalidowanego cyklu. Samego cyklu nie wolno skracać.
Niektóre zakłady zamiast tego zostawiają zaplanowane mycie CIP na koniec partii poza czasem planowanym. Działa to tylko wtedy, gdy godziny CIP są raportowane w osobnej pozycji, tak aby wydłużający się cykl pozostał widoczny.
Kamera niewiele tu wnosi: sterownik CIP wie, kiedy mycie się zaczyna i kończy. Nasz artykuł o czasie CIP w OEE pokazuje, jak podzielić jedno okno.
Krótkie partie wymuszone krótkim terminem przydatności
Świeży nabiał nie czeka w magazynie. W przypadku mleka w Europie artykuł z 2013 roku w czasopiśmie IFT Food Technology (EN) określał oczekiwany przez rynek termin przydatności mleka ESL na około 21 dni, w porównaniu z 12 dniami dla samej pasteryzacji przy około 10°C.
Krótki termin przydatności oznacza, że napełnia się pod bieżące zamówienia. Wiele smaków, gramatur i marek własnych sieci handlowych dzieli wtedy jedną napełniarkę. Partie są krótkie, przezbrojeń jest dużo, a każde oznacza postój, rozruch i często płukanie lub mycie CIP.
Na takiej linii prędkość idealna musi zmieniać się wraz z SKU, inaczej wskaźnik wydajności nic nie znaczy.
Odpad przy rozruchu i przezbrojeniu
Pierwsze kubki po myciu CIP lub zmianie produktu często trafiają do odpadu. Woda miesza się z produktem w linii, temperatury zgrzewania dopiero dochodzą do zadanej wartości, a masa napełnienia się waha, dopóki napełniarka nie ustabilizuje pracy.
Te kubki zostały wyprodukowane, więc obciążają wskaźnik jakości, ale łatwo je przeoczyć, gdy ktoś zdejmuje je ręcznie. Poniższy przykład obliczeniowy pokazuje jeden ze sposobów ich liczenia.
Napełniarki aseptyczne i ESL
Napełniarki aseptyczne, a także wiele napełniarek ESL, przechodzą sterylizację przed rozpoczęciem produkcji. W wielu z nich postój, który narusza strefę sterylną, oznacza ponowną sterylizację przed wznowieniem pracy. Jeden krótki postój może wtedy kosztować znacznie więcej, niż wynikałoby z samego czasu jego trwania.
Należy zadbać, aby czas ponownej sterylizacji był powiązany z postojem, który ją wywołał, w przeciwnym razie przyczyna zniknie z raportu. Więcej w artykule OEE dla aseptycznych linii napełniania.
Krótkie postoje przy podajniku kubków i magazynku kartonów
Napełniarki gotowych kubków tracą czas przy wydzielaniu kubków oraz tam, gdzie podawane są folia i wieczka. Maszyny FFS (formowanie, napełnianie, zgrzewanie) tracą go przy podawaniu folii, formowaniu i cięciu. W napełniarkach kartonów warto przyjrzeć się magazynkowi wykrojów, aplikatorowi nakrętek lub słomek oraz pakowarce zbiorczej.
Mało kto zapisuje 40-sekundowy mikroprzestój. Czterdzieści takich postojów to 27 minut.
Nasz artykuł o postojach napełniarek kubków jogurtu omawia po kolei usterki wydzielania kubków, zgrzewu i wieczek. W przypadku napełniarek kartonów i butelek warto przeczytać, co pokazuje kamera na linii napełniania, czego nie pokazuje sterownik PLC napełniarki.
Ręczne krojenie i pakowanie sera
W mniejszych i specjalistycznych zakładach ser jest często krojony, ważony i pakowany ręcznie albo na linii półautomatycznej z pracownikiem na każdym końcu. Nie ma tam licznika PLC do odczytania. Duże zakłady mają porcjarki i pakowarki termoformujące: warto odczytywać ich PLC, a kamerę dodawać tylko tam, gdzie pakowarka nie daje użytecznego licznika.
Przy stole do ręcznego pakowania kamera się opłaca. Liczy opakowania lub bloki sera opuszczające stół, więc produkcja godzinowa przestaje być szacowana na oko. Przyczyny postojów nadal podają osoby przy stole. Wykrywanie postojów przez kamerę jest w planach rozwoju (na roadmapie), dlatego warto zapytać każdego dostawcę, jak rejestrowany jest czas postoju na stanowisku bez sygnału.
Zobacz też OEE na ręcznym stanowisku pakowania oraz nasz artykuł o oprogramowaniu OEE dla mleczarni i serowarni.
Zimne, mokre hale
Hale mleczarskie są zimne, wilgotne i regularnie myte. Obiektywy parują, gdy ciepłe, wilgotne powietrze styka się z zimną powierzchnią, a mgła z mycia dociera do wszystkiego na wysokości linii.
Dlatego kamery należy montować poza osłonami, z boku, nigdy nad otwartym produktem, w obudowie o stopniu ochrony dobranym do stosowanego u Państwa mycia. Każde położenie trzeba uzgodnić z działem jakości (QA) i działem higieny, zanim ktokolwiek zacznie wiercić.
Na liniach lodów dochodzą do tego jeszcze zamrażanie, utwardzanie i pakowanie produktu zamrożonego. Zobacz OEE w produkcji lodów.
Gdzie umieścić kamerę na linii mleczarskiej
Oto jeden przykład: linia kubków jogurtu i stół do pakowania sera.
Dłuższą listę według typów maszyn znajdą Państwo w artykule kamera czy czujnik do OEE, maszyna po maszynie.
Kamera, czujnik czy operator: stanowisko po stanowisku
To typowy obraz dla zakładu mleczarskiego, a nie reguła. Każdą maszynę warto sprawdzić osobno.
| Stanowisko | Źródło licznika i postojów | Co dodaje kamera |
|---|---|---|
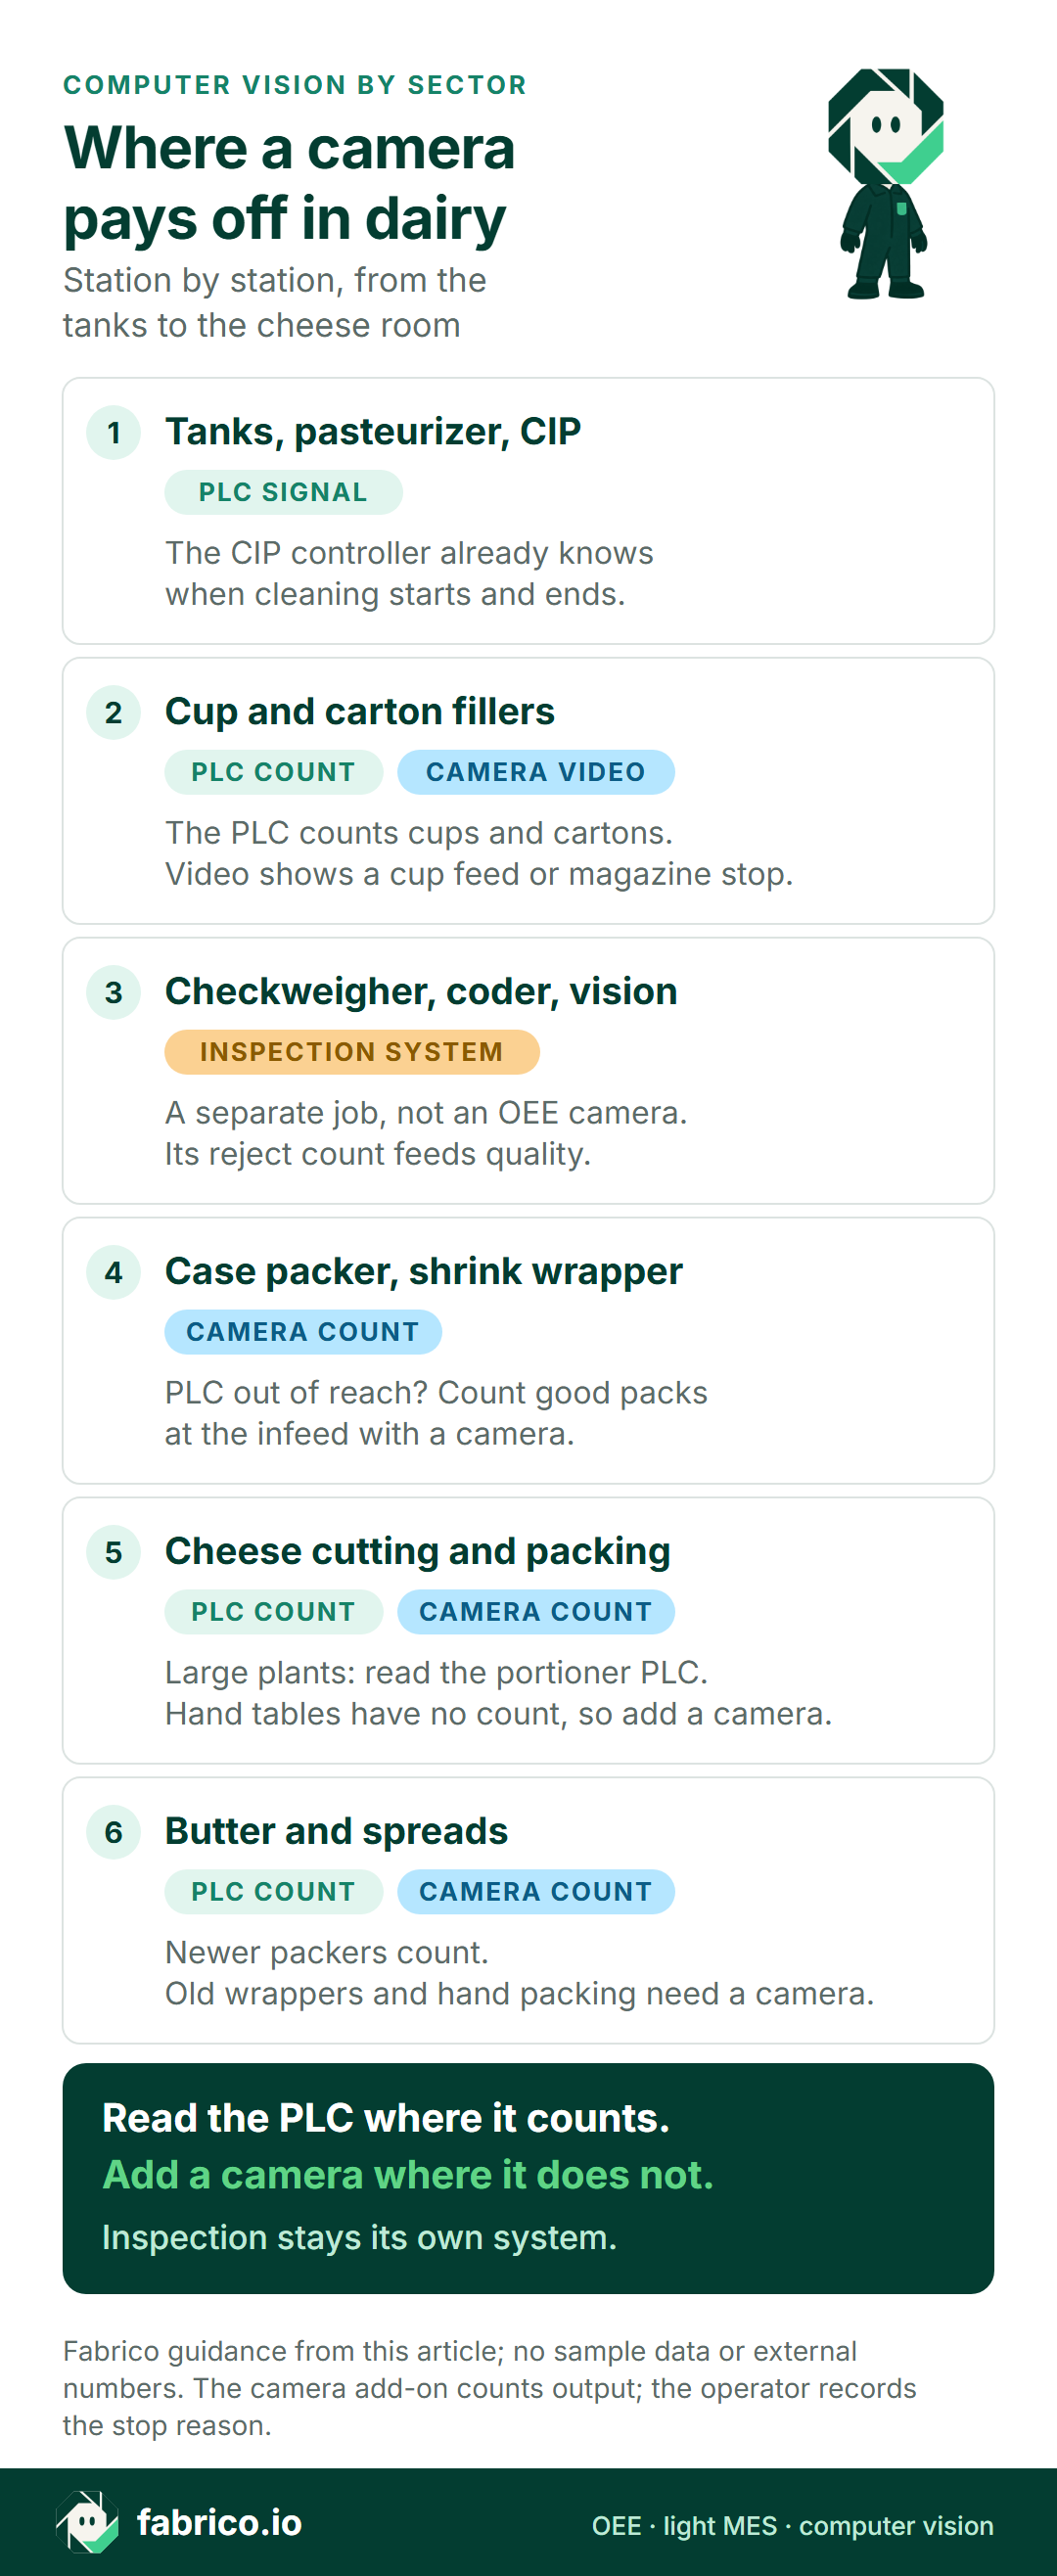
| Zbiorniki, pasteryzator, CIP | Sterowanie procesem: stan pracy i CIP | Niewiele. Wystarczy sygnał. |
| Napełniarka kubków (FFS lub gotowe kubki) | PLC napełniarki | Wideo postojów przy podawaniu lub formowaniu kubków, folii i wieczek |
| Napełniarka kartonów | PLC napełniarki | Wideo z magazynka wykrojów i aplikatora nakrętek |
| Napełniarka aseptyczna lub ESL | PLC napełniarki i stan sterylizacji | Wideo z tego, co poprzedziło postój |
| Waga kontrolna, znakowarka, inspekcja | Własny licznik braków | Nic. Braki należy przekazać do wskaźnika jakości. |
| Pakowarka zbiorcza, owijarka termokurczliwa | PLC, jeśli jest do niego dostęp | Licznik dobrych sztuk na wejściu, jeśli dostępu brak |
| Krojenie i pakowanie sera | PLC porcjarki lub pakowarki, przy stole ręcznym nic | Liczba opakowań lub bloków tam, gdzie nic nie liczy |
| Masło i tłuszcze do smarowania | PLC pakowarki w nowszych maszynach | Licznik na starych zawijarkach i przy pakowaniu ręcznym |
| Przyczyny postojów, wszystkie linie | Operator, na tablecie lub telefonie | Wideo do sprawdzenia spornej przyczyny |
Kamera rzadko jest potrzebna na każdym stanowisku. Poniższa karta pokazuje, gdzie się opłaca.
Zapraszamy na demo z listą linii i kartami postojów z jednego tygodnia. Przejdziemy przez nie razem, stanowisko po stanowisku.
Przykład obliczeniowy: jedna zmiana w mleczarni z myciem CIP
To liczby przykładowe, nie opisują żadnego rzeczywistego zakładu. Napełniarka kubków o prędkości idealnej 120 kubków na minutę pracuje przez jedną 480-minutową zmianę, w trakcie której odbywa się mycie CIP.
Sterownik PLC napełniarki podaje stan pracy i liczy każdy napełniony kubek. Kamera na wejściu pakowarki zbiorczej liczy kubki, które do niej docierają. Różnicę stanowią braki z wagi kontrolnej i kubki z rozruchu zdjęte ręcznie.
Postoje zajęły 120 minut: CIP 45, dwa przezbrojenia 30, krótkie postoje 25 i jedna awaria 20. Czas pracy to 360 z 480 minut, więc dostępność wynosi 75%.
Przy 120 kubkach na minutę w 360 minut można wyprodukować 43 200 kubków. Napełniarka naliczyła 38 880, więc wydajność wynosi 90%. Różnica to 36 minut pracy ze zmniejszoną prędkością.
Kamera naliczyła 37 800 dobrych kubków przy pakowarce zbiorczej. Pozostaje 1080 braków, więc jakość wynosi 97,2%. Te 1080 kubków to 9 minut pracy napełniarki.
OEE wynosi 75% × 90% × 97,2% = 65,6%. Krótsza kontrola: 37 800 dobrych kubków z 57 600 możliwych to również 65,6%.
Teraz to samo mycie CIP ujmijmy jako planowany przestój. Czas planowany spada do 435 minut, dostępność wynosi 82,8%, a OEE 72,4%.
Gdy licznik jest prawidłowy, zmieniają się dwie rzeczy. Kubki z rozruchu i braki są widoczne na każdej zmianie, w podziale na produkty. A gdy we wtorek krótkich postojów nagle przybywa, ktoś może otworzyć wideo z tych minut, zamiast zgadywać.
Osiem pytań do każdego dostawcy kamer lub OEE dla mleczarni
Warto zadać je każdemu dostawcy, także nam. Jako przypadek testowy proszę przynieść jedną rzeczywistą zmianę z ostatniego tygodnia.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Jak Państwo ujmują mycie CIP? | Należy poprosić o kod CIP w czasie planowanym oraz o minuty ponad normę dla każdego typu mycia CIP. |
| Dokąd trafiają kubki z rozruchu? | Należy zapytać, jak odpad po myciu CIP lub przezbrojeniu trafia do wskaźnika jakości i kto go liczy. |
| Co dokładnie liczy kamera? | Kubki, multipaki czy opakowania zbiorcze? Z linii FFS produkt wychodzi w multipakach, więc należy zapytać, jak opakowania przelicza się na kubki dla każdego SKU. Wynik warto porównać z liczeniem ręcznym. |
| Czy poradzi sobie w zimnej, mokrej hali? | Należy zapytać o stopień ochrony przy myciu (IP69K lub to, czego wymaga Państwa zespół higieny), o nietłukącą się szybkę obiektywu na potrzeby rejestru szkła oraz o to, co się dzieje, gdy obiektyw zaparuje. |
| Gdzie zostanie zamontowana każda kamera? | Należy poprosić o zaznaczenie każdego położenia na rysunku i najpierw uzyskać akceptację działu jakości (QA). |
| Czy wideo jest przechowywane i kto może je otworzyć? | Należy zapytać, gdzie jest przechowywane, jak długo i kto ma do niego dostęp. |
| Jak trafiają do systemu braki z inspekcji? | Należy zapytać, czy licznik braków z wagi kontrolnej lub systemu wizyjnego zasila wskaźnik jakości, tak aby braki liczyły się raz. |
| Jak wygląda 40-minutowa partia? | Należy poprosić o pokazanie, jak prędkość idealna zmienia się wraz z SKU, i jak krótka partia wygląda na osi czasu zmiany. |
Przed wdrożeniem w całym zakładzie warto najpierw przetestować rozwiązanie na jednej linii. Zobacz nasz poradnik o pilotażu computer vision dla OEE.
Kamery, prywatność i przedstawiciele pracowników
W halach mleczarskich ludzie pracują przy napełniarkach, pakowarkach i stołach do sera, a kamera przy napełniarce zobaczy część z nich. Pracowników należy poinformować, zanim zostanie zamontowana jakakolwiek kamera. W wielu krajach europejskich najpierw trzeba porozmawiać z przedstawicielami pracowników.
Kamerę należy kadrować na produkt, kubki lub stół do pakowania, a nie na załogę. Raporty warto prowadzić według linii i zmiany, a nie według osób. Warto zapytać każdego dostawcę, w tym nas, jakie maskowanie stref prywatności działa już dziś, a co jest dopiero w planach rozwoju.
Kamera Fabrico liczy produkty, nie ludzi. Pełniejszą listę kontrolną znajdą Państwo w artykule kamery na linii produkcyjnej bez inwigilacji.
Jaką rolę pełni Fabrico
Fabrico to chmurowa platforma OEE i light MES. Oto, co robi dziś na linii mleczarskiej.
- Postoje i liczniki: z sygnału maszyny, przez PLC napełniarki lub pakowarki, czujnik albo licznik.
- Przyczyny postojów: dodaje je operator przy linii, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, ze stratami w ujęciu finansowym. W przeglądarce, na iOS i Androidzie.
- Kamery, dodatek na życzenie: kamery AI liczą produkcję, także przy ręcznym pakowaniu sera i masła oraz na maszynach bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnego momentu na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie, a nie przechowywane w Fabrico.
- Państwa dane: można je pobrać przez REST API, webhooki oraz eksport do Excela lub CSV.
W planach rozwoju, jeszcze niedostępne: wykrywanie postojów przez kamerę, strefy zacięć na wideo oraz podpowiadanie przyczyny postoju przez kamerę.
Czego Fabrico nie robi: inspekcji, która pozostaje w Państwa systemach inspekcji i zasila wskaźnik jakości w Fabrico przez sygnał lub licznik braków z linii. Fabrico nie prowadzi ani nie waliduje mycia CIP. O planowanie i harmonogramowanie proszę zapytać nas podczas demo.
Pełny opis produktu: computer vision Fabrico dla OEE. Jeśli wciąż porównują Państwo platformy, warto przeczytać nasz poradnik o oprogramowaniu OEE. Wszystkie osiem pytań powyżej dotyczy także nas.
Zapraszamy na demo z dziennikiem mycia CIP i kartą postojów z jednej zmiany. Pokażemy, które liczby możemy uzupełnić, a których nie.
Najczęstsze pytania
Które stanowisko w mleczarni powinno dostać pierwszą kamerę?
Zwykle to z najsłabszym licznikiem: stół do ręcznego pakowania sera lub masła, stara zawijarka albo pakowarka zbiorcza bez dostępu do PLC. Napełniarki z wiarygodnym licznikiem PLC są na końcu kolejki.
Czy kamera może sprawdzać poziom napełnienia i zgrzewy kubków jogurtu?
Tak, ale to kamera inspekcyjna, a nie kamera OEE. Poziom napełnienia, szczelność zgrzewu i kody daty sprawdzają systemy inspekcji. Fabrico nie sprzedaje inspekcji. Licznik braków systemu inspekcji może zasilać składnik jakości OEE.
Czy computer vision działa w zimnej, mokrej hali mleczarskiej?
Może działać, jeśli obudowa jest dostosowana do stosowanego mycia, a dział jakości (QA) zatwierdzi sposób montażu. Warto sprawdzić zachowanie przy kondensacji: proszę zapytać każdego dostawcę, co dzieje się z licznikiem, gdy obiektyw zaparuje.
Czy kamera może liczyć ser pakowany ręcznie?
Tak. Liczenie produkcji na etapach ręcznych to jedno z głównych zastosowań dodatku Fabrico z kamerami AI. Kamera liczy opakowania lub bloki opuszczające stół, a przyczyny postojów nadal dodają pracujące tam osoby. Zobacz OEE na ręcznym stanowisku pakowania.
Czy wideo z kamery jest przechowywane?
Nie w Fabrico. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie i można je otworzyć dla dowolnego momentu na osi czasu zmiany. To samo pytanie warto zadać każdemu dostawcy, a także zapytać, gdzie przechowuje swoje wideo.
Od czego zależy koszt computer vision w zakładzie mleczarskim?
Cena jest ustalana indywidualnie w ofercie. Decydują o niej liczba linii i kamer, montaż i obudowy do stref mokrych, sieć do hali oraz szkolenie. Każdemu dostawcy warto przekazać tę samą listę linii, aby oferty były porównywalne.
Chcą Państwo zobaczyć to na własnej linii? Proszę umówić demo i przynieść dane z jednej zmiany na linii mleczarskiej.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.