


 Zaloguj
 Blog

Computer vision w produkcji FMCG: kamery w wielu zakładach i SKU

W skrócie: computer vision w produkcji FMCG ma dwa zadania: systemy inspekcji sprawdzają opakowania pod kątem wad, a kamery OEE zliczają produkcję tam, gdzie linia nie ma użytecznego sygnału z maszyny, na przykład na ręcznym stanowisku pakowania promocji. Dzięki temu każda linia i każdy zakład raportuje do jednego OEE i jednego drzewa strat.
- Inspekcja sprawdza etykiety, kody, poziom napełnienia i zgrzewy. Kamera OEE zlicza produkcję i pozwala obejrzeć moment, w którym doszło do postoju. Różni dostawcy, różne zadania.
- Na wielu liniach FMCG duża część utraconego czasu przypada na koniec linii, czyli pakowanie: mikroprzestoje, przezbrojenia między SKU i oczekiwanie na stanowiskach ręcznych. Kamery warto montować tylko tam, gdzie sygnał z maszyny nic nie mówi.
- Pilotaż na jednej reprezentatywnej linii, centralnie ustalone definicje i drzewo strat, a potem ten sam szablon na każdej linii, w każdym zakładzie i u każdego co-packera.
- Fabrico pobiera postoje i liczniki z sygnału maszyny, a przyczyny postojów od operatora. Zliczanie kamerami AI to dodatek na życzenie. Przyczyny postojów podpowiadane przez kamerę są na roadmapie.
Ten tekst jest dla dyrektorów operacyjnych, liderów ciągłego doskonalenia (CI) i dyrektorów zakładów, którzy prowadzą linie FMCG lub CPG w więcej niż jednym zakładzie albo to planują, zarówno w branży spożywczej, jak i niespożywczej.
Swoje OEE na liniach z dobrym PLC zapewne Państwo znają. Kłopot jest z resztą: pakowarka zbiorcza, która nie liczy niczego przydatnego, stół do ręcznego pakowania promocji z tego miesiąca, co-packer, który w piątek przysyła arkusz kalkulacyjny.
Sprzedajemy Fabrico, więc nasze twierdzenia warto sprawdzać tak samo jak twierdzenia każdego innego dostawcy.
Computer vision w produkcji FMCG: co robi, a czego nie
Na liniach FMCG trafiają się dwa rodzaje kamer i odpowiadają na różne pytania.
| Zadanie | Kamera inspekcyjna | Kamera OEE |
|---|---|---|
| Odczyt etykiet, kodów dat, kodów kreskowych | Tak, to jej główne zadanie | Nie |
| Kontrola poziomu napełnienia, zakrętek, zgrzewów | Tak | Nie |
| Odrzucenie wadliwego opakowania | Tak, z ramieniem odrzutu | Nie |
| Zliczanie produkcji na stanowisku ręcznym | To nie jej zadanie | Tak |
| Zliczanie tam, gdzie maszyna nie ma sygnału | To nie jej zadanie | Tak |
| Wideo z momentu postoju | To nie jej zadanie | Tak, na osi czasu zmiany |
| Podanie przyczyny postoju | Nie | Dodaje ją operator |
Systemy inspekcji dostawców takich jak Cognex, Keyence czy Mettler-Toledo chronią markę i klienta. Kamera OEE chroni godziny. Wiele linii potrzebuje obu.
Oba rozwiązania mogą działać razem. Jeśli system inspekcji ma licznik lub sygnał odrzutów, ten licznik może zasilać składnik jakości OEE jak każdy inny licznik. Jak działają obok siebie, opisujemy w artykule kontrola etykiet i kodów a kamery OEE.
Linie pakowania: tu narastają straty w FMCG
Na wielu liniach FMCG wszyscy patrzą na napełniarkę, formierkę lub workowarkę. Często ma ona też najlepszy PLC na linii.
Straty zwykle pojawiają się dalej. Pakowarki zbiorcze, owijarki i paletyzatory stają na kilka sekund, blokują napełniarkę i nikt tego nie zapisuje. Przezbrojenia między SKU zabierają dużą część reszty.
Koszt widać na poziomie zakładu. W badaniu Siemens True Cost of Downtime 2024 (EN), obejmującym duże firmy przemysłowe z czterech sektorów, FMCG był jedynym sektorem, w którym liczba godzin traconych na nieplanowane przestoje nie spadła od 2019 roku. Koszty przestojów na jeden zakład FMCG podwoiły się w tym czasie, do nieco ponad 10 mln USD rocznie.
To badanie obejmuje nieplanowane przestoje. Mikroprzestoje i przedłużone przezbrojenia często w ogóle nie trafiają do rejestru przestojów, dlatego lepszy pomiar najszybciej zwraca się właśnie na końcu linii, przy pakowaniu. Artykuł OEE w produkcji CPG omawia tę kwestię od strony szybkich linii.
Rotacja SKU, promocje i ręczne kroki na końcu linii
Nowe smaki, gramatury, opakowania dla sieci handlowych i promocje trafiają na te same linie FMCG. Wynikają z tego trzy rzeczy i każda utrudnia pomiar.
- Więcej przezbrojeń. Każde to planowany postój, który i tak obniża dostępność, a suma po cichu rośnie. Dla każdego przezbrojenia warto zapisywać początek, koniec i pierwsze dobre opakowanie. Jak to robić, pokazuje artykuł standardy przezbrojeń i SMED w FMCG.
- Brak prędkości idealnych. Nowe SKU bez uzgodnionej prędkości sprawia, że wskaźnik wydajności traci sens. Regułę dla nowych SKU trzeba ustalić przed dniem wprowadzenia.
- Ręczne kroki na końcu linii. Multipaki, opakowania banderolowane, tacki ekspozycyjne i zestawy prezentowe często pakuje się ręcznie. Te stanowiska nie mają PLC, więc ich produkcja to kreski na kartce.
Ten ostatni przypadek najlepiej uzasadnia kamerę. Zlicza ona to, co schodzi ze stołu ręcznego pakowania, więc stanowisko wchodzi do OEE linii. Szczegóły w artykule OEE na ręcznym stanowisku pakowania.
Co-packerzy: linie, które nie należą do Państwa
Wiele marek FMCG wytwarza część asortymentu u zewnętrznych firm. W raporcie PMMI z 2024 roku o pakowaniu i produkcji kontraktowej (EN) 67% właścicieli marek planowało utrzymać lub zwiększyć korzystanie z kontraktowych firm pakujących i producentów. Jednym z podanych powodów była możliwość zaoferowania produktu lub opakowania na zamówienie, zwłaszcza w krótkich lub limitowanych seriach (48%).
Zaplanowane opakowanie promocyjne może więc powstawać na linii, której Państwo nigdy nie widzą. Centralny zespół CI porównuje wtedy własne zakłady po OEE, a co-packera po dokumencie dostawy.
Nic nie trafia na linię co-packera bez jego zgody. Warto poprosić o to, co raportują Państwa własne zakłady: liczniki na godzinę i minuty postojów według przyczyn. Na początek może wystarczyć logowanie na tablecie u co-packera albo cotygodniowy plik w Państwa kodach przyczyn, który scala zespół BI.
Gdzie montować kamerę na linii FMCG
Oto typowa linia pakowania od napełniarki do palety. Wszędzie tam, gdzie wystarczy PLC lub prosty czujnik, wychodzi to taniej niż kamera.
Dobra zasada: jedna kamera na jedno pytanie. Jeśli nikt nie potrafi powiedzieć, co kamera zlicza, prawdopodobnie nie powinna tam wisieć. Wybór maszyna po maszynie opisuje artykuł kamera czy czujnik do OEE.
Kamera, czujnik czy operator: stanowisko po stanowisku
| Stanowisko | Źródło licznika | Źródło przyczyny postoju |
|---|---|---|
| Napełniarka, workowarka, formierka | Licznik z PLC | Operator przy linii |
| Etykieciarka, drukarka kodów | Licznik z PLC, z odrzutami z systemu inspekcji | Operator |
| Pakowarka zbiorcza, owijarka | PLC, jeśli jest niezawodny, w przeciwnym razie czujnik | Operator |
| Ręczne pakowanie, zestawy promocyjne | Kamera AI | Operator lub lider zmiany |
| Stara maszyna bez PLC | Czujnik, jeśli wystarczy jeden sygnał, w przeciwnym razie kamera | Operator |
| Paletyzator | PLC lub czujnik | Operator |
Proszę spojrzeć na ostatnią kolumnę: niezależnie od tego, co zlicza produkcję, przyczynę podaje człowiek przy linii. Kamera pozwala mu otworzyć wideo z tego momentu i sprawdzić, co się stało, zanim wybierze przyczynę. Nie wybiera za niego.
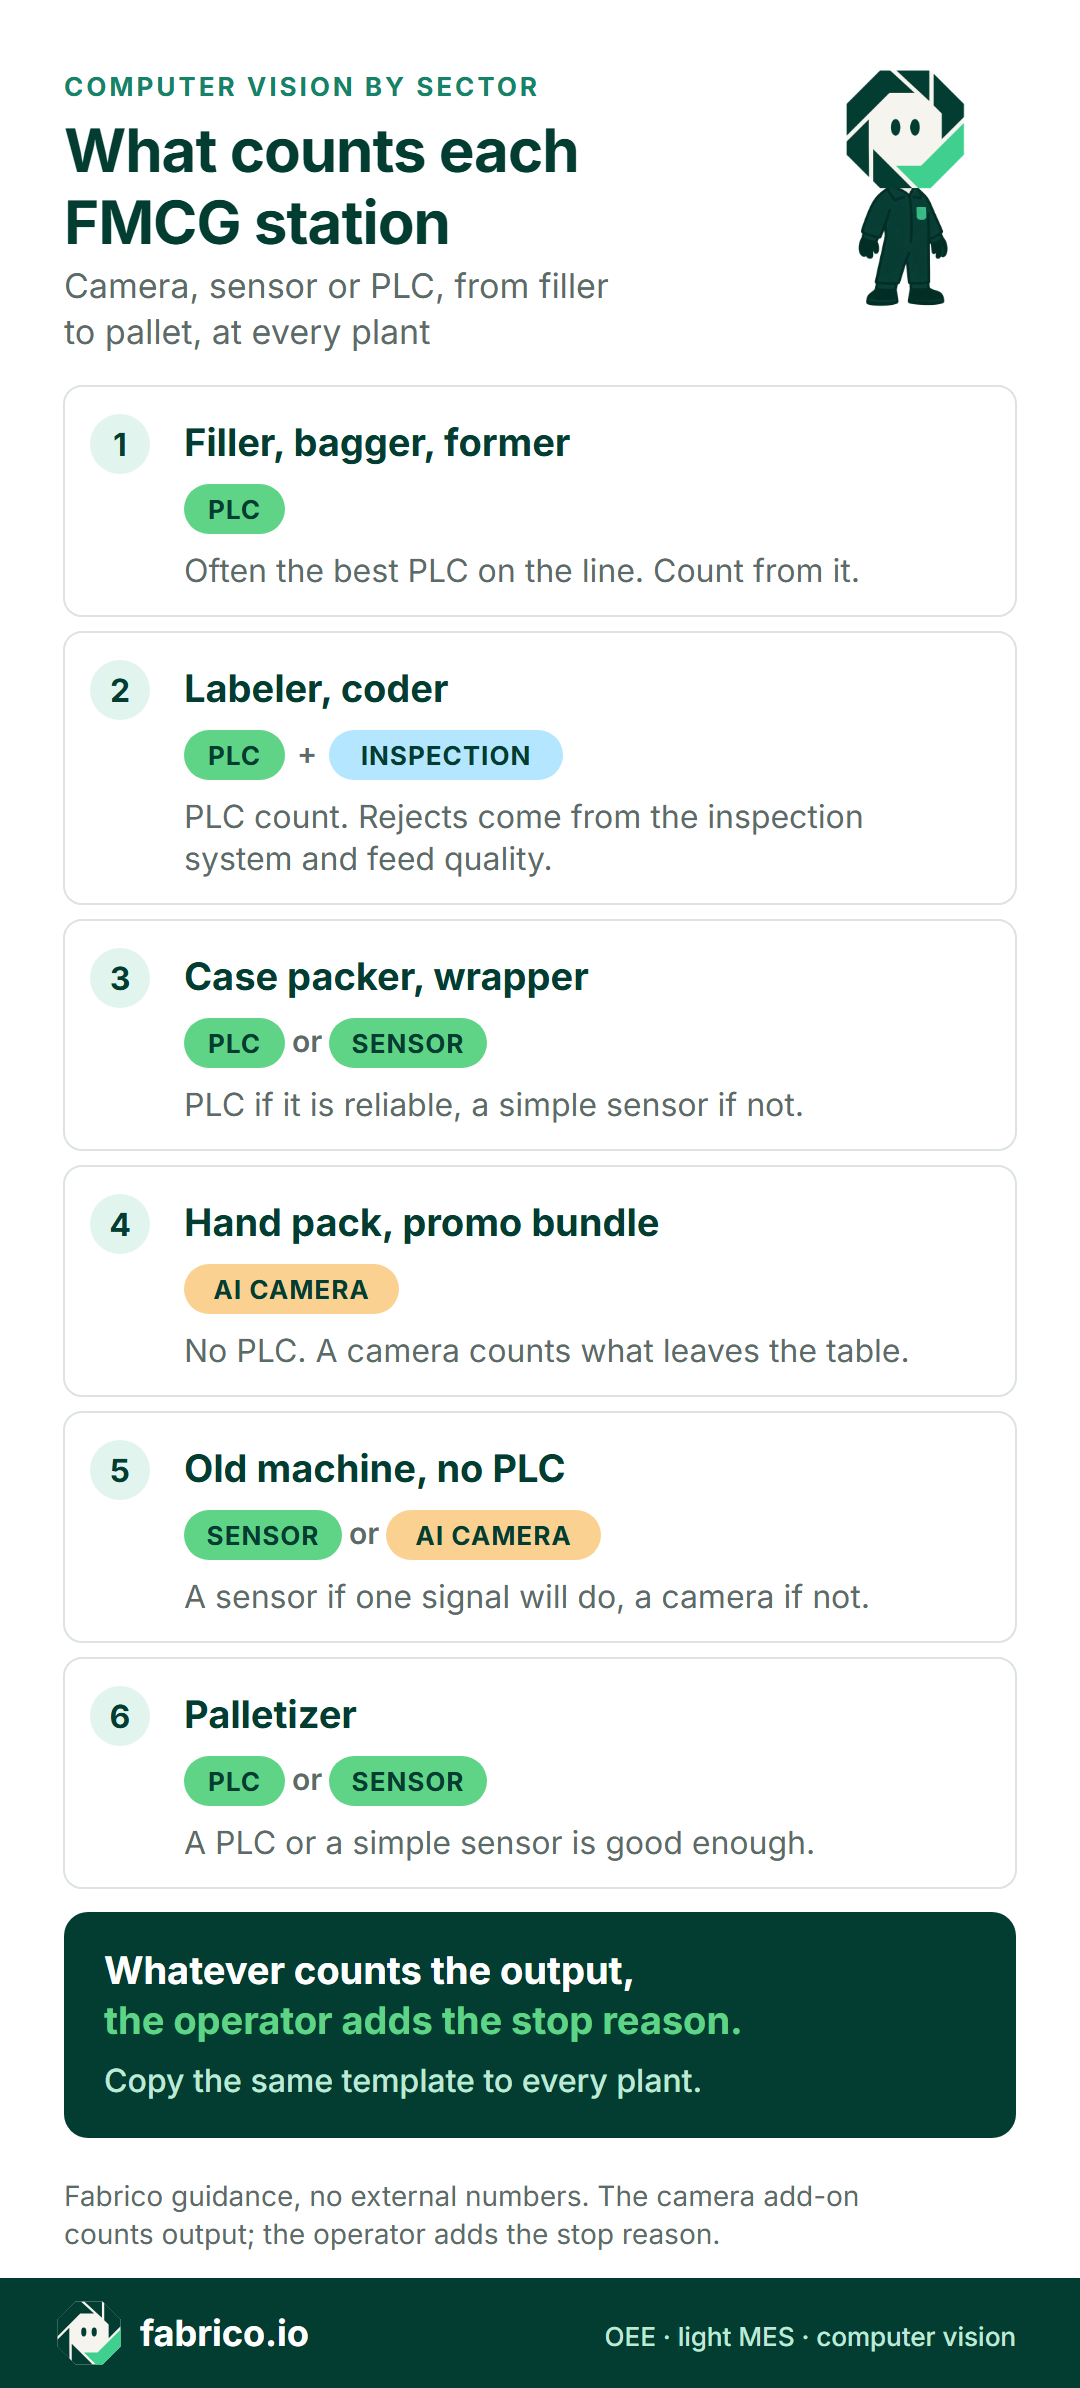
Infografika (po angielsku): licznik z PLC dla napełniarki i paletyzatora, PLC lub czujnik dla pakowarki zbiorczej, odrzuty z inspekcji przy etykieciarce, kamera dla ręcznego pakowania promocji i starych maszyn.
Chcą Państwo rozpisać własne stanowiska? Zapraszamy na demo z listą stanowisk jednej linii.
Jedno drzewo strat dla każdego zakładu
Centralny zespół CI chce z tego wszystkiego jednego: zestawić dwa zakłady obok siebie i ufać różnicy. To działa tylko wtedy, gdy każdy zakład liczy tak samo.
Ma to tym większe znaczenie, im więcej ludzi odchodzi. W ankiecie do raportu PMMI z 2026 roku From Complexity to Capability (EN) 79% ankietowanych menedżerów z branży pakowania i przetwórstwa wskazało utratę wiedzy pracowników, rotację i spadek efektywności jako spodziewany hamulec produktywności. Spisane definicje przetrwają ludzi, którzy je napisali.
| Co uzgodnić | Ustala centrala | Ustala każdy zakład |
|---|---|---|
| Drzewo strat, dwa górne poziomy | Tak | Dodaje lokalne szczegóły niżej |
| Reguła czasu planowanego | Tak | Nie |
| Prędkość idealna dla SKU | Dla wspólnych SKU | Dla lokalnych SKU |
| Próg mikroprzestoju | Tak | Nie |
| Początek i koniec przezbrojenia | Tak | Nie |
| Pozycje kamer | Szablon | Ostateczne rozmieszczenie |
Dwie dodatkowe zasady oszczędzają późniejszych sporów. Sumować minuty z linii i zakładów, nigdy nie uśredniać procentów. Postoje bez przyczyny pokazywać w osobnym wierszu, żeby żaden zakład nie wyglądał lepiej dzięki pustym przyczynom.
Przykład liczbowy: jedno SKU, dwa zakłady
Oto jedna zmiana z przykładowymi danymi dla tego samego SKU w multipaku w dwóch zakładach. Obie linie mają 480 minut planowanych i prędkość idealną 100 opakowań na minutę, więc każda mogłaby wyprodukować najwyżej 48 000 opakowań.
Zakład A stał przez 96 minut, więc pracował przez 384. Dostępność to 384 z 480, czyli 80%. Zliczył 34 560 opakowań wobec 38 400 możliwych w tym czasie pracy, więc wydajność wynosi 90%. Z tego 34 080 było dobrych, więc jakość wynosi 98,6%. OEE to 34 080 z 48 000, czyli 71,0%.
Zakład B stał przez 144 minuty i pracował przez 336. Dostępność wynosi 70%. Zliczył 30 240 z 33 600 możliwych, więc wydajność również wynosi 90%. Z tego 29 760 było dobrych, więc jakość wynosi 98,4%. OEE to 29 760 z 48 000, czyli 62,0%.
Niemal cała różnica 9 punktów procentowych wynika z 48 dodatkowych minut postoju. Dłuższe przezbrojenia dodają 30, a postoje bez przyczyny 24. Mikroprzestoje dodają 4, a zakład B czekał na materiał o 10 minut krócej.
Kolejność prac jest więc jasna: najpierw przyczyny dla pustych postojów w zakładzie B, potem zespół SMED. Tam, gdzie zakład B ma kamerę na linii, lider zmiany może otworzyć wideo każdego postoju bez przyczyny i ją dodać, zamiast zgadywać następnego ranka. Gdyby stół ręcznego pakowania w zakładzie B nie miał żadnego licznika, jego OEE nie byłoby wiarygodne, a porównanie by się rozpadło. Właśnie tam kamera się opłaca. Pełna metoda jest w artykule obliczanie OEE.
Jak przeprowadzić pilotaż na jednej linii, a potem objąć wszystkie zakłady
- Wybrać jedną reprezentatywną linię. Nie najlepszą i nie najgorszą. Najlepiej wąskie gardło, z co najmniej jednym ślepym stanowiskiem, takim jak stół ręcznego pakowania.
- Najpierw spisać definicje. Drzewo strat, czas planowany, prędkości idealne i próg mikroprzestoju, zatwierdzone przez zespół centralny.
- Zachować dzisiejszy rejestr jako punkt odniesienia, żeby porównywać podobne z podobnym.
- Kamery montować tylko na stanowiskach bez sygnału. Resztę podłączyć przez PLC lub czujnik.
- Porozmawiać z przedstawicielami pracowników przed pierwszą kamerą.
- Zdecydować w ustalonym terminie. Skalować, zmienić lub zatrzymać, według kryteriów wyjścia ustalonych na starcie: dokładność licznika w porównaniu z liczeniem ręcznym, pokrycie postojów przyczynami i straty wycenione w pieniądzu.
- Skalować falami. Najpierw reszta zakładu pilotażowego, potem drugi zakład z innym parkiem maszynowym, potem pozostałe. Kopiować szablon, nie projekt.
Pełny plan z listą kontrolną jest w naszym przewodniku pilotaż OEE z computer vision. Jeśli rozważają Państwo szerszy system, artykuł MES dla średnich zakładów FMCG omawia, od czego zacząć, a co pominąć.
Według sektora: co czytać dalej
Drzewo strat sprawdza się w zakładach spożywczych i niespożywczych. Maszyny każdego sektora mają własne szczegółowe omówienie.
| Sektor | Czytaj dalej | Czego dotyczy |
|---|---|---|
| Żywność | OEE w branży spożywczej i napojów | Przezbrojenia, mycie i sanitacja, mikroprzestoje |
| Napoje | OEE napełniarki na linii rozlewniczej | Maszyna, która nadaje tempo |
| Higiena osobista | Postoje na liniach szamponów i tub | Mikroprzestoje przy wielu SKU |
| Chemia gospodarcza | OEE linii napełniania detergentów | Piana, zakrętki, częste przezbrojenia |
| Piekarnictwo | Postoje na linii pakowania pieczywa | Krajalnica, pakowarka do worków, zamykarka klipsów |
| Mleczarstwo | Postoje napełniarki kubków jogurtu | Podawanie kubków, zgrzew, wady wieczek |
Szerszy obraz oprogramowania dają: oprogramowanie OEE dla żywności, napojów i FMCG, nasze porównanie oprogramowania OEE dla dóbr konsumpcyjnych oraz ogólny przewodnik po oprogramowaniu OEE.
O co zapytać każdego dostawcę przed wyborem
Te pytania warto zadać każdemu dostawcy, nam również, na prawdziwej liście stanowisk jednego zakładu i zmianach z ostatniego tygodnia.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Skąd pochodzi każdy licznik? | Przejść stanowisko po stanowisku: PLC, czujnik, kamera czy człowiek. Każde stanowisko zostawione człowiekowi pozostaje kartką z kreskami. |
| Czy wszystkie zakłady mogą pracować na jednym drzewie strat? | Poprosić o pokazanie dwóch zakładów obok siebie na tych samych kodach przyczyn. |
| Skąd nowe SKU dostaje prędkość idealną? | Zapytać, co się dzieje w dniu wprowadzenia, jeśli nikt nie ustawił prędkości. |
| Jak sumują się linie i zakłady? | Podać dwie linie z różnym czasem planowanym. Sprawdzić, czy minuty są sumowane, a nie procenty uśredniane. |
| Gdzie trafiają postoje bez przyczyny? | Powinny być widoczne w osobnym wierszu, a nie znikać z wykresu. |
| Czy co-packer może raportować do tego samego widoku? | Zapytać, czego by potrzebował: loginu, tabletu, czujnika, kamery czy pliku. |
| Co kamera zachowuje i kto to widzi? | Uzyskać to na piśmie: strumieniowane czy przechowywane, jak długo i kto ma dostęp. |
| Jak dane wychodzą z systemu? | Poprosić o API, webhooki i eksport, z których skorzysta grupowy zespół BI. |
Prywatność i przedstawiciele pracowników
Kamera, która liczy opakowania, zobaczy też dłonie, a przy złym ustawieniu także twarze.
- Kierować kamerę na produkt i przenośnik, nie na operatora.
- Poinformować przedstawicieli pracowników lub związki zawodowe przed pierwszą kamerą i pokazać im, co ona widzi.
- Przy każdym stanowisku z kamerą umieścić tabliczkę informacyjną.
- Uzgodnić na piśmie, kto i w jakim celu może otwierać wideo.
- Przeprowadzić ocenę skutków dla ochrony danych tam, gdzie wymaga tego prawo, i sprawdzić przepisy w każdym kraju, w którym działają Państwa zakłady.
Więcej w naszym przewodniku kamery na linii produkcyjnej bez nadzorowania ludzi.
Gdzie pasuje Fabrico
Fabrico to chmurowa platforma OEE i light MES. Co robi dziś, co jest dodatkiem, a czego jeszcze nie ma:
- Postoje i liczniki: z sygnału maszyny, przez PLC, czujnik lub licznik. Operator dodaje przyczynę postoju przy linii na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, ze stratami pokazanymi w pieniądzu. W przeglądarce, na iOS i Androidzie.
- Państwa dane: wychodzą z systemu przez REST API, webhooki i eksport do Excela lub CSV, więc grupowy zespół BI może z nich korzystać.
- Dodatek kamerowy, na życzenie: kamery AI zliczają produkcję, także na stanowiskach ręcznych i na maszynach bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnego momentu na osi czasu zmiany. W standardowej konfiguracji wideo jest strumieniowane na żądanie, a nie przechowywane w Fabrico.
- Roadmapa: postoje wykrywane przez kamerę, strefy zatorów i przyczyny postojów podpowiadane przez kamerę. Żadna z tych funkcji nie działa jeszcze dziś.
- Poza zakresem Fabrico: kontrola jakości etykiet, kodów, poziomu napełnienia czy zgrzewów. Warto zachować system inspekcji i przekazywać jego licznik odrzutów do OEE. O planowanie produkcji prosimy zapytać podczas demo.
Co może dać pomiar każdej linii w zakładzie FMCG: Ficosota, bułgarski producent artykułów higienicznych, tissue i chemii gospodarczej, objął OEE w Fabrico wszystkie 16 swoich linii. Od czerwca do września 2026 roku OEE na tych liniach wzrosło z 53,11% do 59,62%. Dobra produkcja wzrosła z 10,49 mln do 12,92 mln sztuk miesięcznie, a niesklasyfikowany czas postojów spadł z 3,20% do 0,40%. Studium przypadku dotyczy OEE, nie dodatku kamerowego. Ficosota jest też inwestorem Fabrico, co wyjaśnia nasze ogłoszenie o inwestycji, dlatego te liczby warto oceniać z uwzględnieniem tego faktu.
Prosimy przynieść listę stanowisk jednego zakładu i zapytać nas, które stanowiska zliczalibyśmy kamerą, a które nie.
Zapraszamy na demo lub do kontaktu.
Computer vision według sektorów FMCG
Każda strona sektorowa opisuje, gdzie kamera się opłaca na liniach danego sektora, co zostaje przy PLC lub systemie inspekcji i o co pytać dostawców.
- Produkcja żywności
- Linie napojów i rozlewnie
- Browary
- Przetwórstwo mleka
- Piekarnie
- Wyroby cukiernicze i czekolada
- Mięso i drób
- Ryby i owoce morza
- Dania gotowe
- Pakowanie świeżych owoców i warzyw
- Pakowanie jaj
- Kawa
- Makaron
- Konserwy
- Suplementy diety
- Kosmetyki i higiena osobista
- Chemia gospodarcza
- Co-packerzy
- Producenci opakowań
O co pytają Państwo najczęściej
Do czego służy computer vision w produkcji FMCG?
Do dwóch zadań. Systemy inspekcji sprawdzają etykiety, kody, poziom napełnienia i zgrzewy. Kamery OEE zliczają produkcję tam, gdzie nie ma sygnału z maszyny, i pokazują moment, w którym doszło do postoju.
Czy kamera AI może powiedzieć, dlaczego linia stanęła?
Dziś w Fabrico nie. Przyczynę dodaje operator, a wideo z kamery z tego momentu pomaga mu wybrać właściwą. Przyczyny postojów podpowiadane przez kamerę są na naszej roadmapie. Warto poprosić każdego dostawcę, żeby pokazał to na żywo na Państwa własnych nagraniach, a nie na slajdzie.
Jak uczciwie porównywać OEE między zakładami?
Uzgodnić jedno drzewo strat, jedną regułę czasu planowanego i jeden próg mikroprzestoju dla każdego zakładu. Sumować minuty, nigdy nie uśredniać procentów, a postoje bez przyczyny trzymać w osobnym wierszu.
Czy computer vision może działać u co-packera?
Tylko za zgodą co-packera, a najlepiej zapisać to w umowie. Pierwszym krokiem może być logowanie na tablecie u co-packera albo cotygodniowy plik w Państwa kodach przyczyn, który scala zespół BI. Kamera ma sens tam, gdzie ich końcowe pakowanie nie ma licznika.
Od czego zależy koszt wdrożenia kamer w wielu zakładach FMCG?
Od liczby linii i kamer, montażu, sieci przy każdym stanowisku i szkoleń. Warto dać każdemu dostawcy tę samą listę linii i zapytać, co obejmuje każda oferta. Fabrico nie publikuje cen, więc prosimy zapytać nas w ten sam sposób.
Czy kamery nagrywają naszych operatorów?
Kamera widzi wszystko, co jest w jej kadrze, a to mogą być także dłonie i przedramiona. W standardowej konfiguracji Fabrico wideo jest strumieniowane na żądanie i nie jest przechowywane w Fabrico. Kamery warto kierować na produkt, nie na twarze, a zasady dostępu uzgodnić z przedstawicielami pracowników przed montażem pierwszej kamery.
Chcą Państwo zobaczyć to na swojej linii? Zapraszamy na demo z listą stanowisk jednego zakładu.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga







Prawdziwe kafelki Fabrico, dane przykładowe.