


 Zaloguj
 Blog
Computer vision w przetwórstwie mięsa i drobiu: więcej niż klasyfikacja

W skrócie: computer vision w przetwórstwie mięsa i drobiu zwykle oznacza klasyfikację i inspekcję. Zadanie dla OEE jest inne: kamery liczą tacki, opakowania i kartony na liniach za obróbką pierwotną, dzięki czemu widać, gdzie linia traci produkcję.
- Systemy klasyfikacji, RTG i kontroli etykiet sprawdzają produkt. Nie powiedzą, dlaczego linia pakowania w tacki zapakowała mniej, niż planowano.
- Straty kryją się za obróbką pierwotną: porcjowanie, trybowanie, ręczne układanie w tacki, zgrzewarki do tacek, etykieciarki, wagi kontrolne i pakowanie do kartonów.
- Tam, gdzie jest sygnał maszyny, warto go użyć, a kamerę stosować tam, gdzie pracują ludzie. Przyczynę przestoju podaje operator.
- Na tych stanowiskach pracuje wiele osób. Kamery należy kierować na produkt, raportować według stanowisk i najpierw porozmawiać z przedstawicielami pracowników lub związkami zawodowymi.
- Fabrico liczy produkcję kamerami AI (dodatek) obok danych z PLC. Nie klasyfikuje ani nie kontroluje mięsa.
Gdy w zakładzie mięsnym lub drobiarskim pada pytanie o machine vision, odpowiedź zwykle dotyczy klasyfikacji i inspekcji: klasyfikacji tusz, wykrywania kości, RTG do wykrywania ciał obcych i kontroli etykiet.
Te systemy zwracają się dzięki wyższemu uzyskowi i bezpieczeństwu żywności. Warto je zachować.
Ten tekst dotyczy drugiego zadania: liczenia produkcji na liniach za obróbką pierwotną. To tam tacki napełnia się ręcznie, zgrzewarki czekają na produkt, a krótkie przestoje nie trafiają do rejestru.
Sprzedajemy Fabrico, dlatego prosimy weryfikować nasze twierdzenia tak samo jak deklaracje każdego dostawcy.
Computer vision w przetwórstwie mięsa i drobiu: dwa różne zadania
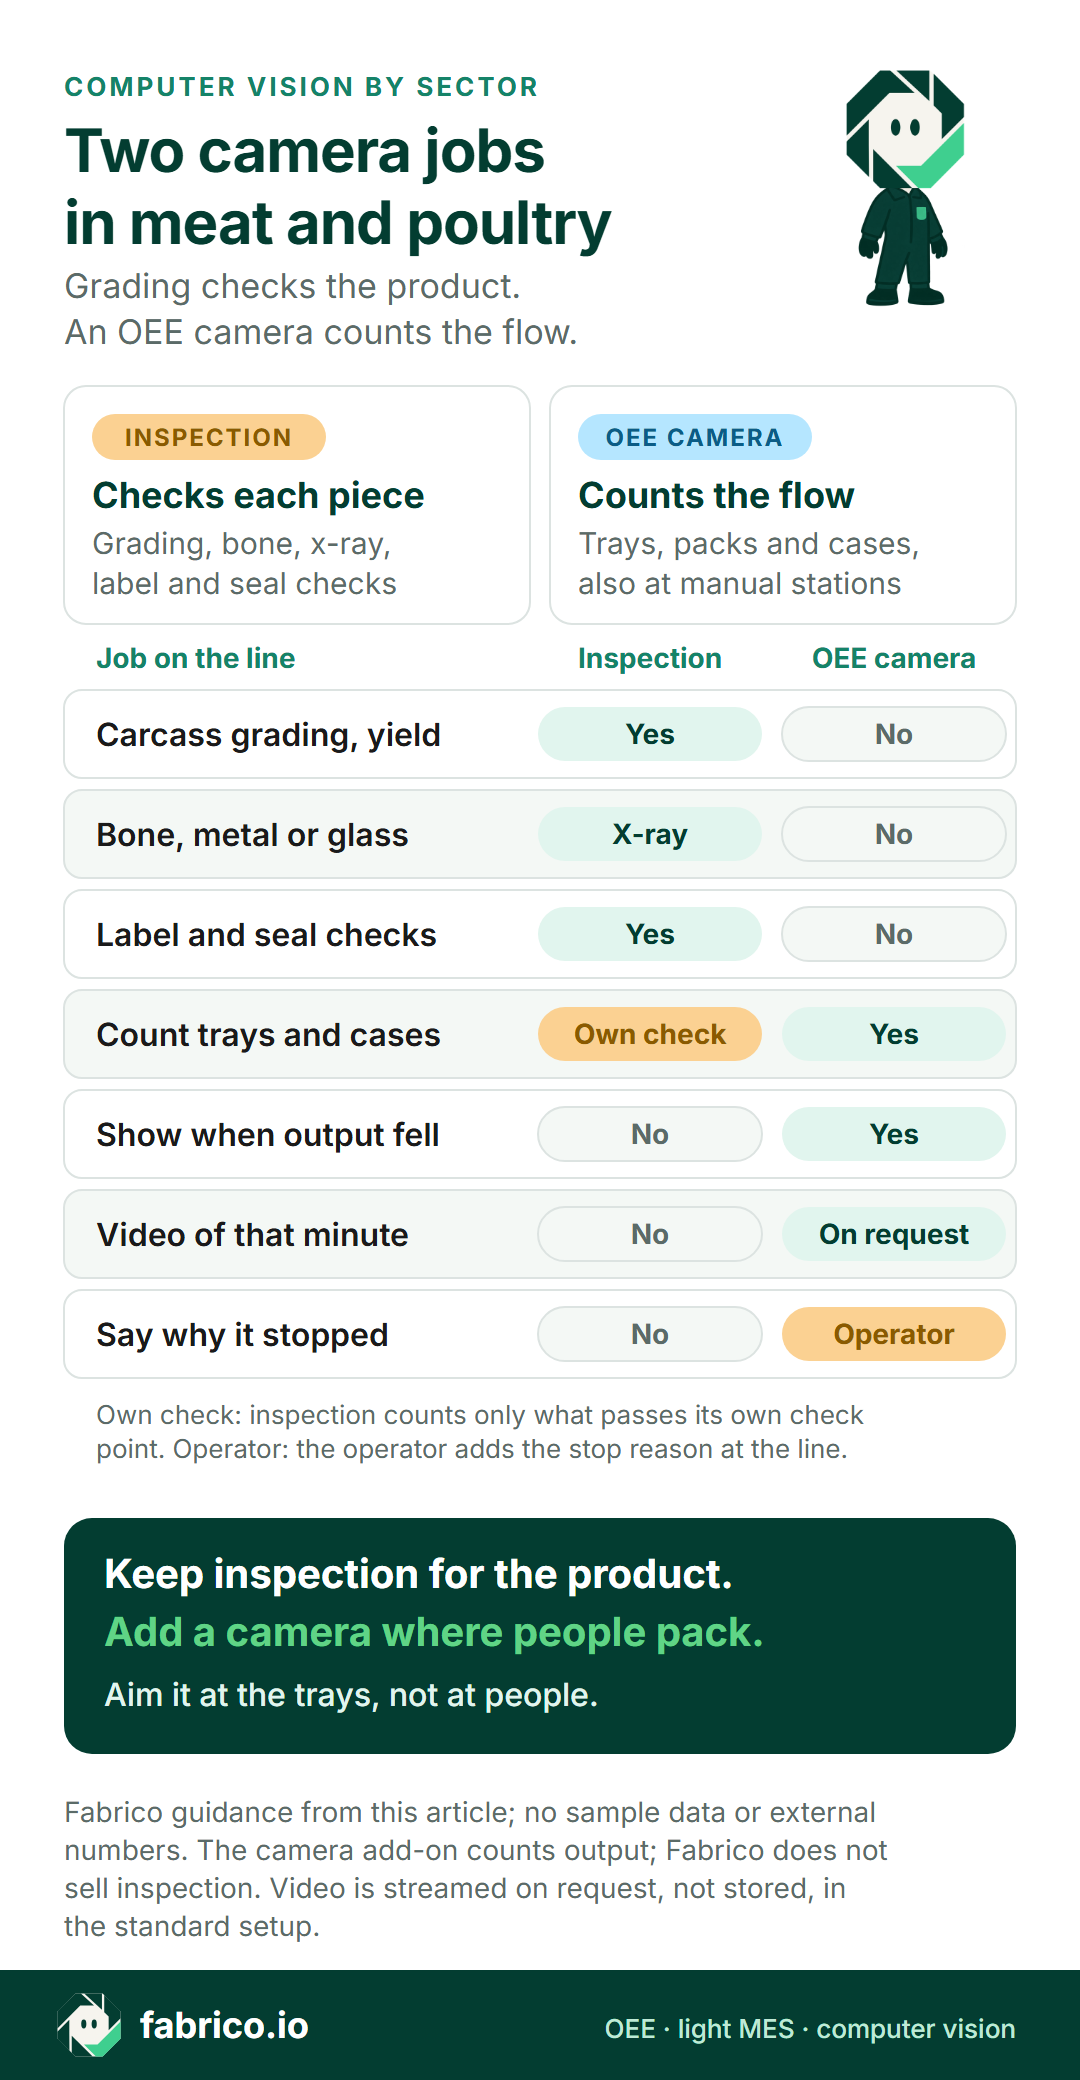
Kamera inspekcyjna patrzy na każdy kawałek i decyduje, czy przechodzi kontrolę. Kamera OEE patrzy na przepływ i liczy, co opuszcza stanowisko.
| Zadanie | Inspekcja wizyjna | Kamera OEE |
|---|---|---|
| Klasyfikacja tusz, otłuszczenie i uzysk | Tak, to jej główne zadanie | Nie |
| Kości, metal lub szkło w produkcie | RTG i wykrywacze | Nie |
| Kontrola etykiet, dat i kodów | Tak | Nie |
| Kontrola zgrzewu tacek | Tak, jeśli jest zainstalowana | Nie |
| Liczenie tacek, opakowań i kartonów | Tylko w swoim punkcie kontroli | Tak, także na stanowiskach ręcznych |
| Pokazanie, kiedy spadła produkcja | Nie | Tak, w zliczeniu |
| Wideo z minuty, w której linia zwolniła | Nie | Tak, otwierane na żądanie |
| Wskazanie, dlaczego linia stanęła | Nie | Nie. Przyczynę podaje operator. |
Klasyfikację i wykrywanie kości dostarczają producenci maszyn dla przemysłu mięsnego, kontrolę etykiet i kodów producenci systemów wizyjnych, tacy jak Cognex, a systemy RTG i wagi kontrolne producenci tacy jak Mettler-Toledo i Ishida. Fabrico nie sprzedaje systemów inspekcji.
Jeśli RTG, wykrywacz metali lub waga kontrolna wysyła sygnał odrzutu, to zliczenie może zasilać wskaźnik jakości w OEE linii. Więcej w tekście kontrola etykiet i kodów a kamery OEE.
Gdzie linie mięsne i drobiarskie tracą produkcję za obróbką pierwotną
Tempo wyznacza linia uboju: w sztukach na minutę na linii drobiu i w sztukach na godzinę na linii mięsa czerwonego. Zgodnie z amerykańską regułą prędkości linii drobiu, 9 CFR 381.69 (EN) maksimum dla zakładów uboju młodych kurczaków objętych systemem New Poultry Inspection System wynosi 140 sztuk na minutę, a dla indyków 55.
Wiele zakładów już pracuje szybciej. Według FSIS 44 zakłady objęte tym systemem miały w 2024 roku odstępstwa pozwalające na pracę z prędkością do 175 sztuk na minutę. W lutym 2026 FSIS zaproponowała podniesienie limitów (EN) do 175 dla młodych kurczaków i 60 dla indyków. Zgłaszanie uwag zakończyło się 20 kwietnia 2026, a do listopada 2026 nie opublikowano ostatecznej regulacji, dlatego przed planowaniem warto sprawdzić jej aktualny status.
FSIS kontroluje tę prędkość w punkcie inspekcji. Hala pakowania i tak musi przerobić wszystko, co do niej trafia, a przejście ze 140 na 175 sztuk na minutę oznacza 25% więcej ptaków. Każda maszyna pakująca ma własną prędkość znamionową i to ją należy przyjąć w OEE, a nie tempo uboju.
Oto gdzie zwykle uciekają minuty w obróbce wtórnej i pakowaniu.
- Porcjowanie i krojenie w plastry: wymiana noży, mycie taśm i odchylenia wagi porcji. Porcjarka ma licznik w PLC, ale liczy porcje, a nie tacki.
- Trybowanie i plastrowanie mięsa czerwonego: trybowacze przy stołach ręcznych napełniają skrzynki elementami zasadniczymi i okrawkami, a plastry szynki lub boczku trafiają do termoformierki. Jeśli każda skrzynka jest ważona i etykietowana, warto użyć tego sygnału. Jeśli nie, skrzynki policzy kamera nad ich wyjściem.
- Ręczne układanie w tacki: rząd osób ręcznie układa porcje w tackach. Nie ma tu sygnału maszyny, więc luki wyglądają jak wolna praca zgrzewarki.
- Zgrzewarki do tacek, pakowarki MAP i termoformierki: wymiana folii, wadliwe zgrzewy, zacięcia tacek i wymiana narzędzi. Więcej: OEE zgrzewarki do tacek.
- Etykieciarki: wymiana rolek, awarie drukarek i błędne etykiety. Więcej: OEE etykieciarki.
- Waga kontrolna i wykrywacz metali: odrzuty należą do jakości, ale naddatek wagi (giveaway) nie jest widoczny w OEE. Więcej: odrzuty wagi kontrolnej a OEE.
- Pakowanie do kartonów: często ręcznie, do kartonów lub skrzynek. Wersję automatyczną opisuje tekst OEE pakowarki kartonowej.
- Mycie i przezbrojenia: codzienne pełne mycie oraz mycie przy zmianie gatunku i alergenów. Warto raz zdecydować, czy mieszczą się w czasie planowanym, jak wyjaśnia nasz przewodnik po zmianie sanitarnej.
O uzysku, naddatku wagi i widoku całego zakładu piszemy w przewodniku po OEE dla zakładów mięsnych i drobiarskich.
Gdzie montuje się kamerę na linii pakowania drobiu w tacki
Większość maszyn na linii pakowania w tacki ma już użyteczny sygnał. Luki są tam, gdzie pracują ludzie.
W tym układzie kamerę dostają dwa stanowiska: wyjście taśmy ręcznego układania w tacki i wyjście ręcznego pakowania do kartonów. Każda kamera patrzy z góry na jedno miejsce, przez które każda gotowa tacka lub karton przechodzi raz.
Maszyny zachowują swój sygnał z PLC lub czujnika. Zasady liczenia opisuje nasz tekst OEE na ręcznym stanowisku pakowania.
Prywatność na stanowiskach pełnych ludzi
Przetwórstwo mięsa i drobiu zatrudnia więcej osób niż jakakolwiek inna gałąź produkcji żywności. W USA przetwórstwo mięsa zatrudniało w 2021 roku 30,6% pracowników produkcji żywności i napojów, najwięcej ze wszystkich branż, według USDA Economic Research Service (EN).
Kamera przy taśmie układania będzie więc miała ludzi w pobliżu.
W Niemczech rada zakładowa (Betriebsrat) ma prawo współdecydowania przy wprowadzaniu i stosowaniu urządzeń technicznych, które służą do monitorowania zachowania lub wydajności pracowników, zgodnie z § 87 ustawy o ustroju zakładów pracy (Betriebsverfassungsgesetz) (EN). Należy założyć, że kamera na linii jest objęta tym przepisem, nawet jeśli ma tylko liczyć tacki.
- Spisać, do czego zliczenie nie służy. Na linii mięsnej kamera przy taśmie układania zostanie odebrana jako narzędzie do podkręcania tempa. Warto pisemnie uzgodnić, że zliczenia nie służą do wyznaczania celów indywidualnych ani do postępowań dyscyplinarnych.
- Kierować kamerę na produkt. Kamera powinna patrzeć na wyjście tacek, a nie na osoby, które układają produkt w tackach.
- Raportować według stanowisk, nigdy według osób. OEE według stanowiska, linii i zmiany, bez ekranu z rankingiem operatorów.
- Ograniczyć wideo. W standardowej konfiguracji Fabrico wideo jest przesyłane strumieniowo na żądanie, a nie zapisywane. Warto pisemnie uzgodnić, kto i w jakim celu może je otworzyć.
- Najpierw poinformować ludzi. Przed uruchomieniem kamery warto pokazać załodze, co widać na obrazie.
- Wcześnie zaangażować przedstawicieli pracowników lub związki zawodowe. Przed zakupem, nie po nim. Kolejność kroków opisuje nasz przewodnik po uzgodnieniach z przedstawicielami pracowników.
Zgodnie z RODO kamera na linii, która może pokazywać ludzi, wymaga jasno określonego celu i może wymagać oceny skutków dla ochrony danych. Więcej w tekstach RODO a kamery na liniach produkcyjnych oraz kamery bez inwigilacji.
Plany rozwoju: automatyczne maskowanie ludzi na obrazie jest planowane, dziś nie jest dostępne. Do tego czasu ochronę zapewniają kadrowanie, raporty na poziomie stanowisk i wideo przesyłane strumieniowo.
Kamera, sygnał czy operator: stanowisko po stanowisku
Źródło wybiera się dla każdego stanowiska, a nie dla całego zakładu. Tak zwykle wygląda ten podział, z dodaną linią rozbioru mięsa czerwonego. Ogólną zasadę opisuje tekst kamera czy czujnik do OEE.
| Stanowisko | Źródło zliczeń | Na co uważać |
|---|---|---|
| Porcjarka, krajalnica | PLC lub licznik | Porcje a tacki: uzgodnić jednostkę |
| Linia rozbioru, wyjście skrzynek | Waga skrzynek lub kamera | Liczyć skrzynki, nie kawałki |
| Ręczne układanie w tacki | Kamera | Ludzie obok: kamera na tacki |
| Zgrzewarka do tacek, termoformierka | Sygnał PLC | Cykle a tacki: liczyć puste gniazda |
| Wagoetykieciarka | Sygnał PLC | Odrzuty etykiet trafiają do jakości |
| Waga kontrolna, wykrywacz metali | Sygnał odrzutu | Naddatek wagi nie jest stratą OEE |
| Ręczne pakowanie do kartonów | Kamera | Liczyć kartony, przeliczać na tacki |
| Przyczyny przestojów | Operator | Krótka lista, na tablecie przy linii |
Zapraszamy z listą stanowisk na demo: na Państwa prośbę zaznaczymy, które stanowiska potrzebują kamery, a które mają już użyteczny sygnał.
Przykład: jedna zmiana na linii pakowania świeżego drobiu w tacki
To przykładowa linia z poglądowymi liczbami, które nie opisują żadnego zakładu. Porcje fileta z kurczaka są ręcznie układane w tackach, zgrzewane w atmosferze modyfikowanej, etykietowane, sprawdzane i pakowane do kartonów.
- Czas planowany: zmiana 480 minut minus 30 minut przerw i 30 minut planowanego mycia, czyli 420 minut.
- Wydajność idealna: prędkość znamionowa zgrzewarki, 40 tacek na minutę. W 420 minut można więc wyprodukować 16 800 tacek.
- Przestoje: PLC zgrzewarki zarejestrował 35 minut wymian folii, wadliwych zgrzewów i zacięć tacek.
- Zliczenie: zgrzewarkę opuściło 13 860 tacek.
- Odrzuty: waga kontrolna i wykrywacz metali odrzuciły 277, więc dobrych było 13 583.
- Dostępność = 385 minut pracy / 420 planowanych = 91,7%.
- Wydajność = 13 860 tacek / 15 400 możliwych w 385 minut = 90,0%.
- Jakość = 13 583 dobrych / 13 860 zliczonych = 98,0%.
- OEE = 91,7% x 90,0% x 98,0% = 80,9%. Sprawdzenie: 13 583 dobrych / 16 800 możliwych = 80,9%.
Ten zakład liczy mycie poza czasem planowanym. Jeśli u Państwa jest ono stratą, czas planowany wynosi 450 minut, a OEE 13 583 / 18 000 = 75,5%.
Teraz część, której sygnał zgrzewarki nie pokaże. Wydajność straciła równowartość 38,5 minuty: 385 minut pracy minus 346,5 minuty, których 13 860 tacek potrzebuje przy 40 na minutę. Podczas tych luk zgrzewarka pozostawała w trybie automatycznym i czekała na tacki, więc jej sygnał nie zarejestrował przestoju.
Kamera przy taśmie układania pokazała, kiedy tacek zaczęło ubywać. Przy dłuższych lukach operatorzy otworzyli wideo i dodali przyczyny:
- Pusta taśma porcji po wymianach noża w porcjarce: 14,0 minuty, czyli 560 tacek.
- Na taśmie układania skończył się zapas pustych tacek: 10,0 minuty, czyli 400 tacek.
Pozostałe 14,5 minuty, czyli 580 tacek, to luki krótsze niż minuta, rozłożone na całą zmianę. W zliczeniu widać je jako wolniejszą pracę.
Zatem 24 z 38,5 straconych minut zaczęło się przed zgrzewarką. PLC porcjarki zarejestrował wymiany noży, ale tylko zliczenie przy taśmie układania pokazuje, jak długo zgrzewarka na nie czekała. Bez niego ta zmiana wygląda jak wolna zgrzewarka, a utrzymanie ruchu trafia do niewłaściwej maszyny.
Przy przykładowej marży 0,40 EUR na tacce 960 tacek straconych przez przerwy w dopływie produktu kosztuje 384 EUR na jednej zmianie. Pełną metodę opisuje nasz przewodnik po obliczaniu OEE.
Zimno, wilgoć i mycie: czego potrzebują kamery
Rozbiorownie są zimne z założenia. Unijne prawo higieniczne wymaga, aby mięso czerwone podczas rozbioru, krojenia w plastry i pakowania miało temperaturę nie wyższą niż 7 °C (3 °C dla podrobów), co zapewnia temperatura otoczenia nie wyższa niż 12 °C albo alternatywny system o równoważnym działaniu. Dla mięsa drobiowego limit wynosi 4 °C. Oba przepisy w określonych przypadkach dopuszczają rozbiór, zanim mięso osiągnie tę temperaturę. Źródło: rozporządzenie (WE) nr 853/2004, załącznik III (EN), rozdział V sekcji I i II.
Codzienne mycie wodą, pianą i chemią robi resztę, a zimne powietrze obok ciepłej wody zaparowuje obiektyw.
- Obudowa: przeznaczona do mycia; jej odporność na ciśnienie i temperaturę wody oraz chemię warto sprawdzić z dostawcą. Nasz tekst o stopniu ochrony IP69K wyjaśnia, co obejmuje ta klasa.
- Montaż: sztywny, nad taśmą i poza zasięgiem węża.
- Rozruch: obiektyw w protokole odbioru po myciu: suchy, czysty i ustawiony przed pierwszą tacką.
- Zaparowanie: należy się go spodziewać tam, gdzie spotyka się zimne i ciepłe powietrze, oraz tuż po myciu. Rozwiązania opisuje nasz tekst o kamerach w hali pakowania mrożonek.
Jeśli nocna zmiana sanitarna jest poza czasem planowanym, to gdy kamera podczas mycia nie widzi tacek, nie jest to liczone jako strata.
Osiem pytań do każdego dostawcy
Warto zadać każdemu dostawcy te same pytania. Jako przypadek testowy prosimy przynieść jedną rzeczywistą zmianę z własnej linii pakowania w tacki.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Czy zliczenia z kamer i dane z PLC są na jednej osi czasu? | Poprosić o pokazanie obok siebie stanowiska ręcznego i zgrzewarki. |
| Czy każde stanowisko może liczyć we własnej jednostce? | Porcje, tacki i kartony to różne jednostki. Zapytać, jak linia je przelicza. |
| Jak traktowana jest zmiana sanitarna? | W czasie planowanym czy poza nim? Sprawdzić, czy jej godziny nadal są widoczne. |
| Co dzieje się z kamerami podczas mycia? | Zapytać, kto dobiera obudowę do wody, temperatury i chemii w zakładzie oraz kto sprawdza obiektyw przed rozruchem. |
| Czy wideo jest przechowywane i kto może je otworzyć? | Uzyskać pisemnie ustawienie domyślne: strumień czy nagranie, jak długo i kto ma dostęp. |
| Czy OEE można raportować bez wskazywania osób? | Sprawdzić, czy żaden ekran nie tworzy rankingu operatorów. |
| Jak przetestować zliczenie? | Porównać liczenie ręczne z kamerą na własnych tackach, z mokrą folią, tackami w stosach i zmianą formatu tacki. Zapytać, jakiej konfiguracji wymaga nowy rozmiar tacki i kto ją wykonuje. |
| Jak odrzuty z RTG i wagi kontrolnej trafiają do jakości? | Zapytać, który sygnał odrzutu zasila zliczenie i gdzie raportowany jest naddatek wagi. |
Porównanie narzędzi dla zakładów spożywczych zawiera tekst oprogramowanie OEE dla branży spożywczej: porównanie 4 narzędzi.
Jak robi to Fabrico
Fabrico to chmurowa platforma OEE i light MES.
- Przestoje i zliczenia: z sygnału maszyny, czyli z PLC, czujnika lub licznika.
- Przyczyny przestojów: operator dodaje je przy linii, na tablecie lub telefonie.
- OEE i straty: OEE i przestoje według linii i zmiany, ze stratami wyrażonymi w pieniądzu. W przeglądarce, na iOS i Androidzie.
- Kamery (dodatek, na życzenie): kamery AI liczą produkcję przy ręcznym układaniu w tacki, pakowaniu do kartonów lub na każdej maszynie bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnej chwili na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie i nie jest zapisywane w Fabrico.
- Państwa dane: można je pobrać przez REST API, webhooki oraz eksport do Excela lub CSV.
Plany rozwoju, dziś niedostępne: kamera, która będzie sama wykrywać przestoje, kamera, która będzie podpowiadać przyczynę przestoju do potwierdzenia przez operatora, oraz automatyczne maskowanie, które będzie usuwać ludzi z obrazu.
Czego Fabrico nie robi: klasyfikacji, wykrywania kości i ciał obcych, kontroli etykiet i kodów ani kontroli zgrzewu. Sygnał odrzutu z tych systemów może zasilać wskaźnik jakości w OEE. O planowanie produkcji prosimy zapytać podczas demo.
Osiem pytań powyżej warto zadać także nam. Zapraszamy na stronę computer vision dla OEE i MES lub do tekstu o tym, jak ogólnie oceniać oprogramowanie OEE.
Zapraszamy na demo, najlepiej z listą stanowisk.
Najczęstsze pytania
Czy jedna kamera może klasyfikować mięso i liczyć produkcję?
Niezbyt dobrze. Klasyfikacja wymaga kontrolowanego oświetlenia i bliskiego widoku każdego kawałka. Liczenie wymaga stałego widoku przepływu w jednym miejscu.
Czy kamery działają w zimnych, wilgotnych rozbiorowniach?
Tak, jeśli kamera i jej obudowa są do tego przeznaczone. Zakres temperatur, ciśnienie mycia i chemię warto sprawdzić z dostawcą, a potem przetestować obraz w pierwszej godzinie po myciu, gdy zaparowanie jest najbardziej prawdopodobne.
Jak dokładne jest zliczanie tacek kamerą?
Warto to sprawdzić na własnych tackach, porównując wynik z liczeniem ręcznym przez pełne zmiany. Test powinien obejmować mokrą folię, tacki w stosach i przezbrojenie. Nasz przewodnik o tym, jak dokładne jest zliczanie kamerą, pokazuje ten test.
Czy kamera powie nam, dlaczego linia stanęła?
Dziś nie. Zliczenie pokazuje, kiedy produkcja stanęła lub zwolniła, a wideo pokazuje, co się stało. Przyczynę podaje operator.
Kamera, która będzie podpowiadać przyczynę do potwierdzenia przez operatora, jest w naszych planach rozwoju.
Czy przedstawiciele pracowników lub związki zawodowe zaakceptują kamerę przy taśmie układania?
To zależy od porozumienia, które Państwo zawrą. Kamerę należy skierować na produkt, raportować według stanowisk, ograniczyć krąg osób, które mogą otworzyć wideo, i uzgodnić, że zliczenia nie służą do wyznaczania celów indywidualnych. Warto zaangażować ich przed zakupem, a nie po nim.
Od czego zależy koszt?
Ceny nie są publicznie dostępne, nasze również. Oferta zależy od liczby linii, liczby stanowisk wymagających kamery, montażu w strefach mycia, sieci i szkoleń. Każdemu dostawcy warto przekazać tę samą listę linii.
Jak zacząć?
Od jednej linii i jednego stanowiska ręcznego, z wcześniej uzgodnionym punktem odniesienia i datą decyzji. Plan zawiera nasz przewodnik po pilotażu computer vision dla OEE.
Chcą Państwo zobaczyć zliczenia z kamer obok sygnału zgrzewarki? Zapraszamy na demo.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga





Prawdziwe kafelki Fabrico, dane przykładowe.