


 Zaloguj
 Blog
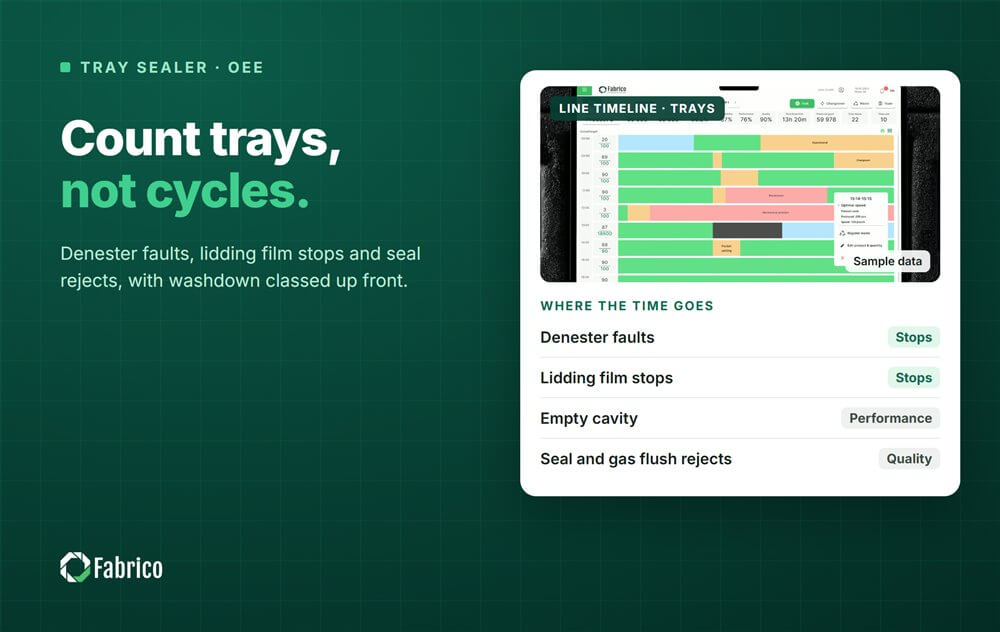
OEE zgrzewarki tacek: oddzielanie zagnieżdżonych tacek, integralność uszczelnienia i mycie na liniach MAP

Najważniejsze wnioski
- Liczyć w tackach, nie w cyklach - prędkość nominalna to cykle na minutę razy tacki na cykl, a pusta kieszeń to strata w Wydajności.
- Błędy przy rozdzielaniu tacek, zatrzymania folii zamykającej i niewłaściwie umieszczone tacki to rutynowe zatrzymania.
- Odrzuty związane z integralnością zgrzewu i płukaniem gazem to główne straty Jakości, a tacki zniszczone w testach szczelności też się liczą.
- Zmiany narzędzia to długie przezbrojenia - mierz je do pierwszej dobrej tacki przy prędkości nominalnej.
- Skategoryzuj washdown według typu przed pierwszą zmianą i nigdy nie skracaj zweryfikowanego czyszczenia, aby poprawić OEE.
Zgrzewarka tacek na linii świeżego mięsa pracuje z trzema tackami w narzędziu czterotackowym. Brakuje jednej tacki, ponieważ denester upuścił dwie sklejone, a operator je wyciągnął. Zgrzewarka nigdy się nie zatrzymała, więc raport OEE nic nie pokazuje, a mimo to jedna czwarta tego cyklu została utracona.
Zgrzewarki tacek zamykają wstępnie formowane tacki folią zamykającą, zwykle po przetłoczeniu zmodyfikowanej atmosfery (MAP) do tacki. Ten przewodnik omawia stacje i ich zatrzymania, jak mierzyć każdy czynnik OEE w tackach zamiast w cyklach, zmiany narzędzi, odrzuty związane ze zgrzewem i gazem oraz jak klasyfikować czas mycia, by liczby pozostały wiarygodne.
Jak działa linia ze zgrzewarką tacek i gdzie się zatrzymuje
Typowa linia MAP biegnie od denestera tacek do napełniania (ręcznie, dozownikiem lub z wag), podajnika do zgrzewarki, który umieszcza tacki w narzędziu, stacji zgrzewania z przepłukaniem gazowym i folią zamykającą, nawinięcia szkieletu folii, wylotu, kontrolnej wagi i etykieciarki.
| Stacja | Typowe zatrzymania i straty | Czynnik OEE |
|---|---|---|
| Denester tacek | Tacki sklejone, podwójne tacki, tacka nie upadła, magazyn pusty | Krótka przerwa, Wydajność |
| Napełnianie | Tacka nie napełniona, produkt na kołnierzu | Wydajność, Jakość |
| Podanie do narzędzia | Tacka przesunięta lub przechylona, awaria chwytaka | Krótka przerwa |
| Narzędzie do zgrzewania | Temperatura zgrzewu, błąd narzędzia, folia nie przecięta | Dostępność, Jakość |
| Płukanie gazem | Niskie zasilanie gazem, mieszanka poza zakresem | Dostępność, Jakość |
| Folia zamykająca | Koniec rolki, zerwanie folii, nawijak szkieletu pełny lub rozerwany | Dostępność lub krótka przerwa |
| Zmiana narzędzia | Nowy rozmiar tacki lub format | Dostępność |
| Mycie | Czyszczenie między produktami lub na koniec dnia | Planowane lub Dostępność, według typu |

Liczyć w tackach: prędkość nominalna i puste kieszenie
Zgrzewarka tacek pracuje w cyklach, a każdy cykl zgrzewa tyle tacek, ile narzędzie ma kieszeni. Prędkość nominalna to cykle na minutę razy tacki na cykl, ustawiona dla narzędzia i tacki: głębsza tacka lub inna folia mogą wymagać dłuższego cyklu. Licz wyjście w tackach, nie w cyklach.
Wtedy pusta kieszeń staje się widoczna. Jeśli podajnik dostarczy trzy tacki do narzędzia czterotackowego, cykl działa, a PLC nie pokazuje zatrzymania, ale jedna czwarta tego cyklu jest utracona. Ta strata jest w Wydajności. Liczenie cykli zamiast tacek powoduje jej zniknięcie.
Rozdzielanie, napełnianie i obsługa tacek
Denester jest pierwszym źródłem krótkich przerw. Tacki, które zagnieżdżają się zbyt ciasno, wypaczone tacki, ładunek statyczny i pusty magazyn prowadzą do pominiętych lub podwójnych tacek. Podwójna tacka, która dociera do narzędzia, może je zablokować lub źle zgrzać, więc wiele linii ma operatora, który wyciąga podwójne tacki ręcznie, co potem pojawia się jako puste kieszenie.
Napełnianie powoduje pozostałe straty w obsłudze tacek. Produkt na kołnierzu jest najczęstszym problemem, bo znajduje się dokładnie tam, gdzie musi iść zgrzew. Na liniach załadowanych ręcznie obszar załadunku często ustala rzeczywistą prędkość zgrzewarki. To kwestia równowagi linii, mierzona w tackach na minutę przy zgrzewarce, i proces do poprawy, nigdy powód do oceniania ładujących ludzi.
Integralność zgrzewu i płukanie gazem: czynnik Jakość
Tacka MAP jest dobra tylko jeśli zgrzew trzyma i gaz wewnątrz jest właściwy. Główne odrzuty to nieszczelne zgrzewy, pogniecione lub niepełne zgrzewy, produkt lub sok uwięziony w zgrzewie, folia źle przecięta i tacki z odczytami gazu poza zakresem.
Wiele zakładów sprawdza integralność zgrzewu i mieszankę gazów przez próbkowanie, z testami szczelności i analizatorem gazu na tackach zabranych z linii. Jeśli test niszczy tackę, liczy się ją w Jakości, a partia zatrzymana i przerobiona po nieudanym teście również jest stratą Jakości. Gdy odrzuty rosną po restarcie, zmianie narzędzia lub przy jednym produkcie, najpierw sprawdź temperaturę zgrzewu, wyrównanie narzędzia i produkt na kołnierzu. Więcej w naszym przewodniku po czynnikiem OEE Jakość.
Zmiany narzędzi
Zmiana narzędzia na nowy rozmiar tacki zazwyczaj jest najdłuższym przezbrojeniem zgrzewarki. Narzędzie jest wyjmowane, nowe wkładane, a szerokość folii, nagrzewanie, ustawienia gazu i podawanie muszą pasować do nowej tacki. W wielu maszynach narzędzie jest ciężkie i przemieszczane na wózku.
Mierz od ostatniej dobrej tacki starego formatu do pierwszej dobrej tacki nowego przy prędkości nominalnej. Następnie zastosuj SMED: podgrzej następne narzędzie tam, gdzie maszyna na to pozwala, przygotuj rolkę folii i wózek przed zatrzymaniem oraz rejestruj ustawienia dla każdego narzędzia. Ustal standard dla zmiany narzędzia i śledź każdą minutę powyżej.
Jak klasyfikować czas washdown
Washdown to obszar, w którym OEE zgrzewarek tacek budzi najwięcej sporów. Zdecyduj zasadę według typu, zapisz ją i zastosuj przed pierwszą zmianą, aby nikt nie przeklasyfikował później.
| Typ czyszczenia | Kiedy się odbywa | Jak traktować to w OEE |
|---|---|---|
| Sanitacja na koniec dnia | Zaplanowana po zakończeniu produkcji | Ponizej planowanego czasu produkcji |
| Zaplanowane czyszczenie między produktami | Planowane w oknie produkcyjnym | Planowane według standardu; minuty ponad to są stratą Dostępności |
| Czyszczenie przy zmianie alergenów | Między klasami alergenów, zwalidowane | Planowane według zwalidowanego standardu, nigdy nie skracane, aby zyskać OEE |
| Nieplanowane czyszczenie | Po pęknięciu opakowania, rozlaniu lub skażeniu | Nieplanowana strata Dostępności z kodem powodu |
| Szybkie przetarcie kołnierza lub narzędzia | Podczas pracy, minuta lub dwie | Krótka przerwa |
Zasada, która utrzymuje uczciwość: w ramach planowanego okna produkcyjnego zatrzymana maszyna to nieplanowany przestój, chyba że zatrzymanie jest zarejestrowanym typem planowanym. Nasz przewodnik po planowanych i nieplanowanych definicjach przestojów, które utrzymują OEE uczciwym obejmuje zasadę, a walidacja zmiany alergenów wyjaśnia, dlaczego zwalidowane czyszczenie nie podlega negocjacjom.
Przeliczona zmiana na zgrzewarce tacek
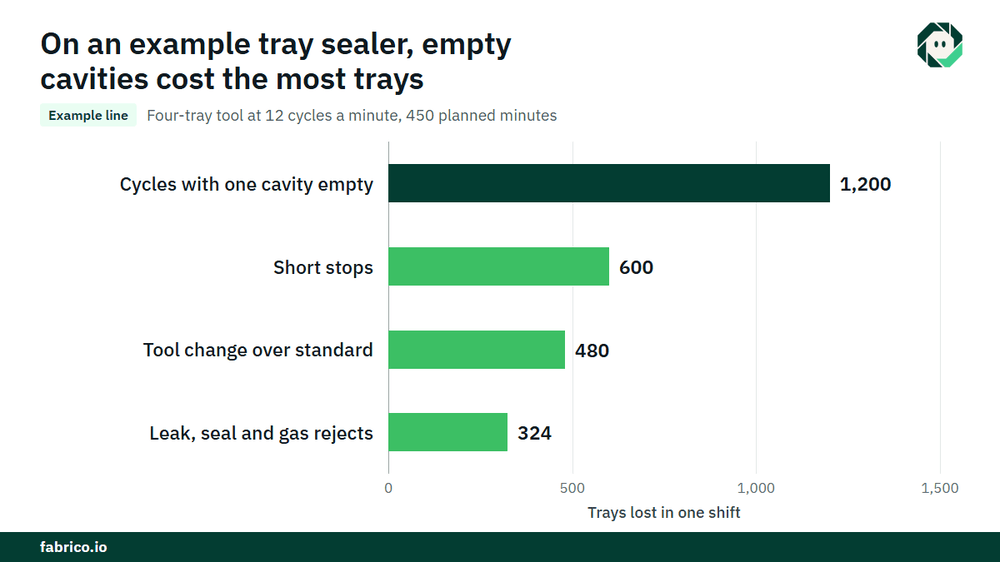
Przykładowa linia (liczby ilustracyjne, nie klient): zgrzewarka z narzędziem czterotackowym przy 12 cyklach na minutę, nominalnie 12 x 4 = 48 tacek na minutę. Zmiana ma 480 minut; 30-minutowe zaplanowane czyszczenie między produktami odbywa się według standardu, więc planowany czas produkcji to 450 minut.
- Stracony czas: zmiana narzędzia 40 minut (standard 30, zakład liczy całą zmianę jako stratę ustawienia), przerwy folii 15, błędy denestera 12, błędy gazu i zgrzewu 8 = 75 minut. Czas pracy = 375 minut. Dostępność = 375 / 450 = 83,3%.
- Przy prędkości nominalnej 375 minut dałoby 375 x 48 = 18 000 tacek. Zgrzewarka wykonała 16 200. Wydajność = 16 200 / 18 000 = 90,0%.
- Odrzuty z powodu przecieków, wad zgrzewu i gazu poza zakresem: 324. Dobre tacki = 15 876. Jakość = 15 876 / 16 200 = 98,0%.
- OEE = 0,8333 x 0,900 x 0,980 = 73,5%. Sprawdzenie: 15 876 / 48 = 330,75 minuty idealnego czasu, i 330,75 / 450 = 73,5%.
- Podziel 1 800 tacek utraconych w Wyniku (18 000 minus 16 200): 1 200 cykli pracowało z jedną pustą kieszenią, 1 200 tacek, a krótkie przestoje wzięły pozostałe 600, co daje 12,5 minuty przy 48 na minutę.
- Przy marży $0,40 za tackę, puste kieszenie kosztują 1 200 x $0,40 = $480 na zmianę, albo €480 w zakładzie euro przy €0,40 za tackę. Przy 500 zmianach rocznie: $240 000, albo €240 000.
Zmiana narzędzia przekroczyła swój standard o 10 minut: 10 x 48 = 480 tacek, albo $192 przy $0,40 za tackę (€192 przy €0,40). Puste kieszenie nigdy nie zatrzymały maszyny i kosztowały ponad dwukrotnie więcej.
Co mówi PLC, a co dodaje kamera
PLC zgrzewarki zna swoje cykle, temperatury, błędy gazu i folii. Nie widzi podwójnej tacki wyciągniętej ręcznie, tacki przechylonej przy podaniu ani produktu na kołnierzu. Tam gdzie kamera obserwuje denester lub podanie do narzędzia, materiał wideo pokazuje, co zdarzyło się przed zatrzymaniem, a operator potwierdza przyczynę jednym stuknięciem. Kamera nie ocenia zgrzewu - integralność zgrzewu pozostaje sprawą testu szczelności i analizatora gazu.
Błędy jakie popełniają zakłady przy OEE zgrzewarek tacek
- Liczenie cykli zamiast tacek, przez co puste kieszenie znikają.
- Przeklasyfikowywanie washdown po zmianie.
- Skracanie zwalidowanego czyszczenia, by odzyskać punkty OEE.
- Ignorowanie tacek zniszczonych w testach szczelności i gazu.
- Brak standardowego czasu dla zmian narzędzi.
Gdzie pasuje Fabrico
Fabrico to platforma poprawy wydajności produkcji z włączonym widzeniem komputerowym. OEE i lekki MES idą w parze: automatyczne logowanie przestojów przy zgrzewarce i denesterze, OEE na żywo według linii i zmiany oraz washdown rejestrowany według typu zdefiniowanego przez zakład.
- Operator potwierdza przyczynę jednym dotknięciem, więc zatrzymania denestera, folii i gazu mają różne kody.
- Klip z kamery jako dowód zatrzymania, tam gdzie kamera obserwuje denester lub podanie do narzędzia.
- Straty wycenione w pieniądzu i uszeregowane, tak że puste kieszenie mogą przeważać nad przekroczeniem czasu zmiany narzędzia.
- Jedno widok przez zakłady dla linii tacek na różnych lokalizacjach.
- Zlecenie pracy ze swoim kosztem do odpowiedniego technika, gdy zatrzymanie jest awarią.
Zaczynasz na jednej linii, z linią bazową i uzgodnioną z góry datą decyzji. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii. Zobacz jak zapisywane i kodowane są zatrzymania na naszej stronie o śledzeniu przestojów.
Najczęściej zadawane pytania
Jak obliczyć OEE na zgrzewarce tacek?
Liczyć w tackach. Dostępność to czas pracy podzielony przez planowany czas produkcji, Wydajność to zapieczętowane tacki podzielone przez cykle na minutę razy tacki na cykl razy czas pracy, a Jakość to dobre tacki podzielone przez zapieczętowane tacki.
Czy washdown to przestój planowany czy nieplanowany?
To zależy od typu. Sanitacja na koniec dnia jest poza czasem planowanym, czyszczenie zaplanowane liczy się jako planowane według standardu, a nieplanowane czyszczenie po rozlaniu jest stratą Dostępności. Zapisz regułę przed pierwszą zmianą.
Co powoduje nieszczelne zgrzewy na tackach MAP?
Produkt lub sok na kołnierzu, temperatura zgrzewu, wyrównanie lub zużycie narzędzia oraz jakość folii to zwykłe przyczyny. Sprawdź, czy przecieki pojawiają się po restartach, zmianach narzędzia lub przy jednym produkcie.
Czy puste kieszenie liczą się do OEE?
Tak. Cykl, który zgrzewa trzy tacki w narzędziu czterotackowym, stracił jedną czwartą swojej wydajności i ta strata należy do Wydajności.
Jak długo powinien trwać zmiana narzędzia na zgrzewarce tacek?
Nie ma ogólnej wartości; zależy od maszyny i narzędzia. Zmierz swoje zmiany do pierwszej dobrej tacki przy prędkości nominalnej i ustal standard dla każdego narzędzia.
Zobacz straty swojej linii w demonstracji
Przynieś jedną linię i jej aktualny dziennik przestojów. Pokażemy jej zatrzymania, puste kieszenie i czas washdown, wycenione w pieniądzu.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.