


 Вход
 Блог
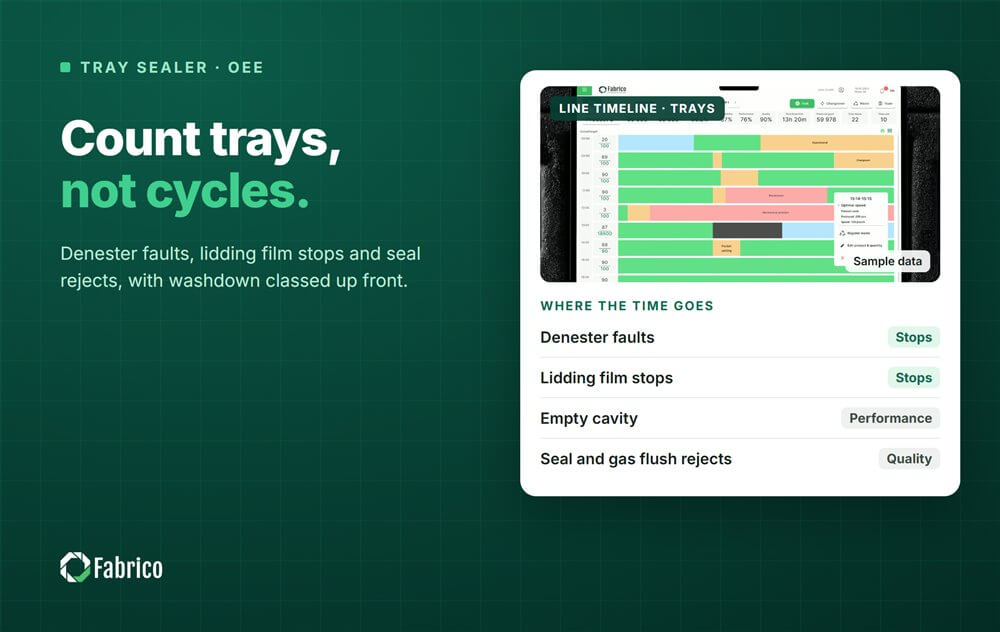
OEE на запечатвач на тави: отделяне на вложени тави, цялост на уплътнението и измиване на MAP линии

Основни изводи
- Бройте в тави, не в цикли: номиналната скорост е цикли в минута умножени по тави на цикъл, а празна кухина е загуба в Производителността.
- Грешки при отделяне на тави, спирания на фолиото за покриване и сгрешено поставени тави са рутинните спирания.
- Отхвърляния за целостта на уплътнението и газовите изплаквания са основните загуби по Качество, а тавите унищожени при тестове за течове също се броят.
- Смените на инструменти са дългите смени - измервайте ги до първата добра тава при номинална скорост.
- Класифицирайте измиването по тип преди първата смяна и никога не съкращавайте валидацията на почистването, за да подобрите OEE.
Запечатвачът на тави на линията за прясно месо работи с три тави в инструмент за четири тави. Една тава липсва, защото денестърът е изпуснал две залепнали една за друга и операторът ги е издърпал. Запечатвачът никога не е спрял, така че отчетът за OEE не показва нищо нередно, но четвърт от този цикъл е загубена.
Запечатвачите за тави затварят предварително формовани тави с фолио за покриване, обикновено след изпълване на тавата с модифицирана атмосфера (MAP). Това ръководство обхваща станциите и техните спирания, как да измервате всеки фактор на OEE в тави вместо в цикли, смени на инструменти, отхвърляния за уплътнение и газ, и как да класифицирате времето за измиване, за да запазите числата честни.
Как работи линия със запечатвач на тави и къде спира
Типична MAP линия за тави работи от денестера на тави до пълнене (на ръка, с дозиратор или от тегловник), входящата част на запечатвачa, която поставя тавите в инструмента, станцията за запечатване с газова промивка и фолио за покриване, навиване на скелета от филма, изхода, чеквейър и етикетиращата машина.
| Станция | Типични спирания и загуби | OEE фактор |
|---|---|---|
| Денестер на тави | Тави залепнали една за друга, двойни тави, тава не е изпусната, пълнител празен | Кратко спиране, Производителност |
| Пълнене | Тава не е напълнена, продукт по фланеца | Производителност, Качество |
| Вход към инструмента | Тава разместена или наклонена, повреда на захвата | Кратко спиране |
| Инструмент за запечатване | Температура на запечатване, повреда на инструмента, фолиото не е срязано | Наличност, Качество |
| Газова промивка | Ниско подаване на газ, смес на газовете извън обхвата | Наличност, Качество |
| Фолио за покриване | Край на ролката, скъсване на фолиото, навиване на скелета пълно или скъсано | Наличност или кратко спиране |
| Смяна на инструмента | Нов размер тава или формат | Наличност |
| Измиване | Почистване между продукти или в края на деня | Планирано или Наличност, по тип |

Бройте в тави: номинална скорост и празни кухини
Запечатвачът на тави работи в цикли и всеки цикъл запечатва толкова тави, колкото инструмента има кухини. Номиналната скорост е цикли в минута умножени по тави на цикъл, зададена за инструмент и тава: по-дълбока тава или различно фолио може да изисква по-дълъг цикъл. Бройте продукцията в тави, а не в цикли.
Така празната кухина става видима. Ако входът достави три тави към инструмент за четири тави, цикълът работи и PLC-то не показва спиране, но четвърт от този цикъл е загубен. Тази загуба седи в Производителността. Ако бройте цикли вместо тави, тя изчезва.
Отделяне, пълнене и обработка на тави
Денестерът е първият източник на кратки спирания. Тави, които се вгнездяват твърде плътно, деформирани тави, статично електричество и празен пълнител водят до изпуснати или двойни тави. Двойна тава, която достига инструмента, може да го заклещи или да се запечата неправилно, затова много линии изискват оператор да издърпа двойките ръчно, което после се появява като празни кухини.
Пълненето причинява останалите загуби при обработката на тавите. Продуктът по фланеца е най-честата причина, защото се намира точно там, където трябва да се направи уплътнението. На линии, зареждани ръчно, зоната за зареждане често определя реалната скорост на запечатвачa. Това е въпрос на баланс на линията, мерено в тави в минута на запечатвачa, и процес за подобряване, никога причина да се съди персонала.
Цялост на уплътнението и газова промивка: факторът Качество
MAP тава е добра само ако уплътнението държи и газът вътре е правилен. Основните отхвърления са течащи уплътнения, сбръчкани или непълни уплътнения, продукт или сок в уплътнението, фолио, което не е срязано чисто, и тави с показания на газ извън обхвата.
Много заводи проверяват целостта на уплътнението и сместа на газовете чрез проби, с тестове за течове и газов анализатор на тави, взети от линията. Ако тестът унищожава тавата, броите я в Качество, а и бройте задържане и преработка на партида след неуспешен тест като загуба по Качество. Когато отхвърлянията се увеличат след рестарт, смяна на инструмент или при един продукт, първо проверете температурата на запечатване, подравняването на инструмента и продукт по фланеца. Повече в нашето ръководство за фактора OEE Качество.
Смени на инструменти
Смяната на инструмент за нов размер тава обикновено е най-дългата смяна за запечатвачa на тави. Инструментът се изважда, новият се поставя, и широчината на фолиото, нагряване, газови настройки и входът трябва да съвпаднат с новата тава. На много машини инструментът е тежък и се придвижва на количка.
Измервайте от последната добра тава на стария формат до първата добра тава на новия при номинална скорост. След това приложете SMED: предварително нагряване на следващия инструмент, където машината го позволява, поставяне на ролката и количката преди спирането, и записване на настройки за всеки инструмент. Задайте стандарт за смяна на инструмент и следете всяка минута над него.
Как да класифицирате времето за измиване
Измиването е областта, където OEE на запечатвачa на тави най-често предизвиква спорове. Решете правилото по тип, запишете го и го приложете преди първата смяна, за да никой да не прекласифицира след факта.
| Тип почистване | Кога се случва | Как да се третира в OEE |
|---|---|---|
| Край на деня - санитарна обработка | Планирана след края на производството | Извън планираното производствено време |
| Планирано почистване между продукти | Планирано в производственото окно | Планирано при своя стандарт; минути над него са загуба в Наличност |
| Почистване при смяна на алергени | Между класове алергени, валидирано | Планирано при валидирания стандарт, никога не се скъсява за да се повиши OEE |
| Непланирано почистване | След избухнала опаковка, разлив или замърсяване | Непланирана загуба на Наличност с код за причина |
| Бързо избърсване на фланеца или инструмента | По време на работа, една-две минути | Кратко спиране |
Правилото, което го държи честно: в рамките на планираното производствено окно, спряна машина е непланиран престой, освен ако спирането не е регистрирано като планиран тип. Нашето ръководство за планирани и непланирани дефиниции на престой, които запазват OEE честен обхваща правилото, а валидацията при смяна на алергени обяснява защо валидираното почистване не подлежи на преговори.
Примерна смяна на запечатвач на тави
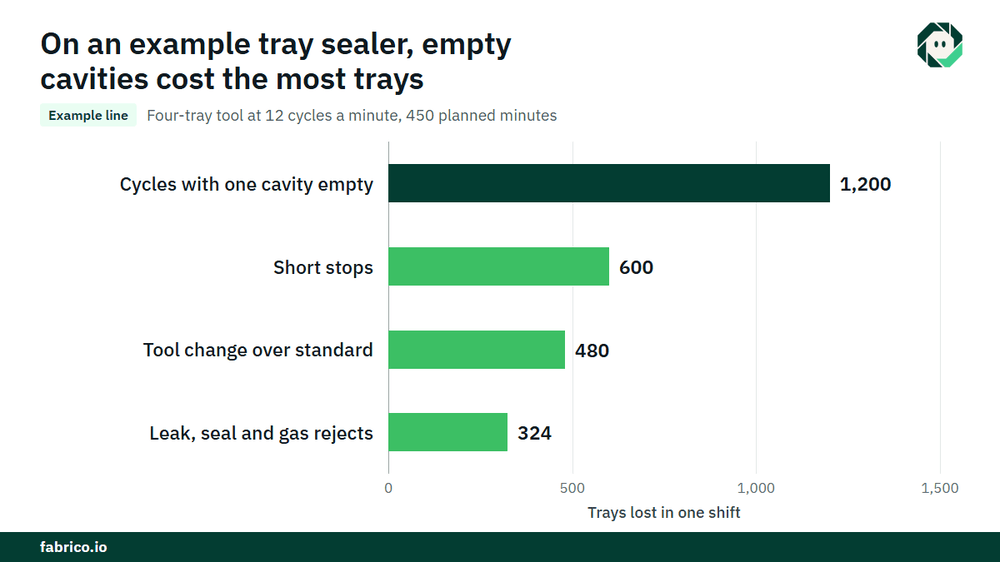
Примерна линия (илюстративни числа, не от клиент): запечатвач на тави с инструмент за четири тави при 12 цикъла в минута, номинално 12 x 4 = 48 тави в минута. Смената е 480 минути; 30 минутно планирано почистване между продукти се изпълнява при стандарта си, така че планираното производствено време е 450 минути.
- Загубено време: смяна на инструмент 40 минути (стандарт 30, заводът брои цялата смяна като загуба за настройка), спирания на фолиото 15, грешки на денестера 12, газови и уплътнителни грешки 8 = 75 минути. Работно време = 375 минути. Наличност = 375 / 450 = 83.3%.
- При номинална скорост 375 минути биха произвели 375 x 48 = 18,000 тави. Запечатвачът е направил 16,200. Производителност = 16,200 / 18,000 = 90.0%.
- Отхвърляния за течове, дефекти на уплътнението и газ извън обхвата: 324. Добри тави = 15,876. Качество = 15,876 / 16,200 = 98.0%.
- OEE = 0.8333 x 0.900 x 0.980 = 73.5%. Проверка: 15,876 / 48 = 330.75 минути идеално време, и 330.75 / 450 = 73.5%.
- Разделете 1,800-те тави загубени за Производителност (18,000 минус 16,200): 1,200 цикъла са работили с една празна кухина, 1,200 тави, и кратките спирания са взели другите 600, което е 12.5 минути при 48 в минута.
- При принос от $0.40 на тава, празните кухини струват 1,200 x $0.40 = $480 на смяна, или €480 в евро завод при €0.40 на тава. За 500 смени годишно: $240,000, или €240,000.
Смяната на инструмента е превишила стандарта си с 10 минути: 10 x 48 = 480 тави, или $192 при $0.40 на тава (€192 при €0.40). Празните кухини никога не са спрели машината и струват повече от два пъти повече.
Какво казва PLC-то и какво добавя камерата
PLC-то на запечатвачa знае своите цикли, температури, грешки на газ и фолио. То не вижда двойна тава, издърпана ръчно, наклонена тава във входа или продукт по фланеца. Когато камера наблюдава денестера или входа към инструмента, клипът показва какво се е случило преди спирането и операторът потвърждава причината с едно натискане. Камерата не оценява уплътнението: целостта на уплътнението остава с теста за теч и газовия анализатор.
Грешки, които заводите допускат при OEE за запечатвач на тави
- Броене на цикли вместо тави, така че празните кухини изчезват.
- Прекласифициране на измиването след смяната.
- Скъсяване на валидирано почистване, за да се възстановят точки OEE.
- Игнориране на тави, унищожени при тестове за теч и газ.
- Липса на стандартно време за смени на инструменти.
Къде пасва Fabrico
Fabrico е платформа за повишаване на производителността, базирана на компютърно зрение. OEE и лек MES са на първо място: автоматично регистриране на престоя при запечатвачa и денестера, OEE в реално време по линия и смяна, и измиването записано по типа, определен от завода.
- Операторът потвърждава причината с едно натискане, така че денестер, фолио и газови спирания получават различни кодове.
- Клип от камера като доказателство за спиране, където камера наблюдава денестера или входа към инструмента.
- Загубите оценени в пари и ранжирани, така че празните кухини могат да надхвърлят превишението при смяната на инструмента.
- Един изглед през заводите за линии с тави на различни сайтове.
- Работна поръчка с нейната стойност до правилния техник, когато спирането е повреда.
Започвате на една линия, с базова линия и договорена дата за решение предварително. Всеки завод получава оферта след преглед на своите линии. Вижте как се регистрират и кодират спиранията на нашата страница за проследяване на престой.
Често задавани въпроси
Как се изчислява OEE на запечатвач на тави?
Бройте в тави. Наличност е работно време делено на планирано производствено време, Производителност е запечатани тави делено на цикли в минута умножени по тави на цикъл умножено по работно време, а Качество е добри тави делено на запечатани тави.
Измиването планирано или непланирано престой ли е?
Зависи от типа. Край на деня санитарна обработка е извън планираното време, планираното почистване се брои като планирано при стандарта си, а непланираното почистване след разлив е загуба на Наличност. Запишете правилото преди първата смяна.
Какво причинява течащи уплътнения при MAP тави?
Продукт или сок по фланеца, температура на запечатване, подравняване или износване на инструмента и качеството на фолиото са обичайните причини. Проверете дали течовете следват рестарти, смени на инструмента или един конкретен продукт.
Броят ли се празни кухини в OEE?
Да. Цикъл, който запечатва три тави в инструмент за четири тави, е загубил четвърт от продукцията и тази загуба принадлежи на Производителността.
Колко дълго трябва да отнеме смяната на инструмент на запечатвач на тави?
Няма обща стойност; зависи от машината и инструмента. Измерете собствените си смени до първата добра тава при номинална скорост и задайте стандарт за всеки инструмент.
Вижте загубите на вашата линия в демонстрация
Вземете една линия и нейния текущ дневник на престой. Ще покажем спиранията, празните кухини и времето за измиване, оценени в пари.
Свързани статии









Реални плочки на Fabrico, примерни данни.