


 Anmeldung
 Blog
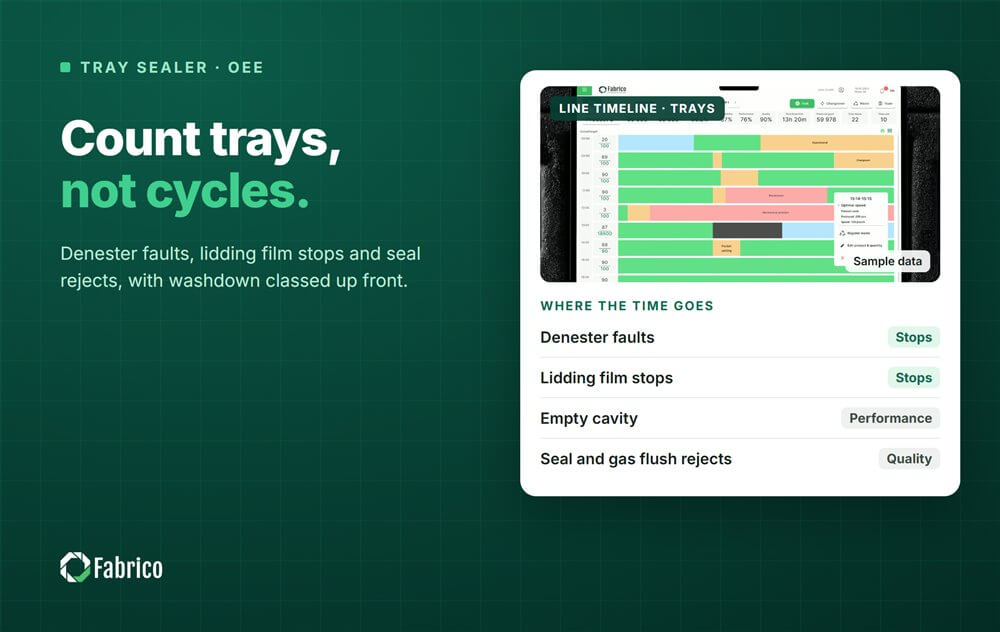
OEE von Tray-Sealern: Entstapeln, Dichtheitsprüfung und Washdown an MAP-Linien

Wichtigste Erkenntnisse
- Zählen Sie in Trays, nicht in Zyklen - die Nenngeschwindigkeit ist Zyklen pro Minute mal Trays pro Zyklus, und eine leere Kavität ist ein Leistungsverlust.
- Entstaplerfehler, Stopps der Deckfolie und fehlplatzierte Trays sind die routinemäßigen Stopps.
- Dichtheits- und Gasspül-Ausschüsse sind die wichtigsten Qualitätsverluste; auch in Lecktests zerstörte Trays zählen.
- Werkzeugwechsel sind die langen Rüstvorgänge - messen Sie sie bis zum ersten guten Tray bei Nenngeschwindigkeit.
- Klassifizieren Sie Washdown nach Typ vor der ersten Schicht und verkürzen Sie niemals eine validierte Reinigung, um OEE zu gewinnen.
Der Tray-Sealer auf der Frischfleischlinie läuft mit drei Trays in einem Vier-Tray-Werkzeug. Ein Tray fehlt, weil der Entstapler zwei zusammenhängende Trays fallen ließ und der Bediener sie herausgezogen hat. Der Sealer hat nie gestoppt, daher zeigt der OEE-Bericht nichts Ungewöhnliches - dennoch ging ein Viertel dieses Zyklus verloren.
Tray-Sealer verschließen vormontierte Trays mit einer Deckfolie, meist nachdem eine modifizierte Atmosphäre (MAP) in das Tray gespült wurde. Dieser Leitfaden beschreibt die Stationen und ihre Stopps, wie man jeden OEE-Faktor in Trays statt in Zyklen misst, Werkzeugwechsel, Dichtheits- und Gas-Ausschüsse sowie wie man Washdown-Zeit klassifiziert, damit die Zahlen ehrlich bleiben.
Wie eine Tray-Sealer-Linie funktioniert und wo sie stoppt
Eine typische MAP-Tray-Linie läuft vom Tray-Entstapler zum Füllen (manuell, mit Depositor oder von einer Waage), dem Zuführer des Sealers, der die Trays ins Werkzeug setzt, der Siegelstation mit Gasspülung und Deckfolie, der Folienrestwicklung, dem Auslauf, der Kontrollwaage und dem Etikettierer.
| Station | Typische Stopps und Verluste | OEE-Faktor |
|---|---|---|
| Tray-Entstapler | Trays kleben zusammen, Doppelte Trays, Tray fällt nicht, Magazin leer | Kurzer Stopp, Performance |
| Füllen | Tray nicht gefüllt, Produkt auf der Dichtung | Performance, Qualität |
| Zuführung zum Werkzeug | Tray fehlplatziert oder gekippt, Greiferfehler | Kurzer Stopp |
| Siegelwerkzeug | Siegeltemperatur, Werkzeugfehler, Folie nicht geschnitten | Verfügbarkeit, Qualität |
| Gasspülung | Gasversorgung niedrig, Gasgemisch außerhalb des Bereichs | Verfügbarkeit, Qualität |
| Deckfolie | Rollenschluss, Folienriss, Restwickler voll oder gerissen | Verfügbarkeit oder kurzer Stopp |
| Werkzeugwechsel | Neue Tray-Größe oder Format | Verfügbarkeit |
| Washdown | Reinigung zwischen Produkten oder am Ende des Tages | Geplant oder Verfügbarkeit, nach Typ |

In Trays zählen: Nenngeschwindigkeit und leere Kavitäten
Ein Tray-Sealer arbeitet in Zyklen, und jeder Zyklus versiegelt so viele Trays, wie das Werkzeug Kavitäten hat. Die Nenngeschwindigkeit ist Zyklen pro Minute mal Trays pro Zyklus, pro Werkzeug und Tray festgelegt: ein tieferes Tray oder eine andere Folie kann einen längeren Zyklus erfordern. Zählen Sie die Ausgabe in Trays, nicht in Zyklen.
Dann wird eine leere Kavität sichtbar. Wenn der Zuführer drei Trays an ein Vier-Tray-Werkzeug liefert, läuft der Zyklus und die SPS zeigt keinen Stopp, aber ein Viertel dieses Zyklus ist verloren. Dieser Verlust gehört zur Performance. Zählen Sie stattdessen Zyklen, verschwindet er.
Entstapeln, Füllen und Tray-Handling
Der Entstapler ist die erste Quelle kurzer Stopps. Zu fest ineinander sitzende Trays, verzogene Trays, statische Aufladung und ein leeres Magazin führen zu ausgelassenen oder doppelten Trays. Ein doppeltes Tray, das das Werkzeug erreicht, kann es blockieren oder schlecht versiegeln, daher ziehen viele Linien doppelte Trays per Hand heraus, was dann als leere Kavitäten erscheint.
Das Füllen verursacht die anderen Tray-Handling-Verluste. Produkt auf der Dichtung ist der häufigste Fall, weil es genau dort sitzt, wo die Versiegelung her muss. Bei handbeladenen Linien bestimmt der Ladebereich oft die reale Geschwindigkeit des Sealers. Das ist eine Frage der Linienbalance, gemessen in Trays pro Minute am Sealer, und ein Prozess zur Verbesserung, niemals ein Grund, die Be- oder Entlader zu beurteilen.
Dichtheit und Gasspülung: der Qualitätsfaktor
Ein MAP-Tray ist nur gut, wenn die Versiegelung hält und das Gas innen stimmt. Die Hauptausschüsse sind undichte Siegel, faltige oder unvollständige Siegel, Produkt oder Saft im Siegel, Folie nicht sauber geschnitten und Trays mit Gasmesswerten außerhalb des Bereichs.
Viele Werke prüfen Dichtheit und Gasmix durch Stichproben, mit Lecktests und einem Gasanalyser an Trays, die von der Linie genommen werden. Wenn der Test das Tray zerstört, zählen Sie es zu Qualität, und zählen Sie auch eine Charge, die nach einem fehlgeschlagenen Test gehalten und nachgearbeitet wird, als Qualitätsverlust. Wenn Ausschuss nach einem Neustart, Werkzeugwechsel oder bei einem Produkt steigt, schauen Sie zuerst auf Siegeltemperatur, Werkzeugausrichtung und Produkt auf dem Flansch. Mehr in unserem Leitfaden zum OEE-Qualitätsfaktor.
Werkzeugwechsel
Ein Werkzeugwechsel für eine neue Tray-Größe ist in der Regel der längste Rüstvorgang beim Tray-Sealer. Das Werkzeug wird herausgenommen, das neue eingesetzt, und Folienbreite, Heizung, Gaseinstellungen und Zuführung müssen zum neuen Tray passen. Bei vielen Maschinen ist das Werkzeug schwer und wird auf einem Wagen bewegt.
Messen Sie vom letzten guten Tray des alten Formats bis zum ersten guten Tray des neuen Formats bei Nenngeschwindigkeit. Wenden Sie dann SMED an: Vorheizen des nächsten Werkzeugs, wo die Maschine es zulässt, Rollen und Wagen vor dem Stopp bereitstellen und Einstellungen pro Werkzeug aufzeichnen. Setzen Sie einen Standard pro Werkzeugwechsel und verfolgen Sie jede Minute darüber.
Wie man Washdown-Zeit klassifiziert
Washdown ist der Bereich, über den bei Tray-Sealer-OEE am meisten gestritten wird. Entscheiden Sie die Regel nach Typ, schreiben Sie sie auf und wenden Sie sie vor der ersten Schicht an, damit niemand nachträglich umklassifiziert.
| Art der Reinigung | Wann sie passiert | Wie man sie in OEE behandelt |
|---|---|---|
| End of day Sanitation | Geplant nach Produktionsende | Außerhalb der geplanten Produktionszeit |
| Geplante Reinigung zwischen Produkten | Geplant innerhalb des Produktionsfensters | Geplant nach Standard; Minuten darüber sind ein Verfügbarkeitsverlust |
| Allergen-Changeover Reinigung | Zwischen Allergenklassen, validiert | Geplant nach validiertem Standard, niemals verkürzen, um OEE zu gewinnen |
| Ungeplante Reinigung | Nach geplatzter Packung, Verschüttung oder Kontamination | Ungeplanter Verfügbarkeitsverlust mit Grundcode |
| Schnelles Abwischen von Flansch oder Werkzeug | Während des Laufs, eine oder zwei Minuten | Kurzer Stopp |
Die Regel, die es ehrlich hält: Innerhalb des geplanten Produktionsfensters ist eine gestoppte Maschine ungeplanter Stillstand, es sei denn, der Stopp ist ein registrierter geplanter Typ. Unser Leitfaden zu geplanten und ungeplanten Stillstandsdefinitionen, die OEE ehrlich halten behandelt die Regel, und Validierung beim Allergenwechsel erklärt, warum die validierte Reinigung nicht verhandelbar ist.
Eine durchgerechnete Schicht an einem Tray-Sealer
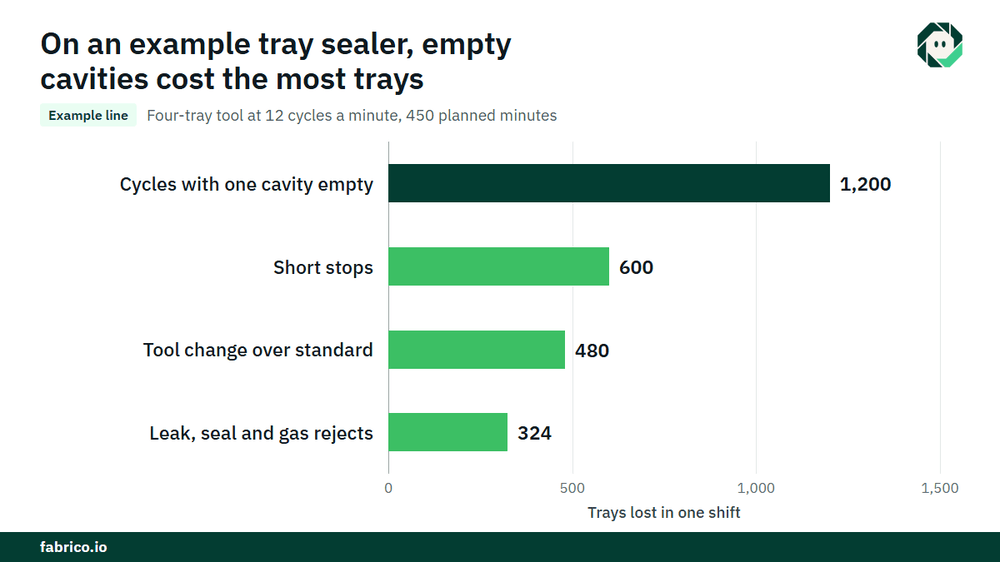
Beispiellinie (illustrative Zahlen, kein Kunde): ein Tray-Sealer mit einem Vier-Tray-Werkzeug bei 12 Zyklen pro Minute, bewertet mit 12 x 4 = 48 Trays pro Minute. Die Schicht hat 480 Minuten; eine 30-minütige geplante Reinigung zwischen Produkten läuft nach Standard, also ist die geplante Produktionszeit 450 Minuten.
- Verlorene Zeit: ein Werkzeugwechsel von 40 Minuten (Standard 30, das Werk zählt den gesamten Wechsel als Rüstverlust), Deckfolienstopps 15, Entstaplerfehler 12, Gas- und Siegelstörungen 8 = 75 Minuten. Laufzeit = 375 Minuten. Verfügbarkeit = 375 / 450 = 83,3%.
- Bei Nenngeschwindigkeit würden 375 Minuten 375 x 48 = 18.000 Trays ergeben. Der Sealer machte 16.200. Performance = 16.200 / 18.000 = 90,0%.
- Ausschuss für Lecks, Siegeldefekte und Gas außer Bereich: 324. Gute Trays = 15.876. Qualität = 15.876 / 16.200 = 98,0%.
- OEE = 0,8333 x 0,900 x 0,980 = 73,5%. Kontrolle: 15.876 / 48 = 330,75 Minuten ideale Zeit, und 330,75 / 450 = 73,5%.
- Teilen Sie die 1.800 Trays, die an Performance verloren gingen (18.000 minus 16.200): 1.200 Zyklen liefen mit einer leeren Kavität, 1.200 Trays, und Kurzstopps nahmen die anderen 600, was 12,5 Minuten bei 48 pro Minute ist.
- Bei einem Deckungsbeitrag von $0,40 pro Tray kosten die leeren Kavitäten 1.200 x $0,40 = $480 pro Schicht, oder €480 in einem Euro-Werk bei €0,40 pro Tray. Über 500 Schichten im Jahr: $240.000, oder €240.000.
Der Werkzeugwechsel überschritt seinen Standard um 10 Minuten: 10 x 48 = 480 Trays, oder $192 bei $0,40 pro Tray (€192 bei €0,40). Die leeren Kavitäten haben die Maschine nie gestoppt und kosteten mehr als doppelt so viel.
Was die SPS sagt und was eine Kamera hinzufügt
Die SPS des Sealers kennt ihre Zyklen, Temperaturen, Gas- und Folienfehler. Sie sieht nicht ein per Hand herausgezogenes Doppeltray, ein gekipptes Tray in der Zuführung oder Produkt auf dem Flansch. Wo eine Kamera den Entstapler oder die Werkzeugzuführung überwacht, zeigt der Clip, was vor dem Stopp passiert ist, und der Bediener bestätigt den Grund mit einem Tipp. Die Kamera beurteilt das Siegel nicht: Dichtheitsprüfungen und der Gasanalyser bleiben dafür zuständig.
Fehler, die Werke bei Tray-Sealer-OEE machen
- Zählen von Zyklen statt Trays, so verschwinden leere Kavitäten.
- Nachträgliches Umklassifizieren von Washdown.
- Verkürzen einer validierten Reinigung, um OEE-Punkte zurückzugewinnen.
- Ignorieren von Trays, die bei Leck- und Gastests zerstört wurden.
- Kein Standardzeit für Werkzeugwechsel.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle: automatische Stillstandsprotokollierung am Sealer und Entstapler, OEE live nach Linie und Schicht und Washdown aufgezeichnet nach dem vom Werk definierten Typ.
- Der Bediener bestätigt den Grund mit einem Tipp, so erhalten Entstapler-, Folien- und Gasstopps unterschiedliche Codes.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera den Entstapler oder die Werkzeugzuführung beobachtet.
- Verluste monetär bewertet und gerankt, sodass leere Kavitäten ein Werkzeugwechsel-Überziehen übertreffen können.
- Eine Ansicht über mehrere Werke für Tray-Linien an verschiedenen Standorten.
- Ein Arbeitsauftrag mit seinen Kosten für den richtigen Techniker, wenn ein Stopp ein Ausfall ist.
Sie starten auf einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien. Sehen Sie, wie Stopps protokolliert und codiert werden auf unserer Seite für Stillstandsverfolgung.
Häufig gestellte Fragen
Wie berechnet man OEE bei einem Tray-Sealer?
Zählen Sie in Trays. Verfügbarkeit ist Laufzeit geteilt durch geplante Produktionszeit, Performance ist versiegelte Trays geteilt durch Zyklen pro Minute mal Trays pro Zyklus mal Laufzeit, und Qualität ist gute Trays geteilt durch versiegelte Trays.
Ist Washdown geplante oder ungeplante Stillstandszeit?
Es kommt auf den Typ an. End-of-day-Sanitation liegt außerhalb der geplanten Zeit, eine geplante Reinigung zählt als geplant nach ihrem Standard, und eine ungeplante Reinigung nach einem Verschütten ist ein Verfügbarkeitsverlust. Schreiben Sie die Regel vor der ersten Schicht nieder.
Was verursacht undichte Siegel bei MAP-Trays?
Produkt oder Saft auf dem Flansch, Siegeltemperatur, Werkzeugausrichtung oder Verschleiß und Folienqualität sind übliche Ursachen. Prüfen Sie, ob Lecks nach Neustarts, Werkzeugwechseln oder bei einem bestimmten Produkt auftreten.
Zählen leere Kavitäten in OEE?
Ja. Ein Zyklus, der drei Trays in einem Vier-Tray-Werkzeug versiegelt, hat ein Viertel seiner Ausgabe verloren, und dieser Verlust gehört zur Performance.
Wie lange sollte ein Werkzeugwechsel an einem Tray-Sealer dauern?
Es gibt keinen allgemeinen Wert; es hängt von Maschine und Werkzeug ab. Messen Sie Ihre eigenen Wechsel bis zum ersten guten Tray bei Nenngeschwindigkeit und setzen Sie einen Standard pro Werkzeug.
Sehen Sie die Verluste Ihrer Tray-Linie in einer Demo
Bringen Sie eine Linie und ihr aktuelles Stillstandsprotokoll mit. Wir zeigen ihre Stopps, leeren Kavitäten und Washdown-Zeit, bewertet in Geld.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.