


 Connexion
 Blog
OEE d'une scelleuse de barquettes : dénestage, intégrité du joint et lavage sur lignes MAP

Points clés
- Comptez en barquettes, pas en cycles - la vitesse nominale est les cycles par minute multipliés par les barquettes par cycle, et une cavité vide est une perte de Performance.
- Les défauts de désempilage, les arrêts du film d'opercule et les barquettes mal positionnées sont des arrêts courants.
- Les rejets d'intégrité du joint et de purge de gaz sont les principales pertes Qualité - les barquettes détruites lors des tests de fuite comptent aussi.
- Les changements d'outillage sont les longs changements - mesurez-les jusqu'à la première bonne barquette à la vitesse nominale.
- Classifiez le lavage par type avant le premier poste et ne raccourcissez jamais un nettoyage validé pour améliorer l'OEE.
La scelleuse de barquettes sur la ligne de viande fraîche cycle avec trois barquettes dans un outillage quatre barquettes. Une barquette manque parce que le démêleur a laissé tomber deux barquettes collées et l'opérateur les a retirées. La scelleuse ne s'est jamais arrêtée, donc le rapport OEE ne montre rien d'anormal, pourtant un quart de ce cycle a été perdu.
Les scelleuses de barquettes ferment des barquettes préformées avec un film d'opercule, généralement après avoir insufflé une atmosphère modifiée (MAP) dans la barquette. Ce guide couvre les postes et leurs arrêts, comment mesurer chaque facteur OEE en barquettes plutôt qu'en cycles, les changements d'outillage, les rejets d'étanchéité et de gaz, et comment classer le temps de lavage pour que les chiffres restent honnêtes.
Comment fonctionne une ligne de scelleuse de barquettes et où elle s'arrête
Une ligne MAP typique va du désempileur de barquettes au remplissage (à la main, au doseur ou depuis une peseuse), l'entrée du scelleur qui place les barquettes dans l'outillage, la station de scellage avec purge gazeuse et film d'opercule, l'enroulement du squelette de film, la sortie, la peseuse de contrôle et l'étiqueteuse.
| Poste | Arrêts et pertes typiques | Facteur OEE |
|---|---|---|
| Dénesteur de barquettes | Barquettes collées, doubles barquettes, barquette non lâchée, magasin vide | Arrêt court, Performance |
| Remplissage | Barquette non remplie, produit sur la bride | Performance, Qualité |
| Entrée vers l'outillage | Barquette mal placée ou renversée, défaut de préhenseur | Arrêt court |
| Outillage de scellage | Température de scellement, défaut d'outillage, film non coupé | Disponibilité, Qualité |
| Purge de gaz | Approvisionnement en gaz faible, mélange de gaz hors plage | Disponibilité, Qualité |
| Film d'opercule | Fin de bobine, rupture de film, rembobinage du squelette plein ou déchiré | Disponibilité ou arrêt court |
| Changement d'outillage | Nouvelle taille ou format de barquette | Disponibilité |
| Lavage | Nettoyage entre produits ou en fin de journée | Planifié ou Disponibilité, selon le type |

Compter en barquettes : vitesse nominale et cavités vides
Une scelleuse de barquettes fonctionne en cycles, et chaque cycle scelle autant de barquettes que l'outillage a de cavités. La vitesse nominale est les cycles par minute multipliés par les barquettes par cycle, définie par outillage et barquette : une barquette plus profonde ou un film différent peut nécessiter un cycle plus long. Comptez la production en barquettes, pas en cycles.
Alors une cavité vide devient visible. Si l'alimentation délivre trois barquettes à un outillage quatre barquettes, le cycle tourne et l'API ne montre aucun arrêt, mais un quart de ce cycle est perdu. Cette perte est en Performance. Comptez des cycles au lieu de barquettes et elle disparaît.
Dénestage, remplissage et manutention des barquettes
Le dénesteur est la première source d'arrêts courts. Des barquettes trop imbriquées, des barquettes déformées, l'électricité statique et un magasin qui se vide entraînent des barquettes manquantes ou doubles. Une double barquette qui atteint l'outillage peut le bloquer ou mal se sceller ; beaucoup de lignes demandent à un opérateur d'extraire les doubles à la main, ce qui apparaît ensuite comme des cavités vides.
Le remplissage cause les autres pertes de manutention des barquettes. Le produit sur la bride est le plus courant, car il se trouve exactement là où doit se faire le joint. Sur les lignes chargées à la main, la zone de chargement fixe souvent la vitesse réelle de la scelleuse. C'est une question d'équilibrage de ligne, mesurée en barquettes par minute à la scelleuse, et un processus d'amélioration, jamais une raison de juger le personnel de chargement.
Intégrité du joint et purge de gaz : le facteur Qualité
Une barquette MAP est bonne seulement si le joint tient et le gaz intérieur est correct. Les principaux rejets sont des joints qui fuient, des joints froissés ou incomplets, du produit ou du jus pris dans le joint, film mal coupé et des barquettes avec des mesures de gaz hors plage.
Beaucoup d'usines contrôlent l'intégrité du joint et le mélange de gaz par échantillonnage, avec des tests de fuite et un analyseur de gaz sur des barquettes prélevées sur la ligne. Si le test détruit la barquette, comptez-la en Qualité, et comptez aussi un lot retenu et retravaillé après un test raté comme une perte Qualité. Quand les rejets augmentent après un redémarrage, un changement d'outillage ou avec un produit particulier, regardez d'abord la température de scellement, l'alignement de l'outillage et le produit sur la bride. Plus d'infos dans notre guide sur le facteur OEE Qualité.
Changements d'outillage
Un changement d'outillage pour une nouvelle taille de barquette est généralement le changement le plus long sur la scelleuse. L'outillage est retiré, le nouveau est mis en place, et la largeur du film, le chauffage, les réglages de gaz et l'alimentation doivent correspondre à la nouvelle barquette. Sur beaucoup de machines l'outillage est lourd et déplacé sur un chariot.
Mesurez depuis la dernière bonne barquette de l'ancien format jusqu'à la première bonne barquette du nouveau au débit nominal. Puis appliquez le SMED : préchauffer le prochain outillage quand la machine le permet, préparer la bobine et le chariot avant l'arrêt, et enregistrer les réglages par outillage. Définissez un standard par changement d'outillage et suivez chaque minute au-delà.
Comment classifier le temps de lavage
Le lavage est l'aspect sur lequel l'OEE des scelleuses de barquettes suscite le plus de débats. Décidez la règle par type, écrivez-la et appliquez-la avant la première équipe, ainsi personne ne la reclassifie après coup.
| Type de nettoyage | Quand il a lieu | Comment le traiter dans l'OEE |
|---|---|---|
| Sanitation de fin de journée | Planifié après la fin de la production | Hors du temps de production planifié |
| Nettoyage planifié entre produits | Planifié à l'intérieur de la fenêtre de production | Planifié selon son standard ; les minutes au-delà sont une perte de Disponibilité |
| Nettoyage pour changement d'allergènes | Entre classes d'allergènes, validé | Planifié selon le standard validé, jamais raccourci pour gagner des points OEE |
| Nettoyage non planifié | Après une barquette éclatée, un déversement ou une contamination | Perte de Disponibilité non planifiée avec code raison |
| Essuyage rapide du bord ou de l'outillage | Pendant la production, une ou deux minutes | Arrêt court |
La règle qui garde tout honnête : dans la fenêtre de production planifiée, une machine arrêtée est un arrêt non planifié sauf si l'arrêt est un type planifié enregistré. Notre guide sur les définitions des temps d'arrêt planifiés et non planifiés qui préservent l'OEE couvre la règle, et la validation des changements d'allergènes explique pourquoi le nettoyage validé n'est pas négociable.
Une équipe travaillée sur une scelleuse de barquettes
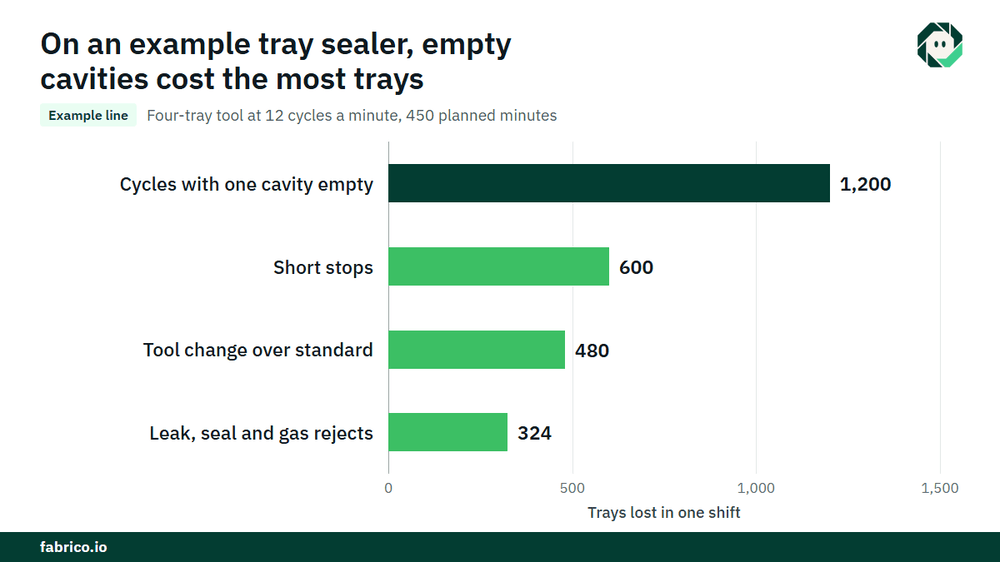
Ligne d'exemple (chiffres illustratifs, pas un client) : une scelleuse avec un outillage quatre barquettes à 12 cycles par minute, nominalement 12 x 4 = 48 barquettes par minute. L'équipe fait 480 minutes ; un nettoyage planifié de 30 minutes entre produits se déroule selon son standard, donc le temps de production planifié est de 450 minutes.
- Temps perdu : un changement d'outillage de 40 minutes (standard 30, l'usine compte le changement complet comme perte de setup), arrêts de film 15, défauts de désempilage 12, défauts gaz et joint 8 = 75 minutes. Temps de fonctionnement = 375 minutes. Disponibilité = 375 / 450 = 83,3%.
- À vitesse nominale, 375 minutes produiraient 375 x 48 = 18 000 barquettes. La scelleuse a fait 16 200. Performance = 16 200 / 18 000 = 90,0%.
- Rejets pour fuites, défauts de joint et gaz hors plage : 324. Barquettes bonnes = 15 876. Qualité = 15 876 / 16 200 = 98,0%.
- OEE = 0,8333 x 0,900 x 0,980 = 73,5%. Vérification : 15 876 / 48 = 330,75 minutes de temps idéal, et 330,75 / 450 = 73,5%.
- Répartissez les 1 800 barquettes perdues sur la Performance (18 000 moins 16 200) : 1 200 cycles ont tourné avec une cavité vide, 1 200 barquettes, et les arrêts courts ont pris les autres 600, ce qui représente 12,5 minutes à 48 par minute.
- Avec une contribution de 0,40 $ par barquette, les cavités vides coûtent 1 200 x 0,40 $ = 480 $ par poste, ou 480 € dans une usine en euro à 0,40 € la barquette. Sur 500 postes par an : 240 000 $, ou 240 000 €.
Le changement d'outillage a dépassé son standard de 10 minutes : 10 x 48 = 480 barquettes, ou 192 $ à 0,40 $ la barquette (192 € à 0,40 €). Les cavités vides n'ont jamais arrêté la machine et ont coûté plus du double.
Ce que dit l'API et ce qu'apporte une caméra
L'API de la scelleuse connaît ses cycles, températures, erreurs de gaz et de film. Elle ne voit pas un double retiré à la main, une barquette renversée à l'alimentation ou du produit sur la bride. Lorsqu'une caméra surveille le dénesteur ou l'entrée d'outillage, le clip montre ce qui s'est passé avant l'arrêt et l'opérateur confirme la raison d'une simple pression. La caméra ne juge pas le joint : l'intégrité du joint reste l'affaire du test de fuite et de l'analyseur de gaz.
Erreurs que font les usines avec l'OEE des scelleuses de barquettes
- Compter les cycles au lieu des barquettes, de sorte que les cavités vides disparaissent.
- Reclassifier le lavage après la pause.
- Raccourcir un nettoyage validé pour récupérer des points OEE.
- Ignorer les barquettes détruites lors des tests de fuite et de gaz.
- Pas de temps standard pour les changements d'outillage.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. L'OEE et un MES léger viennent en premier : journalisation automatique des temps d'arrêt au scelleur et au dénesteur, OEE en direct par ligne et par poste, et le lavage enregistré par le type défini par l'usine.
- L'opérateur confirme la raison en une pression, de sorte que les arrêts dénesteur, film et gaz aient des codes distincts.
- Un clip caméra comme preuve d'un arrêt, là où une caméra surveille le dénesteur ou l'entrée d'outillage.
- Des pertes valorisées en argent et classées, afin que les cavités vides puissent dépasser un dépassement de changement d'outillage.
- Une vue unique sur plusieurs sites pour des lignes de barquettes sur différents sites.
- Un ordre de travail avec son coût pour le bon technicien lorsque l'arrêt est une panne.
Vous commencez sur une ligne, avec une base et une date de décision convenue à l'avance. Chaque usine reçoit un devis après revue de ses lignes. Voyez comment les arrêts sont journalisés et codés sur notre page de suivi des temps d'arrêt.
Questions fréquentes
Comment calcule-t-on l'OEE sur une scelleuse de barquettes ?
Comptez en barquettes. La disponibilité est le temps de fonctionnement divisé par le temps de production planifié, la Performance est les barquettes scellées divisées par les cycles par minute multipliés par les barquettes par cycle multipliés par le temps de fonctionnement, et la Qualité est les bonnes barquettes divisées par les barquettes scellées.
Le lavage est-il un temps d'arrêt planifié ou non planifié ?
Ça dépend du type. La sanitation de fin de journée est hors du temps planifié, un nettoyage programmé compte comme planifié selon son standard, et un nettoyage non planifié après un déversement est une perte de Disponibilité. Écrivez la règle avant la première équipe.
Qu'est-ce qui cause des joints qui fuient sur des barquettes MAP ?
Produit ou jus sur la bride, température de scellement, alignement ou usure de l'outillage, et qualité du film sont les causes habituelles. Vérifiez si les fuites suivent des redémarrages, des changements d'outillage ou un produit en particulier.
Les cavités vides comptent-elles dans l'OEE ?
Oui. Un cycle qui scelle trois barquettes dans un outillage quatre barquettes a perdu un quart de sa production, et cette perte appartient à la Performance.
Combien de temps devrait durer un changement d'outillage sur une scelleuse de barquettes ?
Il n'y a pas de valeur générale ; cela dépend de la machine et de l'outillage. Mesurez vos propres changements jusqu'à la première bonne barquette à la vitesse nominale et fixez un standard par outillage.
Voyez les pertes de votre ligne de barquettes dans une démo
Apportez une ligne et son journal de temps d'arrêt actuel. Nous montrerons ses arrêts, cavités vides et temps de lavage, valorisés en argent.









Tuiles Fabrico réelles, données d'exemple.