


 Connexion
 Blog
OEE des machines sachet et stick pack - voies, soudures, dosage et comptages

Points clés
- Une machine multi-voies a un taux idéal - cycles par minute multipliés par toutes les voies. Gardez-le fixe quand une voie est fermée.
- Une voie fermée sur une machine en marche est une perte de Performance sur cette machine. Donnez-lui son propre code raison pour qu'elle ne se cache pas dans un fonctionnement lent.
- Changements de bobine, casse de film, obstructions de dosage et nettoyage des mâchoires sont les pertes d'Availability habituelles. Un seuil d'arrêt décide de ce qui atterrit en Performance à la place.
- Soudures qui fuient, sticks légers et erreurs de comptage sont des pertes de Quality. Comptez les rejets par voie pour trouver la voie qui les produit.
- Le PLC indique arrêté. Une caméra au-dessus de la zone de formage et de scellage conserve un clip du film, des mâchoires et du produit à ce moment.
La voie 7 sur la machine stick pack est fermée depuis le changement de bobine de dix heures. Le couteau de coupe a commencé à déchirer le film, l'opérateur a fermé la voie pour garder les neuf autres en marche, et l'affichage de ligne est resté vert depuis. Le rapport de poste montre un OEE correct et aucun arrêt. Neuf voies sur dix représentent un dixième de la production en moins, et personne n'a rien enregistré.
Les machines sachet et stick pack sont difficiles à mesurer car elles sont plusieurs petites machines dans un seul châssis. Une bobine alimente toutes les voies et un ensemble de mâchoires transversales les ferme toutes, mais chaque voie a son propre tube de formage, sa propre soudure longitudinale et son propre dispositif de dosage. Une perte peut frapper toute la machine ou une seule voie, et les deux exigent un traitement différent.
Ci-dessous : le taux idéal, la voie fermée, les arrêts par station, les pertes qualité, les sources de données et un poste travaillé.
Où le temps passe sur une machine multi-voies
Parcourez la machine dans l'ordre de flux. Le film sort de la bobine via un danseur et une table de splice, passe devant le capteur de repère d'impression qui maintient la coupe en registre. Sur une machine stick pack la toile est découpée en bandes étroites, une par voie. Chaque bande est enroulée autour de son tube de formage, scellée longitudinalement, remplie par l'unité de dosage de la voie, puis fermée et coupée par les mâchoires transversales. Les sachets à quatre soudures fonctionnent de la même manière, les voies étant divisées par des soudures verticales. Le dosage se fait par vis pour les poudres, godets volumétriques pour les granulés, pompe ou piston pour les liquides.
Le temps part sur une courte liste : changements de bobine et splices, cassures de film et défauts de suivi, défauts de soudure, obstructions du dosage, nettoyage des mâchoires, et le cartonneur qui bloque la sortie.

Le taux idéal - cycles fois voies
Le taux idéal d'une machine multi-voies est les cycles nominaux par minute multipliés par le nombre de voies avec lesquelles elle a été construite. Une machine 10 voies à 50 cycles par minute a un idéal de 500 sticks par minute, qu'une voie soit fermée ou non.
Définissez la cadence par format, pas une fois pour la machine. La longueur du stick, le poids de remplissage et le film changent la vitesse à laquelle les mâchoires peuvent sceller. Prenez la cote OEM pour ce format, ou la meilleure vitesse que la machine tient pendant une heure complète sur celui-ci. Si la Performance dépasse un jour son maximum, l'idéal est trop bas. Notre guide pour définir le temps de cycle idéal couvre la gouvernance.
Ne baissez jamais l'idéal aux voies qui ont lieu de fonctionner, sinon une voie fermée disparaît de l'OEE.
Une voie fermée - Availability ou Performance ?
Il y a deux façons cohérentes de l'enregistrer.
- Vue machine. La machine tourne, donc le temps est du temps de marche. Les sticks manquants apparaissent comme une perte de Performance, parce que le compteur est inférieur aux cycles fois toutes les voies.
- Vue voie. Traitez chaque voie comme sa propre machine. La voie fermée est arrêtée, donc c'est une perte d'Availability pour cette voie, et la valeur machine est la somme de ses voies.
Avec l'idéal fixé sur toutes les voies, les deux donnent le même OEE machine ; seul l'endroit où la perte apparaît change. La vue machine est plus simple : un OEE, plus un code raison pour la voie fermée avec son numéro, un début et une fin. Les minutes fermées multipliées par les cycles par minute donnent les sticks perdus, et la perte a un nom. Convenir de la vue avant de commencer et la conserver.
Une voie qui tourne mais produit des sticks légers ou ouverts est différente : c'est une perte de Quality, et elle appartient au compte des rejets.
Arrêts typiques à chaque poste
| Poste | Arrêt ou perte typique | Facteur OEE usuel | Ce que le PLC affiche généralement |
|---|---|---|---|
| Déroulage et splice du film | Fin de bobine, splice non pris, casse de film | Availability, ou Performance si court | Alarme fin de film ou casse de film |
| Enregistrement d'impression | Marque perdue, coupe hors registre | Performance, Quality pour sticks mal découpés | Défaut d'enregistrement |
| Coupe longitudinale | Couteau usé, bande de voie qui se déchire | Voie fermée, Performance | Souvent rien, la machine tourne |
| Formage et soudure longitudinale | Tracking du film hors, soudure ouverte ou brûlée | Quality, puis arrêt | Alarme de température, parfois rien |
| Dosage | Pontage de poudre, accumulation dans la vis, gouttes sur buses liquides | Availability, voie fermée ou Quality | Niveau bas ou défaut d'entraînement |
| Soudure transversale et coupe | Produit dans la soudure, accumulation sur les mâchoires, couteau émoussé | Quality, arrêts pour nettoyage | Alarme température mâchoires ou couteau |
| Comptage et sortie | Erreur de comptage, cartonneur plein | Quality, Availability lorsque bloqué | Sortie pleine |
Fixez un seuil d'arrêt pour la machine. Les arrêts plus longs que le seuil comptent comme temps d'indisponibilité en Availability avec une raison. Les arrêts plus courts sont enregistrés en Performance. Il n'existe pas de norme qui fixe le chiffre, donc choisissez-le, notez-le et gardez-le. Un danseur qui déclenche pendant vingt secondes toutes les quelques minutes ne figure jamais dans le registre papier - c'est pourquoi les micro-arrets sur les lignes d'emballage méritent leur propre comptage.
Changements de bobine, splices et changements de format
Un changement de bobine sur une machine avec un spliceur automatique coûte peu de temps, mais la jonction de splice passe par les mâchoires et ces sticks sont rejetés. Sur un splice manuel la machine s'arrête. Donnez aux changements de bobine leur propre code et suivez combien surviennent par poste et combien de temps prend chacun.
Un changement de format est plus long : tubes de formage, pièces de dosage et parfois mâchoires sont échangés, la recette est chargée, et la machine tourne jusqu'au premier bon stick à la vitesse nominale. Séparez ce qui nécessite l'arrêt de la machine et ce qui peut être préparé pendant qu'elle tourne, comme des tubes sur un chariot et la bobine suivante à la table de splice. Notre guide sur comment réduire le temps de changement de format décrit la méthode. Si un allergène se situe entre deux produits, le nettoyage est le nettoyage validé et n'est jamais raccourci pour gagner des minutes.
Pertes de qualité : fuites, sticks légers et erreurs de comptage
Les soudures qui fuient proviennent généralement de produit dans la zone de soudure, puis d'un dérèglement des réglages des mâchoires par rapport à la recette et de mâchoires usées. Chaque stick rejeté compte contre la Quality.
Le poids est l'autre moitié. Les sticks légers vont au rebut. Les sticks lourds passent comme bons mais offrent du produit en trop, ce que l'OEE ne montre pas et que la feuille de coûts montre. Notre article sur giveaway et overfill couvre cette perte.
Comptez les rejets par voie là où la machine garde les voies séparées jusqu'au peseur, et échantillonnez par voie là où ce n'est pas le cas. Une voie avec plus de rejets pointe vers son unité de dosage ou sa soudure longitudinale. Ne comptez jamais les sticks retravaillés comme bons.
Ce que voit chaque source de données
- Le PLC donne l'état de la machine, les alarmes et le compteur de cycles. Si des voies sont fermées via l'HMI, il peut conserver le nombre de voies actives. Si une voie est fermée à la main, rien ne vous l'indique.
- Compteurs et peseuse donnent la production réelle et les rejets, souvent par groupe plutôt que par stick.
- Une caméra au-dessus de la zone de formage et de scellage montre ce que le PLC ne peut pas : film enroulé autour d'un rouleau, poudre sur les mâchoires, une voie lâchant des sticks vides. Le clip est la preuve de l'arrêt.
- L'opérateur confirme la raison, à partir d'une courte liste de codes en langage atelier.
Une journée travaillée sur une machine 10 voies
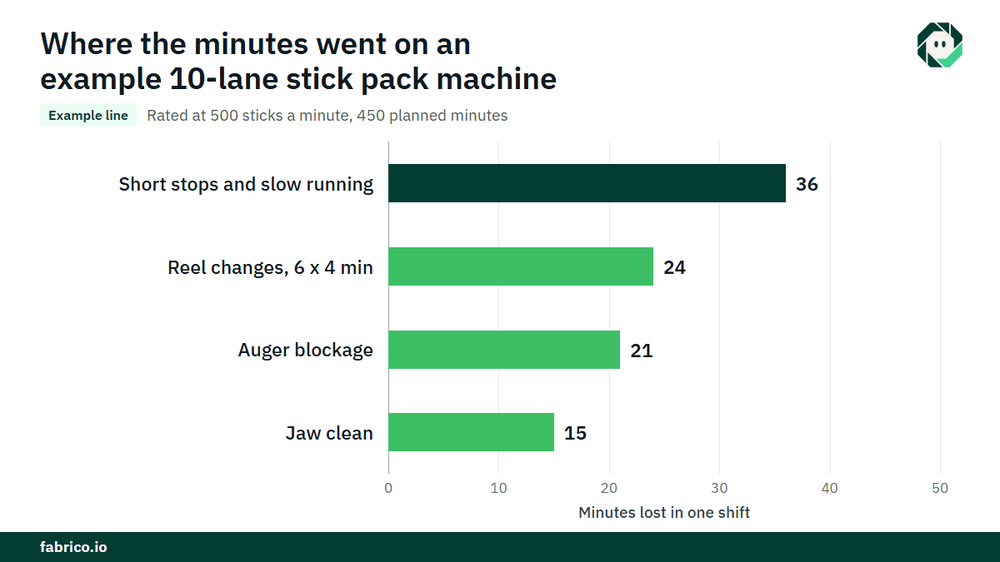
Ligne d'exemple (chiffres illustratifs, pas d'un client) : une machine stick pack 10 voies nominalement à 50 cycles par minute, donc le taux idéal est 10 x 50 = 500 sticks par minute. La poste a 450 minutes de temps de production planifié. Les arrêts au-dessus du seuil de 2 minutes totalisent 60 minutes : six changements de bobine de 4 minutes (24), un bouchon de vis de 21 et un nettoyage de mâchoires de 15. Le temps de fonctionnement est 450 moins 60 = 390 minutes, donc Availability = 390 / 450 = 86.7%.
À la vitesse idéale, 390 minutes devraient donner 390 x 500 = 195 000 sticks. Le compteur affiche 171 000, donc Performance = 171000 / 195000 = 87.7%. Des 24 000 sticks manquants, 6 000 proviennent de la voie 7, fermée pendant 120 minutes (120 x 50 = 6 000). Les autres 18 000, soit 36 minutes à pleine vitesse, sont des arrêts courts et un fonctionnement lent.
La peseuse et les contrôles d'étanchéité rejettent 3 420 sticks, donc le nombre bon est 167 580 et Quality = 167580 / 171000 = 98.0%. OEE = 0.867 x 0.877 x 0.980 = 74.5%. Vérifiez le rapidement : 167 580 bons sticks sur 450 x 500 = 225 000 possibles sont 74.5%.
Évaluez-le maintenant. Avec une contribution de $0.03 par stick, €0.03 dans une usine euro, la voie 7 seule a coûté 6 000 x $0.03 = $180 cette poste, soit €180. L'écart total de 225 000 moins 167 580 = 57 420 sticks vaut $1,722.60, soit €1,722.60. La voie fermée est la perte la moins chère à corriger ici : un couteau.
Où Fabrico s'intègre
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. Sur une ligne sachet ou stick pack elle commence par l'OEE et un MES léger : enregistrement automatique des temps d'arrêt depuis le signal machine et OEE en direct par ligne et par poste, ainsi les changements de bobine, nettoyages de mâchoires et bouchons sont enregistrés sans journal papier.
Quand la machine s'arrête, l'opérateur confirme la raison en une touche, ainsi une voie fermée ou un défaut de splice obtient son propre code au lieu d'un vide. Là où une caméra surveille la zone de formage et de scellage, un clip caméra est conservé comme preuve d'un arrêt. La caméra suggère une raison, l'opérateur décide.
Les pertes sont évaluées en argent et classées par coût, donc la discussion passe à ce que la voie 7 a coûté cette semaine. Un arrêt nécessitant un technicien devient un ordre de travail vers le bon technicien avec son coût. Une vue à travers les usines montre le même type de machine côte à côte, et vous commencez sur une ligne avec une date de décision convenue à l'avance. Voyez comment la vision par ordinateur fonctionne avec les données OEE.
Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calculez-vous l'OEE sur une machine stick pack multi-voies ?
Fixez le taux idéal comme les cycles nominaux par minute multipliés par toutes les voies. Availability est le temps de marche sur le temps de production planifié. Performance est le total des compteurs sur le temps de marche multiplié par le taux idéal. Quality est les sticks bons sur le total des sticks. Multipliez les trois.
Une voie fermée est-elle un temps d'arrêt ?
Pas pour la machine : elle tourne, donc une voie fermée apparaît comme une perte de Performance avec son propre code raison. Mesurée voie par voie, la même période est une perte d'Availability pour cette voie. L'OEE machine est identique dans les deux cas.
Qu'est-ce qui provoque des soudures qui fuient sur stick packs et sachets ?
Le plus souvent du produit dans la zone de soudure, comme de la poussière de poudre ou une buse qui goutte. La température, la pression ou le temps de maintien des mâchoires hors recette, des mâchoires usées et le suivi du film suivent.
Comment comptez-vous la production par voie ?
Certaines machines gardent les voies séparées jusqu'au peseur et rapportent par voie ; d'autres comptent par groupe. Là où les voies ne sont pas maintenues séparées, le compteur de cycles multiplié par les voies actives donne le compte machine, et des échantillons par voie montrent quelle voie cause les rejets.
Voyez les pertes de votre ligne stick pack dans une démo
Apportez une poste de données machine et votre journal des arrêts. Nous montrerons où se situent les pertes de voie, de soudure et de dosage et ce qu'elles coûtent.











Tuiles Fabrico réelles, données d'exemple.