


 Anmeldung
 Blog
OEE von Säckchen- und Stickpack-Maschinen - Bahnen, Dichtungen, Dosierung und Zählungen

Wichtigste Erkenntnisse
- Eine Mehrspurmaschine hat eine ideale Rate - Zyklen pro Minute mal alle Bahnen. Behalten Sie diese fix, wenn eine Bahn geschlossen ist.
- Eine geschlossene Bahn an einer laufenden Maschine ist ein Performance-Verlust an dieser Maschine. Geben Sie ihr einen eigenen Ursachen-Code, damit sie sich nicht im langsamen Betrieb versteckt.
- Rollerwechsel, Folienrisse, Dosierverstopfungen und Reinigungen der Backen sind die üblichen Availability-Verluste. Ein Stopp-Schwellenwert entscheidet, was stattdessen in Performance landet.
- Leckende Nähte, leichte Sticks und Fehlzählungen sind Quality-Verluste. Zählen Sie Ausschuss nach Bahn, um die bahnverursachende zu finden.
- Die SPS sagt gestoppt. Eine Kamera über dem Form- und Siegelbereich hält einen Clip der Folie, der Backen und des Produkts in diesem Moment.
Bahn 7 an der Stickpack-Maschine ist seit dem Rollenwechsel um zehn Uhr geschlossen. Das Schlitzmesser begann die Folie zu zerreißen, der Bediener schaltete die Bahn ab, um die anderen neun laufen zu lassen, und die Linienanzeige zeigt seitdem grün. Der Schichtbericht zeigt ein ordentliches OEE und keinen Stopp. Neun von zehn Bahnen sind ein Zehntel der Produktion verloren, und niemand hat etwas protokolliert.
Sachet- und Stickpack-Maschinen sind schwer zu messen, weil sie mehrere kleine Maschinen in einem Rahmen sind. Eine Folienrolle versorgt alle Bahnen und ein Satz Quetschbacken verschließt sie alle, aber jede Bahn hat ihre eigene Formrohr, ihre eigene Längsnaht und ihre eigene Dosierstation. Ein Verlust kann die ganze Maschine oder eine einzelne Bahn treffen, und beide benötigen unterschiedliche Behandlung.
Unten: die ideale Rate, die geschlossene Bahn, Stopps nach Station, Qualitätsverluste, Datenquellen und eine durchgerechnete Schicht.
Wohin die Zeit auf einer Mehrspurmaschine geht
Gehen Sie die Maschine in Flussreihenfolge ab. Die Folie läuft von der Rolle durch einen Tänzer und einen Spleißtisch, vorbei am Markensensor, der den Schnitt in Register hält. Bei einer Stickpack-Maschine wird der Web in schmale Streifen geschnitten, einer pro Bahn. Jeder Streifen wird um sein Formrohr gewickelt, längs verschlossen, von der Dosierstation der Bahn befüllt, dann von den Quetschbacken verschlossen und geschnitten. Vierseiten-Sachets funktionieren gleich, die Bahnen werden durch vertikale Nähte geteilt. Dosierung ist eine Förderschnecke für Pulver, Volumenkammern für Granulate, Pumpe oder Kolben für Flüssigkeiten.
Die Zeit geht an eine kurze Liste: Rollenwechsel und Spleiße, Folienrisse und Tracking-Fehler, Nahtfehler, Dosierverstopfungen, Backenreinigung und der Kartonierer blockiert den Auslauf.

Die ideale Rate - Zyklen mal Bahnen
Die ideale Rate einer Mehrspurmaschine ist die Nennzyklen pro Minute multipliziert mit der Anzahl der Bahnen, mit denen sie gebaut wurde. Eine 10-Bahn-Maschine bei 50 Zyklen pro Minute hat eine ideale Rate von 500 Sticks pro Minute, egal ob eine Bahn geschlossen ist oder nicht.
Stellen Sie die Zyklusrate pro Format ein, nicht einmalig für die Maschine. Sticklänge, Füllgewicht und Folie ändern die Geschwindigkeit, mit der die Backen dicht schliessen können. Nehmen Sie die OEM-Bewertung für dieses Format oder die beste Geschwindigkeit, die die Maschine für eine volle Stunde hält. Wenn die Performance jemals über ihrem Maximum liest, ist das Ideal zu niedrig. Unser Leitfaden zum Festlegen der idealen Zykluszeit behandelt die Governance.
Senken Sie das Ideal niemals auf die Bahnen, die gerade laufen, oder eine geschlossene Bahn verschwindet aus dem OEE.
Eine geschlossene Bahn - Availability oder Performance?
Es gibt zwei konsistente Wege, sie zu buchen.
- Maschinenansicht. Die Maschine läuft, also ist die Zeit Laufzeit. Die fehlenden Sticks erscheinen als Performance-Verlust, weil die Zählung hinter Zyklen mal alle Bahnen zurückbleibt.
- Bahnensicht. Behandeln Sie jede Bahn als eigene Maschine. Die geschlossene Bahn ist down, also ist sie ein Availability-Verlust für diese Bahn, und die Maschinenkennzahl ist die Summe ihrer Bahnen.
Mit dem Ideal für alle Bahnen gesetzt, liefern beide dieselbe Maschinen-OEE; nur der Ort, an dem der Verlust erscheint, ändert sich. Die Maschinenansicht ist einfacher: ein OEE, plus ein Ursachen-Code für die geschlossene Bahn mit ihrer Nummer, einem Start- und Endzeitpunkt. Geschlossene Minuten mal Zyklen pro Minute ergeben die verlorenen Sticks, und der Verlust hat einen Namen. Vereinbaren Sie die Ansicht, bevor Sie starten, und halten Sie sie ein.
Eine Bahn, die läuft, aber leichte oder offene Sticks erzeugt, ist wieder anders: das ist ein Quality-Verlust und gehört in die Ausschusszählung.
Typische Stopps an jeder Station
| Station | Typischer Stopp oder Verlust | Üblicher OEE-Faktor | Was die SPS meist anzeigt |
|---|---|---|---|
| Folienspulenaufwicklung und Spleiß | Rollenende, Spleiß nicht übernommen, Folienriss | Availability, oder Performance bei Kurzen | Folienende- oder Folienriss-Alarm |
| Druckregistrierung | Druckmarke verloren, Schnitt ausserhalb des Registers | Performance, Quality bei falsch geschnittenen Sticks | Registrierungsfehler |
| Schlitzen | Abgenutztes Messer, ein Bahnstreifen reißt | Geschlossene Bahn, Performance | Oft nichts, die Maschine läuft weiter |
| Formen und Längsnaht | Folien-Tracking falsch, Naht offen oder verbrannt | Quality, dann ein Stopp | Temperaturalarm, manchmal nichts |
| Dosierung | Pulverbrücke, Schnecke verklebt, Tropfen an Flüssigkeitsdüsen | Availability, geschlossene Bahn oder Quality | Niedriger Füllstand oder Antriebsfehler |
| Quetschnaht und Schnitt | Produkt in der Naht, Aufbau an den Backen, stumpfes Messer | Quality, Stopps zum Reinigen | Backentemperatur- oder Messer-Alarm |
| Zählen und Auslauf | Fehlzählung, Kartonierer voll | Quality, Availability wenn blockiert | Auslauf voll |
Setzen Sie einen Stopp-Schwellenwert für die Maschine. Stopps, die länger als der Schwellenwert sind, zählen als Ausfallzeit in Availability mit einer Ursache. Kürzere Stopps werden in Performance gebucht. Es gibt keinen Standard für die Zahl, also wählen Sie sie, schreiben Sie sie auf und halten Sie sich daran. Ein Tänzer, der alle paar Minuten zwanzig Sekunden auslöst, schafft es nie ins Papierlog - deshalb verdienen Micro Stops auf Verpackungslinien einen eigenen Zähler.
Rollerwechsel, Spleiße und Formatwechsel
Ein Rollenwechsel an einer Maschine mit automatischem Spleißer kostet wenig Zeit, aber die Spleißstelle passiert die Backen und diese Sticks werden verworfen. Beim manuellen Spleiß stoppt die Maschine. Geben Sie Rollenwechseln ihren eigenen Code und verfolgen Sie, wie viele pro Schicht vorkommen und wie lange jeder dauert.
Ein Formatwechsel dauert länger: Formrohre, Dosierteile und manchmal Backen werden gewechselt, das Rezept wird geladen, und die Maschine läuft bis zum ersten guten Stick mit Nenngeschwindigkeit. Teilen Sie ihn in das, was das Anhalten der Maschine erfordert, und das, was während des Betriebs vorbereitet werden kann, wie Rohre auf einem Wagen und die nächste Rolle am Spleißtisch. Unser Leitfaden wie man Rüstzeiten reduziert führt die Methode durch. Wenn ein Allergen zwischen zwei Produkten sitzt, ist die Reinigung die validierte Reinigung und wird nie verkürzt, um Minuten zu gewinnen.
Qualitätsverluste - Lecks, leichte Sticks und Fehlzählungen
Leckende Nähte kommen meist von Produkt im Nahtbereich, dann von Backeneinstellungen, die von der Vorgabe abweichen, und von abgenutzten Backen. Jeder verworfene Stick zählt gegen die Quality.
Gewicht ist die andere Hälfte. Leichte Sticks gehen in den Ausschuss. Schwere Sticks werden als gut gewertet, verschenken aber Produkt, was OEE nicht zeigt und die Kostenrechnung tut. Unser Artikel zu Giveaway und Overfill behandelt diesen Verlust.
Zählen Sie Ausschuss nach Bahn, wo die Maschine die Bahnen bis zum Checkweigher getrennt hält, und stichprobenartig nach Bahn, wo sie das nicht tut. Eine Bahn mit mehr Ausschuss weist auf ihre Dosiereinheit oder ihre Längsnaht hin. Zählen Sie niemals nachbearbeitete Sticks als gut.
Was jede Datenquelle sieht
- Die SPS gibt den Maschinenzustand, Alarme und den Zykluzähler. Wenn Bahnen über das HMI geschlossen werden, kann es die Anzahl aktiver Bahnen halten. Wenn eine Bahn manuell geschlossen wird, sagt Ihnen nichts davon.
- Zähler und Checkweigher geben den realen Output und die Ausschussmengen, oft gruppenweise statt stückweise.
- Eine Kamera über dem Form- und Siegelbereich zeigt, was die SPS nicht kann: Folie um eine Rolle gewickelt, Pulver auf den Backen, eine Bahn, die leere Sticks fallen lässt. Der Clip ist der Beweis für den Stopp.
- Der Bediener bestätigt die Ursache, aus einer kurzen Codeliste in werksüblichen Begriffen.
Eine durchgerechnete Schicht auf einer 10-Bahnen-Maschine
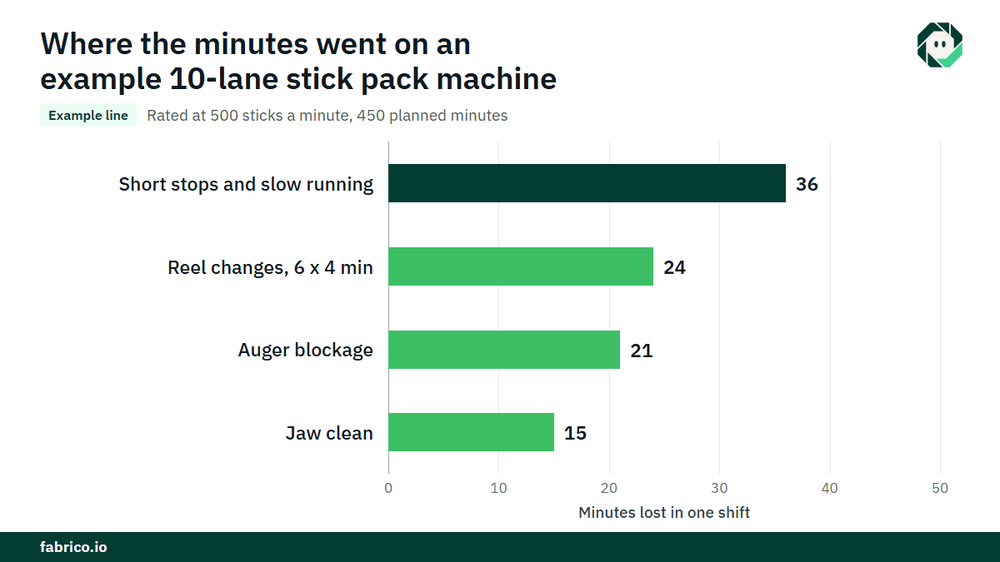
Beispiel-Linie (illustrierende Zahlen, kein Kunde): eine 10-Bahnen-Stickpack-Maschine mit einer Nennleistung von 50 Zyklen pro Minute, also ist die ideale Rate 10 x 50 = 500 Sticks pro Minute. Die Schicht hat 450 Minuten geplante Produktionszeit. Stopps über dem 2-Minuten-Schwellenwert summieren sich auf 60 Minuten: sechs Rollenwechsel à 4 Minuten (24), eine Schneckenverstopfung (21) und eine Backenreinigung (15). Laufzeit ist 450 minus 60 = 390 Minuten, also Availability = 390 / 450 = 86.7%.
Bei der idealen Rate sollten 390 Minuten 390 x 500 = 195.000 Sticks liefern. Der Zähler zeigt 171.000, also Performance = 171000 / 195000 = 87.7%. Von den 24.000 fehlenden Sticks kommen 6.000 von Bahn 7, die 120 Minuten geschlossen war (120 x 50 = 6.000). Die anderen 18.000, oder 36 Minuten bei Volllast, sind kurze Stopps und langsamer Betrieb.
Der Checkweigher und die Nahtprüfungen lehnen 3.420 Sticks ab, sodass die gute Anzahl 167.580 ist und Quality = 167580 / 171000 = 98.0%. OEE = 0.867 x 0.877 x 0.980 = 74.5%. Prüfen Sie es kurz: 167.580 gute Sticks von 450 x 500 = 225.000 möglichen sind 74.5%.
Nun bewerten Sie es. Bei einem Beitrag von $0.03 pro Stick, €0.03 in einem Euro-Werk, kostete Bahn 7 alleine 6.000 x $0.03 = $180 in dieser Schicht, bzw. €180. Die volle Lücke von 225.000 minus 167.580 = 57.420 Sticks sind $1.722,60 bzw. €1.722,60. Die geschlossene Bahn ist hier die günstigste Verlustursache zu beheben: ein Messer.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Sachet- oder Stickpack-Linie beginnt sie mit OEE und leichtem MES: automatische Downtime-Erfassung aus dem Maschinensignal und Live-OEE nach Linie und Schicht, sodass Rollenwechsel, Backenreinigungen und Verstopfungen ohne Papierlog erfasst sind.
Wenn die Maschine stoppt, bestätigt der Bediener den Grund mit einem Tipp, sodass eine geschlossene Bahn oder ein Spleißfehler einen eigenen Code bekommt statt eines leeren Feldes. Wo eine Kamera den Form- und Siegelbereich überwacht, wird ein Kameraclip als Beweis für den Stopp aufbewahrt. Die Kamera schlägt einen Grund vor, der Bediener entscheidet.
Verluste werden in Geld bewertet und nach Geld sortiert, sodass das Gespräch dahin geht, was Bahn 7 diese Woche gekostet hat. Ein Stopp, der einen Techniker braucht, wird zu einer Arbeitsanweisung an den richtigen Techniker mit den Kosten. Eine Ansicht über Werke zeigt denselben Maschinentyp nebeneinander, und Sie starten an einer Linie mit einem zuvor vereinbarten Entscheidungsdatum. Sehen Sie, wie Computer Vision mit OEE-Daten arbeitet.
Jedes Werk erhält nach einer Überprüfung seiner Linien ein Angebot.
Häufig gestellte Fragen
Wie berechnet man OEE auf einer mehrspurigen Stickpack-Maschine?
Setzen Sie die ideale Rate als Nennzyklen pro Minute mal alle Bahnen. Availability ist Laufzeit geteilt durch geplante Produktionszeit. Performance ist die Gesamtanzahl geteilt durch Laufzeit mal die ideale Rate. Quality ist gute Sticks geteilt durch Gesamtsticks. Multiplizieren Sie die drei.
Ist eine geschlossene Bahn Stillstand?
Nicht für die Maschine: sie läuft, also erscheint eine geschlossene Bahn als Performance-Verlust mit eigenem Ursachen-Code. Gemessen bahnweise ist dieselbe Zeit ein Availability-Verlust für diese Bahn. Maschinen-OEE ist in beiden Fällen gleich.
Was verursacht leckende Nähte bei Stickpacks und Sachets?
Meist Produkt im Nahtbereich, wie Pulverstaub oder eine tropfende Düse. Backentemperatur, Druck oder Verweildauer abseits der Rezeptvorgabe, abgenutzte Backen und Folientracking folgen.
Wie zählt man Output pro Bahn?
Manche Maschinen halten Bahnen bis zum Checkweigher getrennt und melden pro Bahn; andere zählen gruppenweise. Wo Bahnen nicht getrennt gehalten werden, liefert der Zyklzähler der aktiven Bahnen die Maschinenanzahl, und Stichproben nach Bahn zeigen, welche Bahn den Ausschuss verursacht.
Sehen Sie die Verluste Ihrer Stickpack-Linie in einer Demo
Bringen Sie eine Schicht Maschinendaten und Ihr Stopp-Log. Wir zeigen, wo Bahn-, Naht- und Dosierverluste sitzen und was sie kosten.
Verwandte Artikel



Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.