


 Iniciar sesión
 Blog
OEE de máquinas de sachet y stick pack - carriles, sellos, dosificación y recuentos

Puntos clave
- Una máquina multi-carril tiene una tasa ideal - ciclos por minuto por todas las pistas. Manténgala fija cuando un carril esté cerrado.
- Un carril cerrado en una máquina en funcionamiento es una pérdida de Rendimiento en esa máquina. asígnele su propio código de motivo para que no se oculte en el funcionamiento lento.
- Cambios de rollo, roturas de film, obstrucciones de dosificación y limpieza de mordazas son las pérdidas de Disponibilidad habituales. Un corte por parada decide qué cae en Rendimiento en su lugar.
- Sellos que gotean, sticks ligeros y recuentos erróneos son pérdidas de Calidad. Cuente los rechazos por carril para encontrar el carril que los produce.
- El PLC dice parado. Una cámara sobre el área de formado y sellado guarda un clip del film, las mordazas y el producto en ese momento.
El carril 7 en la máquina stick pack está cerrado desde el cambio de rollo de las diez. Su cuchillo de corte empezó a rasgar el film, el operario cerró el carril para mantener las otras nueve en marcha, y el display de línea ha mostrado verde desde entonces. El informe de turno muestra un OEE decente y ningún paro. Nueve carriles de diez es una décima parte de la producción perdida, y nadie lo registró.
Las máquinas sachet y stick pack son difíciles de medir porque son varias pequeñas máquinas dentro de un mismo bastidor. Un rollo de film alimenta todas las pistas y un juego de mordazas transversales las cierra todas, pero cada carril tiene su propio tubo de formado, su propia soldadura longitudinal y su propia unidad de dosificación. Una pérdida puede afectar a toda la máquina o a un único carril, y ambos requieren un tratamiento distinto.
Más abajo: la tasa ideal, el carril cerrado, paradas por estación, pérdidas de calidad, fuentes de datos y un turno trabajado.
A dónde va el tiempo en una máquina multi-carril
Recorra la máquina en orden de flujo. El film sale del rollo a través de un dancer y una mesa de empalme, pasa por el sensor de marca de impresión que mantiene el corte en registro. En una máquina stick pack la web se corta en tiras estrechas, una por carril. Cada tira se enrolla alrededor de su tubo de formado, se sella longitudinalmente, se llena por la unidad de dosificación del carril, luego se cierra y corta por las mordazas transversales. Los sachets de cuatro sellos funcionan igual, con las vías divididas por sellos verticales. El dosificado es un sinfín para polvos, copas volumétricas para gránulos, bomba o pistón para líquidos.
El tiempo va a una lista corta: cambios de rollo y empalmes, roturas de film y fallos de trazado, fallos de soldadura, obstrucciones de dosificado, limpieza de mordazas, y el encajonador que bloquea la salida.

La tasa ideal - ciclos por carriles
La tasa ideal de una máquina multi-carril es los ciclos nominales por minuto multiplicados por el número de carriles con los que fue construida. Una máquina de 10 carriles a 50 ciclos por minuto tiene un ideal de 500 sticks por minuto, ya esté un carril cerrado o no.
Fije la tasa de ciclo por formato, no una vez para la máquina. La longitud del stick, el peso de llenado y el film cambian la velocidad a la que las mordazas pueden sellar. Tome el dato OEM para ese formato, o la mejor velocidad que la máquina mantiene durante una hora completa en él. Si el Rendimiento alguna vez supera su máximo, el ideal es demasiado bajo. Nuestra guía sobre fijar el tiempo de ciclo ideal trata la gobernanza.
Nunca reduzca el ideal a los carriles que estén funcionando, o un carril cerrado desaparece del OEE.
Un carril cerrado - ¿Disponibilidad o Rendimiento?
Hay dos maneras coherentes de contabilizarlo.
- Vista máquina. La máquina está en marcha, por lo que el tiempo es tiempo de funcionamiento. Los sticks faltantes aparecen como pérdida de Rendimiento, porque el recuento se queda corto respecto a ciclos por todas las vías.
- Vista por carril. Trate cada carril como su propia máquina. El carril cerrado está parado, por lo que es una pérdida de Disponibilidad para ese carril, y la cifra de la máquina es la suma de sus carriles.
Con el ideal fijado en todos los carriles, ambos dan el mismo OEE de máquina; solo cambia el lugar donde aparece la pérdida. La vista máquina es más simple: un OEE, más un código de motivo para el carril cerrado con su número, un inicio y un fin. Los minutos cerrados por ciclos por minuto dan los sticks perdidos, y la pérdida tiene un nombre. Acorde la vista antes de empezar y manténgala.
Un carril que funciona pero produce sticks ligeros o abiertos es otra cosa: eso es pérdida de Calidad y pertenece al conteo de rechazos.
Paradas típicas en cada estación
| Estación | Parada o pérdida típica | Factor OEE habitual | Lo que suele mostrar el PLC |
|---|---|---|---|
| Desbobinado y empalme de film | Fin de rollo, empalme no tomado, rotura de film | Disponibilidad, o Rendimiento si es corto | Alarma de fin de film o rotura |
| Registro de impresión | Marca de impresión perdida, corte fuera de registro | Rendimiento, Calidad por sticks mal cortados | Fallo de registro |
| Corte (slitting) | Cuchillo desgastado, tira de carril se rompe | Carril cerrado, Rendimiento | A menudo nada, la máquina sigue en marcha |
| Formado y soldadura longitudinal | Desalineamiento del film, soldadura abierta o quemada | Calidad, luego parada | Alarma de temperatura, a veces nada |
| Dosificación | Puenteo de polvo, acumulación en el sinfín, gotas en boquillas líquidas | Disponibilidad, carril cerrado o Calidad | Bajo nivel o fallo de accionamiento |
| Sellado transversal y corte | Producto en el sellado, acumulación en las mordazas, cuchillo embotado | Calidad, paradas para limpiar | Alarma de temperatura de mordazas o cuchillo |
| Conteo y salida | Fallo de conteo, cartoneadora llena | Calidad, Disponibilidad cuando está bloqueada | Salida llena |
Fije un corte de parada para la máquina. Las paradas más largas que el corte cuentan como tiempo de inactividad en Disponibilidad con una razón. Las paradas más cortas se registran en Rendimiento. No hay un estándar que establezca el número, así que elíjalo, apúntelo y sígalo. Un dancer que dispara durante veinte segundos cada pocos minutos nunca llega al registro en papel, por eso los microparos en líneas de envasado merecen su propio conteo.
Cambios de rollo, empalmes y cambios de formato
Un cambio de rollo en una máquina con empalmador automático cuesta poco tiempo, pero la unión de empalme pasa por las mordazas y esos sticks se rechazan. En un empalme manual la máquina se detiene. Dé a los cambios de rollo su propio código y registre cuántos ocurren por turno y cuánto tiempo dura cada uno.
Un cambio de formato es más largo: se intercambian tubos de formado, piezas de dosificación y a veces mordazas, se carga la receta, y la máquina funciona hasta el primer stick bueno a velocidad nominal. Sepárelo en lo que requiere que la máquina esté parada y lo que puede prepararse mientras funciona, como tubos en un carro y la siguiente bobina en la mesa de empalme. Nuestra guía sobre cómo reducir el tiempo de cambio de formato recorre el método. Si un alérgeno se sitúa entre dos productos, la limpieza es la limpieza validada y nunca se acorta para ganar minutos.
Pérdidas de calidad: fugas, sticks ligeros y recuentos erróneos
Los sellos que gotean suelen venir de producto en el área de sellado, luego de ajustes de mordaza que se desvían de la receta y mordazas gastadas. Cada stick rechazado cuenta contra la Calidad.
El peso es la otra mitad. Los sticks ligeros van a rechazo. Los sticks pesados pasan como buenos pero regalan producto, cosa que OEE no muestra y la hoja de costes sí. Nuestro artículo sobre giveaway y overfill trata esa pérdida.
Cuente los rechazos por carril allí donde la máquina mantiene los carriles separados hasta el control de peso, y muestree por carril donde no lo hace. Un carril con más rechazos apunta a su unidad de dosificación o su soldadura longitudinal. Nunca cuente sticks retrabajados como buenos.
Qué ve cada fuente de datos
- El PLC da el estado de la máquina, alarmas y el contador de ciclos. Si los carriles se cierran vía HMI, puede mantener el conteo de carriles activos. Si un carril se cierra manualmente, nada se lo comunica.
- Contadores y el checkweigher dan la salida real y los rechazos, a menudo por grupo en lugar de por stick.
- Una cámara sobre el área de formado y sellado muestra lo que el PLC no puede: film envuelto alrededor de un rodillo, polvo sobre las mordazas, un carril soltando sticks vacíos. El clip es la evidencia del paro.
- El operador confirma la razón, desde una lista corta de códigos en palabras del taller.
Un turno trabajado en una máquina de 10 carriles
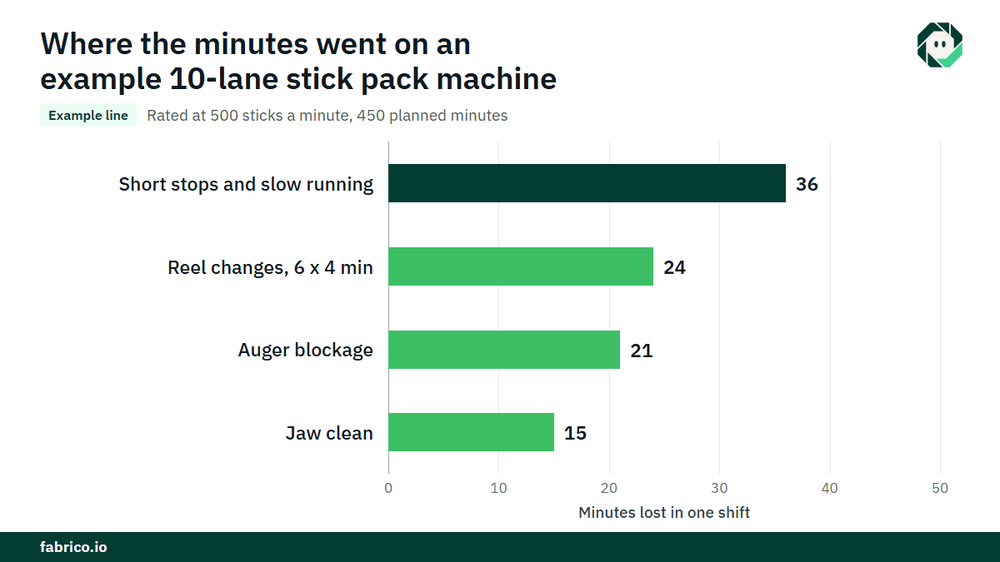
Línea de ejemplo (números ilustrativos, no de cliente): una máquina stick pack de 10 carriles nominal a 50 ciclos por minuto, así que la tasa ideal es 10 x 50 = 500 sticks por minuto. El turno tiene 450 minutos de tiempo de producción planificado. Paradas por encima del umbral de 2 minutos suman 60 minutos: seis cambios de rollo de 4 minutos (24), un atasco de sinfín (21) y una limpieza de mordazas (15). El tiempo de funcionamiento es 450 menos 60 = 390 minutos, así que Disponibilidad = 390 / 450 = 86.7%.
A la tasa ideal, 390 minutos deberían dar 390 x 500 = 195.000 sticks. El contador muestra 171.000, así que Rendimiento = 171000 / 195000 = 87.7%. De los 24.000 sticks perdidos, 6.000 provienen del carril 7, cerrado durante 120 minutos (120 x 50 = 6.000). Los otros 18.000, o 36 minutos a plena velocidad, son paradas cortas y funcionamiento lento.
El checkweigher y las comprobaciones de sellado rechazan 3.420 sticks, por lo que el recuento bueno es 167.580 y Calidad = 167580 / 171000 = 98.0%. OEE = 0.867 x 0.877 x 0.980 = 74.5%. Compruébelo de forma corta: 167.580 sticks buenos de 450 x 500 = 225.000 posibles son 74.5%.
Ahora calcúlelo. Con una contribución de $0.03 por stick, €0.03 en una planta euro, solo el carril 7 costó 6.000 x $0.03 = $180 este turno, o €180. La brecha total de 225.000 menos 167.580 = 57.420 sticks es $1,722.60, o €1,722.60. El carril cerrado es la pérdida más barata de corregir aquí: un cuchillo.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada por visión por computador. En una línea de sachet o stick pack comienza con OEE y MES ligero: registro automático de paradas desde la señal de la máquina y OEE en vivo por línea y turno, de modo que cambios de rollo, limpiezas de mordazas y obstrucciones quedan registrados sin un registro en papel.
Cuando la máquina se detiene, el operario confirma la razón con un toque, así un carril cerrado o un fallo de splice obtiene su propio código en lugar de un campo en blanco. Donde una cámara vigila la zona de formado y sellado, se conserva un clip de cámara como evidencia del paro. La cámara sugiere una razón, el operario decide.
Las pérdidas se valoran en dinero y se ordenan por dinero, así que la conversación pasa a cuánto costó el carril 7 esta semana. Un paro que necesita un técnico se convierte en una orden de trabajo al técnico correcto con su coste. Una vista a través de plantas muestra el mismo tipo de máquina lado a lado, y empieza en una línea con una fecha de decisión acordada de antemano. Vea cómo la visión por computador funciona con datos OEE.
Cada planta recibe una cotización tras una revisión de sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una máquina stick pack multi-carril?
Fije la tasa ideal como ciclos nominados por minuto multiplicados por todas las vías. Disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado. Rendimiento es el conteo total sobre tiempo de funcionamiento por la tasa ideal. Calidad es sticks buenos sobre sticks totales. Multiplique las tres.
¿Es un carril cerrado tiempo de inactividad?
No en la máquina: está funcionando, por lo que un carril cerrado se muestra como pérdida de Rendimiento con su propio código de motivo. Medido carril por carril, el mismo tiempo es una pérdida de Disponibilidad para ese carril. El OEE de la máquina es el mismo de cualquier forma.
¿Qué causa sellos que gotean en stick packs y sachets?
Con mayor frecuencia producto en el área de soldadura, como polvo o una boquilla que gotea. Temperatura, presión o tiempo de sujeción de las mordazas fuera de la receta, mordazas desgastadas y seguimiento del film siguen.
¿Cómo se cuenta la producción por carril?
Algunas máquinas mantienen los carriles separados hasta el checkweigher y reportan por carril; otras cuentan por grupos. Donde los carriles no se mantienen separados, el contador de ciclos por las vías activas da el conteo de la máquina, y muestreos por carril muestran qué carril hace los rechazos.
Vea las pérdidas de su línea stick pack en una demo
Traiga un turno de datos de máquina y su registro de paradas. Mostraremos dónde están las pérdidas de carril, sello y dosificación y cuánto cuestan.
Artículos relacionados



Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.