


 Iniciar sesión
 Blog
OEE para líneas de cápsulas de café: carriles, colocación de tapas, nitrógeno y pesos

Conclusiones clave
- La tasa ideal de una llenadora de cápsulas es ciclos por minuto por todos los carriles, establecida por producto. Un carril cerrado es una pérdida de Rendimiento con su propio código.
- A alta velocidad las mayores pérdidas suelen ser paradas cortas: doble cápsula, fallo en la recogida de la tapa, una cápsula que no queda asentada. Cuéntelas o se perderán en el funcionamiento lento.
- El suministro de nitrógeno es una puerta de calidad. Una caída de presión puede poner una producción en espera mientras la línea sigue funcionando.
- El peso depende de la molienda. Un cambio de molienda o de mezcla es un cambio en sí mismo, con su propia purga y verificaciones.
- El PLC dice parado. Una cámara sobre la estación de tapado guarda un clip de la tapa que no aterrizó.
A las 06:40 la presión de nitrógeno en la línea de cápsulas bajó. La línea siguió funcionando, la muestra de calidad a las 07:00 salió fuera de especificación en oxígeno residual, y veinte minutos de cápsulas quedaron en espera. La pantalla de OEE mostró la línea funcionando todo el tiempo, porque por todas las señales de máquina así era.
Las líneas de cápsulas y monodosis de café son rápidas, multicarril y exigentes. Una máquina puede llenar y sellar cientos de cápsulas por minuto a través de sus carriles, y una falla de unos segundos cuesta más cápsulas que una parada larga en una línea más lenta. La calidad depende del peso de café, un reborde de sellado limpio y una purga de nitrógeno, y nada de eso aparece en una señal de funcionamiento.
Esta guía cubre la línea, la tasa ideal, paradas cortas, nitrógeno, pesos y dosificación, cambios de molienda, fuentes de datos y una jornada trabajada.
A dónde va el tiempo en una línea de cápsulas
Las cápsulas vacías se desenfardan y colocan en un portador o placa de formato con varios carriles. Cada carril tiene una unidad de dosificación que llena café molido por peso o volumen, y en muchas máquinas la dosis se compacta. El reborde de sellado se limpia de restos de café, la estación funciona bajo purga de nitrógeno para reducir el oxígeno en la cápsula, se coloca una tapa desde un magazín de tapas troqueladas o cortada de una bobina, y se termosella. Las cápsulas se pesan, los rechazados se expulsan y el resto va a un cartoner o envolvedora. Las monodosis blandas siguen una ruta similar con bandas de papel filtro en lugar de cápsulas rígidas.
El tiempo se destina a fallos de alimentación de cápsulas, fallos de dosificación, fallos en el alimentador y sellado de tapas, suministro de nitrógeno, rechazos por peso y cambios entre mezclas y moliendas.

La tasa ideal: ciclos por carril
La tasa ideal es los ciclos por minuto nominales multiplicados por el número de carriles. Una máquina de 10 carriles a 30 ciclos por minuto tiene un ideal de 300 cápsulas por minuto. Fije la velocidad de ciclo por producto a partir de la clasificación OEM o de la mejor velocidad que la máquina mantiene durante una hora completa en ese producto, porque el peso de la dosis, la compactación y el material de la tapa cambian la velocidad a la que puede operar.
Mantenga el ideal en todos los carriles cuando uno esté cerrado. Un carril cerrado en una máquina en marcha es entonces una pérdida de Rendimiento y debe llevar su propio código con el número de carril, un inicio y un fin. Si el ideal sigue a los carriles en marcha, las cápsulas perdidas desaparecen. Nuestra guía sobre rate loss on high-speed lines muestra cómo descomponer la brecha de Rendimiento en sus partes.
Paradas cortas a alta velocidad
En una máquina de cápsulas, la parada corta típica dura segundos: una doble cápsula en el desenfardador, una cápsula que no queda asentada en el portador, una tapa que el pick-up no cogió, una cápsula que se inclinó en el traslado. El operario lo limpia y reinicia. A cientos de cápsulas por minuto, un puñado de estos por hora puede costar más producción que la avería larga de la jornada.
Establezca un corte de parada y apúntelo. Las paradas por encima son tiempos de parada con una razón en Availability; las paradas más cortas se registran en Performance. Luego cuente las cortas por tipo, porque un problema de recogida de tapones y un problema en el desenfardador tienen arreglos distintos. Nuestro artículo sobre micro stops on packing lines explica por qué nunca llegan a un registro en papel.
Paradas típicas y sus causas
| Estación | Parada o pérdida típica | Causa habitual | Factor OEE |
|---|---|---|---|
| Alimentación de cápsulas | Doble cápsula, cápsula no asentada | Ajuste del desenfardador, calidad de cápsula, estática | Performance |
| Dosificación | Fallo de carril, deriva de peso | Acumulación de café, cambio de molienda, tolva baja | Carril cerrado, Calidad |
| Limpieza del borde | Restos en el borde | Vaciado o cepillo desgastado, desbordamiento de dosis | Calidad, por sellados defectuosos |
| Purge de nitrógeno | Parada o producto en espera | Presión de suministro, fugas en la campana, ajuste de flujo | Availability, Calidad |
| Alimentación y sellado de tapas | Tapa ausente, magazín vacío, fallo de sellado | Desgaste del pick-up, stock de tapas, temperatura de sellado | Performance, Availability, Calidad |
| Peso y salida | Rechazos, salida llena | Cápsulas ligeras o pesadas, parada del cartoner | Calidad, Availability cuando está bloqueado |
Purge de nitrógeno y producto retenido
La purge de nitrógeno reduce el oxígeno residual en la cápsula, lo que protege la vida útil del café. El oxígeno residual se suele comprobar en muestras tomadas durante la producción, no en cada cápsula. Eso convierte al nitrógeno en una puerta de calidad retrasada: si la presión cae, la línea puede seguir funcionando, y el problema sólo aparece cuando la siguiente muestra vuelve fuera de especificación.
Dos cosas ayudan. Trate una avería de suministro de nitrógeno como una parada con su propio código, para que sus minutos sean visibles. Y acuerde de antemano cómo cuenta el producto retenido en el OEE: como no bueno hasta que se libere, o como bueno con una corrección si luego se desecha. Cualquiera de las reglas funciona si está escrita y aplicada.
Pesos, dosificación y borde de sellado
El peso de la dosis depende de la molienda. Una molienda más fina se empaqueta de forma distinta a una más gruesa, y un nuevo lote del mismo blend puede comportarse de forma distinta al anterior. Cada cápsula se comprueba, las cápsulas ligeras se rechazan y cuentan contra la Calidad, y las cápsulas pesadas pasan como buenas mientras regalan café. Nuestro artículo sobre giveaway and overfill cubre cómo valorar eso.
Las partículas de café en el borde de sellado causan fallos de sellado, y un mal sellado deja entrar oxígeno. Cuando los rechazos por sellado suben en un carril, mire primero la dosis y la limpieza del borde de ese carril.
Retiros de molienda y cambios de blend
Un cambio de blend o molienda vacía y purga la tolva y las unidades de dosificación, intercambia la bobina o el magazín de tapas si cambia la impresión, carga la receta y verifica las primeras cápsulas para peso y sellado. Un paso de una mezcla regular a una descafeinada generalmente necesita una purga más rigurosa, según el estándar de la planta. Cuente el cambio desde la última cápsula buena del producto viejo hasta la primera cápsula buena del nuevo a velocidad nominal.
Los minutos por ganar están en la preparación: el siguiente blend en la tolva, las siguientes tapas en la máquina, la hoja de control lista. El orden de los productos también importa, porque un plan que agrupa blends similares necesita menos purgas completas. Nuestra guía sobre SKU changeover sequence cubre cómo las plantas lo ponderan.
Qué ve cada fuente de datos
- El PLC da el estado de la máquina, alarmas, el recuento de ciclos y a menudo la presión de nitrógeno.
- El sistema de pesaje da el peso de cada cápsula y los rechazos, a menudo por carril.
- Una cámara sobre el desenfardador o la estación de tapado muestra lo que una alarma no puede: la doble cápsula, la tapa que no aterrizó, restos en un borde. El clip es la evidencia del paro.
- Las muestras de calidad dan oxígeno residual y comprobaciones de sellado.
- El operario confirma la razón.
Una jornada trabajada
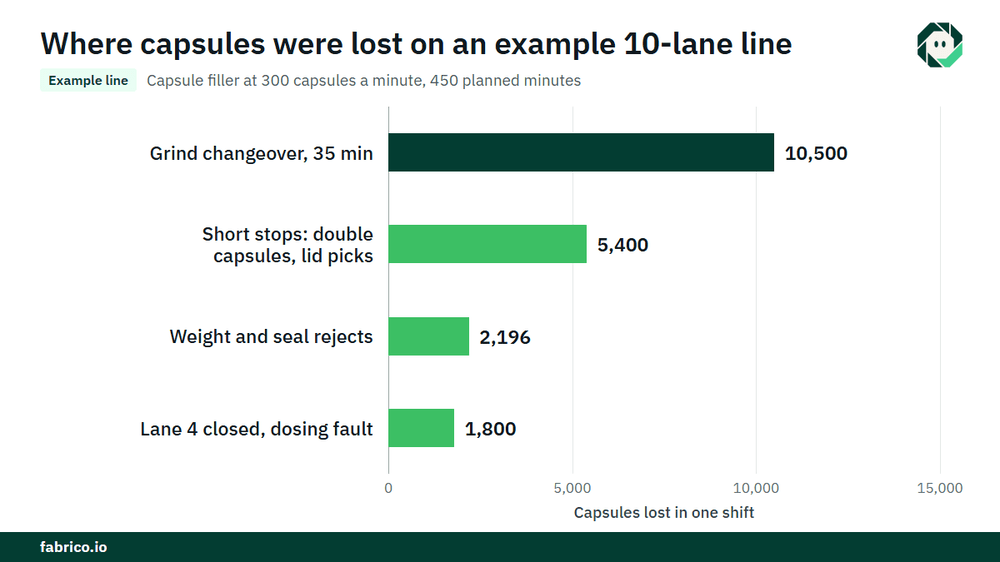
Línea de muestra (números ilustrativos, no un cliente): una llenadora de cápsulas de 10 carriles valorada en 30 ciclos por minuto, por lo que la tasa ideal es 300 cápsulas por minuto. La jornada tiene 450 minutos de tiempo de producción planificado, por lo que son posibles 135 000 cápsulas. Paradas por encima del corte de 2 minutos: un cambio de molienda de 35 minutos, tres paradas de magazín de tapas de 5 minutos (15) y una parada por presión de nitrógeno de 10 minutos — 60 minutos en total. El tiempo de funcionamiento es 390 minutos, así que Availability = 390 / 450 = 86.7%.
A 300 por minuto, 390 minutos deberían dar 117 000 cápsulas. El contador muestra 109 800, así que Performance = 109 800 / 117 000 = 93.8%. De las 7 200 faltantes, 1 800 provienen del carril 4, cerrado 60 minutos por una falla de dosificación (60 x 30). Las otras 5 400 son 18 minutos a pleno ritmo de paradas cortas: dobles cápsulas y fallos de recogida de tapa.
Los rechazos por peso y sellado son 2 196, por lo que el recuento bueno es 107 604 y Quality = 107 604 / 109 800 = 98.0%. OEE = 0.867 x 0.938 x 0.980 = 79.7%. Comprobación: 107 604 cápsulas buenas de 135 000 posibles es 79.7%.
Valórelo a una contribución de $0.05 por cápsula, €0.05 en una planta en euros. El cambio de molienda son 35 x 300 = 10 500 cápsulas, $525 (€525). Las paradas cortas son 5 400 cápsulas, $270 (€270). El carril cerrado son 1 800 cápsulas, $90 (€90). Los rechazos son 2 196 cápsulas, $109.80 (€109.80) antes del coste del café y materiales dentro de ellas.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una línea de cápsulas empieza con OEE y un MES ligero: registro automático de paradas desde la señal de máquina y OEE en vivo por línea y turno, de modo que las paradas cortas se registran junto con los cambios.
El operario confirma la razón con un toque, así que un carril cerrado, un fallo de recogida de tapa o una avería de nitrógeno obtienen su propio código. Donde una cámara vigila el desenfardador o la estación de tapado, se guarda un clip como evidencia de una parada. La cámara sugiere la causa, el operario decide.
Las pérdidas se valoran en dinero y se clasifican por coste, de modo que un cambio y un problema de tapas se pueden comparar en una sola moneda. Una avería se convierte en una orden de trabajo al técnico correcto con su coste. Una vista a través de plantas compara líneas de cápsulas entre ubicaciones, y usted empieza en una línea con una fecha de decisión acordada por adelantado. Más en nuestra guía sobre OEE for CPG manufacturing.
Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una máquina de cápsulas de café?
Fije la tasa ideal como ciclos nominales por minuto multiplicados por todos los carriles, por producto. Availability es tiempo de funcionamiento sobre tiempo de producción planificado, Performance es el conteo de cápsulas sobre tiempo de funcionamiento por la tasa ideal, y Quality son las cápsulas buenas sobre todas las cápsulas.
¿Es un carril cerrado en una llenadora de cápsulas tiempo de parada?
No para la máquina, que está en marcha. Es una pérdida de Performance con su propio código. Medido carril por carril, el mismo tiempo es una pérdida de Availability para ese carril, y el OEE de la máquina sale igual.
¿Cómo afecta la purga de nitrógeno al OEE?
Una avería de nitrógeno puede parar la línea, lo que es una pérdida de Availability, o dejarla correr mientras el oxígeno residual sale de especificación, lo que pone producto en espera. Codifique fallos de suministro como paradas y acuerde cómo cuenta el producto en espera.
¿Por qué varían los pesos de cápsulas de café?
Porque el tamaño de molienda y la densidad aparente cambian con la mezcla y la partida, y las unidades de dosificación se cargan. Las comprobaciones de peso y las correcciones de dosis atrapan la mayoría; las cápsulas ligeras se rechazan, las pesadas regalan café.
Vea las pérdidas de su línea de cápsulas en una demo
Traiga un turno de datos de máquina y peso. Mostraremos dónde están las paradas cortas, los carriles cerrados y los rechazos, y cuánto cuesta cada uno.
Artículos relacionados





Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.