


 Zaloguj
 Blog
OEE dla linii kapsułek do kawy: tory, nakładanie wieczek, azot i wagi

Najważniejsze wnioski
- Idealna wydajność napełniarki kapsułek to cykle na minutę razy wszystkie tory, ustalana dla produktu. Zamknięty tor to strata w Wydajności z własnym kodem.
- Przy dużej prędkości największe straty to często krótkie przestoje: podwójne kapsułki, pominięcie pobrania wieczka, kapsułka nieustawiona prawidłowo. Zliczaj je, inaczej znikną w wolnej pracy.
- Dostawa azotu to bramka jakości. Spadek ciśnienia może spowodować wstrzymanie partii, podczas gdy linia dalej pracuje.
- Waga zależy od mielenia. Zmiana mielenia lub blendu to osobowa przezbrojenie z własnym przeczyszczeniem i kontrolami.
- PLC pokazuje zatrzymanie. Kamera nad stacją nakładania wieczek zapisuje klip wieczka, które nie wylądowało.
O 06:40 ciśnienie azotu na linii kapsułek spadło. Linia dalej pracowała, próbka jakości o 07:00 wykazała niespełnienie specyfikacji pod względem tlenu resztkowego i dwadzieścia minut kapsułek trafiło na hold. Ekran OEE pokazywał linię jako pracującą przez cały czas, bo według wszystkich sygnałów maszyny tak było.
Linie kapsułek i saszetek do kawy są szybkie, wielotorowe i bezlitosne. Maszyna może napełniać i zgrzewać setki kapsułek na minutę przez swoje tory, a usterka trwająca kilka sekund kosztuje więcej kapsułek niż dłuższy postój na wolniejszej linii. Jakość zależy od masy kawy, czystego obrzeża do zgrzewu i płukania azotem — i żadne z tego nie pojawia się w sygnale pracy.
Ten przewodnik obejmuje linię, idealną wydajność, krótkie postoje, azot, wagi i dawkowanie, przezbrojenia mielenia, źródła danych i przepracowaną zmianę.
Gdzie upływa czas na linii kapsułek
Puste kapsułki są rozdzielane i wkładane do koszyka lub płyty formatu z kilkoma torami. Każdy tor ma jednostkę dozującą, która napełnia kawę mieloną według masy lub objętości, a na wielu maszynach dawka jest zagęszczana. Obrzeże do zgrzewu jest oczyszczane z fusów, stacja pracuje pod płukaniem azotem, aby obniżyć tlen w kapsułce, nakłada się wieczko z magazynku z wykrawanymi wieczkami lub wycina się z rolki i zgrzewa. Kapsułki są ważone, odrzuty wyrzucane, a reszta trafia do kartoniarki lub owijarki. Miękkie saszetki idą podobną drogą z pasmami papieru filtracyjnego zamiast sztywnych kapsułek.
Czas idzie na awarie podawania kapsułek, błędy w dozowaniu, problemy z podawaniem i zgrzewaniem wieczek, dostawę azotu, odrzuty wagowe i przezbrojenia między blendami i mieleniami.

Wydajność idealna: cykle razy tory
Wydajność idealna to nominalne cykle na minutę pomnożone przez liczbę torów. Maszyna 10-torowa przy 30 cyklach na minutę ma ideal 300 kapsułek na minutę. Ustaw prędkość cyklu dla produktu według danych OEM lub najlepszej prędkości, jaką maszyna utrzymuje przez pełną godzinę na tym produkcie, ponieważ masa dawki, zagęszczenie i materiał wieczka zmieniają, jak szybko może pracować.
Zachowaj ideal dla wszystkich torów, gdy jeden jest zamknięty. Zamknięty tor na pracującej maszynie jest wówczas stratą w Wydajności i powinien mieć własny kod z numerem toru, początkiem i końcem. Jeśli ideal podąża za pracującymi torami, zgubione kapsułki znikają. Nasz przewodnik o rate loss on high-speed lines pokazuje, jak rozbić lukę Performance na części.
Krótkie postoje przy dużej prędkości
Na maszynie do kapsułek typowy krótki postój trwa sekundy: podwójna kapsułka w rozdzielaczu, kapsułka nieosiadła w nosniku, wieczko, które chwyt nie złapał, kapsułka przewrócona przy transferze. Operator usuwa przyczynę i restartuje. Przy setkach kapsułek na minutę kilka takich przypadków na godzinę może kosztować więcej produkcji niż jeden długi przestój zmiany.
Ustaw próg zatrzymania i zapisz go. Zatrzymania powyżej tego progu to przestój z powodem w Availability; krótsze zatrzymania księgowane są w Performance. Potem policz krótkie przestoje według typu, bo problem z chwytakiem wieczek i problem z rozdzielaczem mają różne naprawy. Nasz artykuł o micro stops on packing lines wyjaśnia, dlaczego nigdy nie trafiają do papierowego dziennika.
Typowe postoje i ich przyczyny
| Stanowisko | Typowy postój lub strata | Zwykła przyczyna | Czynnik OEE |
|---|---|---|---|
| Podawanie kapsułek | Podwójna kapsułka, kapsułka nieosiadła | Ustawienie rozdzielacza, jakość kapsułki, ładunek elektrostatyczny | Performance |
| Dawkowanie | Błąd toru, dryft masy | Nagromadzenie kawy, zmiana mielenia, niski zasobnik | Zamknięty tor, Jakość |
| Czyszczenie obrzeża | Pozostałości na obrzeżu | Zużycie próżni lub szczotki, przelanie dawki | Jakość, przez złe zgrzewy |
| Płukanie azotem | Postój lub produkt w hold | Ciśnienie zasilania, przecieki kaptura, ustawienie przepływu | Availability, Jakość |
| Podawanie i zgrzewanie wieczek | Brak wieczka, magazyn pusty, błąd zgrzewu | Zużycie chwytaka, zapas wieczek, temperatura zgrzewu | Performance, Availability, Jakość |
| Ważenie i wyjście | Odrzuty, zatkane wyjście | Lekkie lub ciężkie kapsułki, postój kartoniarki | Jakość, Availability przy blokadzie |
Płukanie azotem i produkt wstrzymany
Płukanie azotem obniża zawartość tlenu pozostałego w kapsułce, co chroni trwałość kawy. Tlen resztkowy zwykle sprawdza się na próbkach pobieranych w trakcie pracy, nie na każdej kapsułce. To czyni azot opóźnioną bramką jakości: jeśli ciśnienie spadnie, linia może dalej działać, a problem pojawi się dopiero, gdy następna próbka wróci poza specyfikację.
Dwa elementy pomagają. Traktuj awarię dostawy azotu jako postój z własnym kodem, aby minuty były widoczne. I uzgodnij z góry, jak produkt wstrzymany liczy się w OEE: jako niekwalifikowany, dopóki nie zostanie zwolniony, lub jako kwalifikowany z korektą, jeśli później zostanie odrzucony. Każda reguła działa, jeśli jest zapisana i przestrzegana.
Wagi, dawkowanie i obrzeże zgrzewu
Masa dawki zależy od mielenia. Bardziej drobne mielenie pakuje się inaczej niż grubsze, a nowa partia tego samego blendu może zachowywać się inaczej niż poprzednia. Każda kapsułka jest sprawdzana, lekkie kapsułki są odrzucane i liczone przeciw Jakości, a ciężkie przechodzą jako dobre, oddając kawę. Nasz artykuł o giveaway and overfill omawia, jak to wycenić.
Fusy na obrzeżu zgrzewu powodują błędy zgrzewu, a złe zgrzewy wpuszczają tlen. Gdy odrzuty zgrzewu rosną na jednym torze, najpierw sprawdź dawkę i czyszczenie obrzeża tego toru.
Przezbrojenia mielenia i blendów
Zmiana blendu lub mielenia opróżnia i płucze zasobnik i jednostki dozujące, wymienia rolkę lub magazyn wieczek jeśli druk się zmienia, ładuje przepis i sprawdza pierwsze kapsułki pod kątem wagi i zgrzewu. Przejście z regularnego blendu na bezkofeinowy zwykle wymaga dokładniejszego przeczyszczenia, według standardu zakładu. Licz czas zmiany od ostatniej dobrej kapsułki starego produktu do pierwszej dobrej kapsułki nowego przy prędkości nominalnej.
Minuty do wygrania są w przygotowaniu: następny blend przy zasobniku, następne wieczka przy maszynie, karta kontroli gotowa. Kolejność produktów też ma znaczenie, ponieważ plan grupujący podobne blendy wymaga mniej pełnych przeczyszczeń. Nasz przewodnik po SKU changeover sequence wyjaśnia, jak zakłady to oceniają.
Co widzi każde źródło danych
- PLC podaje stan maszyny, alarmy, licznik cykli i często ciśnienie azotu.
- System ważenia podaje wagę każdej kapsułki i odrzuty, często po torach.
- Kamera nad rozdzielaczem lub stacją nakładania wieczek pokaże to, czego alarm nie pokaże: podwójna kapsułka, wieczko, które nie wylądowało, fusy na obrzeżu. Klip to dowód postoju.
- Próbki jakości dają tlen resztkowy i kontrole zgrzewu.
- Operator potwierdza przyczynę.
Przykładowa zmiana
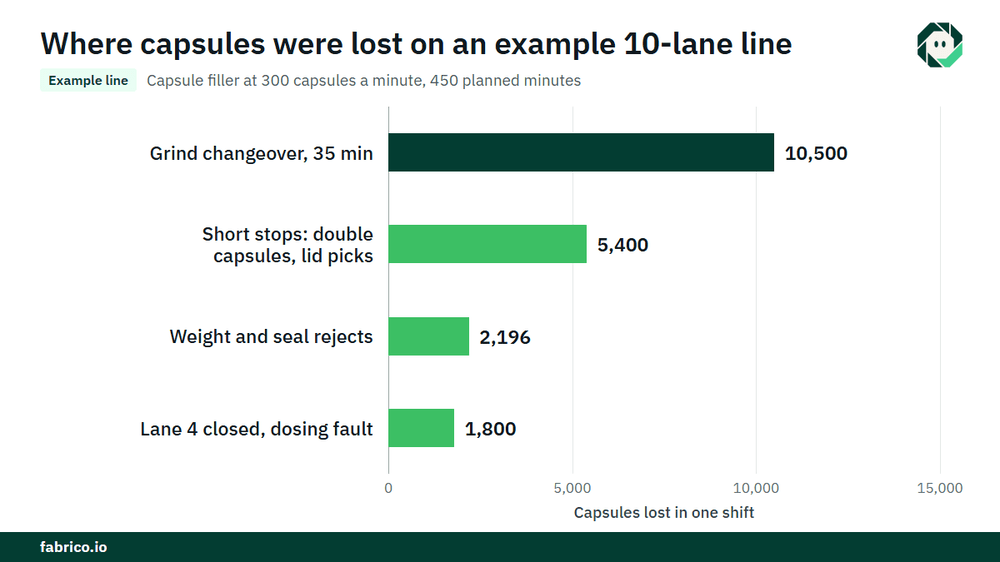
Linia przykładowa (liczby poglądowe, nie klient): napełniacz 10-torowy oceniony na 30 cykli na minutę, więc idealna prędkość to 300 kapsułek na minutę. Zmiana ma 450 minut planowanego czasu produkcji, więc możliwe 135 000 kapsułek. Postoje powyżej progu 2 minut: przezbrojenie mielenia 35 minut, trzy postoje magazynu wieczek po 5 minut (15) oraz postój z powodu ciśnienia azotu 10 minut — razem 60 minut. Czas pracy to 390 minut, więc Availability = 390 / 450 = 86.7%.
Przy 300 na minutę, 390 minut powinno dać 117 000 kapsułek. Licznik pokazuje 109 800, więc Performance = 109 800 / 117 000 = 93.8%. Z 7 200 brakujących, 1 800 pochodzi z toru 4, zamkniętego przez 60 minut z powodu błędu dozowania (60 x 30). Pozostałe 5 400 to 18 minut pełnej prędkości spowodowane krótkimi postojami: podwójne kapsułki i pominięte pobrania wieczek.
Odrzuty wagowe i zgrzewu to 2 196, więc liczba dobrych to 107 604 i Quality = 107 604 / 109 800 = 98.0%. OEE = 0.867 x 0.938 x 0.980 = 79.7%. Sprawdzenie: 107 604 dobrych kapsułek z 135 000 możliwych to 79.7%.
Wyceń to przy wkładzie $0.05 za kapsułkę, €0.05 w zakładzie w euro. Przezbrojenie mielenia to 35 x 300 = 10 500 kapsułek, $525 (€525). Krótkie postoje to 5 400 kapsułek, $270 (€270). Zamknięty tor to 1 800 kapsułek, $90 (€90). Odrzuty to 2 196 kapsułek, $109.80 (€109.80) przed uwzględnieniem kawy i materiałów w nich.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance zasilana wizją komputerową. Na linii kapsułek zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału maszyny i OEE na żywo według linii i zmiany, tak że krótkie postoje są rejestrowane razem z przezbrojeniami.
Operator potwierdza przyczynę jednym stuknięciem, więc zamknięty tor, pominięte pobranie wieczka lub awaria azotu otrzymują własny kod. Tam gdzie kamera obserwuje rozdzielacz lub stację nakładania wieczek, klip z kamery jest przechowywany jako dowód postoju. Kamera sugeruje przyczynę, operator decyduje.
Straty są wyceniane w pieniądzu i sortowane według kosztu, więc przezbrojenie i problem z wieczkami można porównać w jednej walucie. Awaria staje się zleceniem dla właściwego technika z jego kosztem. Widok przez zakłady porównuje linie kapsułek między lokalizacjami, a Ty zaczynasz na jednej linii z ustaloną z góry datą decyzji. Więcej w naszym przewodniku OEE for CPG manufacturing.
Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak oblicza się OEE na maszynie do kapsułek do kawy?
Ustaw wydajność idealną jako nominalne cykle na minutę razy wszystkie tory, dla produktu. Availability to czas pracy podzielony przez planowany czas produkcji, Performance to liczba kapsułek podzielona przez czas pracy razy wydajność idealna, a Quality to dobre kapsułki podzielone przez wszystkie kapsułki.
Czy zamknięty tor na napełniaczu kapsułek to przestój?
Nie dla maszyny, która pracuje. To strata w Performance z własnym kodem. Mierzony tor po torze, ten sam czas to strata w Availability dla danego toru i OEE maszyny wyjdzie takie samo.
Jak płukanie azotem wpływa na OEE?
Awaria azotu może zatrzymać linię, co jest stratą w Availability, lub pozwolić jej pracować, gdy tlen resztkowy wyjdzie poza specyfikację, co powoduje hold produktu. Zakoduj usterki zasilania jako postoje i uzgodnij jak liczony jest produkt w hold.
Dlaczego wagi kapsułek do kawy się różnią?
Ponieważ rozmiar mielenia i gęstość nasypowa zmieniają się w zależności od blendu i partii, a jednostki dozujące się zabrudzają. Kontrole wag i korekty dawek łapią większość przypadków; lekkie kapsułki są odrzucane, ciężkie oddają kawę gratis.
Zobacz straty swojej linii kapsułek w demo
Przynieś jedną zmianę danych maszyny i wag. Pokażemy, gdzie są krótkie postoje, zamknięte tory i odrzuty, i ile każdy z nich kosztuje.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.