


 Connexion
 Blog
OEE pour lignes de capsules de café : voies, pose des opercules, azote et poids

Points clés
- Le taux idéal d'une remplisseuse de capsules est les cycles par minute multipliés par toutes les voies, défini par produit. Une voie fermée est une perte de Performance avec son propre code.
- En grande vitesse, les plus grosses pertes sont souvent des arrêts courts : double capsule, prise de opercule manquée, capsule mal positionnée. Comptez-les ou elles disparaissent dans le fonctionnement lent.
- L'alimentation en azote est une porte de qualité. Une chute de pression peut mettre une production en attente tandis que la ligne continue de tourner.
- Le poids dépend de la mouture. Un changement de mouture ou de blend est un changement à part entière, avec sa purge et ses vérifications.
- Le PLC indique arrêté. Une caméra au-dessus de la station de pose garde un clip du opercule qui n'a pas atterri.
À 06:40 la pression d'azote sur la ligne de capsules a baissé. La ligne a continué de tourner, l'échantillon qualité à 07:00 est revenu hors spécification pour l'oxygène résiduel, et vingt minutes de capsules ont été mises en attente. L'écran OEE montrait la ligne en marche tout le temps, car selon tous les signaux machine elle l'était.
Les lignes de capsules et dosettes de café sont rapides, multi-voies et impitoyables. Une machine peut remplir et sceller des centaines de capsules par minute sur ses voies, et un défaut de quelques secondes coûte plus de capsules qu'un long arrêt sur une ligne plus lente. La qualité dépend du poids du café, d'un bord de scellement propre et d'une purge d'azote — et rien de tout cela n'apparaît dans un signal de production.
Ce guide couvre la ligne, le taux idéal, les courts arrêts, l'azote, les poids et le dosage, les changements de mouture, les sources de données et une période de travail détaillée.
Où passe le temps sur une ligne de capsules
Les capsules vides sont désolidarisées et placées dans un porte-capsules ou plaque format avec plusieurs voies. Chaque voie a une unité de dosage qui remplit le café moulu par poids ou volume, et sur beaucoup de machines la dose est compactée. Le bord de scellement est nettoyé des miettes de café, la station fonctionne sous une purge d'azote pour réduire l'oxygène dans la capsule, un opercule est posé depuis un magasin de opercules pré-découpés ou découpé d'une bobine, puis soudé à chaud. Les capsules sont pesées, les rejets sont éjectés, et le reste va à un cartonneur ou un flow wrapper. Les dosettes souples suivent un parcours similaire avec des bandes de papier filtre au lieu de capsules rigides.
Le temps est utilisé par les défauts d'alimentation de capsules, défauts de dosage, alimentation et scellement des opercules, alimentation en azote, rejets par poids, et changements entre blends et moutures.

Le taux idéal : cycles fois voies
Le taux idéal est les cycles par minute nominal multipliés par le nombre de voies. Une machine 10 voies à 30 cycles par minute a un idéal de 300 capsules par minute. Définissez la vitesse de cycle par produit à partir de la cote OEM ou de la meilleure vitesse que la machine tient pendant une heure complète sur ce produit, car le poids de la dose, la compaction et le matériau du opercule changent la vitesse possible.
Gardez l'idéal sur toutes les voies quand l'une est fermée. Une voie fermée sur une machine en marche est alors une perte de Performance et doit porter son propre code avec le numéro de voie, un début et une fin. Si l'idéal suit les voies en marche, les capsules perdues disparaissent. Notre guide sur rate loss on high-speed lines montre comment décomposer l'écart de Performance en ses parties.
Courts arrêts à grande vitesse
Sur une machine à capsules, l'arrêt court typique dure des secondes : une double capsule dans le désencapsuleur, une capsule qui n'est pas en place dans le porte, un opercule que la prise n'a pas attrapé, une capsule qui s'est renversée au transfert. L'opérateur nettoie et redémarre. À des centaines de capsules par minute, une poignée de ces événements par heure peut coûter plus de production que la panne longue unique du poste.
Définissez un seuil d'arrêt et notez-le. Les arrêts au-dessus sont du temps d'arrêt avec une raison en Availability ; les arrêts plus courts sont comptés en Performance. Ensuite comptez les courts par type, car un problème de prise d'opercule et un problème de désencapsuleur ont des corrections différentes. Notre article sur micro stops on packing lines explique pourquoi ils n'atteignent jamais un registre papier.
Arrêts typiques et leurs causes
| Station | Arrêt ou perte typique | Cause habituelle | Facteur OEE |
|---|---|---|---|
| Alimentation de capsules | Double capsule, capsule mal positionnée | Réglage du désencapsuleur, qualité de la capsule, électricité statique | Performance |
| Dosage | Défaut de voie, dérive de poids | Accumulation de café, changement de mouture, trémie basse | Voie fermée, Qualité |
| Nettoyage du bord | Résidus sur le bord | Vanne d'aspiration ou brosse usée, débordement de dose | Qualité, via de mauvais scellages |
| Purge à l'azote | Arrêt ou produit en attente | Pression d'alimentation, fuites de capot, réglage du débit | Availability, Qualité |
| Alimentation et scellage des opercules | Opercule manquant, magazine vide, défaut de scellage | Usure de la prise, stock d'opercules, température de scellage | Performance, Availability, Qualité |
| Pesage et sortie | Rejets, sortie bouchée | Capsules légères ou lourdes, arrêt du cartonneur | Qualité, Availability en cas de blocage |
Purge à l'azote et produit mis en attente
La purge à l'azote réduit l'oxygène résiduel dans la capsule, ce qui protège la durée de vie du café. L'oxygène résiduel est généralement contrôlé sur des échantillons pris pendant le fonctionnement, pas sur chaque capsule. Cela fait de l'azote une porte qualité retardée : si la pression baisse, la ligne peut continuer, et le problème n'apparaît que lorsque l'échantillon suivant revient.
Deux choses aident. Traitez une panne d'alimentation en azote comme un arrêt avec son propre code, afin que ses minutes soient visibles. Et convenez à l'avance de la manière dont le produit en attente compte dans l'OEE : comme non conforme jusqu'à libération, ou comme conforme avec correction s'il est ensuite détruit. Chaque règle fonctionne si elle est écrite et respectée.
Poids, dosage et bord de scellage
Le poids de dose dépend de la mouture. Une mouture plus fine se tasse différemment d'une plus grossière, et un nouveau lot du même blend peut se comporter différemment du précédent. Chaque capsule est vérifiée, les capsules légères sont rejetées et comptent contre la Qualité, et les capsules lourdes passent comme bonnes tout en donnant du café. Notre article sur giveaway and overfill couvre comment chiffrer cela.
Des miettes de café sur le bord de scellage provoquent des défauts de scellage, et un mauvais scellage laisse entrer de l'oxygène. Quand les rejets de scellage augmentent sur une voie, regardez d'abord la dose et le nettoyage du bord de cette voie.
Changements de mouture et de référence
Un changement de blend ou de mouture vide et purge la trémie et les unités de dosage, échange la bobine ou le magazine d'opercules si l'impression change, charge la recette et vérifie les premières capsules pour le poids et le scellage. Un passage d'un blend régulier à un décaféiné nécessite généralement une purge plus complète, selon la norme de l'usine. Comptez le changement depuis la dernière capsule bonne de l'ancien produit jusqu'à la première capsule bonne du nouveau à vitesse nominale.
Les minutes à gagner sont dans la préparation : le prochain blend à la trémie, les prochains opercules à la machine, la fiche de contrôle prête. L'ordre des produits compte aussi, car un plan qui regroupe des blends similaires nécessite moins de purges complètes. Notre guide sur la SKU changeover sequence explique comment les usines l'évaluent.
Ce que voit chaque source de données
- Le PLC donne l'état de la machine, les alarmes, le compteur de cycles et souvent la pression d'azote.
- Le système de pesée donne le poids de chaque capsule et les rejets, souvent par voie.
- Une caméra au-dessus du désencapsuleur ou de la station de pose montre ce qu'une alarme ne peut pas : la double capsule, l'opercule qui n'a pas atterri, des résidus sur un bord. Le clip est la preuve du stoppage.
- Les échantillons qualité donnent l'oxygène résiduel et les contrôles de scellage.
- L'opérateur confirme la raison.
Exemple de poste
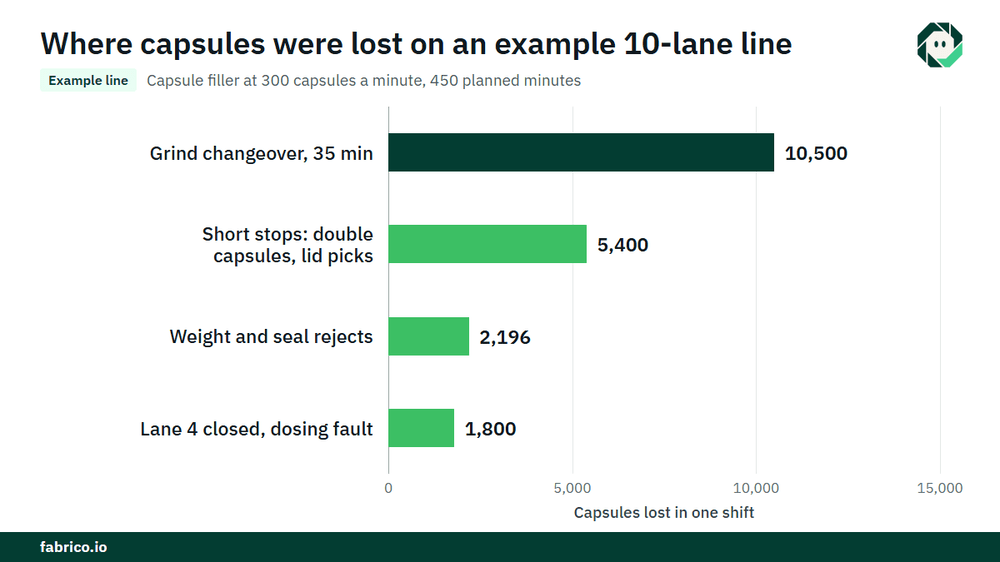
Ligne d'exemple (chiffres indicatifs, pas un client) : un remplisseur 10 voies noté 30 cycles par minute, donc taux idéal 300 capsules par minute. Le poste a 450 minutes de temps de production planifié, donc 135 000 capsules possibles. Arrêts au-dessus du seuil de 2 minutes : un changement de mouture de 35 minutes, trois arrêts du magazine de opercules de 5 minutes (15) et une panne de pression d'azote de 10 minutes — 60 minutes au total. Le temps de fonctionnement est de 390 minutes, donc Availability = 390 / 450 = 86.7%.
À 300 par minute, 390 minutes devraient donner 117 000 capsules. Le compteur affiche 109 800, donc Performance = 109 800 / 117 000 = 93.8%. Des 7 200 manquantes, 1 800 proviennent de la voie 4, fermée pendant 60 minutes pour défaut de dosage (60 x 30). Les autres 5 400 correspondent à 18 minutes à pleine vitesse de courts arrêts : doubles capsules et prises de opercule manquées.
Les rejets poids et scellage sont 2 196, donc le compte bon est 107 604 et Qualité = 107 604 / 109 800 = 98.0%. OEE = 0.867 x 0.938 x 0.980 = 79.7%. Vérification : 107 604 capsules bonnes sur 135 000 possibles = 79.7%.
Valorisez à une contribution de $0.05 la capsule, €0.05 dans une usine en euro. Le changement de mouture est 35 x 300 = 10 500 capsules, $525 (€525). Les courts arrêts sont 5 400 capsules, $270 (€270). La voie fermée est 1 800 capsules, $90 (€90). Les rejets sont 2 196 capsules, $109.80 (€109.80) avant le coût du café et des matériaux qu'elles contiennent.
Où s'intègre Fabrico
Fabrico est une plateforme de performance manufacturière activée par la vision par ordinateur. Sur une ligne de capsules elle commence par l'OEE et un MES léger : enregistrement automatique des arrêts à partir du signal machine et OEE en direct par ligne et par poste, de sorte que les courts arrêts sont enregistrés avec les changements.
L'opérateur confirme la raison d'un tap, donc une voie fermée, une prise de opercule manquée ou une panne d'azote obtiennent chacun leur code. Là où une caméra surveille le désencapsuleur ou la station de pose, un clip est conservé comme preuve d'un arrêt. La caméra suggère la raison, l'opérateur décide.
Les pertes sont chiffrées en argent et classées par coût, ainsi un changement et un problème d'opercule peuvent être comparés dans une même monnaie. Une panne devient un ordre de travail pour le bon technicien avec son coût. Une vue à travers les sites compare les lignes de capsules entre sites, et vous commencez sur une ligne avec une date de décision convenue à l'avance. Plus d'infos dans notre guide sur OEE for CPG manufacturing.
Chaque usine obtient un devis après examen de ses lignes.
Questions fréquentes
Comment calcule-t-on l'OEE sur une machine à capsules de café ?
Fixez le taux idéal comme cycles nominaux par minute multipliés par toutes les voies, par produit. Availability est le temps de fonctionnement sur le temps de production planifié, Performance est le nombre de capsules sur le temps de fonctionnement multiplié par le taux idéal, et Quality est les capsules bonnes sur toutes les capsules.
Une voie fermée sur un remplisseur de capsules est-elle un arrêt ?
Pas pour la machine, qui tourne. C'est une perte de Performance avec son propre code. Mesurée voie par voie, la même période est une perte d'Availability pour cette voie, et l'OEE machine ressort pareil.
Comment la purge à l'azote affecte-t-elle l'OEE ?
Une panne d'azote peut arrêter la ligne, ce qui est une perte d'Availability, ou la laisser tourner tandis que l'oxygène résiduel sort de spécification, ce qui met du produit en attente. Codez les pannes d'alimentation comme des arrêts et convenez de la façon dont le produit en attente est compté.
Pourquoi les poids des capsules de café varient-ils ?
Parce que la taille de mouture et la densité apparente changent selon le blend et la lot, et les unités de dosage s'encrassent. Les contrôles de poids et les corrections de dose attrapent la plupart des cas ; les capsules légères sont rejetées, les capsules lourdes donnent du café en trop.
Voyez les pertes de votre ligne de capsules dans une démo
Apportez une journée de données machine et poids. Nous montrerons où se situent les courts arrêts, voies fermées et rejets, et ce que chacun coûte.













Tuiles Fabrico réelles, données d'exemple.