


 Zaloguj
 Blog
OEE maszyny do saszetek i stick pack - tory, zgrzewy, dozowanie i zliczenia

Kluczowe wnioski
- Maszyna wielotorowa ma jedną idealną prędkość - cykle na minutę razy wszystkie tory. Trzymaj ją stałą, gdy tor jest zamknięty.
- Zamknięty tor na pracującej maszynie to strata w Wydajności tej maszyny. Nadaj mu własny kod przyczyny, aby nie ukrywał się w powolnej pracy.
- Zmiany rolek, przerwy folii, zatory w dozowaniu i czyszczenie szczęk to zwykłe straty w Dostępności. Próg zatrzymania decyduje, co zamiast tego trafi do Wydajności.
- Przeciekające zgrzewy, lekkie sticki i błędne zliczenia to straty Jakości. Licz odrzuty według toru, aby znaleźć tor, który je powoduje.
- PLC mówi zatrzymane. Kamera nad strefą formowania i zgrzewania przechowuje klip folii, szczęk i produktu w tym momencie.
Tor 7 na maszynie stick pack jest zamknięty od zmiany rolki o dziesiątej. Nóż do cięcia zaczął rozdzierać folię, operator zamknął tor, by utrzymać pozostałe dziewięć w ruchu, a wyświetlacz linii pokazuje zielone od tamtej pory. Raport zmianowy pokazuje przyzwoite OEE i brak zatrzymania. Dziewięć z dziesięciu torów to jedna dziesiąta produkcji stracona, i nikt niczego nie zalogował.
Maszyny do sachet i stick pack są trudne do mierzenia, ponieważ są kilkoma małymi maszynami w jednej ramie. Jedna rolka folii zasila wszystkie tory i jeden zestaw szczęk poprzecznych zamyka je wszystkie, ale każdy tor ma własną rurę formującą, własny zgrzew długości i własną jednostkę dozującą. Strata może uderzyć całą maszynę lub pojedynczy tor, i obie wymagają innego traktowania.
Poniżej: idealna prędkość, zamknięty tor, zatrzymania według stacji, straty jakości, źródła danych i jedna przepracowana zmiana.
Gdzie znika czas na maszynie wielotorowej
Przejdź maszynę w kolejności przepływu. Folia schodzi z rolki przez tancerza i stół do splicowania, mija czujnik znaku drukarskiego, który utrzymuje cięcie w rejestrze. Na maszynie stick pack pasmo jest rozcinane na wąskie paski, po jednym na tor. Każdy pasek owija się wokół swojej rury formującej, zgrzewany jest wzdłużnie, napełniany przez jednostkę dozującą toru, potem zamykany i cięty przez szczęki poprzeczne. Saszetki z czterema zgrzewami działają tak samo, tory są podzielone zgrzewami pionowymi. Dozowanie to ślimak dla proszków, kubki objętościowe dla granulatu, pompa lub tłok dla cieczy.
Czas idzie na krótką listę: zmiany rolek i splicy, przerwy folii i błędy śledzenia, błędy zgrzewu, zatory w dozowaniu, czyszczenie szczęk i kartoniarka blokująca wylot.

Wskaźnik idealny - cykle razy tory
Wskaźnik idealny maszyny wielotorowej to nominalne cykle na minutę razy liczba torów, z którymi była zbudowana. Maszyna 10-torowa przy 50 cyklach na minutę ma idealne 500 sticków na minutę, niezależnie od tego, czy jeden tor jest zamknięty czy nie.
Ustaw prędkość cyklu per format, nie raz dla maszyny. Długość sticka, masa napełnienia i folia zmieniają prędkość, przy której szczęki mogą się zgrzewać. Weź ocenę OEM dla tego formatu, lub najlepszą prędkość, którą maszyna utrzymuje przez pełną godzinę na nim. Jeśli Wydajność kiedykolwiek pokazuje powyżej maksimum, ideał jest za niski. Nasz przewodnik o ustawianiu idealnego czasu cyklu omawia governance.
Nigdy nie obniżaj ideału do torów, które akurat pracują, bo zamknięty tor zniknie z OEE.
Zamknięty tor - Dostępność czy Wydajność?
Są dwa spójne sposoby jego zapisu.
- Widok maszyny. Maszyna pracuje, więc czas to czas pracy. Brakujące sticki pojawiają się jako strata Wydajności, bo licznik jest niższy niż cykle razy wszystkie tory.
- Widok toru. Traktuj każdy tor jak własną maszynę. Zamknięty tor jest zatrzymany, więc to strata Dostępności dla tego toru, a wynik maszyny to suma jej torów.
Z ustawionym ideałem na wszystkich torach oba podejścia dają to samo OEE maszyny; zmienia się tylko miejsce, gdzie strata się pokazuje. Widok maszyny jest prostszy: jedno OEE, plus kod przyczyny dla zamkniętego toru z jego numerem, startem i końcem. Zamknięte minuty razy cykle na minutę dają utracone sticki, i strata ma nazwę. Uzgodnij widok zanim zaczniesz i trzymaj się go.
Tor, który pracuje, ale produkuje lekkie lub otwarte sticki, jest inny: to strata Jakości i należy do liczenia odrzuceń.
Typowe zatrzymania na każdej stacji
| Stacja | Typowe zatrzymanie lub strata | Zwykły czynnik OEE | Co zwykle pokazuje PLC |
|---|---|---|---|
| Rozwijanie folii i splicing | Koniec rolki, splice niezaciągnięty, przerwa folii | Dostępność, lub Wydajność jeśli krótkie | Alarm koniec folii lub przerwa folii |
| Rejestracja druku | Zgubiony znacznik, cięcie poza rejestrem | Wydajność, Jakość przy źle pociętych stickach | Błąd rejestracji |
| Slitting | Zużyty nóż, pasek toru się rozrywa | Zamknięty tor, Wydajność | Często nic, maszyna dalej pracuje |
| Formowanie i zgrzew wzdłużny | Folia z poza toru, zgrzew otwarty lub przypalony | Jakość, potem zatrzymanie | Alarm temperatury, czasami nic |
| Dozowanie | Mostkowanie proszku, nagromadzenie na ślimaku, kapanie z dysz cieczy | Dostępność, zamknięty tor lub Jakość | Niski poziom lub błąd napędu |
| Zgrzew poprzeczny i cięcie | Produkt w zgrzewie, nagromadzenie na szczękach, tępy nóż | Jakość, zatrzymania na czyszczenie | Alarm temperatury szczęk lub nóża |
| Liczenie i wylot | Fałszywe liczenie, kartoniarka pełna | Jakość, Dostępność kiedy zablokowane | Wylot pełny |
Ustal jeden próg zatrzymania dla maszyny. Zatrzymania dłuższe niż próg liczą się jako przestój w Dostępności z powodem. Krótsze zatrzymania są rejestrowane w Wydajności. Nie ma standardu określającego liczbę, więc wybierz ją, zapisz i przestrzegaj. Tancerz, który uruchamia się na dwadzieścia sekund co kilka minut, nigdy nie trafia do papierowego logu, dlatego mikrozatrzymania na liniach pakujących zasługują na własne liczenie.
Zmiany rolek, splicy i zmiany formatu
Zmiana rolki na maszynie z automatycznym splicerem kosztuje mało czasu, ale splic przechodzi przez szczęki i te sticki są odrzucane. Przy splicu ręcznym maszyna się zatrzymuje. Nadaj zmianom rolek własny kod i śledź, ile występuje na zmianę i ile czasu trwa każda.
Zmiana formatu jest dłuższa: rury formujące, części dozujące i czasem szczęki są wymieniane, receptura jest ładowana, a maszyna pracuje do pierwszego dobrego sticka przy nominalnej prędkości. Podziel to na to, co wymaga zatrzymania maszyny i to, co można przygotować podczas pracy, takie jak rury na wózku i następna rolka przy stole splicowym. Nasz przewodnik o jak skrócić czas przezbrajania przeprowadza metodę. Jeśli alergen jest pomiędzy dwoma produktami, czyszczenie jest czyszczeniem zatwierdzonym i nigdy nie jest skracane, aby zyskać minuty.
Straty jakości - przecieki, lekkie sticki i złe zliczenia
Przeciekające zgrzewy zwykle wynikają z produktu w strefie zgrzewu, potem z odchylenia ustawień szczęk od receptury i ze zużytych szczęk. Każdy odrzucony stick liczy się przeciwko Jakości.
Waga to druga połowa. Lekkie sticki idą do odrzutu. Ciężkie sticki przechodzą jako dobre, ale rozdają produkt, czego OEE nie pokaże a karta kosztów tak. Nasz artykuł o giveaway i overfill omawia tę stratę.
Liczyć odrzuty według toru tam, gdzie maszyna trzyma tory oddzielnie aż do kontrolera wag, i próbkować według toru tam, gdzie tego nie robi. Jeden tor z większą liczbą odrzuceń wskazuje na jego jednostkę dozującą lub jego zgrzew wzdłużny. Nigdy nie licz przerobionych sticków jako dobrych.
Co widzi każde źródło danych
- PLC daje stan maszyny, alarmy i licznik cykli. Jeśli tory są zamykane przez HMI, może przechowywać liczbę aktywnych torów. Jeśli tor jest zamknięty ręcznie, nic ci o tym nie powie.
- Licznik i checkweigher dają rzeczywisty output i odrzuty, często grupowo zamiast po sztuce.
- Kamera nad strefą formowania i zgrzewania pokazuje to, czego PLC nie może: folia owinięta wokół rolki, proszek na szczękach, tor wypuszczający puste sticki. Klip jest dowodem zatrzymania.
- Operator potwierdza przyczynę, z krótkiej listy kodów w języku hali produkcyjnej.
Przykładowa zmiana na maszynie 10-torowej
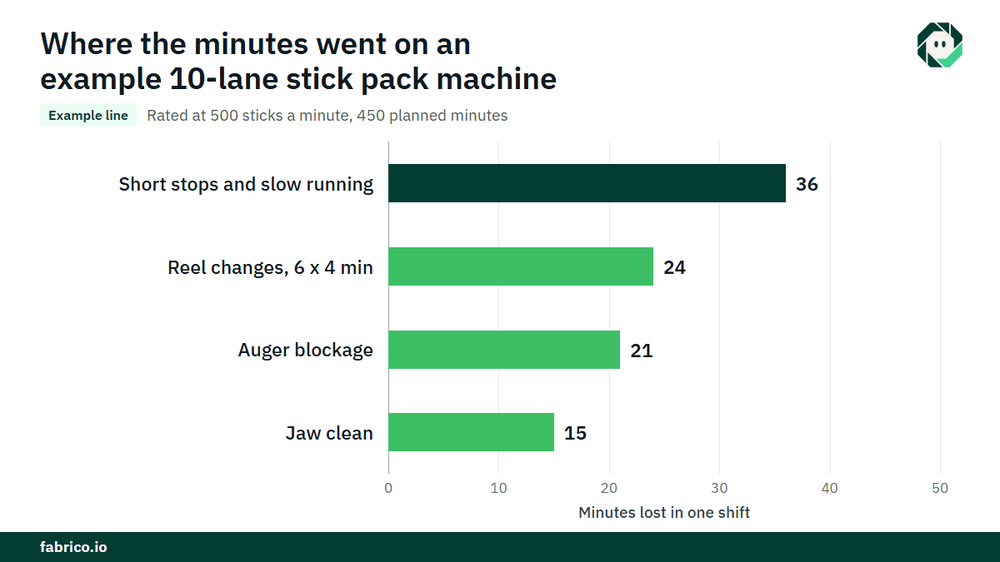
Przykładowa linia (liczby poglądowe, nie klienta): maszyna stick pack 10-torowa nominalnie 50 cykli na minutę, więc prędkość idealna to 10 x 50 = 500 sticków na minutę. Zmiana ma 450 minut planowanego czasu produkcji. Zatrzymania powyżej progu 2 minut sumują się do 60 minut: sześć zmian rolek po 4 minuty (24), jedno zator w ślimaku (21) i czyszczenie szczęk (15). Czas pracy to 450 minus 60 = 390 minut, więc Dostępność = 390 / 450 = 86.7%.
Przy idealnej prędkości 390 minut powinno dać 390 x 500 = 195 000 sticków. Licznik pokazuje 171 000, więc Wydajność = 171000 / 195000 = 87.7%. Z 24 000 brakujących sticków, 6 000 pochodzi z toru 7, zamkniętego przez 120 minut (120 x 50 = 6 000). Pozostałe 18 000, czyli 36 minut przy pełnej prędkości, to krótkie zatrzymania i wolna praca.
Checkweigher i kontrole zgrzewów odrzuciły 3 420 sticków, więc dobry wynik to 167 580 i Jakość = 167580 / 171000 = 98.0%. OEE = 0.867 x 0.877 x 0.980 = 74.5%. Sprawdź krótszą drogą: 167 580 dobrych sticków z 450 x 500 = 225 000 możliwych to 74.5%.
Teraz oceń to cenowo. Przy marży $0.03 za stick, €0.03 w eurofabryce, sam tor 7 kosztował 6 000 x $0.03 = $180 w tej zmianie, czyli €180. Pełna luka 225 000 minus 167 580 = 57 420 sticków to $1,722.60, czyli €1,722.60. Zamknięty tor jest tu najtańszą stratą do naprawy: nóż.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z włączonym Computer Vision. Na linii sachet lub stick pack zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału maszyny i OEE na żywo po linii i zmianie, więc zmiany rolek, czyszczenia szczęk i zatory są w zapisach bez papierowego dziennika.
Gdy maszyna się zatrzyma, operator potwierdza przyczynę jednym stuknięciem, więc zamknięty tor lub błąd splicowania dostaje własny kod zamiast pustego pola. Tam, gdzie kamera obserwuje strefę formowania i zgrzewania, klip z kamery przechowywany jest jako dowód zatrzymania. Kamera sugeruje przyczynę, operator decyduje.
Straty wyceniane są w pieniądzu i sortowane według kosztu, więc rozmowa przechodzi do tego, ile kosztował tor 7 w tym tygodniu. Przestój wymagający technika staje się zleceniem do właściwego technika z kosztem. Jeden widok przez zakłady pokazuje ten sam typ maszyny obok siebie, i zaczynasz na jednej linii z datą decyzji uzgodnioną wcześniej. Zobacz, jak computer vision współpracuje z danymi OEE.
Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Często zadawane pytania
Jak obliczyć OEE na wielotorowej maszynie stick pack?
Ustaw idealną prędkość jako nominalne cykle na minutę razy wszystkie tory. Dostępność to czas pracy podzielony przez planowany czas produkcji. Wydajność to łączny licznik podzielony przez czas pracy razy prędkość idealna. Jakość to dobre sticki podzielone przez wszystkie sticki. Pomnóż te trzy.
Czy zamknięty tor to przestój?
Nie na maszynie: ona pracuje, więc zamknięty tor pokazuje się jako strata Wydajności z własnym kodem przyczyny. Mierzone tor po torze to samo czasu jest stratą Dostępności dla tego toru. OEE maszyny jest takie samo w obu przypadkach.
Co powoduje przeciekające zgrzewy w stick pack i sachet?
Najczęściej produkt w strefie zgrzewu, jak pył proszku lub ociekająca dysza. Temperatura szczęk, ciśnienie lub czas docisku odbiegający od receptury, zużyte szczęki i śledzenie folii to kolejne przyczyny.
Jak liczyć wydajność na tor?
Niektóre maszyny utrzymują tory oddzielnie aż do checkweigher i raportują po torze; inne liczą grupowo. Tam gdzie tory nie są utrzymywane oddzielnie, licznik cykli razy aktywne tory daje liczbę maszyny, a próbkowanie po torze pokazuje, który tor generuje odrzuty.
Zobacz straty swojej linii stick pack w demo
Przynieś jedną zmianę danych maszyny i swój dziennik przestojów. Pokażemy, gdzie leżą straty toru, zgrzewu i dozowania i ile kosztują.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.