


 Вход
 Блог
OEE на машина за сашета и стик пак - ленти, уплътнения, дози и бройки

Ключови изводи
- Многолентова машина има една идеална скорост - цикли в минута по всички ленти. Дръжте я фиксирана, когато лента е затворена.
- Затворена лента на работеща машина е загуба в Производителността на тази машина. Дайте ѝ собствен код за причина за да не се скрие в бавното въртене.
- Смяната на ролки, скъсванията на фолиото, запушванията при дозиране и почистването на челюстите са обичайните загуби в Наличността. Праг за спиране решава кое попада в Производителността вместо това.
- Пропускливи шевове, леки стикчета и грешни преброявания са загуби в Качеството. Бройте бракуванията по лента, за да намерите лентата, която ги причинява.
- PLC-то казва спряно. Камера над зоната за оформяне и запечатване запазва клип на фолиото, челюстите и продукта в този момент.
Лента 7 на машината за стик пак е затворена от смяната на ролката в десет часа. Ножът за рязане започна да разкъсва фолиото, операторът затвори лентата за да запази другите девет работещи, и дисплеят на линията показваше зелено оттогава. Докладът от смяната показва прилично OEE и няма спиране. Девет от десет ленти са загуба от една десета от продукцията, и никой не отчете нищо.
Машините за сашета и стик пак са трудни за измерване, тъй като са няколко малки машини в една рамка. Една ролка фолио храни всяка лента и един набор от напречни челюсти ги затваря всички, но всяка лента има собствена оформяща тръба, собствен дължинен шев и собствено дозиращо устройство. Загубата може да засегне цялата машина или една лента, и двете се третират различно.
По-долу: идеалната скорост, затворената лента, спирания по станции, загуби от качество, източници на данни и един разгледан работен ден.
Къде отива времето на многолентова машина
Разходете се по машината в поточен ред. Фолиото излиза от ролката през танцьор и маса за сплайс, минава покрай сензора за печатна маркировка, който поддържа разрязването в регистър. При машина за sтик пак уебът се разрязва на тесни ленти, по една на всяка писта. Всяка лента се навива около своята оформяща тръба, запечатва се надлъжно, пълни се от дозиращото устройство на лентата, след това се затваря и реже от напречните челюсти. Сашетата с четири шева работят по същия начин, като лентите са разделени от вертикални шевове. Дозирането е шнек за прахове, обемни чаши за гранули, помпа или бутало за течности.
Времето отива към кратък списък: смени на ролки и сплайсове, скъсвания на фолиото и проблеми с тракването, дефекти на шева, запушвания при дозиране, почистване на челюстите и блокиране от картонаупаковчика на изхода.

Идеалната скорост - цикли по ленти
Идеалната скорост на многолентова машина е номиналните цикли в минута по броя ленти, с които е изградена. 10-лента машина при 50 цикъла в минута има идеал 500 стика в минута, независимо дали една лента е затворена или не.
Задайте скоростта на цикъла по формат, не веднъж за машината. Дължината на стика, теглото на пълнежа и фолиото променят скоростта, при която челюстите могат да запечатат. Вземете рейтинга на OEM за този формат, или най-добрата скорост, която машината държи за пълен час на него. Ако Производителността някога покаже стойност над максимума, идеалът е твърде нисък. Нашето ръководство за задаване на идеалното време за цикъл покрива управлението.
Никога не понижавайте идеала до лентите, които случайно работят, или затворена лента изчезва от OEE.
Затворена лента - Наличност или Производителност?
Има два последователни начина да я отчитате.
- Преглед от машината. Машината работи, така че времето е време на работа. Липсващите стикове се показват като загуба в Производителността, защото броят е по-малък от цикли по всички ленти.
- Преглед по лента. Третирайте всяка лента като отделна машина. Затворената лента е спряна, така че е загуба в Наличността за тази лента, а показателят за машината е сумата от нейните ленти.
С идеала зададен за всички ленти, и двата начина дават еднакво OEE за машината; променя се само мястото, където загубата се показва. Прегледът от машината е по-прост: едно OEE, плюс код за причина за затворената лента с нейния номер, начален и краен час. Затворените минути по множител на цикли в минута дават загубените стикове, и загубата има име. Съгласувайте изгледа преди да започнете и го запазете.
Лента, която работи но прави леки или отворени стикове, е различна: това е загуба в Качеството и принадлежи към броя на бракуванията.
Типични спирания на всяка станция
| Станция | Типично спиране или загуба | Обичаен OEE фактор | Какво обикновено показва PLC-то |
|---|---|---|---|
| Развиване и сплайс на фолио | Край на ролка, незаписан сплайс, скъсване на фолиото | Наличност, или Производителност ако е кратко | Alarm за край на фолиото или скъсване |
| Регистриране на печат | Печатната маркировка е изгубена, разрезът извън регистър | Производителност, Качество при неправилно изрязани стикове | Регистрационна грешка |
| Рязане на ленти | Износен нож, разкъсване на лента | Затворена лента, Производителност | Често нищо, машината продължава да работи |
| Оформяне и дължинен шев | Фолиото излиза от трак, шевът отворен или изгорял | Качество, после спиране | Температурна аларма, понякога нищо |
| Дозиране | Мостене на прах, натрупване в шнека, капки по дюзите за течност | Наличност, затворена лента или Качество | Ниско ниво или грешка на задвижването |
| Напречен шев и рязане | Продукт в шева, натрупване по челюстите, затъпено острие | Качество, спирания за почистване | Температура на челюстите или аларма на ножа |
| Броене и изход | Грешно броене, картонаупаковчик пълен | Качество, Наличност когато е блокирано | Изход пълен |
Определете един праг за спиране за машината. Спирания по-дълги от прага се броят като престой в Наличността с причина. По-кратките спирания се записват в Производителността. Няма стандарт който да определя числото, така че изберете го, запишете го и го спазвайте. Танцьор, който изскача за двадесет секунди на всеки няколко минути, никога не попада в хартиения дневник, затова микро спиранията на опаковъчни линии заслужават собствен брой.
Смени на ролки, сплайсове и промени на формата
Смяната на ролка на машина с автоматичен сплайсер струва малко време, но сплайсът преминава през челюстите и тези стикове са отхвърлени. При ръчен сплайс машината спира. Дайте на смените на ролки собствен код и следете колко се случват на смяна и колко време отнема всяка.
Смяната на формат е по-дълга: оформящите тръби, дозиращите части и понякога челюстите се сменят, рецептата се зарежда, и машината работи до първия добър стик при номиналната скорост. Разделете го на това, което изисква машината да е спряна и това, което може да се подготви докато работи, като тръби на количка и следващата ролка на сплайс масата. Нашето ръководство за как да намалите времето за смяна разглежда метода. Ако алерген стои между два продукта, почистването е валидирано почистване и никога не се скъсява за да се спечелят минути.
Загуби от качество - пропускливи шевове, леки стикове и грешни преброявания
Пропускливите шевове обикновено идват от продукт в зоната на шева, след това от дрейф на настройките на челюстите от рецептата и износени челюсти. Всеки бракуван стик се отчита срещу Качеството.
Теглото е другата част. Леките стикове отиват в брак. Тежките стикове преминават като добри, но дават продукта безплатно, което OEE не показва а листът с разходи дава. Нашата статия за излишно пълнене и загуба от OEE/качество разглежда тази загуба.
Бройте бракуванията по лента там, където машината държи лентите отделно до чеквейъра, и пробвайте по лента там, където не го прави. Една лента с повече бракувания сочи към нейното дозиращо устройство или нейния дължинен шев. Никога не броите преработени стикове като добри.
Какво вижда всеки източник на данни
- PLC-то дава състоянието на машината, алармите и брояча на цикли. Ако лентите са затворени през HMI-то, то може да държи броя активни ленти. Ако лента е затворена на ръка, нищо не ви казва.
- Броячи и чеквейър дават реалния изход и бракуванията, често по групи вместо по стик.
- Камера над зоната за оформяне и запечатване показва това, което PLC-то не може: фолио навито около ролка, прах по челюстите, лента пускаща празни стикове. Клипът е доказателството за спирането.
- Операторът потвърждава причината, от кратък списък с кодове в думи от производствения под.
Разгледана смяна на 10-лента машина
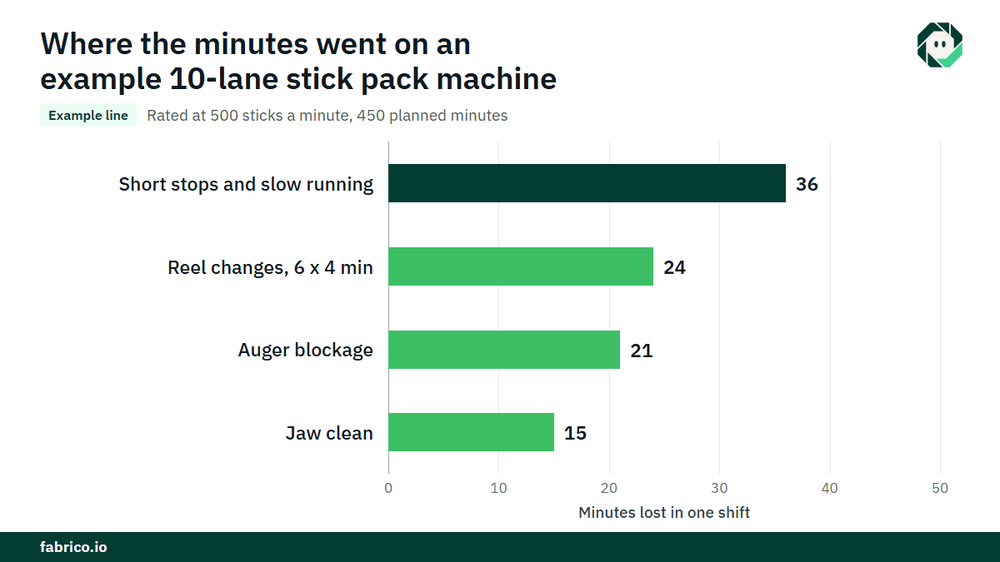
Примерна линия (илюстративни числа, не клиентски): 10-лента машина за стик пак номинално 50 цикъла в минута, така че идеалната скорост е 10 x 50 = 500 стика в минута. Смяната има 450 минути планирано производствено време. Спирания над 2 минутния праг са общо 60 минути: шест смени на ролки по 4 минути (24), едно запушване на шнек (21) и почистване на челюсти (15). Работното време е 450 минути минус 60 = 390 минути, така че Наличност = 390 / 450 = 86.7%.
При идеалната скорост 390 минути трябва да дадат 390 x 500 = 195 000 стика. Броячът показва 171 000, така че Производителност = 171000 / 195000 = 87.7%. От 24 000 липсващи стика, 6 000 идват от лента 7, затворена за 120 минути (120 x 50 = 6 000). Другите 18 000, или 36 минути при пълна скорост, са кратки спирания и бавно въртене.
Чеквейърът и проверките на шевовете бракуват 3 420 стика, така че добрият брой е 167 580 и Качество = 167580 / 171000 = 98.0%. OEE = 0.867 x 0.877 x 0.980 = 74.5%. Проверете по краткия начин: 167580 добри стика от 450 x 500 = 225000 възможни е 74.5%.
Сега пресметнете стойността. При принос от $0.03 на стик, €0.03 в евро растение, лента 7 само струва 6 000 x $0.03 = $180 тази смяна, или €180. Пълната разлика от 225000 минус 167580 = 57 420 стика е $1,722.60, или €1,722.60. Затворената лента е най-евтината загуба за отстраняване тук: един нож.
Къде се вписва Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. На линия за сашета или стик пак започва с OEE и лек MES: автоматично логване на престои от сигнала на машината и OEE на живо по линия и смяна, така че смени на ролки, почиствания на челюсти и запушвания са в записа без хартиен дневник.
Когато машината спре, операторът потвърждава причината с едно докосване, така че затворена лента или сплайс грешка получават собствен код вместо празно поле. Където камера наблюдава зоната за оформяне и запечатване, клип от камера се запазва като доказателство за спирането. Камерата предлага причина, операторът решава.
Загубите се оценяват в пари и се класират по стойност, така че разговорът се прехвърля към това колко струва лента 7 тази седмица. Спиране, което изисква техник, става работна поръчка към правилния техник със своята цена. Един изглед през заводите показва един и същ тип машина една до друга, и вие започвате на една линия с дата на решение съгласувана предварително. Вижте как компютърното зрение работи с OEE данни.
Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Как изчислявате OEE на многолентова машина за стик пак?
Задайте идеалната скорост като номинални цикли в минута по всички ленти. Наличност е работно време върху планирано производствено време. Производителност е общият брой върху работното време по идеалната скорост. Качество е добри стикове върху общите стикове. Умножете трите.
Затворена лента - престой ли е?
Не за машината: тя работи, така че затворена лента се показва като загуба в Производителността с собствен код за причина. Измерено по лента, същото време е загуба в Наличността за тази лента. OEE на машината е същото и в двата случая.
Какво причинява пропускливи шевове на стик пак и сашета?
Най-често продукт в зоната на шева, като прах или капеща дюза. Температурата, налягането или времето на задържане на челюстите далеч от рецептата, износени челюсти и тракване на фолиото следват.
Как да броите продукцията по лента?
Някои машини държат лентите отделно до чеквейъра и отчитат по лента; други броят по групи. Където лентите не са държани отделно, броячът на цикли по активните ленти дава броя на машината, а проби по лента показват коя лента прави брака.
Вижте загубите на вашата линия за стик пак в демо
Донесете една смяна данни от машината и вашия дневник за спирания. Ще покажем къде стоят загубите от лента, шев и дозиране и колко струват.
Свързани статии











Реални плочки на Fabrico, примерни данни.