


 Iniciar sesión
 Blog
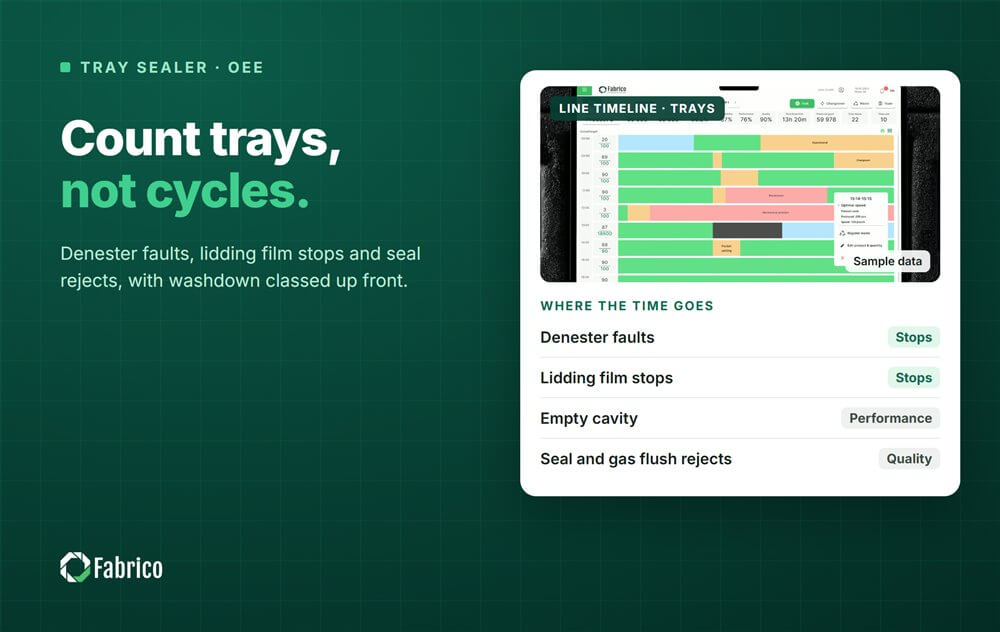
OEE de selladora de bandejas: separación de bandejas, integridad del sellado y lavado en líneas MAP

Puntos clave
- Cuente en bandejas, no en ciclos: la velocidad nominal es ciclos por minuto por bandejas por ciclo, y una cavidad vacía es una pérdida de Rendimiento.
- Fallos del desanidador, paradas del film de tapa y bandejas mal colocadas son las paradas rutinarias.
- Los rechazos por integridad del sello y por purga de gas son las principales pérdidas de Calidad, y las bandejas destruidas en pruebas de fuga también cuentan.
- Los cambios de utillaje son los largos cambios - mídalos hasta la primera bandeja buena a velocidad nominal.
- Clasifique el lavado por tipo antes del primer turno y nunca acorte una limpieza validada para mejorar el OEE.
La selladora de bandejas en la línea de carne fresca cicla con tres bandejas en una herramienta de cuatro bandejas. Falta una bandeja porque el desanidador dejó caer dos pegadas y el operario las sacó. La selladora nunca se detuvo, así que el informe de OEE no muestra nada malo, sin embargo una cuarta parte de ese ciclo se perdió.
Las selladoras de bandejas cierran bandejas preformadas con un film de tapa, normalmente después de purgar una atmósfera modificada (MAP) en la bandeja. Esta guía cubre las estaciones y sus paradas, cómo medir cada factor de OEE en bandejas en lugar de ciclos, cambios de utillaje, rechazos por sellado y gas, y cómo clasificar el tiempo de lavado para mantener los números honestos.
Cómo funciona una línea de selladora de bandejas y dónde se detiene
Una línea típica MAP va desde el desanidador de bandejas hasta el llenado (a mano, por dosificador o desde una pesada), la entrada a la selladora que coloca bandejas en la herramienta, la estación de sellado con purga de gas y film de tapa, rebobinado del esqueleto del film, la salida, la controladora de peso y la etiquetadora.
| Estación | Paradas y pérdidas típicas | Factor OEE |
|---|---|---|
| Desanidador de bandejas | Bandejas pegadas, bandejas dobles, bandeja no soltada, cargador vacío | Parada corta, Rendimiento |
| Llenado | Bandeja no llena, producto en la brida | Rendimiento, Calidad |
| Entrada al troquel | Bandeja mal colocada o inclinada, fallo del agarrador | Parada corta |
| Troquel de sellado | Temperatura de sellado, fallo del troquel, film no cortado | Disponibilidad, Calidad |
| Purgado de gas | Suministro de gas bajo, mezcla de gas fuera de rango | Disponibilidad, Calidad |
| Film de tapa | Fin de bobina, rotura de film, rebobinado del esqueleto lleno o rasgado | Disponibilidad o parada corta |
| Cambio de herramienta | Nuevo tamaño o formato de bandeja | Disponibilidad |
| Lavado | Limpieza entre productos o al final del día | Planificado o Disponibilidad, por tipo |

Cuente en bandejas: velocidad nominal y cavidades vacías
Una selladora de bandejas trabaja en ciclos, y cada ciclo sella tantas bandejas como cavidades tenga la herramienta. La velocidad nominal es ciclos por minuto multiplicado por bandejas por ciclo, fijada por herramienta y bandeja: una bandeja más profunda o un film distinto puede necesitar un ciclo más largo. Cuente la producción en bandejas, no en ciclos.
Entonces una cavidad vacía se hace visible. Si la entrada entrega tres bandejas a una herramienta de cuatro bandejas, el ciclo corre y el PLC no muestra parada, pero una cuarta parte de ese ciclo se ha perdido. Esa pérdida queda en Rendimiento. Si cuenta ciclos en lugar de bandejas, desaparece.
Desanidado, llenado y manejo de bandejas
El desanidador es la primera fuente de paradas cortas. Bandejas que se anidan demasiado, bandejas deformadas, estática y un cargador vacío conducen a bandejas perdidas o dobles. Una bandeja doble que llega a la herramienta puede atascarla o sellar mal, por eso en muchas líneas un operario saca las dobles a mano, lo que luego aparece como cavidades vacías.
El llenado causa las otras pérdidas de manipulación de bandejas. Producto en la brida es la más común, porque está exactamente donde debe ir el sello. En líneas cargadas manualmente, el área de carga suele fijar la velocidad real de la selladora. Eso es una cuestión de balance de línea, medido en bandejas por minuto en la selladora, y un proceso a mejorar, nunca una razón para juzgar a las personas que cargan.
Integridad del sello y purga de gas: el factor Calidad
Una bandeja MAP es buena solo si el sello aguanta y el gas interior es correcto. Los principales rechazos son sellos con fugas, sellos arrugados o incompletos, producto o jugo atrapado en el sello, film no cortado limpiamente y bandejas con lecturas de gas fuera de rango.
Muchas plantas comprueban la integridad del sello y la mezcla de gas por muestreo, con pruebas de fuga y un analizador de gas en bandejas sacadas de la línea. Si la prueba destruye la bandeja, cuéntela en Calidad, y cuente también un lote retenido y retrabajado tras una prueba fallida como pérdida de Calidad. Cuando los rechazos aumentan tras un reinicio, un cambio de herramienta o con un producto, examine primero la temperatura de sellado, la alineación del troquel y producto en la brida. Más en nuestra guía sobre el factor OEE Calidad.
Cambios de herramienta
Un cambio de herramienta para un nuevo tamaño de bandeja suele ser el cambio más largo en la selladora. El troquel se saca, se pone el nuevo, y la anchura del film, el calentamiento, los ajustes de gas y la entrada deben coincidir con la nueva bandeja. En muchas máquinas el troquel es pesado y se mueve en un carro.
Mida desde la última bandeja buena del formato antiguo hasta la primera bandeja buena del nuevo a velocidad nominal. Luego aplique SMED: precaliente la siguiente herramienta cuando la máquina lo permita, prepare la bobina y el carro antes de la parada, y registre los ajustes por herramienta. Establezca un estándar por cambio de herramienta y registre cada minuto por encima.
Cómo clasificar el tiempo de lavado
El lavado es donde el OEE de selladoras de bandejas genera más discusión. Decida la regla por tipo, escríbala y aplíquela antes del primer turno, para que nadie reclasifique a posteriori.
| Tipo de limpieza | Cuándo ocurre | Cómo tratarlo en el OEE |
|---|---|---|
| Saneamiento al final del día | Programado después de que termine la producción | Fuera del tiempo de producción planificado |
| Limpieza programada entre productos | Planificada dentro de la ventana de producción | Planificada según su estándar; minutos por encima son pérdida de Disponibilidad |
| Limpieza por cambio de alérgenos | Entre clases de alérgenos, validada | Planificada según su estándar validado, nunca acortada para ganar OEE |
| Limpieza no planificada | Después de un paquete reventado, un derrame o contaminación | Pérdida de Disponibilidad no planificada con código de motivo |
| Limpiar rápidamente la brida o el troquel | Durante la producción, uno o dos minutos | Parada corta |
La regla que lo mantiene honesto: dentro de la ventana de producción planificada, una máquina parada es tiempo de inactividad no planificado a menos que la parada sea un tipo planificado registrado. Nuestra guía sobre definiciones de tiempo de inactividad planificado y no planificado que mantienen el OEE honesto cubre la regla, y la validación de cambio de alérgenos explica por qué la limpieza validada no está sujeta a negociación.
Una jornada trabajada en una selladora de bandejas
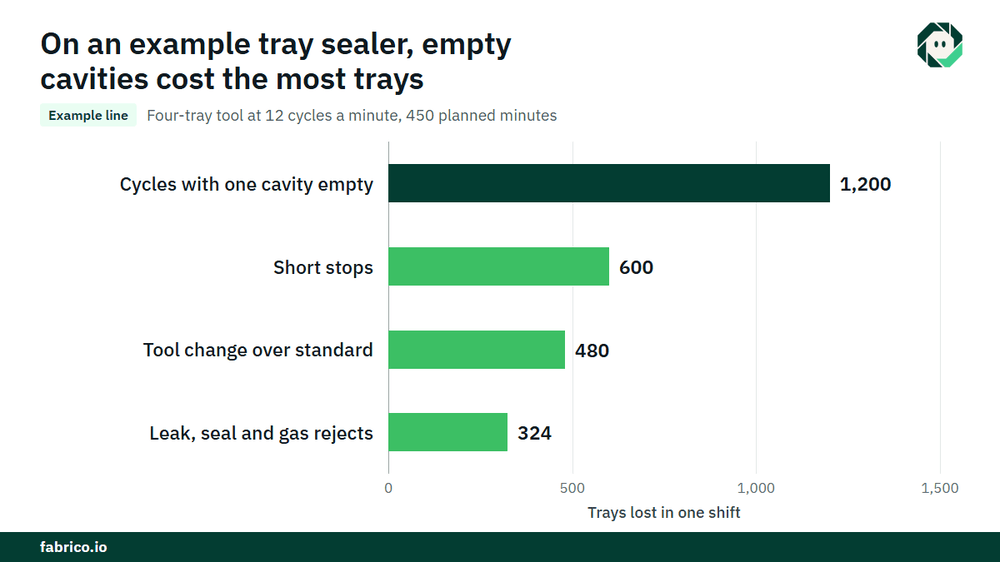
Línea de ejemplo (números ilustrativos, no un cliente): una selladora con una herramienta de cuatro bandejas a 12 ciclos por minuto, nominalmente 12 x 4 = 48 bandejas por minuto. El turno tiene 480 minutos; una limpieza programada de 30 minutos entre productos se ejecuta según su estándar, por lo que el tiempo de producción planificado es 450 minutos.
- Tiempo perdido: un cambio de herramienta de 40 minutos (estándar 30, la planta cuenta todo el cambio como pérdida de preparación), paradas de film 15, fallos del desanidador 12, fallos de gas y sellado 8 = 75 minutos. Tiempo de ejecución = 375 minutos. Disponibilidad = 375 / 450 = 83.3%.
- A velocidad nominal, 375 minutos producirían 375 x 48 = 18,000 bandejas. La selladora hizo 16,200. Rendimiento = 16,200 / 18,000 = 90.0%.
- Rechazos por fugas, fallos de sellado y gas fuera de rango: 324. Bandejas buenas = 15,876. Calidad = 15,876 / 16,200 = 98.0%.
- OEE = 0.8333 x 0.900 x 0.980 = 73.5%. Comprobación: 15,876 / 48 = 330.75 minutos de tiempo ideal, y 330.75 / 450 = 73.5%.
- Divida las 1,800 bandejas perdidas por Rendimiento (18,000 menos 16,200): 1,200 ciclos funcionaron con una cavidad vacía, 1,200 bandejas, y las paradas cortas tomaron las otras 600, que son 12.5 minutos a 48 por minuto.
- Con una contribución de $0.40 por bandeja, las cavidades vacías cuestan 1,200 x $0.40 = $480 por turno, o €480 en una planta en euros a €0.40 por bandeja. En 500 turnos al año: $240,000, o €240,000.
El cambio de herramienta excedió su estándar por 10 minutos: 10 x 48 = 480 bandejas, o $192 a $0.40 por bandeja (€192 a €0.40). Las cavidades vacías nunca detuvieron la máquina y costaron más del doble.
Qué dice el PLC y qué añade una cámara
El PLC de la selladora conoce sus ciclos, temperaturas, fallos de gas y de film. No ve una bandeja doble retirada a mano, una bandeja inclinada en la entrada o producto en la brida. Donde una cámara vigila el desanidador o la entrada al troquel, el clip muestra qué pasó antes de la parada y el operario confirma la causa con un solo toque. La cámara no juzga el sello: la integridad del sello sigue con la prueba de fugas y el analizador de gas.
Errores que cometen las plantas con el OEE de selladoras de bandejas
- Contar ciclos en vez de bandejas, de modo que las cavidades vacías desaparecen.
- Reclasificar el lavado después del turno.
- Acortar una limpieza validada para recuperar puntos OEE.
- Ignorar bandejas destruidas en pruebas de fugas y gas.
- No tener tiempo estándar para cambios de herramienta.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento Manufacturero habilitada por visión por ordenador. OEE y un MES ligero llegan primero: registro automático de paradas en la selladora y el desanidador, OEE en vivo por línea y turno, y el lavado registrado por el tipo que definió la planta.
- El operario confirma la causa con un toque, por lo que las paradas de desanidador, film y gas obtienen códigos diferentes.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila el desanidador o la entrada al troquel.
- Pérdidas valorizadas en dinero y clasificadas, de modo que las cavidades vacías pueden superar una sobrecarga por cambio de herramienta.
- Una vista única a través de plantas para líneas de bandejas en diferentes emplazamientos.
- Una orden de trabajo con su coste para el técnico adecuado cuando una parada es una avería.
Comienza en una línea, con una línea base y una fecha de decisión acordada por adelantado. Cada planta recibe una cotización tras revisar sus líneas. Vea cómo se registran y codifican las paradas en nuestra página de seguimiento de paradas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una selladora de bandejas?
Cuente en bandejas. Disponibilidad es tiempo de funcionamiento dividido por tiempo de producción planificado, Rendimiento es bandejas selladas dividido por ciclos por minuto multiplicado por bandejas por ciclo multiplicado por tiempo de funcionamiento, y Calidad es bandejas buenas dividido por bandejas selladas.
¿El lavado es tiempo de parada planificado o no planificado?
Depende del tipo. La sanitización de fin de día está fuera del tiempo planificado, una limpieza programada cuenta como planificada en su estándar, y una limpieza no planificada tras un derrame es una pérdida de Disponibilidad. Escriba la regla antes del primer turno.
¿Qué causa sellos que gotean en bandejas MAP?
Producto o jugo en la brida, temperatura de sellado, alineación o desgaste del troquel y calidad del film son las causas habituales. Compruebe si las fugas siguen a reinicios, cambios de herramienta o a un producto concreto.
¿Las cavidades vacías cuentan en el OEE?
Sí. Un ciclo que sella tres bandejas en una herramienta de cuatro bandejas perdió una cuarta parte de su producción, y esa pérdida pertenece al Rendimiento.
¿Cuánto debe durar un cambio de herramienta en una selladora de bandejas?
No hay una cifra general; depende de la máquina y la herramienta. Mida sus propios cambios hasta la primera bandeja buena a velocidad nominal y establezca un estándar por herramienta.
Vea las pérdidas de su línea de bandejas en una demo
Traiga una línea y su registro de paradas actual. Mostraremos sus paradas, cavidades vacías y tiempo de lavado, valorizados en dinero.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.