


 Iniciar sesión
 Blog
Visión artificial en la industria cárnica y avícola: más allá de la clasificación

En resumen: la visión artificial en la industria cárnica y avícola suele significar clasificación e inspección. El trabajo para el OEE es otro: cámaras que cuentan bandejas, envases y cajas en las líneas posteriores al procesado primario, para ver dónde se pierde producción.
- Los sistemas de clasificación, rayos X y control de etiquetas revisan el producto. No le dicen por qué la línea de bandejas envasó menos de lo previsto.
- Las pérdidas se esconden después del procesado primario: porcionado, deshuesado, carga manual de bandejas, termoselladoras, etiquetadoras, controladoras de peso y encajado.
- Use la señal de la máquina donde exista y una cámara donde el trabajo lo hacen personas. El operario añade el motivo de la parada.
- En estos puestos trabaja mucha gente. Enfoque las cámaras al producto, informe por puesto y hable primero con el comité de empresa o el sindicato.
- Fabrico cuenta la producción con cámaras con IA (un módulo adicional) junto a los datos del PLC. No clasifica ni inspecciona la carne.
Si pregunta en una planta cárnica o avícola por la visión artificial, la respuesta suele ser clasificación e inspección: clasificación de canales, detección de huesos, rayos X para cuerpos extraños y control de etiquetas.
Se ganan su sitio en rendimiento cárnico y seguridad alimentaria. Manténgalos.
Esta página trata del segundo trabajo: contar la producción en las líneas posteriores al procesado primario. Ahí es donde las bandejas se cargan a mano, las selladoras esperan producto y las paradas cortas no se registran.
Vendemos Fabrico, así que ponga a prueba lo que decimos aquí como haría con cualquier proveedor.
Visión artificial en la industria cárnica y avícola: dos trabajos distintos
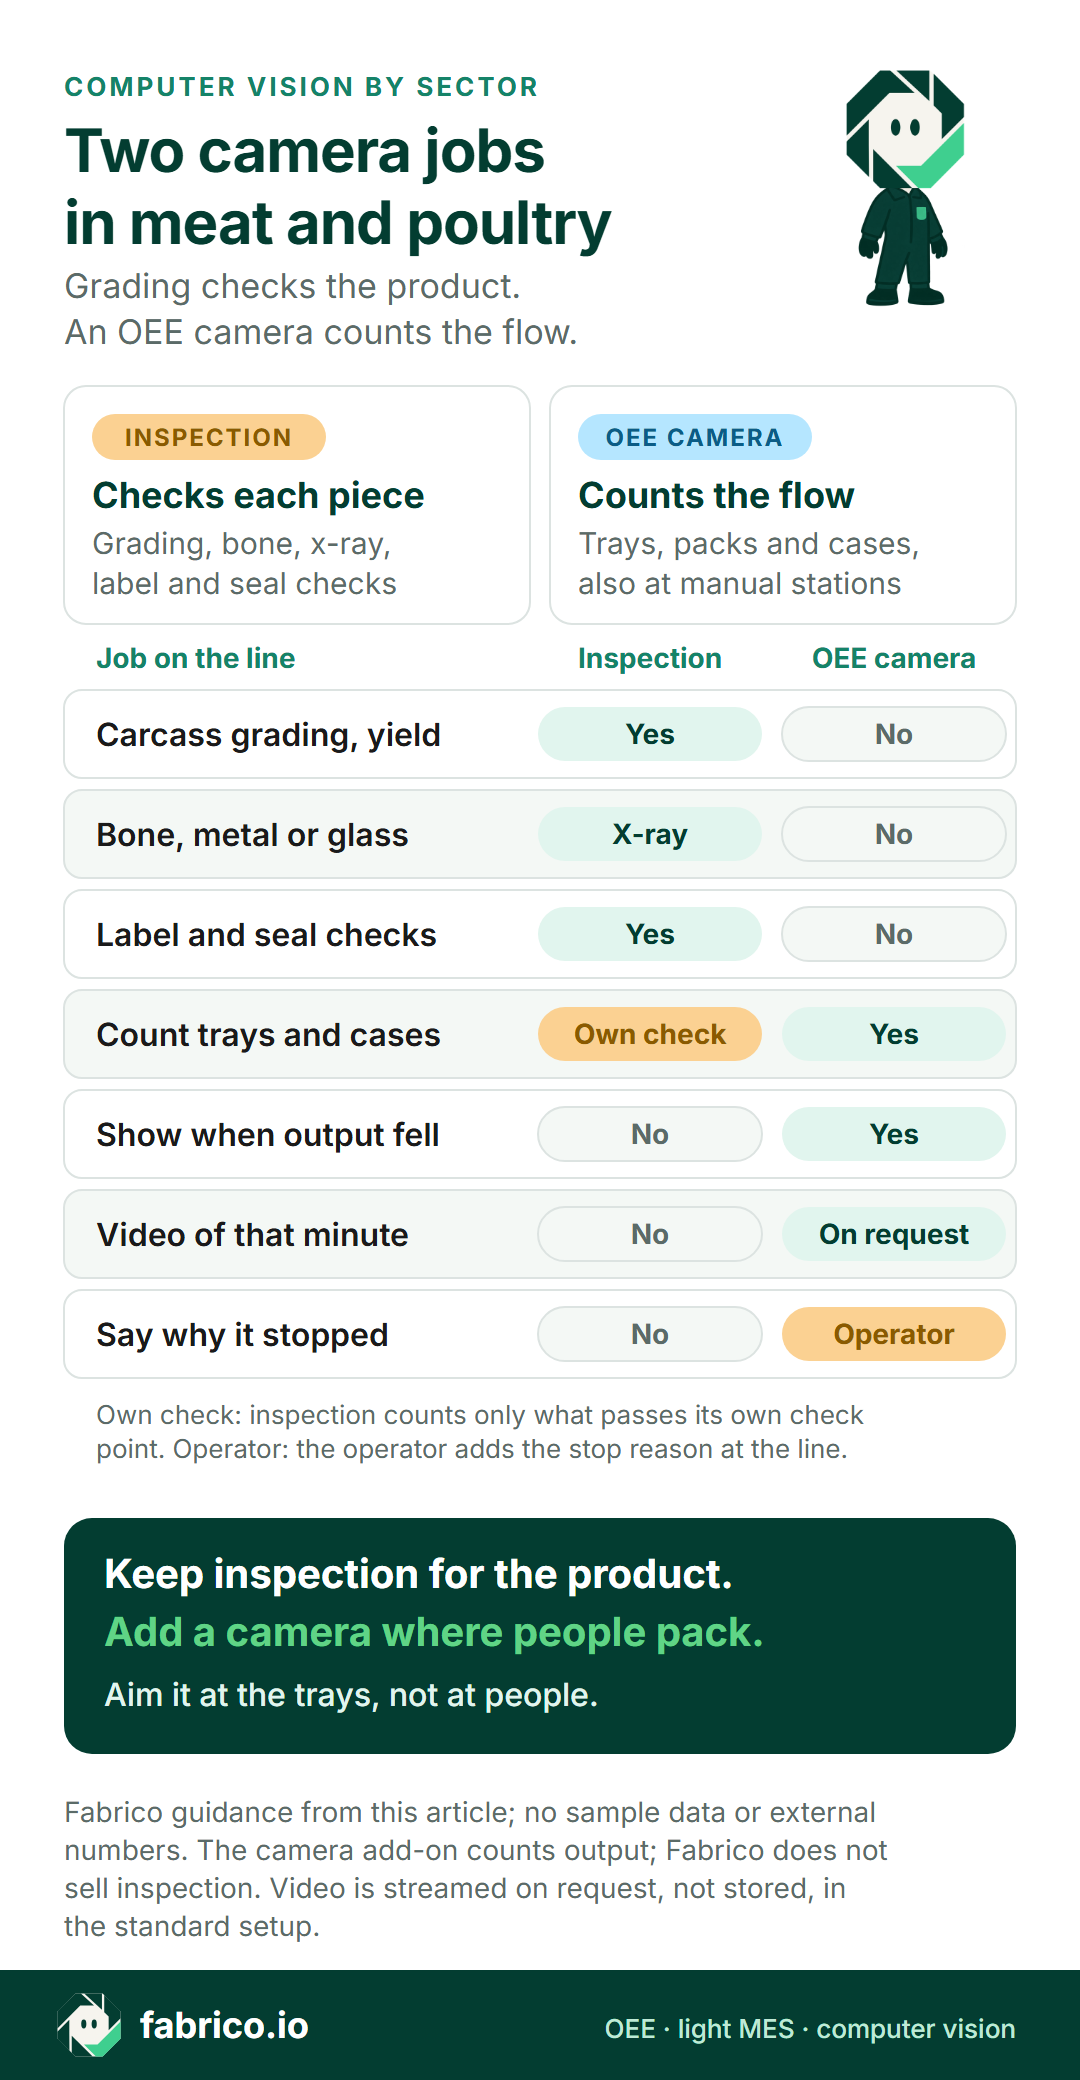
Una cámara de inspección mira cada pieza y decide si pasa. Una cámara para OEE mira el flujo y cuenta lo que sale de un puesto.
| Trabajo | Visión de inspección | Cámara para OEE |
|---|---|---|
| Clasificación de canales, grasa y rendimiento cárnico | Sí, es su trabajo principal | No |
| Hueso, metal o vidrio en el producto | Rayos X y detectores | No |
| Control de etiqueta, fecha y código | Sí | No |
| Control del sellado de bandejas | Sí, donde está instalada | No |
| Contar bandejas, envases y cajas | Solo en su propio punto de control | Sí, también en puestos manuales |
| Mostrar cuándo cayó la producción | No | Sí, en el conteo |
| Vídeo del minuto en que la línea se ralentizó | No | Sí, se abre a petición |
| Decir por qué se paró la línea | No | No. El operario añade el motivo. |
La clasificación y la detección de huesos las suministran los fabricantes de equipos cárnicos; el control de etiquetas y códigos, fabricantes de visión como Cognex; y los sistemas de rayos X y las controladoras de peso, fabricantes como Mettler-Toledo e Ishida. Fabrico no vende inspección.
Si los rayos X, el detector de metales o la controladora de peso envían una señal de rechazo, ese conteo puede alimentar el índice de calidad del OEE de la línea. Vea control de etiquetas y códigos frente a cámaras para OEE.
Dónde pierden producción las líneas cárnicas y avícolas después del procesado primario
El ritmo lo marca la línea de sacrificio: aves por minuto en una línea avícola y cabezas por hora en una de carne roja. Según la norma estadounidense de velocidad de línea avícola, 9 CFR 381.69 (EN), el máximo para plantas de pollo joven bajo el New Poultry Inspection System es de 140 aves por minuto, y de 55 para pavo.
Muchas plantas ya van más rápido. Según el FSIS, 44 plantas de ese sistema tenían en 2024 exenciones para trabajar hasta a 175 aves por minuto. En febrero de 2026, el FSIS propuso elevar los límites (EN) a 175 para pollo joven y 60 para pavo. El plazo de comentarios cerró el 20 de abril de 2026 y en noviembre de 2026 aún no se había publicado la norma definitiva, así que compruebe su estado antes de planificar en función de ella.
El FSIS controla esa velocidad en el punto de inspección. La sala de envasado tiene que dar salida a todo lo que entra, y pasar de 140 a 175 aves por minuto supone un 25 % más de aves. Cada máquina de envasado tiene su propia velocidad nominal, y esa es la velocidad que debe usar el OEE, no el ritmo de aves.
Aquí es donde suelen irse los minutos en el procesado secundario y el envasado.
- Porcionado y loncheado: cambios de cuchilla, limpiezas de cinta y deriva del peso. La porcionadora tiene un conteo en el PLC, pero en porciones, no en bandejas.
- Deshuesado y loncheado de carne roja: los deshuesadores en mesas manuales llenan cajas con piezas nobles y recortes, y el jamón o el bacon loncheado va a una termoformadora. Si cada caja se pesa y se etiqueta, use esa señal. Si no, una cámara sobre la salida de cajas las cuenta.
- Carga manual de bandejas: una fila de personas coloca las porciones en las bandejas a mano. No hay señal de máquina, así que los huecos aquí parecen una selladora lenta.
- Termoselladoras, envasadoras en atmósfera modificada (MAP) y termoformadoras: cambios de film, fallos de sellado, atascos de bandejas y cambios de molde. Vea OEE de la termoselladora.
- Etiquetadoras: cambios de bobina, fallos de impresora y etiquetas erróneas. Vea OEE de la etiquetadora.
- Controladora de peso y detector de metales: los rechazos van a calidad, pero el sobrepeso (el producto que se regala por encima del peso declarado) no aparece en el OEE. Vea rechazos de la controladora de peso y OEE.
- Encajado: a menudo a mano, en cajas de cartón o de plástico. Vea OEE de la encajadora para la versión automática.
- Higienización y cambios de formato: un lavado completo diario, más limpiezas por cambio de especie y de alérgenos. Decida una vez si cuentan dentro del tiempo planificado, como explica nuestra guía del turno de limpieza.
Para el rendimiento cárnico, el sobrepeso y el panorama de toda la planta, lea nuestra guía de OEE para plantas cárnicas y avícolas.
Dónde va una cámara en una línea avícola de bandejas
La mayoría de las máquinas de una línea de bandejas ya tienen una señal utilizable. Los huecos están donde el trabajo lo hacen personas.
En este esquema, dos puestos llevan cámara: la salida de la cinta de carga manual de bandejas y la salida del encajado manual. Cada cámara mira hacia abajo, a un punto por el que cada bandeja o caja terminada pasa una sola vez.
Las máquinas conservan su señal de PLC o de sensor. Nuestra página sobre OEE en un puesto de envasado manual explica las reglas de conteo.
Privacidad en puestos llenos de personas
La transformación cárnica y avícola emplea a más personas que cualquier otra rama de la industria alimentaria. En EE. UU., el procesado de carne empleaba en 2021 al 30,6 % de los trabajadores de la industria de alimentos y bebidas, la mayor proporción, según el USDA Economic Research Service (EN).
Así que una cámara en una cinta de carga tendrá personas cerca.
En Alemania, el comité de empresa (Betriebsrat) tiene derecho de cogestión sobre la introducción y el uso de medios técnicos destinados a controlar el comportamiento o el rendimiento de los trabajadores, según el artículo 87 de la Ley de Organización de la Empresa (Betriebsverfassungsgesetz) (EN). Cuente con que una cámara de línea entra en ese ámbito, aunque solo pretenda contar bandejas.
- Deje por escrito para qué no sirve el conteo. En una línea cárnica, una cámara en la cinta de carga se interpretará como una herramienta para acelerar el ritmo. Acuerde por escrito que los conteos no se usan para objetivos individuales ni para sanciones.
- Enfoque al producto. Apunte la cámara a la salida de bandejas, no a las personas que las cargan.
- Informe por puesto, nunca por persona. OEE por puesto, línea y turno, y ninguna pantalla que clasifique a los operarios.
- Limite el vídeo. En la configuración estándar de Fabrico, el vídeo se transmite a petición, no se almacena. Acuerde por escrito quién puede abrirlo y para qué.
- Informe antes a las personas. Enseñe al equipo la imagen antes de que la cámara entre en funcionamiento.
- Implique pronto al comité de empresa o al sindicato. Antes de la compra, no después. Nuestra guía para el comité de empresa recoge la secuencia.
Con el RGPD, una cámara de línea que puede mostrar personas necesita una finalidad clara y puede requerir una evaluación de impacto. Vea RGPD y cámaras en líneas de producción y nuestro enfoque más amplio sobre cámaras sin vigilancia.
Hoja de ruta: el enmascarado automático de personas en la imagen está previsto, no disponible hoy. Hasta entonces, la protección es el encuadre, los informes por puesto y el vídeo transmitido.
Cámara, señal u operario: puesto por puesto
Elija la fuente por puesto, no por planta. Este es el panorama habitual, con una línea de deshuesado de carne roja añadida. La regla general está en cámara o sensor para el OEE.
| Puesto | Conteo desde | Atención a |
|---|---|---|
| Porcionadora, loncheadora | PLC o contador | Porciones frente a bandejas: acuerde la unidad |
| Línea de deshuesado, salida de cajas | Báscula de cajas o cámara | Cuente cajas, no piezas |
| Carga manual de bandejas | Cámara | Personas cerca: enfoque a las bandejas |
| Termoselladora, termoformadora | Señal del PLC | Ciclos frente a bandejas: cuente las cavidades vacías |
| Pesadora-etiquetadora | Señal del PLC | Los rechazos de etiqueta van a calidad |
| Controladora de peso, detector de metales | Señal de rechazo | El sobrepeso no es una pérdida de OEE |
| Encajado manual | Cámara | Cuente cajas y conviértalas a bandejas |
| Motivos de parada | Operario | Una lista corta, en una tablet en la línea |
Traiga su lista de puestos a una demo y pídanos que marquemos qué puestos necesitan cámara y cuáles ya tienen una señal utilizable.
Ejemplo práctico: un turno en una línea de bandejas de ave fresca
Es una línea de ejemplo con cifras ilustrativas que no describen ninguna planta. Porciones de filete de pollo se cargan a mano en bandejas, se sellan en atmósfera modificada, se etiquetan, se controlan y se encajan.
- Tiempo planificado: un turno de 480 minutos menos 30 minutos de pausas y una limpieza planificada de 30 minutos, es decir, 420 minutos.
- Ritmo ideal: la velocidad nominal de la selladora, 40 bandejas por minuto. Así, en 420 minutos se podrían hacer 16.800 bandejas.
- Paradas: el PLC de la selladora registró 35 minutos de cambios de film, fallos de sellado y atascos de bandejas.
- Conteo: salieron de la selladora 13.860 bandejas.
- Rechazos: la controladora de peso y el detector de metales rechazaron 277, así que 13.583 fueron buenas.
- Disponibilidad = 385 minutos en marcha / 420 planificados = 91,7 %.
- Rendimiento = 13.860 bandejas / 15.400 posibles en 385 minutos = 90,0 %.
- Calidad = 13.583 buenas / 13.860 contadas = 98,0 %.
- OEE = 91,7 % x 90,0 % x 98,0 % = 80,9 %. Comprobación: 13.583 buenas / 16.800 posibles = 80,9 %.
Esta planta deja la limpieza fuera del tiempo planificado. Si la suya la cuenta como pérdida, el tiempo planificado es de 450 minutos y el OEE es 13.583 / 18.000 = 75,5 %.
Ahora, la parte que la señal de la selladora no puede mostrar. El rendimiento perdió el equivalente a 38,5 minutos: 385 minutos en marcha menos los 346,5 minutos que tardan 13.860 bandejas a 40 por minuto. Durante esos huecos la selladora siguió en automático, esperando bandejas, así que su señal no registró ninguna parada.
La cámara de la cinta de carga mostró cuándo empezaron a escasear las bandejas. Para los huecos más largos, los operarios abrieron el vídeo y añadieron los motivos:
- Cinta de porciones vacía tras los cambios de cuchilla de la porcionadora: 14,0 minutos, o 560 bandejas.
- Se agotaron las bandejas vacías en la cinta de carga: 10,0 minutos, o 400 bandejas.
Los otros 14,5 minutos, o 580 bandejas, fueron huecos de menos de un minuto repartidos por el turno. En el conteo aparecen como marcha lenta.
Así que 24 de los 38,5 minutos perdidos se originaron antes de la selladora. El PLC de la porcionadora registró sus cambios de cuchilla, pero solo el conteo en la cinta de carga muestra cuánto tiempo esperó la selladora por ellos. Sin él, este turno parece el de una selladora lenta, y mantenimiento acaba trabajando en la máquina equivocada.
Con un margen de ejemplo de 0,40 EUR por bandeja, las 960 bandejas perdidas por falta de producto cuestan 384 EUR en un solo turno. El método completo está en nuestra guía de cálculo del OEE.
Frío, humedad y lavados: lo que necesitan las cámaras
Las salas de despiece son frías por diseño. La normativa de higiene de la UE exige mantener la carne roja a no más de 7 °C (3 °C para los despojos) durante el despiece, el loncheado y el envasado, con una temperatura ambiente de 12 °C como máximo o con un sistema alternativo de efecto equivalente. Para la carne de aves, el límite es de 4 °C. Ambas normas permiten despiezar antes de que la carne alcance esa temperatura en casos concretos. Fuente: Reglamento (CE) n.º 853/2004, anexo III (EN), capítulo V de las secciones I y II.
El lavado diario con agua, espuma y productos químicos hace el resto, y el aire frío junto al agua caliente empaña la lente.
- Carcasa: use una diseñada para lavados y compruebe con el proveedor que aguanta su presión de agua, su temperatura y sus productos químicos. Nuestra nota sobre la clasificación IP69K explica qué cubre.
- Montaje: rígido, por encima de la cinta y fuera del alcance de la manguera.
- Arranque: incluya la lente en la validación de la limpieza: seca, limpia y bien orientada antes de la primera bandeja.
- Empañamiento: cuente con él donde se juntan aire frío y caliente, y justo después de la limpieza. Nuestra página sobre cámaras en una sala de envasado de congelados recoge las soluciones.
Si el turno de limpieza nocturno queda fuera del tiempo planificado, una cámara que no ve bandejas durante la limpieza no cuenta como pérdida.
Ocho preguntas para cualquier proveedor
Haga las mismas preguntas a todos los proveedores. Lleve un turno real de su línea de bandejas como caso de prueba.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Comparten los conteos por cámara y los datos del PLC una misma línea de tiempo? | Pida ver un puesto manual y una selladora uno al lado del otro. |
| ¿Puede cada puesto contar en su propia unidad? | Porciones, bandejas y cajas son distintas. Pregunte cómo las convierte la línea. |
| ¿Cómo se trata el turno de limpieza? | ¿Dentro o fuera del tiempo planificado? Compruebe que sus horas siguen siendo visibles. |
| ¿Qué pasa con las cámaras durante el lavado? | Pregunte quién especifica la carcasa para su agua, temperatura y productos químicos, y quién revisa la lente antes del arranque. |
| ¿Se guarda el vídeo y quién puede abrirlo? | Pida por escrito la configuración por defecto: transmitido o grabado, durante cuánto tiempo y quién tiene acceso. |
| ¿Se puede informar del OEE sin nombrar a personas? | Compruebe que ninguna pantalla clasifica a los operarios. |
| ¿Cómo probamos el conteo? | Compare un conteo manual con la cámara en sus propias bandejas, con film mojado, bandejas apiladas y un cambio de formato de bandeja. Pregunte qué configuración necesita un nuevo tamaño de bandeja y quién la hace. |
| ¿Cómo llegan a calidad los rechazos de los rayos X y de la controladora de peso? | Pregunte qué señal de rechazo alimenta el conteo y dónde se informa del sobrepeso. |
Para comparar herramientas para plantas alimentarias, vea software OEE para alimentación: 4 herramientas comparadas.
Cómo lo hace Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero.
- Paradas y conteos: desde la señal de la máquina, un PLC, un sensor o un contador.
- Motivos de parada: el operario los añade en la línea, en una tablet o un móvil.
- OEE y pérdidas: OEE y paradas por línea y turno, con las pérdidas expresadas en dinero. En la web, iOS y Android.
- Cámaras (módulo adicional, bajo pedido): cámaras con IA cuentan la producción en la carga manual de bandejas, el encajado o cualquier máquina sin señal utilizable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite a petición, no se almacena en Fabrico.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV.
Hoja de ruta, no disponible hoy: una cámara que detecte paradas por sí sola, una cámara que sugiera un motivo de parada para que el operario lo confirme y un enmascarado automático que deje a las personas fuera de la imagen.
Lo que Fabrico no hace: clasificación, detección de huesos o cuerpos extraños, control de etiquetas y códigos, ni inspección del sellado. Su señal de rechazo puede alimentar la parte de calidad del OEE. Sobre la planificación de la producción, pregúntenos en la demo.
Háganos también a nosotros las ocho preguntas anteriores. Vea la página de OEE y MES con visión artificial, o cómo evaluar el software OEE en general.
Reserve una demo y traiga su lista de puestos.
Preguntas frecuentes
¿Puede una misma cámara clasificar la carne y contar la producción?
No muy bien. La clasificación necesita luz controlada y una vista cercana de cada pieza. El conteo necesita una vista estable del flujo en un punto.
¿Funcionan las cámaras en salas de despiece frías y húmedas?
Sí, si la cámara y su carcasa están diseñadas para ello. Compruebe con el proveedor el rango de temperatura, la presión de lavado y los productos químicos, y pruebe la imagen en la primera hora tras la limpieza, cuando el empañamiento es más probable.
¿Qué precisión tiene el conteo de bandejas por cámara?
Pruébelo en sus propias bandejas frente a un conteo manual, durante turnos completos. Incluya film mojado, bandejas apiladas y un cambio de formato. Nuestra guía sobre la precisión del conteo por cámara explica la prueba.
¿Nos dice la cámara por qué se paró la línea?
Hoy no. El conteo muestra cuándo se paró o se ralentizó la producción, y el vídeo muestra lo que pasó. El operario añade el motivo.
Una cámara que sugiera un motivo para que el operario lo confirme está en nuestra hoja de ruta.
¿Aceptará el comité de empresa o el sindicato una cámara en la cinta de carga?
Depende del acuerdo al que lleguen. Enfoque la cámara al producto, informe por puesto, limite quién puede abrir el vídeo y acuerde que los conteos no se usan para objetivos individuales. Implíquelos antes de comprar, no después.
¿De qué depende el coste?
Los precios no son públicos, tampoco los nuestros. Un presupuesto depende del número de líneas, de los puestos que necesitan cámara, del montaje en zonas de lavado, de la red y de la formación. Dé a todos los proveedores la misma lista de líneas.
¿Cómo empezamos?
Empiece con una línea y un puesto manual, con una línea base y una fecha de decisión acordadas de antemano. Nuestra guía de piloto de OEE con visión artificial incluye un plan.
¿Quiere ver los conteos por cámara junto a la señal de su selladora? Reserve una demo.
Artículos relacionados








Tarjetas reales de Fabrico, datos de ejemplo.