


 Connexion
 Blog
Vision par ordinateur pour la viande et la volaille : au-delà du classement

En bref : dans la transformation de la viande et de la volaille, la vision par ordinateur désigne le plus souvent le classement et l'inspection. Le rôle OEE est différent : des caméras qui comptent barquettes, emballages et colis sur les lignes situées après la première transformation, pour voir où la production se perd.
- Les systèmes de classement, de rayons X et de contrôle des étiquettes vérifient le produit. Ils ne vous disent pas pourquoi la ligne de barquettes a conditionné moins que prévu.
- Les pertes se cachent après la première transformation : portionnage, désossage, mise en barquette manuelle, operculeuses, étiqueteuses, trieuses pondérales et encaissage.
- Utilisez le signal machine quand il existe, et une caméra là où des personnes font le travail. L'opérateur saisit la cause de l'arrêt.
- Ces postes emploient beaucoup de monde. Orientez les caméras vers le produit, faites un reporting par poste, et parlez d'abord aux instances représentatives du personnel (CSE ou équivalent) ou aux syndicats.
- Fabrico compte la production avec des caméras IA (en option), à côté des données automate (PLC). Il ne classe ni n'inspecte la viande.
Interrogez un site de transformation de viande ou de volaille sur la vision industrielle, et la réponse portera le plus souvent sur le classement et l'inspection : classement des carcasses, détection des os, rayons X pour les corps étrangers et contrôle des étiquettes.
Ces systèmes ont toute leur place pour le rendement matière et la sécurité des aliments. Gardez-les.
Cette page traite du second rôle : compter la production sur les lignes situées après la première transformation. C'est là que les barquettes sont remplies à la main, que les operculeuses attendent le produit et que les arrêts courts ne sont enregistrés nulle part.
Nous vendons Fabrico : vérifiez donc ce que nous affirmons ici comme vous le feriez pour n'importe quel fournisseur.
Vision par ordinateur pour la viande et la volaille : deux rôles différents
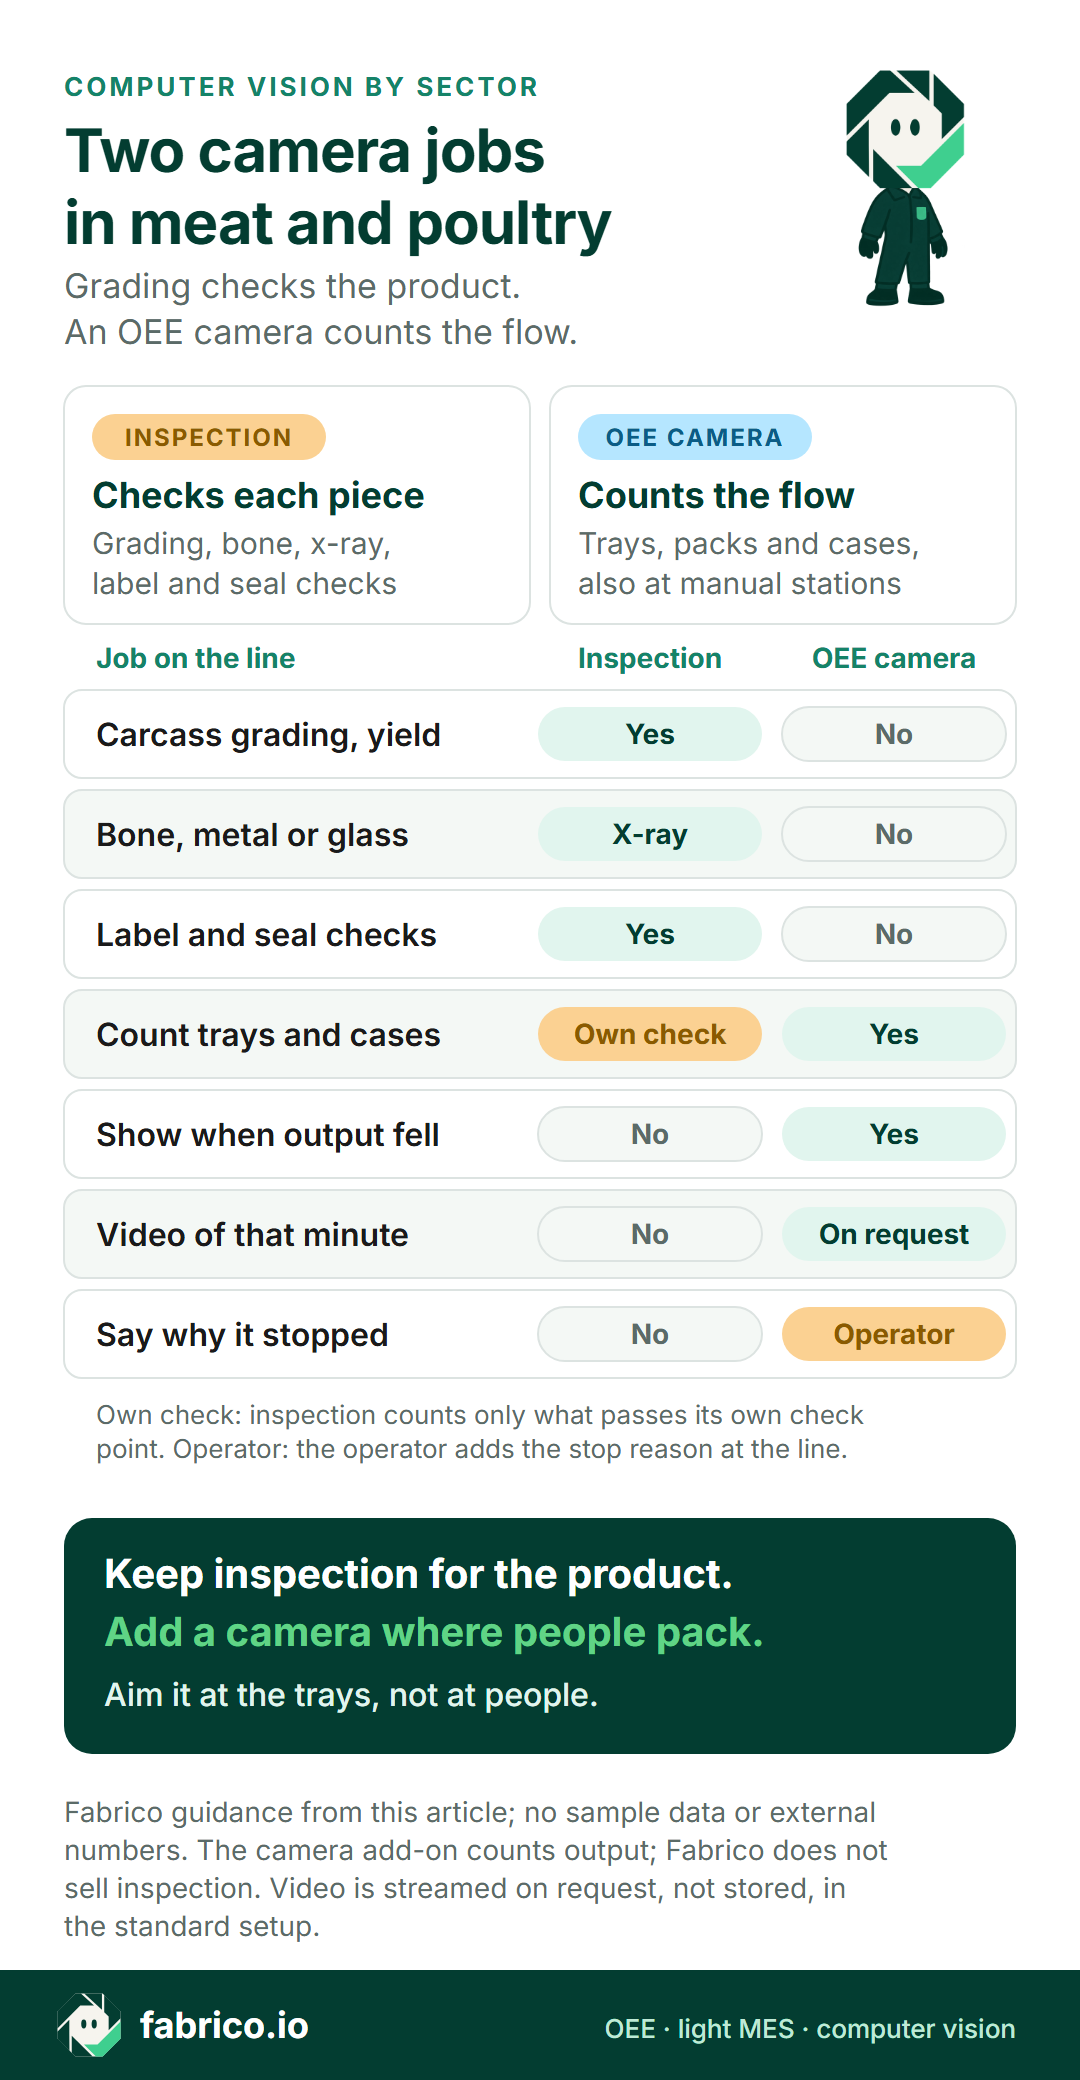
Une caméra d'inspection examine chaque pièce et décide si elle est conforme. Une caméra OEE observe le flux et compte ce qui sort d'un poste.
| Tâche | Vision d'inspection | Caméra OEE |
|---|---|---|
| Classement des carcasses, gras et rendement | Oui, c'est son rôle principal | Non |
| Os, métal ou verre dans le produit | Rayons X et détecteurs | Non |
| Contrôle des étiquettes, dates et codes | Oui | Non |
| Contrôle des soudures des barquettes | Oui, là où un système est installé | Non |
| Compter barquettes, emballages et colis | Seulement à son propre point de contrôle | Oui, y compris aux postes manuels |
| Montrer quand la production a baissé | Non | Oui, dans le comptage |
| Vidéo de la minute où la ligne a ralenti | Non | Oui, ouverte à la demande |
| Dire pourquoi la ligne s'est arrêtée | Non | Non. L'opérateur saisit la cause. |
Le classement et la détection des os viennent des fabricants d'équipements pour la viande, le contrôle des étiquettes et des codes de spécialistes de la vision comme Cognex, les systèmes à rayons X et les trieuses pondérales de fabricants comme Mettler-Toledo et Ishida. Fabrico ne vend pas d'inspection.
Si le système à rayons X, le détecteur de métaux ou la trieuse pondérale envoie un signal de rejet, ce comptage peut alimenter le taux de qualité de l'OEE de la ligne. Voir contrôle des étiquettes et des codes ou caméras OEE.
Où les lignes viande et volaille perdent de la production après la première transformation
La cadence est fixée à la ligne d'abattage, en volailles par minute sur une ligne volaille et en têtes par heure sur une ligne de viande rouge. Selon la règle américaine sur la vitesse des lignes volaille, 9 CFR 381.69 (EN), le maximum pour les abattoirs de jeunes poulets relevant du New Poultry Inspection System est de 140 volailles par minute, et de 55 pour la dinde.
Beaucoup de sites tournent déjà plus vite. Selon le FSIS, 44 établissements relevant de ce système disposaient en 2024 de dérogations pour monter jusqu'à 175 volailles par minute. En février 2026, le FSIS a proposé de relever les limites (EN) à 175 pour le jeune poulet et à 60 pour la dinde. La consultation a été close le 20 avril 2026 et aucune règle définitive n'avait été publiée en novembre 2026 : vérifiez où en est le texte avant de planifier en conséquence.
Le FSIS contrôle cette vitesse au point d'inspection. La salle de conditionnement doit malgré tout absorber tout ce qui arrive, et passer de 140 à 175 volailles par minute, c'est 25 % de volailles en plus. Chaque machine de conditionnement a sa propre cadence nominale, et c'est cette cadence que l'OEE doit utiliser, pas celle de l'abattage.
Voici où partent généralement les minutes en seconde transformation et au conditionnement.
- Portionnage et tranchage : changements de lame, nettoyages de bande et dérive de poids. La portionneuse dispose d'un comptage automate, mais en portions, pas en barquettes.
- Désossage et tranchage de viande rouge : aux tables manuelles, les désosseurs remplissent des bacs de pièces de gros et de parures, et le jambon ou le bacon tranché part vers une thermoformeuse. Si chaque bac est pesé et étiqueté, utilisez ce signal. Sinon, une caméra au-dessus de la sortie des bacs les compte.
- Mise en barquette manuelle : une rangée de personnes dépose les portions dans les barquettes à la main. Il n'y a pas de signal machine, si bien que les manques à ce poste ressemblent à une operculeuse lente.
- Operculeuses, conditionneuses sous atmosphère modifiée (MAP) et thermoformeuses : changements de film, défauts de soudure, bourrages de barquettes et changements d'outillage. Voir OEE d'une operculeuse.
- Étiqueteuses : changements de bobine, pannes d'imprimante et mauvaises étiquettes. Voir OEE d'une étiqueteuse.
- Trieuse pondérale et détecteur de métaux : les rejets relèvent de la qualité, mais le surdosage (giveaway) n'apparaît pas dans l'OEE. Voir rejets de trieuse pondérale et OEE.
- Encaissage : souvent à la main, en cartons ou en bacs. Voir OEE d'une encaisseuse pour la version automatique.
- Nettoyage et changements de format : un lavage complet chaque jour, plus des nettoyages entre espèces et entre allergènes. Décidez une fois pour toutes s'ils font partie du temps planifié, comme l'explique notre guide de l'équipe de nettoyage.
Pour le rendement matière, le surdosage et la vue à l'échelle du site, lisez notre guide OEE pour les sites viande et volaille.
Où placer une caméra sur une ligne de barquettes de volaille
La plupart des machines d'une ligne de barquettes ont déjà un signal exploitable. Les manques se situent là où des personnes font le travail.
Dans cette implantation, deux postes reçoivent une caméra : la sortie de la bande de mise en barquette manuelle et la sortie de l'encaissage manuel. Chaque caméra regarde vers le bas, sur un point unique où chaque barquette ou colis fini passe une seule fois.
Les machines gardent leur signal automate ou capteur. Notre page sur l'OEE d'un poste de conditionnement manuel détaille les règles de comptage.
Vie privée aux postes à forte main-d'œuvre
La transformation de la viande et de la volaille emploie plus de personnes que toute autre branche de l'industrie alimentaire. Aux États-Unis, la transformation de la viande employait 30,6 % des salariés de l'industrie des aliments et boissons en 2021, la plus grande part, selon l'Economic Research Service de l'USDA (EN).
Une caméra placée à une bande de mise en barquette aura donc des personnes à proximité.
En Allemagne, le comité d'établissement (Betriebsrat) dispose d'un droit de codécision sur l'introduction et l'utilisation de dispositifs techniques destinés à surveiller le comportement ou la performance des salariés, en vertu de l'article 87 de la loi allemande sur l'organisation des entreprises (BetrVG) (EN). Partez du principe qu'une caméra de ligne entre dans ce champ, même si vous comptez l'utiliser uniquement pour compter des barquettes.
- Précisez par écrit à quoi le comptage ne sert pas. Sur une ligne viande, une caméra à la bande de chargement sera perçue comme un outil pour accélérer les cadences. Convenez par écrit que les comptages ne servent ni à fixer des objectifs individuels ni à sanctionner.
- Visez le produit. Orientez la caméra vers la sortie des barquettes, pas vers les personnes qui les remplissent.
- Un reporting par poste, jamais par personne. L'OEE par poste, par ligne et par équipe, et aucun écran qui classe les opérateurs.
- Limitez la vidéo. Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande, pas stockée. Convenez par écrit de qui peut l'ouvrir, et pourquoi.
- Informez d'abord les personnes concernées. Montrez l'image à l'équipe avant la mise en service de la caméra.
- Associez tôt les instances représentatives du personnel (CSE ou équivalent) ou les syndicats. Avant l'achat, pas après. Notre guide sur l'accord des représentants du personnel décrit les étapes.
Au regard du RGPD, une caméra de ligne susceptible de montrer des personnes doit avoir une finalité claire et peut nécessiter une analyse d'impact (AIPD). Voir RGPD et caméras de ligne de production, ainsi que notre approche plus large des caméras sans surveillance.
Feuille de route : le masquage automatique des personnes à l'image est prévu, mais pas disponible aujourd'hui. D'ici là, la protection repose sur le cadrage, des rapports par poste et la vidéo diffusée à la demande.
Caméra, signal ou opérateur : poste par poste
Choisissez la source poste par poste, pas pour tout le site. Voici le schéma habituel, avec en plus une ligne de désossage de viande rouge. La règle générale figure dans caméra ou capteur pour l'OEE.
| Poste | Comptage depuis | Point de vigilance |
|---|---|---|
| Portionneuse, trancheuse | Automate ou compteur | Portions ou barquettes : convenez de l'unité |
| Ligne de désossage, sortie des bacs | Balance des bacs ou caméra | Compter les bacs, pas les pièces |
| Mise en barquette manuelle | Caméra | Personnes à proximité : visez les barquettes |
| Operculeuse, thermoformeuse | Signal automate | Cycles ou barquettes : comptez les alvéoles vides |
| Étiqueteuse poids-prix | Signal automate | Les rejets d'étiquettes vont en qualité |
| Trieuse pondérale, détecteur de métaux | Signal de rejet | Le surdosage n'est pas une perte OEE |
| Encaissage manuel | Caméra | Compter les colis, convertir en barquettes |
| Causes d'arrêt | Opérateur | Une liste courte, sur une tablette en bord de ligne |
Apportez votre liste de postes à une démo et demandez-nous d'indiquer quels postes ont besoin d'une caméra et lesquels ont déjà un signal exploitable.
Exemple chiffré : une équipe sur une ligne de barquettes de volaille fraîche
Il s'agit d'une ligne d'exemple, avec des chiffres illustratifs qui ne décrivent aucun site réel. Des portions de filet de poulet sont mises en barquette à la main, operculées sous atmosphère modifiée, étiquetées, contrôlées puis encaissées.
- Temps planifié : une équipe de 480 minutes, moins 30 minutes de pauses et un nettoyage planifié de 30 minutes, soit 420 minutes.
- Cadence idéale : la cadence nominale de l'operculeuse, 40 barquettes par minute. En 420 minutes, on pourrait donc produire 16 800 barquettes.
- Arrêts : l'automate de l'operculeuse a enregistré 35 minutes de changements de film, défauts de soudure et bourrages de barquettes.
- Comptage : 13 860 barquettes sont sorties de l'operculeuse.
- Rejets : la trieuse pondérale et le détecteur de métaux en ont rejeté 277, il reste donc 13 583 barquettes bonnes.
- Disponibilité = 385 minutes de marche / 420 planifiées = 91,7 %.
- Performance = 13 860 barquettes / 15 400 possibles en 385 minutes = 90,0 %.
- Qualité = 13 583 bonnes / 13 860 comptées = 98,0 %.
- OEE (TRS) = 91,7 % x 90,0 % x 98,0 % = 80,9 %. Vérification : 13 583 bonnes / 16 800 possibles = 80,9 %.
Ce site place son nettoyage hors du temps planifié. Si le vôtre le compte comme une perte, le temps planifié passe à 450 minutes et l'OEE à 13 583 / 18 000 = 75,5 %.
Voici maintenant ce que le signal de l'operculeuse ne peut pas montrer. La performance a perdu l'équivalent de 38,5 minutes : 385 minutes de marche moins les 346,5 minutes nécessaires pour 13 860 barquettes à 40 par minute. Pendant ces manques, l'operculeuse est restée en automatique, en attente de barquettes, si bien que son signal n'a enregistré aucun arrêt.
La caméra de la bande de chargement a montré quand les barquettes se raréfiaient. Pour les manques les plus longs, les opérateurs ont ouvert la vidéo et saisi les causes :
- Bande de portions vide après les changements de lame de la portionneuse : 14,0 minutes, soit 560 barquettes.
- Rupture du stock de barquettes vides à la bande de chargement : 10,0 minutes, soit 400 barquettes.
Les 14,5 minutes restantes, soit 580 barquettes, étaient des manques de moins d'une minute répartis sur toute l'équipe. Ils apparaissent dans le comptage comme une marche ralentie.
Ainsi, 24 des 38,5 minutes perdues ont pris naissance avant l'operculeuse. L'automate de la portionneuse a bien enregistré ses changements de lame, mais seul le comptage à la bande de chargement montre combien de temps l'operculeuse les a attendus. Sans lui, cette équipe ressemble à une operculeuse lente, et la maintenance est envoyée sur la mauvaise machine.
Avec une marge d'exemple de 0,40 EUR par barquette, les 960 barquettes perdues en ruptures de produit coûtent 384 EUR sur une seule équipe. La méthode complète figure dans notre guide de calcul de l'OEE.
Froid, humidité et lavage : ce dont les caméras ont besoin
Les salles de découpe sont froides par conception. La réglementation européenne en matière d'hygiène impose de maintenir les viandes rouges à 7 °C au maximum (3 °C pour les abats) pendant la découpe, le tranchage et le conditionnement, grâce à une température ambiante de 12 °C au plus ou à un autre système d'effet équivalent. Pour les viandes de volaille, la limite est de 4 °C. Les deux règles autorisent, dans des cas définis, la découpe avant que la viande ait atteint cette température. Source : règlement (CE) n° 853/2004, annexe III (EN), chapitre V des sections I et II.
Le lavage quotidien à l'eau, à la mousse et aux produits chimiques fait le reste, et l'air froid au contact de l'eau chaude embue un objectif.
- Boîtier : choisissez-en un conçu pour le lavage, et vérifiez avec le fournisseur qu'il convient à la pression, à la température de votre eau et à vos produits chimiques. Notre note sur l'indice IP69K explique ce que couvre cet indice.
- Fixation : rigide, au-dessus de la bande et hors de la trajectoire du jet.
- Démarrage : intégrez l'objectif à la validation du nettoyage : sec, propre et bien orienté avant la première barquette.
- Buée : attendez-vous-y là où l'air froid rencontre l'air chaud, et juste après le nettoyage. Notre page sur les caméras dans une salle de conditionnement de surgelés présente les solutions.
Si l'équipe de nettoyage de nuit est hors du temps planifié, une caméra qui ne voit aucune barquette pendant le nettoyage n'est pas comptée comme une perte.
Huit questions à poser à tout fournisseur
Posez les mêmes questions à chaque fournisseur. Apportez comme cas de test une équipe réelle de votre ligne de barquettes.
| Question | Comment vérifier la réponse |
|---|---|
| Les comptages caméra et les données automate partagent-ils une même chronologie ? | Demandez à voir côte à côte un poste manuel et une operculeuse. |
| Chaque poste peut-il compter sa propre unité ? | Portions, barquettes et colis diffèrent. Demandez comment la ligne les convertit. |
| Comment l'équipe de nettoyage est-elle traitée ? | Dans ou hors du temps planifié ? Vérifiez que ses heures restent visibles. |
| Que deviennent les caméras pendant le lavage ? | Demandez qui spécifie le boîtier pour votre eau, votre chaleur et vos produits chimiques, et qui contrôle l'objectif avant le démarrage. |
| La vidéo est-elle conservée, et qui peut l'ouvrir ? | Obtenez le réglage par défaut par écrit : diffusée ou enregistrée, pendant combien de temps, et qui y a accès. |
| L'OEE peut-il être restitué sans nommer de personnes ? | Vérifiez qu'aucun écran ne classe les opérateurs. |
| Comment tester le comptage ? | Comparez un comptage manuel à celui de la caméra sur vos propres barquettes, avec film mouillé, barquettes empilées et un changement de format de barquette. Demandez quel paramétrage exige une nouvelle taille de barquette, et qui s'en charge. |
| Comment les rejets des rayons X et de la trieuse pondérale arrivent-ils en qualité ? | Demandez quel signal de rejet alimente le comptage, et où le surdosage est restitué. |
Pour une comparaison des outils destinés aux sites agroalimentaires, voir logiciels OEE pour l'agroalimentaire : 4 outils comparés.
Comment Fabrico procède
Fabrico est une plateforme cloud d'OEE et de MES léger.
- Arrêts et comptages : issus du signal machine, d'un automate, d'un capteur ou d'un compteur.
- Causes d'arrêt : l'opérateur les saisit en bord de ligne, sur tablette ou smartphone.
- OEE et pertes : OEE et temps d'arrêt par ligne et par équipe, avec les pertes chiffrées en argent. Sur le web, iOS et Android.
- Caméras (en option, sur demande) : des caméras IA comptent la production à la mise en barquette manuelle, à l'encaissage ou sur toute machine sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment de la chronologie de l'équipe. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico.
- Vos données : elles sortent via une API REST, des webhooks et l'export Excel ou CSV.
Feuille de route, pas encore disponible : une caméra qui détecte elle-même les arrêts, une caméra qui suggère une cause d'arrêt à faire confirmer par l'opérateur, et un masquage automatique qui garde les personnes hors de l'image.
Ce que Fabrico ne fait pas : le classement, la détection des os ou des corps étrangers, le contrôle des étiquettes et des codes, ni l'inspection des soudures. Le signal de rejet de ces systèmes peut alimenter la partie qualité de l'OEE. Pour la planification de la production, posez-nous la question pendant la démo.
Posez-nous aussi les huit questions ci-dessus. Consultez la page OEE et MES par vision par ordinateur, ou comment évaluer un logiciel OEE en général.
Réservez une démo et apportez votre liste de postes.
Questions fréquentes
Une seule caméra peut-elle classer la viande et compter la production ?
Pas bien. Le classement exige un éclairage maîtrisé et une vue rapprochée de chaque pièce. Le comptage exige une vue stable du flux en un point donné.
Les caméras fonctionnent-elles dans des salles de découpe froides et humides ?
Oui, si la caméra et son boîtier sont conçus pour cela. Vérifiez avec le fournisseur la plage de température, la pression de lavage et les produits chimiques, puis testez l'image pendant la première heure après le nettoyage, quand la buée est la plus probable.
Quelle est la précision d'un comptage de barquettes par caméra ?
Testez-le sur vos propres barquettes, face à un comptage manuel, sur des équipes complètes. Incluez film mouillé, barquettes empilées et un changement de format. Notre guide sur la précision d'un comptage par caméra présente le test.
La caméra nous dit-elle pourquoi la ligne s'est arrêtée ?
Pas aujourd'hui. Le comptage montre quand la production s'est arrêtée ou a ralenti, et la vidéo montre ce qui s'est passé. L'opérateur saisit la cause.
Une caméra qui suggère une cause à faire confirmer par l'opérateur figure sur notre feuille de route.
Les représentants du personnel ou les syndicats accepteront-ils une caméra à la bande de chargement ?
Cela dépend de l'accord auquel vous parviendrez. Orientez la caméra vers le produit, faites un reporting par poste, limitez qui peut ouvrir la vidéo, et convenez que les comptages ne servent pas à fixer des objectifs individuels. Associez-les avant l'achat, pas après.
Qu'est-ce qui détermine le coût ?
Les prix ne sont pas publics, les nôtres compris. Un devis dépend du nombre de lignes, des postes qui ont besoin d'une caméra, du montage en zones de lavage, du réseau et de la formation. Donnez à chaque fournisseur la même liste de lignes.
Par où commencer ?
Commencez par une ligne et un poste manuel, avec une situation de référence et une date de décision fixées au préalable. Notre guide du pilote OEE par vision par ordinateur propose un plan.
Vous voulez voir les comptages caméra à côté du signal de votre operculeuse ? Réservez une démo.
Articles connexes








Tuiles Fabrico réelles, données d'exemple.