


 Connexion
 Blog

Vision par ordinateur en papeterie : bobineuses, coupeuses et emballage

En bref : en papeterie, la vision par ordinateur est rentable à la finition, pas sur la machine à papier : les caméras comptent les rames, les colis et les palettes aux emballeuses de rames, aux rebobineuses, aux palettiseurs et aux stations manuelles où aucun comptage exploitable n'existe, et permettent d'ouvrir la vidéo d'un arrêt.
- La machine à papier dispose déjà d'un DCS, d'un QCS et souvent d'un système d'inspection de la bande. Les casses, la vitesse et les changements de sorte viennent de là, pas d'une caméra.
- L'inspection de la bande (trous, taches, stries) et le QCS (grammage, humidité, épaisseur) sont d'autres systèmes. Fabrico ne fait ni l'un ni l'autre.
- À la finition, les pertes se cachent dans les changements de jeu à la bobineuse, les changements de bobine, les attentes de mandrins ou de matériau d'emballage, et les arrêts courts à l'emballeuse de rames.
- Le module caméra de Fabrico compte la production et permet d'ouvrir la vidéo de n'importe quel moment sur la chronologie du poste. L'opérateur saisit le motif d'arrêt.
Votre machine à papier tourne en continu et remonte ses données à un DCS (système de contrôle-commande distribué). Un scanner QCS mesure la feuille, et l'inspection de la bande guette les trous. Pourtant, dans l'atelier de finition, les arrêts aux emballeuses, aux coupeuses et aux tables d'emballage sont souvent notés sur papier, et certaines stations n'ont aucun comptage.
Cette page s'adresse aux directeurs d'usine et aux responsables de production et d'amélioration continue des papeteries et cartonneries qui choisissent comment installer des caméras dans l'usine pour compter la production et obtenir l'OEE (TRS).
Elle couvre la machine à papier et l'atelier de finition : bobinage, coupe en feuilles, emballage et conditionnement. Les lignes de transformation du papier tissu sont traitées dans la vision par ordinateur pour les produits d'entretien et d'hygiène, et les usines de carton ondulé et d'étuis dans la vision par ordinateur pour les transformateurs d'emballages. Nous vendons Fabrico : vérifiez ce que nous affirmons ici comme vous le feriez pour tout autre fournisseur.
Vision par ordinateur en papeterie : deux métiers différents
Deux types de systèmes de caméras sont vendus aux papeteries sous le même nom. L'inspection de la bande contrôle le papier lui-même, mètre par mètre. Les caméras OEE comptent la production et montrent ce qui s'est passé lors d'un arrêt.
| Tâche en papeterie | Inspection de la bande ou QCS | Caméra OEE |
|---|---|---|
| Trous, taches, stries, plis | Oui, inspection de la bande | Non |
| Grammage, humidité, épaisseur | Oui, le scanner QCS | Non |
| Pourquoi la bande a cassé | Caméras de surveillance des casses | Non |
| Compter bobines, rames ou palettes | Pas son rôle | Oui, y compris aux étapes manuelles |
| Vidéo d'un arrêt de l'emballeuse | Non | Ouvrir la vidéo de cette minute |
| Alimente l'OEE via | Bobines déclassées ou rejetées | Le comptage de production |
L'inspection de la bande, la surveillance des casses et le QCS restent en place. Les deux métiers fonctionnent côte à côte. Les bobines déclassées ou rejetées après inspection peuvent alimenter le volet qualité de l'OEE par un comptage ou un signal, pour que les rebuts ne soient comptés qu'une fois. Pour savoir où passe la frontière machine par machine, lisez caméra ou capteur pour l'OEE, machine par machine.
Où se cachent les pertes dans une usine de pâte et papier
Le communiqué du Cepi sur ses statistiques clés 2024 (EN) indique que ses membres sont 470 entreprises exploitant 842 usines en Europe, et que la production de papiers et cartons d'emballage a progressé de 6,7 % en 2024. Aux États-Unis, le Bureau of Labor Statistics (EN) comptait environ 353 000 personnes dans la fabrication du papier en octobre 2026, un chiffre provisoire pour l'ensemble du sous-secteur : pâte, papier et produits en papier transformés.
La machine à papier forme une bande continue
Le guide ENERGY STAR de 2009 pour l'industrie américaine de la pâte et du papier, publié par le Lawrence Berkeley National Laboratory (EN), décrit simplement la partie humide : la toile de formation transforme les fibres en une bande continue pendant que l'eau s'égoutte. Après la section des presses, la sécherie et la calandre, le papier fini est enroulé sur une grande bobine mère.
Cette machine est pilotée par un DCS, mesurée par un QCS et souvent surveillée par l'inspection de la bande. Les papeteries suivent déjà son rendement temps, sa vitesse et ses tonnes vendables. Une caméra apporte peu ici. Lisez les signaux dont vous disposez déjà.
Casses : comptez-les depuis le DCS
Une casse arrête la production vendable jusqu'à ce que la pointe soit repassée et la feuille de nouveau sur l'enrouleuse. Le papier fabriqué entre-temps repart au pulpeur sous forme de cassés.
Comptez les casses depuis le DCS, pas avec une caméra. Enregistrez le temps entre la casse et le retour de papier conforme sur l'enrouleuse comme une perte de disponibilité, avec un code de casse par section : partie humide, presses, sécherie ou enrouleuse.
Changements de sorte
Un changement de sorte modifie le grammage, la composition fibreuse, la couleur ou la vitesse pendant que la machine continue de tourner. Tant que le QCS n'indique pas la nouvelle sorte dans les spécifications, la bobine mère est hors spécification et repart souvent en cassés.
Enregistrez les changements de sorte avec leur propre code, et suivez les minutes entre la dernière bobine mère conforme et la première bobine mère conforme pour chaque couple de sortes. Le QCS sait quand la feuille est conforme. Là encore, une caméra n'apporte rien. Pour la méthode, voir le temps de changement de série.
Changements de jeu et de bobine à la bobineuse
Sur beaucoup de machines, la bobineuse a peu de capacité en réserve, si bien qu'un changement de jeu lent fait attendre l'enrouleuse. Chaque changement de jeu implique de couper la bande, d'éjecter les bobines finies, de charger de nouveaux mandrins et d'y engager la bande. Quand le plan de coupe change, les couteaux de refente se déplacent aussi, automatiquement sur la plupart des bobineuses modernes. Chaque changement de bobine mère ajoute un raboutage ou un nouvel engagement.
L'automate (API) de la bobineuse connaît son état de marche et compte généralement les jeux. Ce qu'il ne montre pas, c'est pourquoi un changement de jeu a pris trois fois plus de temps que les autres, ou pourquoi un changement de bobine mère a traîné. Ouvrir la vidéo de ces minutes montre si l'équipe attendait des mandrins, se battait avec les couteaux ou avait été appelée sur une autre tâche.
Attente de mandrins ou de matériau d'emballage
Une bobineuse ne peut pas démarrer un jeu sans les mandrins de la coupeuse de mandrins. Une emballeuse de bobines ne peut pas tourner sans matériau d'emballage, flasques et étiquettes. Une ligne de coupe en feuilles s'arrête quand l'emballeuse de rames manque d'emballage.
Donnez à « attente de mandrins » et à « attente de matériau d'emballage » leurs propres codes d'arrêt, distincts des pannes. Sans eux, ces minutes se cachent dans « autre ».
Coupeuses et arrêts courts à l'emballeuse de rames
Une coupeuse découpe en feuilles une ou plusieurs bobines placées au dérouleur, les compte en rames et les transmet à une emballeuse de rames, puis à l'encaissage et au palettiseur. Les coupeuses récentes donnent un bon comptage. Beaucoup d'emballeuses de rames, de postes d'encaissage et de lignes anciennes, non.
C'est à l'emballeuse de rames que s'accumulent les arrêts courts : emballage déchiré, rame mal équerrée, bourrage d'étiquette. Un arrêt de 40 secondes est rarement noté. Quarante-cinq font une demi-heure. Pour savoir comment les voir, lisez micro-arrêts.
Emballage des bobines, étiquetage et palettisation
Les bobines finies passent sur une ligne de manutention : pesée, emballage, flasques, étiquettes, puis stockage ou quai. Dans les usines de carton, le carton en feuilles et les bobines étroites sont mis sur palettes. Les bourrages sur les convoyeurs de bobines et à l'emballeuse font attendre la bobineuse.
Les papeteries et usines de carton suivent les bobines clients par identifiant et par poids, de la bobineuse à l'emballage, car c'est ainsi qu'elles facturent et expédient. Utilisez ce comptage. Une caméra ajoute la vidéo quand la ligne d'emballage se bloque ou attend, et un comptage au gerbage des palettes. Pour les arrêts du palettiseur, voir arrêts du palettiseur et caméras.
Dans les usines de pâte marchande, la ligne de balles pèse et compte chaque balle. Utilisez ce comptage ; la vidéo aide là où l'emballage, le ligaturage au fil ou l'unitiseur cale.
Rebobineuses et stations manuelles
Les rebobineuses réparent les bobines, retirent les défauts signalés par l'inspection de la bande ou coupent des laizes spéciales. Les petites commandes sont souvent emballées à la main. Ces stations ont rarement un comptage exploitable, et c'est là qu'une caméra trouve le plus clairement sa place. Voir l'OEE à une station d'emballage manuelle.
Poussière, humidité et bobines en mouvement
Les halls machine sont chauds et humides. Les ateliers de finition sont pleins de poussière de papier, et des bobines de plusieurs tonnes circulent sur des chariots à pinces et des convoyeurs.
Placez donc les caméras OEE côté bobineuse et dans l'atelier de finition, hors des carters de protection et des trajets des bobines, dans un boîtier adapté à la chaleur et à la poussière. Validez chaque position avec le responsable sécurité avant le moindre perçage.
Où placer une caméra en papeterie
Caméra, capteur ou opérateur : station par station
C'est typique d'une papeterie ou d'une usine de carton, pas une règle. Vérifiez chaque machine.
| Station | Comptage et arrêts depuis | Ce qu'ajoute une caméra |
|---|---|---|
| Préparation de la pâte, machine à papier | DCS : état de marche, vitesse, casses | Rien. Utilisez le signal. |
| QCS, inspection de la bande | Leurs propres systèmes | Rien. Ils qualifient le papier. |
| Enrouleuse et bobineuse | Automate de la bobineuse : état de marche, jeux | Vidéo des changements de jeu et des attentes de mandrins |
| Rebobineuse, réparations | Souvent un compteur basique, ou rien | Comptage des bobines réparées |
| Emballage des bobines, étiquetage | Suivi des bobines ou automate de la ligne d'emballage | Vidéo des bourrages et des attentes |
| Coupeuse | Automate de la coupeuse : feuilles ou rames | Peu, sauf si elle est ancienne |
| Emballeuse de rames, encaissage | Souvent aucun comptage exploitable | Comptage des rames ou des caisses, vidéo des arrêts courts |
| Palettisation, emballage manuel | Automate, s'il y en a un | Comptage des palettes ou des colis |
| Motifs d'arrêt, toutes lignes | L'opérateur, sur tablette ou téléphone | Vidéo pour vérifier un motif contesté |
La fiche ci-dessous montre où une caméra est rentable.
Apportez votre liste de stations et une semaine de fiches d'arrêts de la finition à une démo, et nous la passerons en revue station par station.
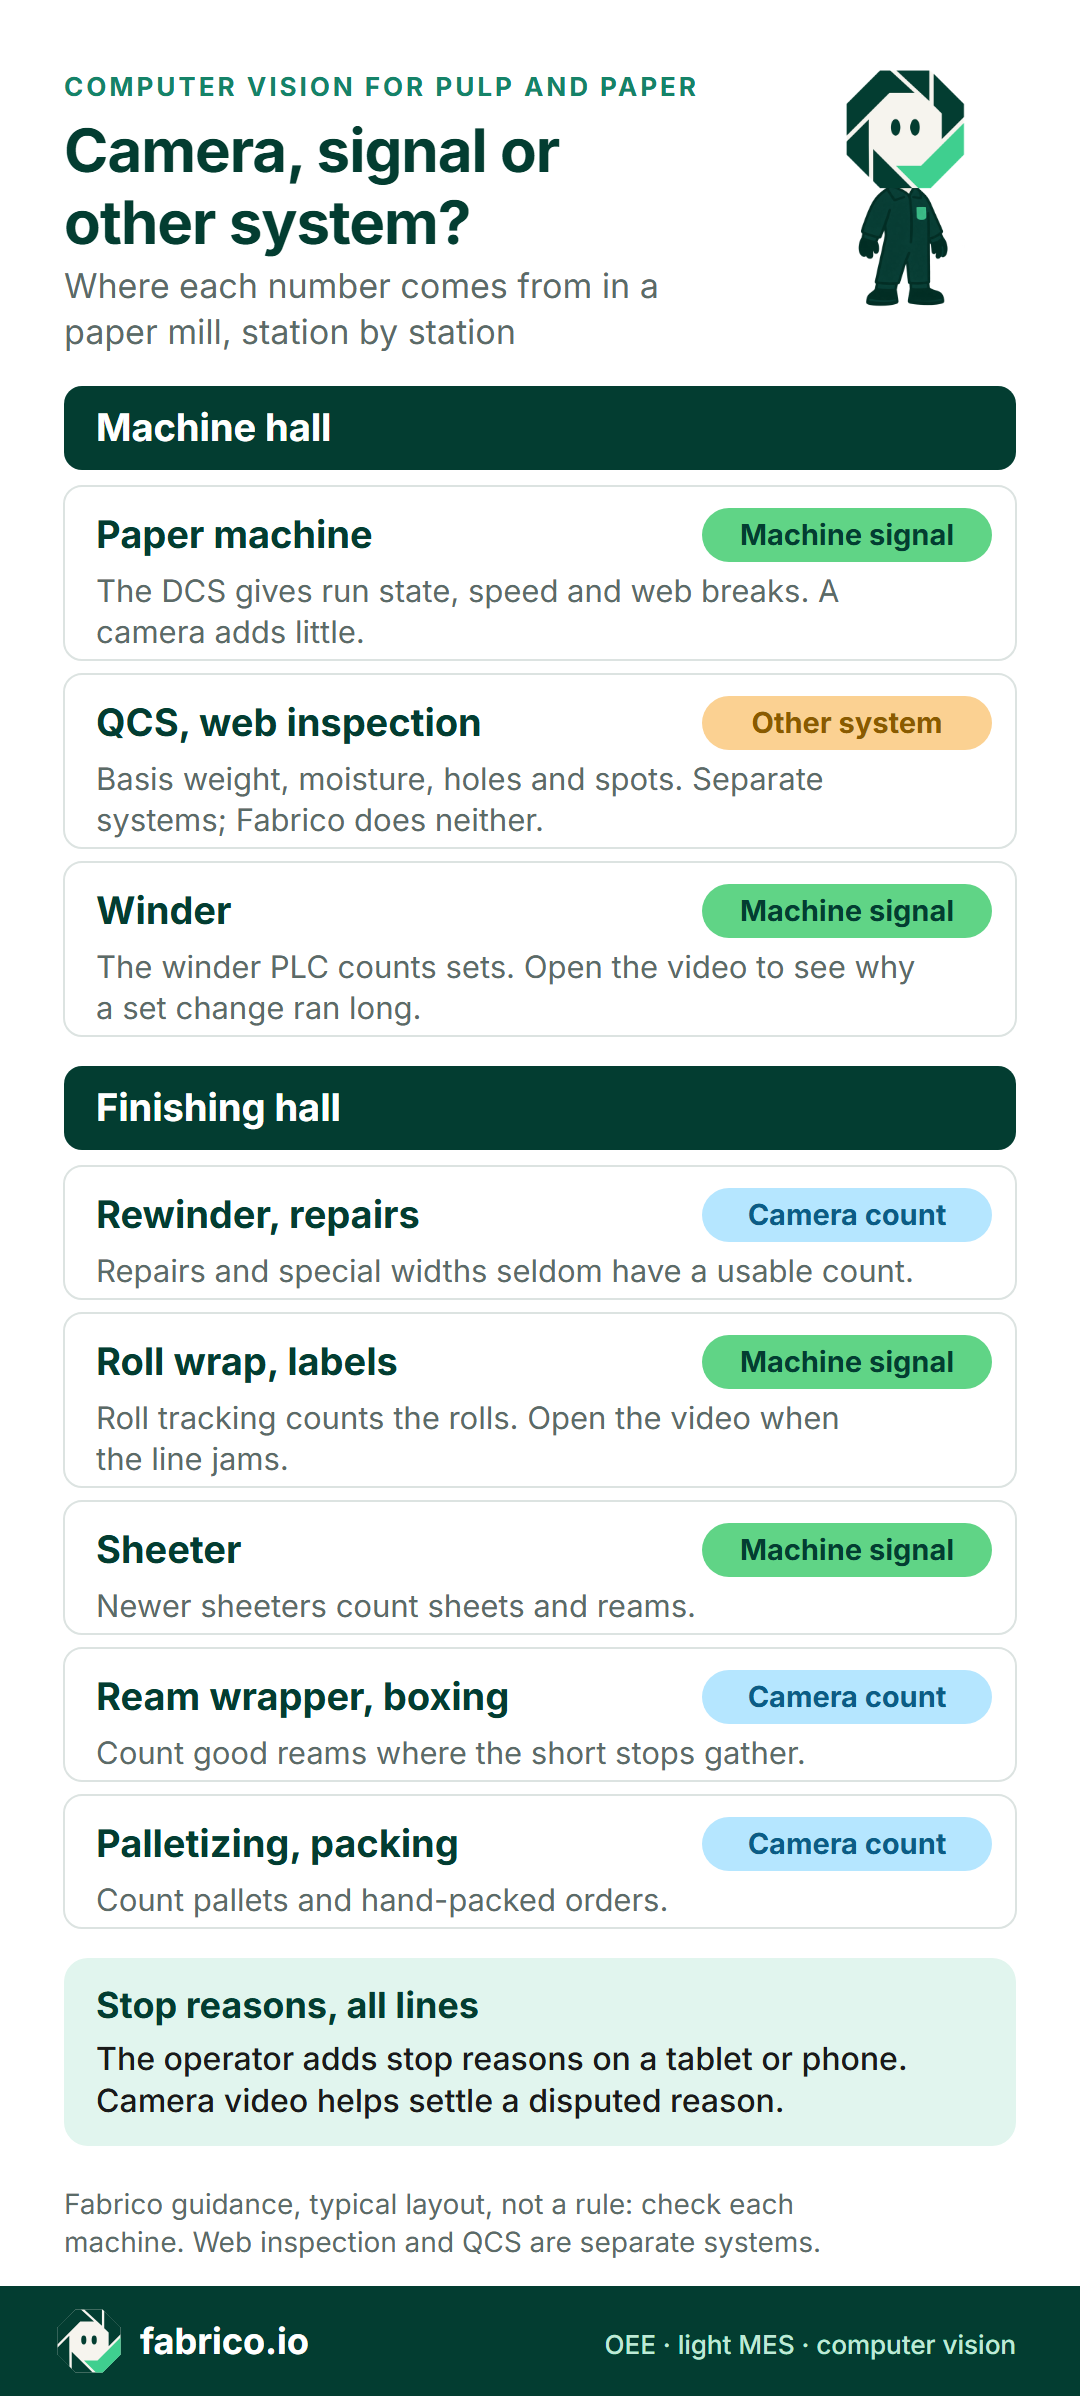
Fiche en anglais : signal machine pour la machine à papier et la coupeuse, QCS et inspection de la bande à part, signal machine ou suivi des bobines pour la bobineuse et l'emballage des bobines, comptage caméra aux rebobineuses, aux emballeuses de rames et à la palettisation.
Exemple chiffré : un poste sur une ligne de coupe en feuilles
Ces chiffres sont des exemples et ne décrivent aucune usine réelle. Une ligne de coupe et d'emballage de rames, avec une cadence idéale de 12 rames par minute, tourne pendant un poste de 480 minutes.
L'automate de la coupeuse donne l'état de marche et compte les rames coupées. Une caméra en sortie de l'emballeuse de rames compte les rames bonnes emballées. Les rames abîmées retirées à la main expliquent l'écart.
Les arrêts ont pris 120 minutes : changements de bobine au dérouleur 35, un changement de format 30, arrêts courts à l'emballeuse 30 et attente d'emballage 25. Le temps de marche est de 360 sur 480 minutes, donc la disponibilité est de 75 %.
À 12 rames par minute, 360 minutes pouvaient produire 4 320 rames. La coupeuse en a compté 3 888, donc la performance est de 90 %. L'écart correspond à 36 minutes de marche ralentie.
La caméra a compté 3 828 rames bonnes à l'emballeuse. Il reste 60 rames abîmées, donc la qualité est de 98,5 %. Ces 60 rames représentent 5 minutes de temps de ligne.
OEE = 75 % x 90 % x 98,5 % = 66,5 %. Vérification rapide : 3 828 rames bonnes sur 5 760 possibles donnent aussi 66,5 %.
Regardez les deux arrêts qu'une fiche d'arrêts cache. Les arrêts courts à l'emballeuse et les attentes d'emballage totalisent 55 minutes, plus que le changement de format. Sur une fiche papier, les premiers apparaissent en quelques mots et les secondes pas du tout. Avec leurs propres codes et la vidéo de ces minutes, les deux peuvent enfin être vraiment corrigés.
Huit vérifications pour tout fournisseur de caméras ou d'OEE en papeterie
Faites-les avec chaque fournisseur, et avec nous. Prenez comme cas de test un poste réel de la semaine dernière.
| Question | Comment tester la réponse |
|---|---|
| Comment lisez-vous les casses ? | Demandez à voir une casse issue du signal du DCS, avec son propre code, et le temps jusqu'au retour de papier conforme sur l'enrouleuse. |
| Comment enregistrez-vous un changement de sorte ? | Demandez un code de changement de sorte, et les minutes entre la dernière et la première bobine mère conformes, par couple de sortes. |
| Comment la bobineuse apparaît-elle ? | Demandez les changements de jeu, les changements de bobine mère et les attentes de mandrins comme éléments distincts sur la chronologie du poste. |
| Que compte exactement la caméra ? | Bobines, rames, caisses ou palettes ? Comparez-la à un comptage manuel pendant un poste. |
| Tonnes ou unités ? | Demandez comment un comptage de bobines ou de rames se convertit en tonnes à partir des données de commande, et comment la cadence idéale varie selon la sorte et le format. |
| Comment les bobines déclassées sont-elles prises en compte ? | Demandez comment les bobines rejetées après inspection alimentent la qualité, pour qu'elles ne comptent qu'une fois. |
| Où se monte chaque caméra ? | Demandez chaque position sur un plan, hors des trajets des bobines, avec la validation de la sécurité au préalable. |
| La vidéo est-elle conservée, et qui peut l'ouvrir ? | Demandez où elle est stockée, combien de temps, et qui la voit. |
Avant de déployer dans toute l'usine, testez d'abord sur une ligne de finition. Voir le guide du pilote de vision par ordinateur pour l'OEE. Si vous comparez des plateformes complètes pour le secteur, voir les logiciels OEE pour la pâte et le papier.
Caméras, vie privée et représentants du personnel
Dans les ateliers de finition, des personnes travaillent aux bobineuses, aux emballeuses et aux tables d'emballage, et une caméra placée là en verra certaines. Informez le personnel avant d'installer la moindre caméra. Dans de nombreux pays européens, consultez d'abord les instances représentatives du personnel (CSE ou équivalent).
Cadrez la caméra sur les bobines, les rames ou la palette, pas sur l'équipe. Faites les rapports par ligne et par poste, pas par personne. Demandez à chaque fournisseur, nous compris, quel masquage de confidentialité est disponible aujourd'hui et ce qui relève encore de la feuille de route.
Le module caméra de Fabrico compte des produits, pas des personnes. Pour une liste de contrôle plus complète, lisez des caméras de ligne de production sans surveillance.
La place de Fabrico
Fabrico est une plateforme cloud d'OEE et de MES léger. Voici ce qu'elle fait aujourd'hui dans une papeterie.
- Arrêts et comptages : depuis le signal machine, via un automate, un capteur ou un compteur.
- Motifs d'arrêt : l'opérateur les saisit à la ligne, sur tablette ou téléphone.
- OEE et pertes : OEE, temps d'arrêt et pertes par ligne et par poste, avec les pertes chiffrées en argent. Sur le web, iOS et Android.
- Caméras, module optionnel sur demande : le module caméra compte la production, y compris aux emballeuses de rames, aux rebobineuses, au gerbage des palettes, à l'emballage manuel et sur les machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico.
- Vos données : elles sortent via une API REST, des webhooks et l'export Excel ou CSV.
Feuille de route, pas encore disponible : arrêts détectés par la caméra, zones de bourrage sur la vidéo et suggestion du motif d'arrêt par la caméra.
Ce que Fabrico ne fait pas : l'inspection de la bande ni le contrôle qualité de la feuille. Trous, taches, grammage, humidité et épaisseur restent du ressort de votre système d'inspection de la bande et de votre QCS. Fabrico ne pilote pas la machine à papier et ne remplace pas le DCS. Pour la planification et l'ordonnancement, posez-nous la question pendant la démo.
Pour le produit complet, voir la vision par ordinateur Fabrico pour l'OEE. Si vous comparez encore des plateformes, lisez le guide des logiciels OEE.
Apportez la fiche d'arrêts d'un poste de l'atelier de finition à une démo, et demandez-nous de montrer quels chiffres nous pouvons renseigner et lesquels nous ne pouvons pas.
Questions fréquentes
Une caméra peut-elle détecter les trous et les taches dans la bande de papier ?
Oui, mais c'est un système d'inspection de la bande, pas une caméra OEE. Les trous, taches, stries et plis sont détectés par l'inspection de la bande sur la machine à papier, et le grammage, l'humidité et l'épaisseur par le QCS. Fabrico ne fait ni l'un ni l'autre. Les bobines déclassées ou rejetées peuvent alimenter le volet qualité de l'OEE par un comptage ou un signal.
La machine à papier a-t-elle besoin d'une caméra pour l'OEE ?
Rarement. Le DCS connaît déjà l'état de la machine, la vitesse et le moment des casses, et le QCS sait quand une sorte est conforme. Ce sont les meilleures sources. Lisez-les d'abord, et placez les caméras à la finition, là où les comptages sont faibles.
Une caméra peut-elle compter les casses ?
Ce n'est pas nécessaire. Le DCS enregistre déjà les casses et le temps jusqu'au retour de la feuille sur l'enrouleuse : comptez donc les casses à partir de là. Beaucoup de machines ont aussi des caméras de surveillance des casses qui montrent ce qui a mené à une casse. Elles font partie des systèmes propres à la machine, et le module caméra de Fabrico ne les remplace pas.
Quelle station d'une papeterie doit recevoir la première caméra ?
En général, celle dont le comptage est le plus faible : une vieille emballeuse de rames, le gerbage sur palettes du carton en feuilles, une rebobineuse de réparation ou l'emballage manuel de formats spéciaux. La machine à papier et les bobineuses récentes viennent en dernier.
La vidéo de la caméra est-elle stockée ?
Pas dans Fabrico. Avec le module caméra, dans la configuration standard, la vidéo est diffusée à la demande, et vous pouvez l'ouvrir pour n'importe quel moment sur la chronologie du poste. Posez la même question à chaque fournisseur, et demandez où leur vidéo est stockée.
Qu'est-ce qui détermine le coût de la vision par ordinateur en papeterie ?
Le prix est fixé sur devis. Les facteurs sont le nombre de lignes de finition et de caméras, le montage dans un atelier poussiéreux avec des bobines en mouvement, le réseau jusqu'à l'atelier de finition, et la formation. Donnez à chaque fournisseur la même liste de stations pour que les devis soient comparables.
Vous voulez le voir sur une ligne comme la vôtre ? Réservez une démo et apportez un poste d'une ligne de finition.













Tuiles Fabrico réelles, données d'exemple.