


 Connexion
 Blog

Vision par ordinateur pour transformateurs d'emballages : où les caméras sont rentables

En bref : la vision par ordinateur pour les transformateurs d'emballages est la plus utile là où vos machines ne vous donnent pas un comptage fiable, ou là où vous devez voir ce qui s'est passé pendant un arrêt : l'encaissage manuel en sortie de plieuse-colleuse ou de machine à sachets, la fin de ligne avec les paquets et les palettes, et les calages longs. Le contrôle de l'impression, de la colle et des codes est un autre métier, celui des systèmes d'inspection.
- Les onduleuses, les flexo-plieuses-colleuses, les découpeuses et les presses comptent généralement déjà, via leurs automates (API). Une caméra y ajoute de la vidéo, pas des comptages.
- Là où des opérateurs emballent, empilent ou mettent en paquets à la main, une caméra peut être le seul comptage automatique possible.
- Avec des séries courtes, le calage est souvent la plus grosse perte. Le signal machine le chronomètre, et la vidéo en montre les étapes.
- Fabrico mesure l'OEE (TRS) à partir des signaux machine et des motifs d'arrêt saisis par l'opérateur. Les caméras IA sont un module complémentaire qui compte la production, avec la vidéo de n'importe quel moment sur la chronologie du poste.
Un transformateur fabrique la caisse, l'étui ou le film qu'une marque de produits de grande consommation remplit. La ligne de remplissage de la marque peut tourner sur une seule référence (SKU) pendant une semaine. Votre plieuse-colleuse peut changer de commande quatre fois par poste.
Vos pertes se situent donc ailleurs : dans le calage, au margeur et en sortie de machine, où des opérateurs emballent et empilent à la main.
Si vous comparez encore les logiciels OEE en général, commencez par notre guide des logiciels OEE. Pour une vue d'ensemble, de l'ERP au MES, voir logiciels pour la fabrication d'emballages.
Nous vendons Fabrico : vérifiez nos affirmations comme celles de n'importe quel fournisseur.
Ce que fait la vision par ordinateur dans une usine de transformation, et ce qu'elle ne fait pas
Deux types de systèmes de caméras sont vendus sous le même nom, et beaucoup de transformateurs ont besoin des deux.
L'inspection par vision contrôle chaque feuille, étui ou bande par rapport à un standard et rejette les mauvais. Une caméra OEE compte la production et vous donne la vidéo de la minute où une machine s'est arrêtée.
| Tâche | Inspection par vision | Caméra OEE |
|---|---|---|
| Contrôler l'impression, la colle et les codes, éjecter les étuis défectueux | Oui, c'est son rôle principal | Non |
| Compter les caisses remplies à la main | Ce n'est pas son rôle | Oui |
| Montrer la minute où le margeur s'est arrêté | Non | La vidéo de cette minute |
Les deux se rejoignent au comptage des rebuts. Si votre inspection de l'impression ou de la colle fournit un signal ou un compteur de rejets, le logiciel OEE peut l'utiliser pour la composante qualité de l'OEE : combien de rebuts, pas pourquoi. Pour le partage détaillé des rôles, lisez vision des codes et étiquettes ou caméra OEE.
Où se cachent les pertes dans les usines de carton ondulé, d'étuis et d'emballages souples
Vos pertes suivent vos clients. La FEFCO (EN), la fédération européenne des fabricants de carton ondulé, indique que plus de 40 % des emballages en carton ondulé servent à emballer des produits alimentaires.
Ainsi, quand une marque alimentaire ajoute un pack promotionnel, une nouvelle langue ou une impression saisonnière, vous recevez une nouvelle commande, souvent courte.
Le calage : la perte qui grandit à chaque série courte
Un calage va de la dernière bonne feuille d'une commande à la première bonne feuille de la suivante, à vitesse nominale. Clichés, encres, rouleaux anilox, formes de découpe, réglages de pliage et pistolets de colle changent tous dans cet intervalle.
Dans un article de juillet 2026 pour Converter (EN), Induvation, qui s'appuie sur ses propres audits en cartonnerie, décrit une ligne avec un calage moyen d'environ 24 minutes et 3 029 démarrages par an. Selon notre calcul (24 minutes x 3 029), cela représente environ 1 200 heures de calage par an sur une seule ligne.
Son objectif pour cette ligne est de 13 minutes, soit une baisse de 45 %, en préparant le travail en amont et en changeant la façon dont la ligne est approvisionnée. Avec un coût machine de 400 € de l'heure, Induvation estime le gain potentiel à environ 222 000 € par an sur cette seule ligne.
Carton ondulé : l'onduleuse, puis l'atelier de transformation
L'onduleuse est un procédé continu, et son automate connaît la vitesse, les mètres et les feuilles. Ses pertes sont les raboutages ratés, les pertes de vitesse et le carton voilé, que couvre notre comparatif des logiciels OEE pour le carton ondulé.
L'atelier de transformation est différent. Les flexo-plieuses-colleuses et les découpeuses rotatives ou à plat subissent des arrêts courts au margeur : une feuille voilée, une double feuille, un bourrage à l'encocheuse.
Après le compteur-éjecteur viennent la cercleuse et le palettiseur. Quand l'un des deux s'arrête, les paquets s'accumulent et la plieuse-colleuse s'arrête aussi. La vidéo de cette minute montre quelle machine a commencé. Notre page sur les arrêts du palettiseur filmés par caméra montre où placer cette caméra.
Étuis pliants : impression, découpe, pliage-collage, encaissage manuel
Une usine d'étuis imprime souvent en feuilles, découpe sur une platine avec éjection des déchets et séparation des poses, puis plie et colle. Chaque étape a son propre calage : une nouvelle commande peut donc signifier un calage sur chaque machine.
En sortie de nombreuses plieuses-colleuses, des opérateurs mettent les étuis en caisses d'expédition à la main. Aucune machine ne compte ce qu'ils emballent, si bien que le comptage des bons vient souvent d'une feuille de pointage. Cette table fixe souvent aussi la cadence : si les emballeurs prennent du retard, le conducteur ralentit la machine.
Une caméra au-dessus de la table d'encaissage peut compter les caisses à leur départ : ici, elle ajoute donc un comptage, pas seulement de la vidéo. Notre guide du comptage visuel par IA explique comment. Pour l'OEE d'un poste d'emballage manuel, voir l'OEE d'un poste d'emballage manuel avec une caméra.
Testez le comptage sur votre commande la plus difficile : le carton verni ou métallisé et le film métallisé créent des reflets, les étuis sortent en nappe et les paquets se touchent sur le tapis. Notre guide sur le placement des caméras et l'éclairage indique quoi vérifier.
Emballages souples : presses, refendeuses et machines à sachets
Sur la presse, ce sont les casses de bande et le calage qui prennent le temps : manchons, rouleaux anilox, encres et repérage. Sur la refendeuse-bobineuse, ce sont les changements de jeu et le réglage des couteaux. Les commandes de la presse et de la refendeuse comptent déjà les mètres et les bobines : une caméra y ajoute donc de la vidéo, pas des comptages.
Les machines à sachets et à sacs sont l'exception. La machine compte ce qu'elle produit, mais des opérateurs empilent, comptent et mettent souvent les sachets en cartons à la main. C'est un travail de comptage pour une caméra. Pour les casses de bande et le calage des presses, voir logiciels OEE pour l'impression et la transformation.
Plan d'usine : où placer une caméra dans une usine d'étuis pliants
Voici une usine d'étuis pliants, machine par machine, avec le système responsable de chaque tâche.
Deux endroits reçoivent une caméra : la table d'encaissage, où rien d'autre ne compte, et la découpeuse, où le calage dure longtemps.
Caméra, capteur ou opérateur : machine par machine
Utilisez ce tableau comme premier tri pour chaque machine.
| Machine | Comptages et arrêts via | Où une caméra aide |
|---|---|---|
| Onduleuse | Automate : vitesse, mètres, feuilles | Rarement. L'automate fait ce travail |
| Flexo-plieuse-colleuse | Automate et compteur-éjecteur | Vidéo des bourrages au margeur et des arrêts courts |
| Découpeuse rotative ou à plat | Compteur de feuilles de l'automate | Vidéo du calage et des bourrages |
| Presse offset feuilles, flexo ou héliogravure | Commande de la presse | Vidéo du calage et des casses de bande |
| Refendeuse-bobineuse | Automate : mètres et bobines | Vidéo des changements de jeu |
| Plieuse-colleuse d'étuis | Compteur de l'automate | Compte les caisses remplies à la main |
| Machine à sachets ou à sacs | Compteur de l'automate | Compte les cartons remplis à la main |
| Cercleuse, palettiseur | État de marche de l'automate | Vidéo pour distinguer un arrêt de la machine d'un blocage |
| Contrôle impression, colle, codes | Système d'inspection | Aucune. Son comptage de rejets alimente l'OEE |
Sur chaque ligne, le signal dit quand et pendant combien de temps. L'opérateur dit pourquoi, avec la vidéo pour vérifier quand ce n'est pas évident.
Vous voulez cartographier votre propre usine ? Réservez une démo et apportez une liste de machines, avec ce que chacune peut signaler aujourd'hui.
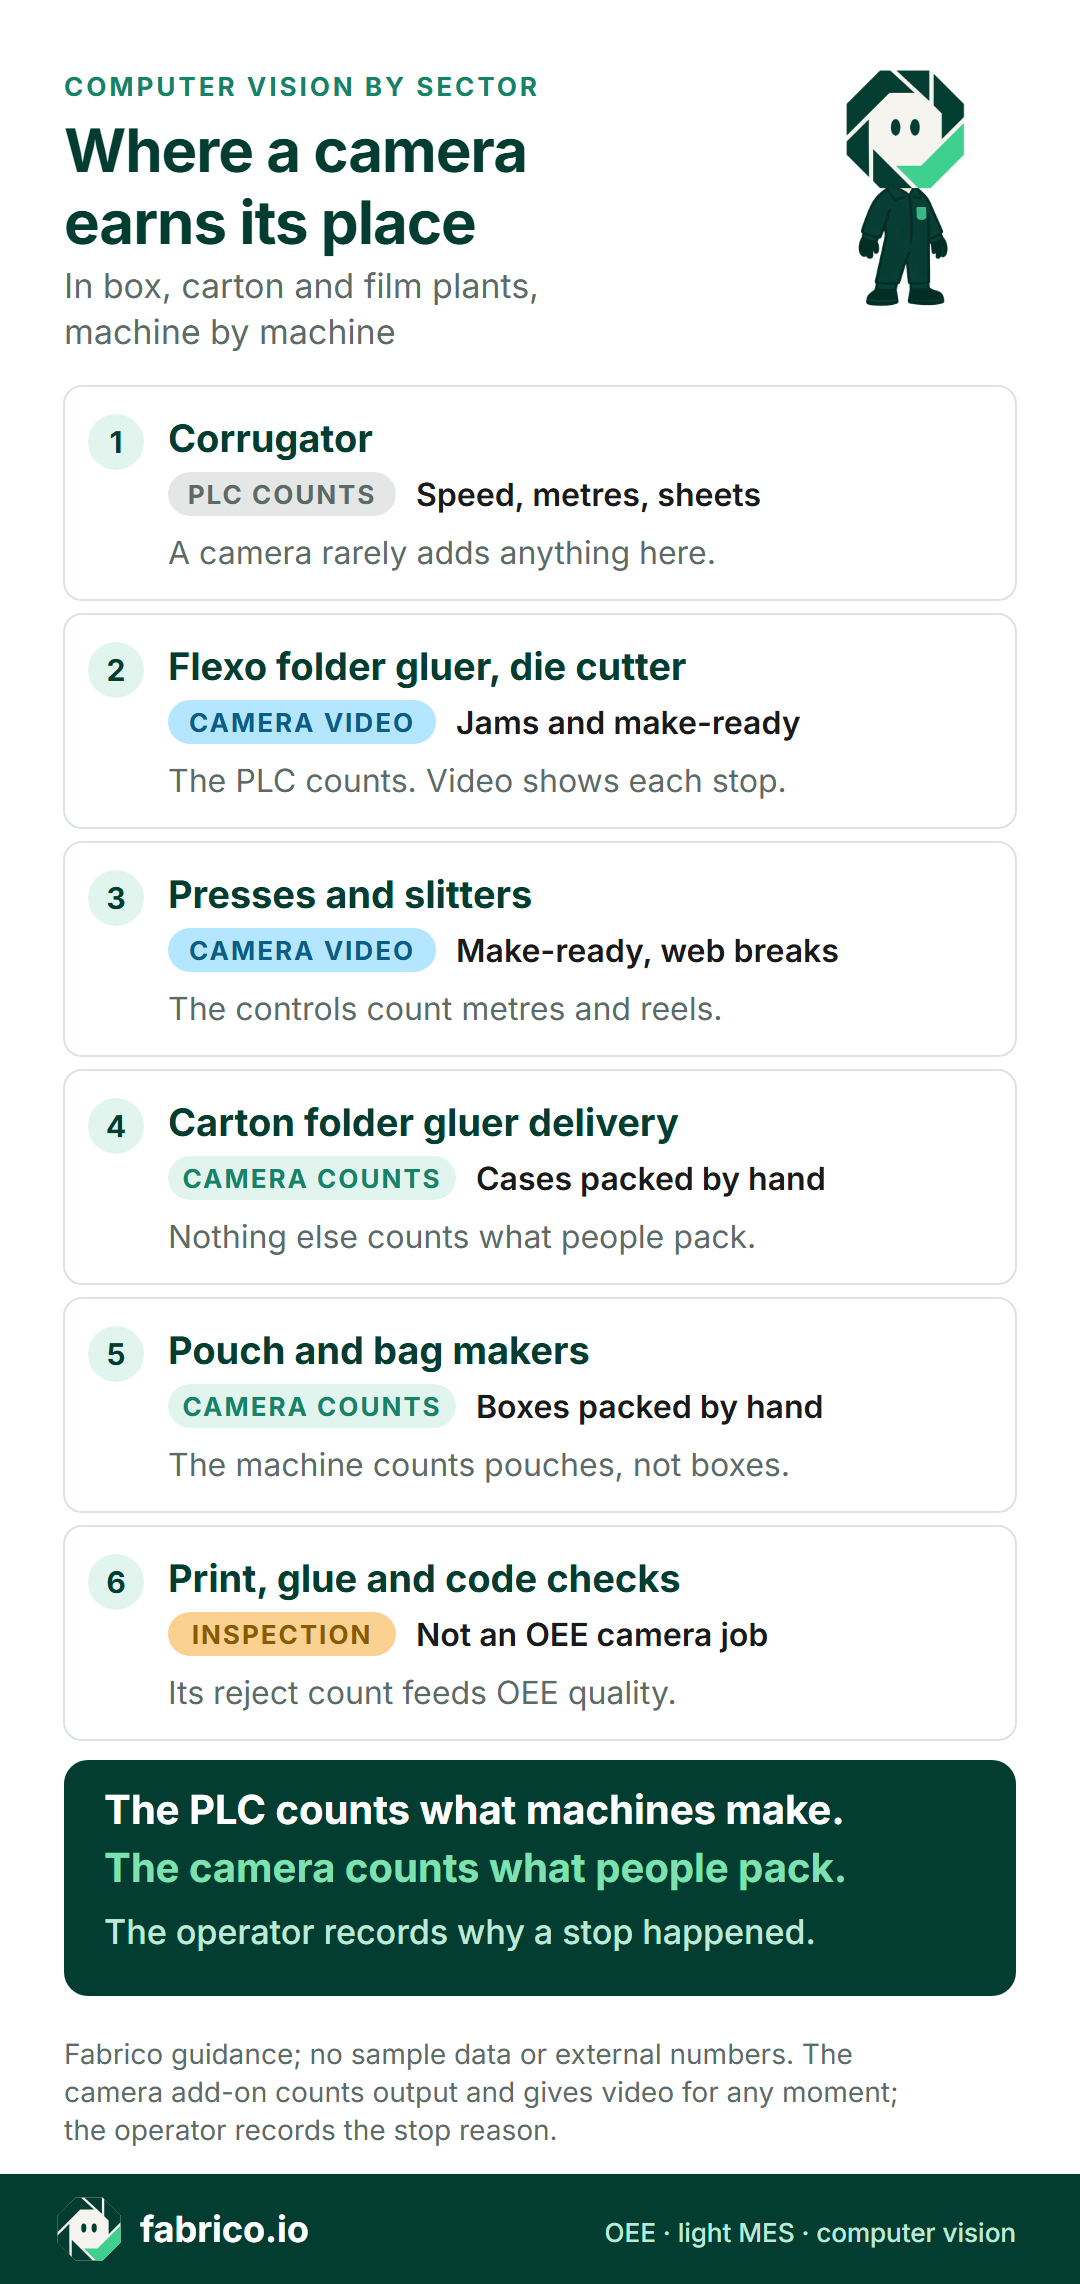
Infographie en anglais : l'automate compte sur les onduleuses, plieuses-colleuses, découpeuses, presses et refendeuses ; la caméra compte les caisses et cartons remplis à la main ; l'inspection reste un système séparé.
Calage sur découpeuses et plieuses-colleuses : ce qu'apporte la vidéo
Un logiciel qui se contente de chronométrer le calage vous dit qu'il est long. Pour le raccourcir, il vous faut les étapes.
Une étude évaluée par des pairs montre la méthode. Keyser, Severin et Geiger (2022) (EN) ont travaillé sur une découpeuse rotative goulot d'étranglement dans une usine de caisses en carton ondulé. L'équipe a accepté d'être filmée pendant un réglage typique. La vidéo a ensuite été découpée en étapes internes, qui exigent l'arrêt de la machine, et en étapes externes, réalisables pendant qu'elle tourne.
En sortant de nombreuses étapes internes de l'arrêt, le réglage moyen est passé de 55 à 32 minutes, soit une amélioration de 42 %.
Le logiciel OEE aide ensuite de trois façons.
- Chronométrer chaque calage à partir du signal. L'opérateur code l'arrêt comme un calage et choisit le type, par exemple nouveaux clichés seulement, ou nouvelle forme de découpe et nouveaux clichés.
- Fixer un standard par type. Les minutes au-delà du standard deviennent une perte à part entière. La discussion passe de « le calage est lent » à quel type dépasse, sur quelle machine et pendant quel poste.
- Ouvrir la vidéo de ces minutes. Avec une caméra sur la machine, vous pouvez ouvrir la vidéo de n'importe quel moment sur la chronologie du poste, y compris un long calage.
Comptez la gâche de calage à part de la gâche en production, comme l'explique notre guide du MES pour les fabricants d'emballages. Pour transformer un film en liste d'étapes, voir l'analyse vidéo des changements de format.
Exemple chiffré : ce que montre la caméra à la table d'encaissage
Ce sont des données d'exemple pour un poste sur une plieuse-colleuse d'étuis. Ce n'est ni la ligne d'un client ni un écran du produit.
Le temps de production planifié est de 450 minutes : un poste de 8 heures moins une pause de 30 minutes. La cadence idéale pour cet étui est de 250 par minute. Deux personnes mettent les étuis en caisses d'expédition de 250 en sortie de machine, et une caméra au-dessus de la table d'encaissage compte les caisses.
La feuille de pointage du poste indique 252 caisses, soit les mêmes 63 000 étuis que la machine a comptés. La caméra en a compté 245. Cet écart est le premier changement apporté par la caméra : le comptage des bons est mesuré, pas recopié depuis la machine.
La machine s'est arrêtée 135 minutes, chronométrées par le signal : 100 pour quatre changements de commande, 20 pour les bourrages et défauts de colle, et 15 avec la sortie pleine. Il reste 315 minutes de temps de marche : la disponibilité est donc de 315 sur 450, soit 70,0 %.
En 315 minutes à 250 par minute, l'idéal est de 78 750 étuis. La machine en a compté 63 000 : la performance est donc de 80,0 %.
Le comptage des bons est donc de 245 caisses de 250, soit 61 250 étuis, et la qualité est de 61 250 sur 63 000, soit 97,2 %. L'écart de 1 750 correspond aux étuis comptés par la machine mais emballés par personne : éjectés en sortie, retirés à la table ou gardés comme échantillons.
L'OEE est de 70,0 % x 80,0 % x 97,2 % = 54,4 %. Avec la feuille de pointage, la qualité serait de 100 % et l'OEE de 56,0 %. Le guide du calcul de l'OEE détaille la méthode.
La marche lente a coûté 63 minutes, soit 15 750 étuis que la machine aurait pu produire pendant son temps de marche. Dans cet exemple, la vidéo de la table d'encaissage montre ce qui s'est passé : les emballeurs étaient en retard, donc le conducteur a maintenu la vitesse basse.
Ajoutez les 15 minutes de sortie pleine, et la table d'encaissage a coûté 78 minutes, presque quatre fois les bourrages. C'est une décision de gestion, chiffres à l'appui : ajouter un emballeur sur les longues séries, étudier une encaisseuse automatique ou accepter la cadence.
Côté changements de commande, ce poste a compté trois changements au même format, nouvelle maquette seulement, à 20 minutes chacun, et un changement de format à 40. Face à des standards de 15 et 35 minutes, cela fait 20 minutes au-delà du standard, et la première perte de calage à traquer.
Pour le même calcul sur une plieuse-colleuse sans caméra, voir l'exemple de notre guide des logiciels pour la fabrication d'emballages.
Questions à poser à tout fournisseur de vision par ordinateur pour transformateurs d'emballages
Posez-les à chaque fournisseur, nous compris. Apportez un vrai poste de l'une de vos machines.
| Question | Comment tester la réponse |
|---|---|
| Peut-il compter nos caisses, paquets et piles ? | Filmez une série, comptez à la main et comparez. Demandez comment il gère les différents formats de caisse et les piles qui se touchent. |
| Comment gère-t-il le calage ? | Demandez à voir un calage chronométré à partir du signal, codé par type et comparé à un standard. |
| Comment gère-t-il des centaines de commandes par mois ? | Demandez comment les cadences idéales sont définies par commande ou par format d'étui, et qui les tient à jour. |
| Où vont les rejets de l'inspection ? | Demandez comment le signal de rejet de l'inspection impression ou colle alimente la composante qualité de l'OEE. |
| Comment distingue-t-il les arrêts de la machine elle-même du temps de blocage ? | Prenez un vrai arrêt de la cercleuse. Demandez ce qui marque la plieuse-colleuse comme bloquée : un signal, l'opérateur, ou les deux. |
| La vidéo est-elle stockée, et qui peut la voir ? | Demandez où elle se trouve, pendant combien de temps, et qui peut l'ouvrir. |
| À quoi ressemble un pilote ? | Une machine, une période fixe et un comptage manuel pour comparer. Fixez ces conditions avant de signer. |
Pour un plan de pilote réutilisable, lisez comment mener un pilote OEE par vision par ordinateur.
Vie privée et représentants du personnel
Une caméra au-dessus d'une table d'encaissage verra des mains, et souvent davantage. Dans de nombreuses usines européennes, les instances représentatives du personnel (CSE ou équivalent) voudront donner leur accord avant toute installation.
L'étude sur la découpeuse citée plus haut est un bon modèle : l'équipe a accepté d'être filmée, et le film a servi à améliorer le réglage.
Trois choses facilitent la discussion :
- Visez le produit. Cadrez les caisses, le tapis de sortie ou les paquets, pas les visages.
- Dites ce que devient la vidéo. Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico.
- Dites à quoi elle sert. Compter la production et expliquer les arrêts, pas chronométrer les personnes.
Feuille de route : davantage de floutage automatique des personnes dans l'image. Demandez-nous ce qui existe aujourd'hui.
Comment Fabrico procède
Fabrico est une plateforme cloud d'OEE et de MES léger. Voici ce qu'elle fait aujourd'hui dans une usine de transformation, et ce qu'elle ne fait pas.
- Arrêts et comptages : à partir du signal machine, qu'il vienne d'un automate, d'un capteur ou d'un compteur. L'opérateur ajoute le motif d'arrêt à la machine, sur une tablette ou un téléphone.
- OEE et pertes : OEE, arrêts et pertes par ligne et par poste, avec les pertes exprimées en argent. Sur le web, iOS et Android.
- Module vision par ordinateur : des caméras IA comptent la production, y compris aux étapes manuelles comme une table d'encaissage. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico. Demandez-nous pendant la démo combien de temps après un poste vous pouvez l'ouvrir, et où elle se trouve d'ici là.
- Vos données : elles sortent via l'API REST, des webhooks, ou un export Excel ou CSV.
- Feuille de route : des caméras qui détectent elles-mêmes les arrêts, signalent les zones de bourrage et suggèrent un motif probable à confirmer par l'opérateur. Rien de tout cela n'est en service aujourd'hui.
- Hors Fabrico : l'inspection de l'impression, de la colle et des codes. Gardez votre système d'inspection et faites remonter son comptage de rejets dans l'OEE. Devis, chiffrage et calcul du coût par commande restent dans votre ERP ou MIS d'emballage. Pour la planification et l'ordonnancement, posez-nous la question pendant la démo.
Des modules d'IA sur mesure sont possibles en développement spécifique à la demande, mais ce n'est pas par là qu'il faut commencer.
Posez-nous aussi les sept questions ci-dessus, avec l'une de vos propres machines comme cas de test.
Réservez une démo ou Contactez-nous.
Questions fréquentes
Une caméra peut-elle compter les caisses à pleine vitesse de plieuse-colleuse ?
Sur une flexo-plieuse-colleuse ou une découpeuse, la machine compte déjà à pleine vitesse, et c'est ce comptage qu'il faut utiliser. Une caméra est plus utile là où des opérateurs emballent, empilent ou mettent en paquets à la main.
Si un fournisseur propose un comptage caméra à pleine vitesse, demandez des données de précision à votre vitesse.
Une caméra OEE contrôle-t-elle l'impression, la colle ou les codes ?
Non. C'est de l'inspection, qui exige un système d'inspection dédié. Son signal ou compteur de rejets peut alimenter la composante qualité de l'OEE : les deux systèmes fonctionnent donc côte à côte.
La caméra peut-elle nous dire pourquoi la découpeuse s'est arrêtée ?
Aujourd'hui, le signal chronomètre l'arrêt et l'opérateur ajoute le motif, avec la vidéo de cette minute pour vérifier. Feuille de route : une caméra qui suggère un motif d'arrêt probable, à confirmer par l'opérateur. Ce n'est pas en service aujourd'hui.
La vidéo des caméras est-elle stockée ?
Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico. Posez la même question à chaque fournisseur, et obtenez la réponse par écrit pour vos instances représentatives du personnel (CSE ou équivalent).
Où placer la première caméra dans une usine de transformation ?
En général à une station que rien ne compte aujourd'hui, comme une table d'encaissage manuel en sortie de plieuse-colleuse d'étuis ou de machine à sachets. L'autre bon point de départ est une machine où le calage ou le temps de blocage dure longtemps.
Qu'est-ce qui détermine le coût de la vision par ordinateur dans une usine de transformation ?
Le devis dépend du nombre de machines et de caméras, du montage, du réseau et de la formation. Donnez à chaque fournisseur la même liste de machines et de stations, pour comparer ce qui est comparable.
Vous voulez la voir sur une machine comme la vôtre ? Réservez une démo.
Articles connexes













Tuiles Fabrico réelles, données d'exemple.