


 Connexion
 Blog

Vision par ordinateur pour lignes de boissons et d'embouteillage : comptages, arrêts et TRS

En bref : sur les lignes de boissons et d'embouteillage, la vision par ordinateur fonctionne le mieux à côté de l'automate de la remplisseuse, pas à sa place. La remplisseuse compte les bouteilles et enregistre les arrêts. Les caméras IA comptent les packs, les caisses et les palettes, et vous permettent d'ouvrir la vidéo de la minute à l'origine d'un arrêt.
- Séparez deux métiers. La vision d'inspection rejette les contenants défectueux : niveau de remplissage, bouchons, étiquettes, codes. Une caméra TRS compte la production, et sa vidéo vous montre où un arrêt a commencé.
- Lisez le TRS de la ligne à la remplisseuse, la machine goulot. Imputez les minutes de manque et de blocage à la machine qui s'est arrêtée la première.
- À des centaines ou des milliers de contenants par minute, c'est l'automate de la remplisseuse qui assure le comptage. Les caméras trouvent leur place à l'étiqueteuse, à la fardeleuse, à l'encaisseuse, au palettiseur et aux postes manuels.
- Fabrico enregistre les arrêts à partir du signal machine et l'opérateur ajoute le motif. Son module caméra IA compte la production, avec la vidéo de n'importe quelle minute du poste.
Une ligne de boissons est construite autour d'une seule machine. La remplisseuse donne la cadence, les machines autour d'elle tournent plus vite, et les tables d'accumulation absorbent les arrêts courts entre les machines.
C'est cette conception qui détermine où une caméra est rentable et où elle est inutile. Cette page s'adresse aux responsables qui choisissent un logiciel pour équiper de caméras leurs lignes d'embouteillage et de canettes et mesurer le TRS (OEE).
Nous vendons Fabrico : vérifiez donc ce que nous écrivons ici comme les affirmations de n'importe quel autre fournisseur.
Vision par ordinateur sur les lignes de boissons : deux métiers, deux systèmes
Dans l'industrie des boissons, la vision industrielle désigne le plus souvent l'inspection. Un contrôleur de niveau rejette un remplissage trop bas. Un contrôleur de bouchons ou d'étiquettes rejette un bouchon de travers ou une étiquette manquante. Un lecteur de codes vérifie le code date. Ces systèmes viennent de spécialistes de l'inspection comme Heuft ou FT System, de constructeurs de lignes comme Krones, et de spécialistes de la vision industrielle comme Cognex ou Keyence. Ils agissent sur chaque contenant.
Une caméra TRS a un autre rôle. Elle compte la production, et elle vous donne une vue de la ligne pour la minute où un arrêt s'est produit.
| Tâche | Vision d'inspection | Caméra TRS |
|---|---|---|
| Contrôler niveau, bouchons, étiquettes, codes | Oui, chaque contenant | Non |
| Rejeter un contenant défectueux | Oui | Non |
| Compter packs, caisses et palettes | Ce n'est pas son rôle | Oui, là où aucun signal ne compte correctement |
| Enregistrer le début et la fin d'un arrêt | Non | Non, c'est le rôle du signal machine |
| Montrer la minute où un arrêt a commencé | Non | Oui, en ouvrant la vidéo de cette minute |
| Alimenter le TRS | Nombre de rejets, pour la Qualité | Comptages, pour la Performance et la Qualité |
Les deux fonctionnent côte à côte. Le nombre de rejets de l'inspection, ou un signal de rejet qu'elle émet, alimente le volet Qualité du TRS. La caméra compte ce qui arrive en fin de ligne. La plupart des lignes ont besoin des deux. Notre page vision étiquettes et codes ou caméra TRS va plus loin.
Fabrico ne vend pas d'inspection : achetez-la chez un fournisseur spécialisé et intégrez son signal de rejet dans le TRS.
Où les lignes de boissons perdent du temps
Les lignes d'embouteillage et de canettes sont généralement conçues selon la courbe en V. Un guide sur la courbe en V publié par LineView, éditeur de logiciels de performance de ligne, recommande de régler les deux machines situées de part et d'autre de la machine critique à « 10 % plus rapides en vitesse de récupération », et chaque machine plus éloignée encore plus vite. Sur la plupart des lignes de boissons, la machine critique est la remplisseuse.
Le même guide signale le revers : seule la machine critique tourne à vitesse constante, et toutes les autres s'arrêtent souvent, en manque de contenants ou bloquées par leur trop-plein. La remplisseuse donne la cadence de la ligne, donc une minute perdue à la remplisseuse est une production que la ligne ne rattrape jamais. Notre guide du TRS de la remplisseuse sur une ligne d'embouteillage détaille les états propres à la remplisseuse.
Restent quatre endroits où les minutes se cachent :
- Temps bloqué et temps en manque. Une casse de film à la fardeleuse remplit la table, puis l'étiqueteuse s'arrête, puis la remplisseuse. L'automate de la remplisseuse enregistre « bloquée ». Il ne dit pas quelle machine a déclenché l'arrêt. Voir manque et blocage.
- Arrêts courts en aval. Les raccords de bobine à l'étiqueteuse, les bouteilles couchées dans un couloir de la fardeleuse et les bourrages de caisses sont des arrêts courts. La table les masque jusqu'à ce qu'il y en ait assez à la suite pour bloquer la remplisseuse.
- NEP et changements de produit. Un changement de parfum, un changement de format et un NEP (nettoyage en place) complet sont trois arrêts différents avec trois temps standard. Codez-les séparément, et ne raccourcissez jamais un NEP validé pour gagner des points de TRS. Voir nos codes d'arrêt pour lignes de remplissage de boissons et le temps de NEP dans le TRS.
- Attente de produit. Quand la siroperie ou le mélangeur a du retard, la remplisseuse s'arrête alors qu'elle n'a aucun problème.
Les minutes s'additionnent. Dans une étude comparative de 2021 commandée par l'éditeur de logiciels OFS et relayée par Brewers Journal, les brasseurs artisanaux ne remplissaient des canettes ou des bouteilles que 54 % du temps. Le brasseur moyen ne parvenait pas à faire tourner sa ligne plus de 12 minutes sans arrêt, et un changement d'une bière à une autre prenait en moyenne plus de 49 minutes. L'article ne donne pas la taille de l'échantillon, et les lignes artisanales sont plus petites que la plupart des usines d'embouteillage : lisez-le comme un indice de l'endroit où partent les minutes, pas comme un objectif pour votre ligne. Voir le TRS des lignes de conditionnement en brasserie.
Le rapport Siemens True Cost of Downtime 2024, une enquête auprès de grandes entreprises industrielles de quatre secteurs, chiffre une heure d'arrêt non planifié à 36 000 $ dans les produits de grande consommation, le niveau le plus bas des quatre. C'est aussi le seul des quatre secteurs où les heures d'arrêt n'avaient pas baissé depuis 2019. Ce sont des chiffres d'enquête issus de grandes entreprises, pas un prix pour votre ligne.
Verre, PET et canettes : la caméra suit le contenant
- PET. La souffleuse alimente la remplisseuse par un court convoyeur à air, ou directement dans un bloc souffleuse-remplisseuse, où l'arrêt d'une machine arrête les deux. Les bouteilles vides, légères, se renversent aux transferts et à la sortie du convoyeur à air, et l'automate voit « en marche » ou rien du tout. Notre page sur les lignes d'eau en bouteille montre trois vues caméra qui valent la peine d'être ouvertes.
- Verre. Plus lourd et fragile. Une ligne de verre perdu commence par un dépalettiseur et une rinceuse. Une ligne de verre consigné ajoute une décaisseuse, une laveuse de bouteilles et une inspectrice de bouteilles vides, et chacune peut mettre la remplisseuse en manque. Une bouteille qui éclate dans la remplisseuse impose un arrêt pour évacuer le verre.
- Canettes. La ligne la plus rapide des trois. La page produit de KHS pour sa remplisseuse Innofill Can DVD annonce jusqu'à 135 000 canettes par heure, soit 2 250 par minute, ou plus de 37 par seconde. À cette vitesse, c'est l'automate de la remplisseuse et de la sertisseuse qui assure le comptage. Une caméra devient rentable plus loin, là où les canettes deviennent des packs et des plateaux.
Pour les lignes de boissons gazeuses, voir le TRS des lignes de boissons gazeuses.
Où placer une caméra sur une ligne d'embouteillage
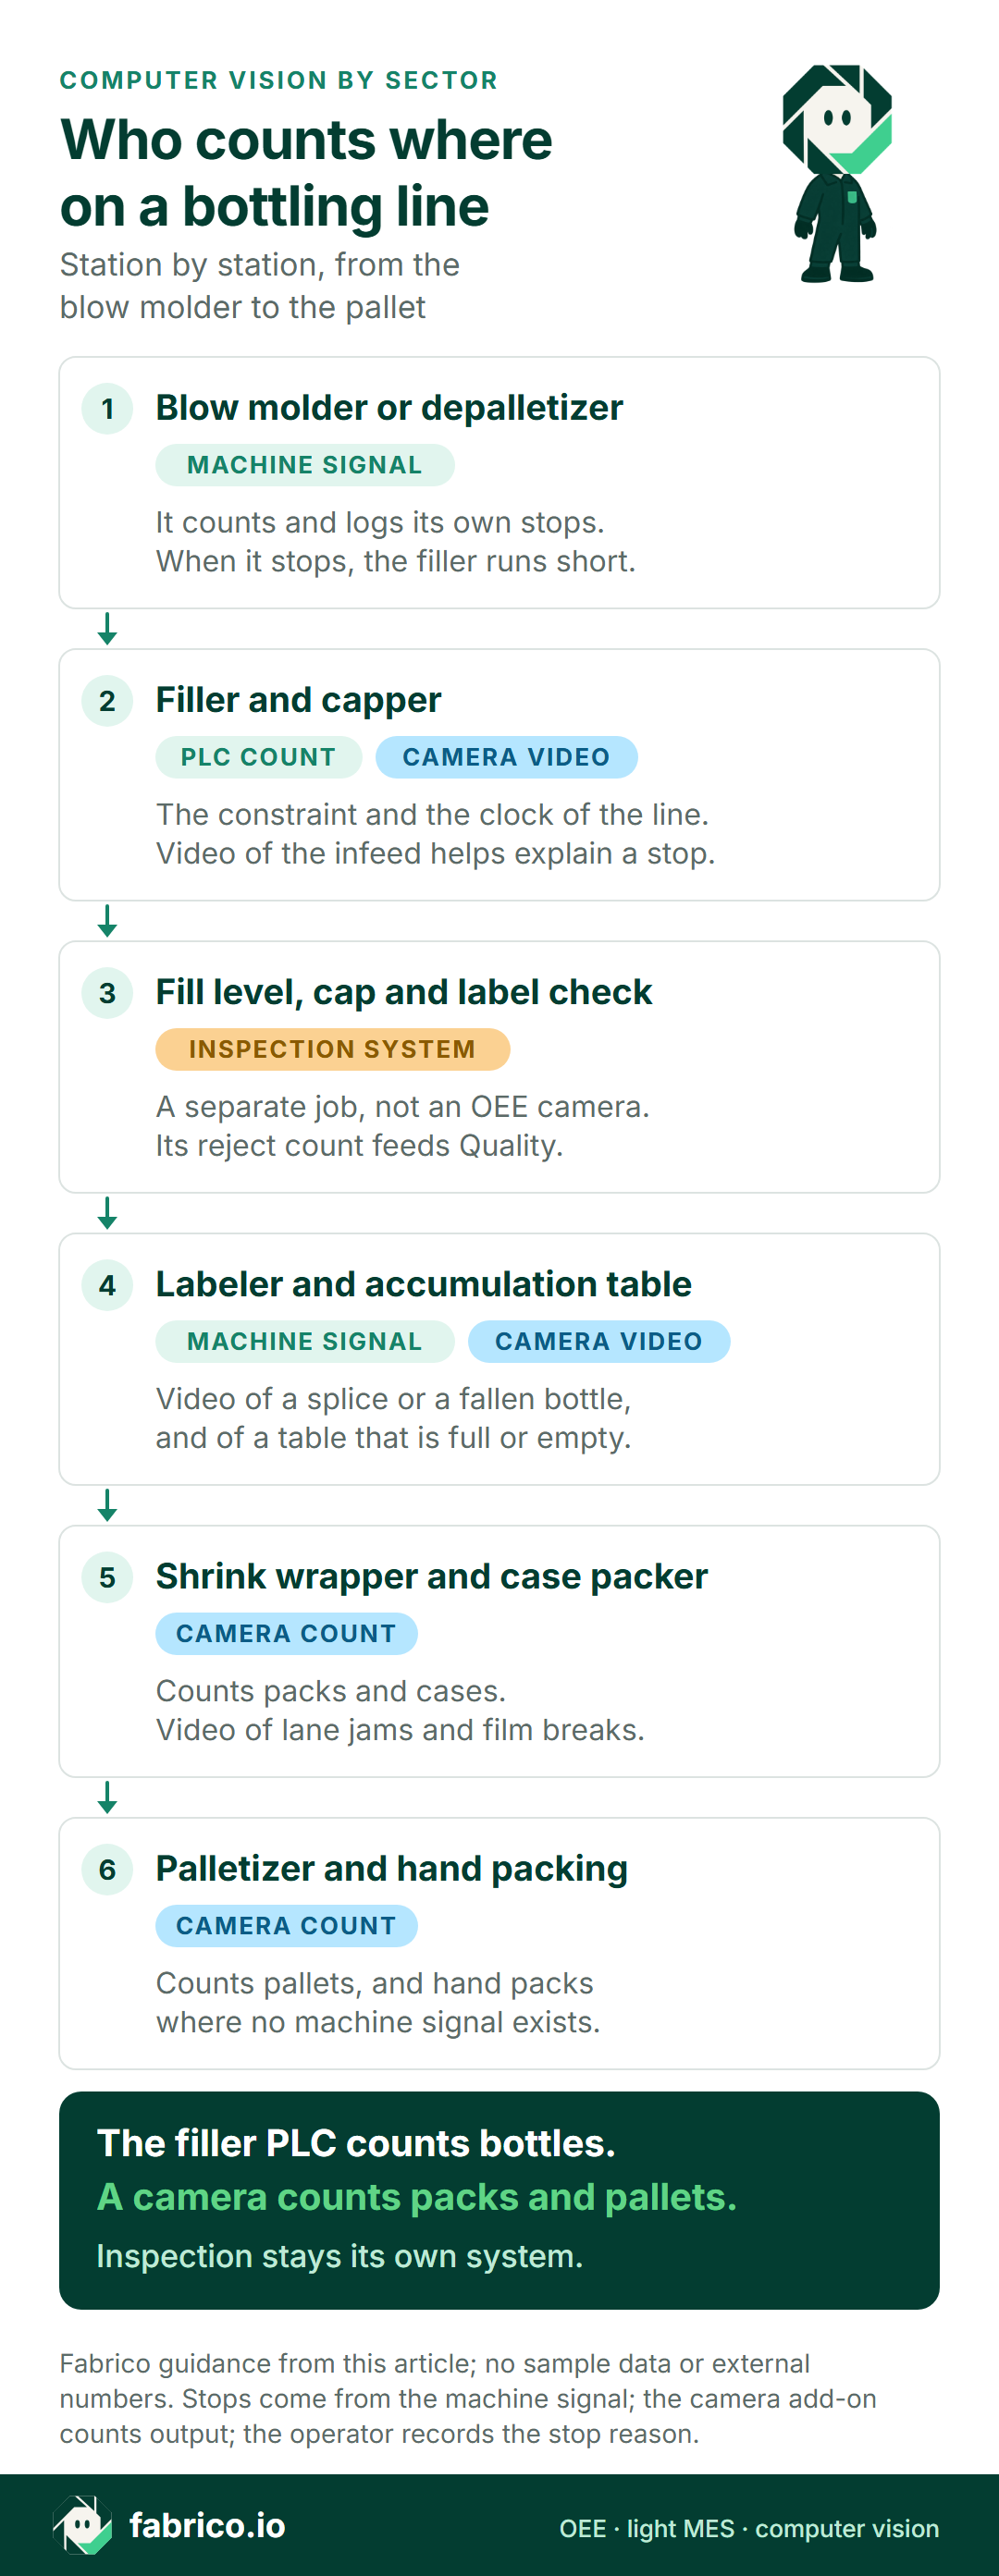
Voici une ligne PET type, de la souffleuse à la palette, avec la source de chaque comptage, pour planifier le suivi par caméras IA d'une ligne d'embouteillage. C'est votre propre liste de postes qui décide.
L'automate de la remplisseuse est l'horloge de la ligne. La caméra apporte un second regard là où l'automate en dit le moins : entre les machines, en fin de ligne et partout où l'on emballe à la main. Pour l'entrée de la remplisseuse elle-même, lisez une caméra sur une ligne de remplissage. Pour la fin de ligne, lisez les arrêts du palettiseur vus par caméra et les arrêts de l'encaisseuse.
Caméra, capteur ou les deux : poste par poste
Servez-vous de ce tableau comme point de départ de votre propre liste de postes, et demandez à chaque fournisseur de remplir le même.
| Poste | Comptage par | Ce qu'apporte une caméra |
|---|---|---|
| Souffleuse ou dépalettiseur | Signal machine | Peu de chose, sauf si des vides se renversent au transfert |
| Remplisseuse-boucheuse | Automate de la remplisseuse | La vidéo de l'entrée pour un arrêt, pas le comptage |
| Inspection niveau et bouchons | Le signal de rejet de l'inspection | Rien : c'est le travail du système d'inspection |
| Étiqueteuse | Signal de l'étiqueteuse ou un capteur | La vidéo d'un raccord de bobine, d'un manque de colle ou d'une bouteille tombée |
| Table d'accumulation | Cellules photoélectriques de niveau haut et bas | La vidéo : pleine ou vide, donc quel côté s'est arrêté |
| Fardeleuse ou encaisseuse | Caméra, ou le comptage machine s'il est fiable | La vidéo des bourrages de couloir et des casses de film |
| Palettiseur | Caméra à l'entrée, ou le comptage de palettes de la machine | La vidéo de l'approvisionnement en palettes et du magasin à palettes |
| Emballage manuel et reconditionnement | Souvent rien | Un comptage là où aucun signal n'existe |
Comptez chaque machine dans sa propre unité : bouteilles à la remplisseuse, packs à la fardeleuse, caisses à l'encaisseuse, palettes en fin de ligne. Ne convertissez en bouteilles équivalent remplisseuse qu'au moment d'additionner les machines. Notre page unités de TRS : bouteilles, caisses et palettes montre le calcul, et caméra ou capteur, machine par machine couvre d'autres types de machines.
Vous voulez voir les comptages caméra et les arrêts de la remplisseuse sur une seule chronologie ? Réservez une démo et apportez votre liste de postes.
Exemple chiffré : un poste sur une ligne PET d'exemple
Ligne d'exemple, chiffres illustratifs, pas un client : une ligne PET en 0,5 litre dont la remplisseuse-boucheuse a une cadence nominale de 400 bouteilles par minute pour ce format. La fardeleuse fait des packs de 6, et une palette contient 90 packs.
Le poste dure 480 minutes. L'usine retire du temps planifié son NEP programmé de 30 minutes : le temps de production planifié est donc de 450 minutes. Les tables d'accumulation contenaient le même nombre de bouteilles en début et en fin de poste.
| Étape | Comptage | Source |
|---|---|---|
| Remplisseuse | 148 200 bouteilles | Automate de la remplisseuse |
| Inspection niveau et bouchons | 1 200 rejetées | Signal de rejet |
| Entrée du palettiseur | 24 300 packs, soit 145 800 bouteilles | Comptage caméra |
| Fin de ligne | 270 palettes | Comptage caméra |
| Perdues après l'inspection | 1 200 bouteilles | Calculé |
L'automate de la remplisseuse a enregistré 60 minutes d'arrêt : 14 dues à ses propres défauts, 10 en manque et 36 bloquées. Le temps de fonctionnement était donc de 390 minutes.
- Disponibilité = 390 / 450 = 86,7 %.
- Performance = 148 200 / (390 x 400) = 148 200 / 156 000 = 95,0 %.
- Qualité = 145 800 / 148 200 = 98,4 %, la production conforme étant comptée en packs en fin de ligne.
- TRS = 0,867 x 0,950 x 0,984 = 81,0 %.
Le calcul court donne le même résultat. 145 800 bouteilles conformes à 400 par minute représentent 364,5 minutes de temps utile, et 364,5 sur 450 font 81,0 %. La perte de cadence est de 7 800 bouteilles, soit 19,5 minutes de remplisseuse. La perte qualité est de 2 400 bouteilles, soit 6 minutes.
Ce que la caméra a apporté au chiffre :
- Le vrai nombre de bouteilles conformes. Le comptage de la remplisseuse moins les rejets donne 147 000 bouteilles conformes et un TRS de 81,7 %. Le comptage des packs donne 145 800. Les 1 200 bouteilles d'écart sont tombées aux transferts, dans les couloirs de la fardeleuse ou dans des packs abîmés. Sans comptage en fin de ligne, cette perte n'apparaît jamais.
- Un responsable pour les minutes bloquées. Les opérateurs ont ajouté les motifs et ouvert la vidéo de la fardeleuse et du palettiseur en cas de doute : 20 minutes de casses de film et de changements de bobine, 10 de magasin à palettes vide, 6 de bouteilles couchées dans les couloirs de la fardeleuse. La disponibilité propre de la remplisseuse est de (450 moins 14) / 450 = 96,9 %.
- Chaque perte quantifiée. Les 36 minutes bloquées représentent 14 400 bouteilles que la remplisseuse aurait pu produire. Au classement en minutes de remplisseuse, la fardeleuse arrive en tête.
Les questions à poser à tout fournisseur avant d'acheter
Posez-les à chaque fournisseur, nous compris, sur un vrai poste de la semaine dernière.
| Question | Comment tester la réponse |
|---|---|
| D'où vient chaque comptage ? | Demandez à voir les comptages de l'automate de la remplisseuse et les comptages caméra sur une seule chronologie, pour la même minute. |
| À qui sont imputées les minutes bloquées ? | Prenez un vrai arrêt de la fardeleuse. Demandez si le rapport l'impute à la fardeleuse ou à la remplisseuse. |
| La cadence nominale est-elle définie par format ? | Une bouteille de 0,5 litre et une de 1,5 litre sur la même ligne PET ne se remplissent pas à la même cadence. Demandez comment un changement de format la met à jour. |
| Comment le NEP et les changements de production sont-ils codés ? | Demandez à voir séparément les changements de parfum, les changements de format et le NEP, chacun avec son temps standard. |
| La caméra sait-elle compter à votre cadence et sous votre éclairage ? | Demandez un test de comptage contre un nombre connu, avec du PET transparent, des reflets sur le film rétractable et des objectifs mouillés près de la rinceuse. |
| Où va la vidéo ? | Demandez si elle est stockée ou diffusée en flux, qui peut l'ouvrir, et pendant combien de temps. |
| Les rejets de l'inspection peuvent-ils être intégrés ? | Demandez comment le nombre ou le signal de rejet de l'inspection arrive dans la Qualité. |
| Qu'est-ce qui fonctionne déjà et qu'est-ce qui relève de la feuille de route ? | Demandez à voir chaque affirmation sur une ligne qui tourne, pas sur une diapositive. |
Avant le test de comptage, lisez quelle est la précision du TRS par caméra. Pour élargir votre présélection, commencez par notre guide des logiciels TRS, et tranchez tôt entre un MES complet et un MES léger. Les usines dotées d'une siroperie ont aussi besoin d'un suivi des batchs, des lots et des recettes : voir le MES pour la production de boissons.
Des caméras sur les bouteilles, pas sur les personnes
Cadrez le parcours des bouteilles, pas les allées. Gardez les visages hors champ, et restituez le TRS par ligne et par poste, jamais par opérateur nommé. La vidéo peut défendre une équipe : elle montre une casse de film ou une bouteille couchée dans un couloir, pas une personne « lente ».
En Allemagne, l'article 87 de la loi sur l'organisation des entreprises (Betriebsverfassungsgesetz) donne au comité d'entreprise (Betriebsrat) un droit de codécision sur « l'introduction et l'utilisation de dispositifs techniques destinés à surveiller le comportement ou les performances des salariés ». Considérez que toute caméra dans l'atelier est concernée, et convenez par écrit de qui peut ouvrir la vidéo et pourquoi, avant l'installation de la première caméra. Notre guide des caméras sur les lignes de production sans surveillance du personnel détaille les étapes.
Comment Fabrico procède sur les lignes de boissons
Fabrico est une plateforme cloud de TRS et de MES léger. Voici ce qu'elle fait aujourd'hui, et ce qu'elle ne fait pas.
- Arrêts : ils viennent du signal machine, par exemple l'automate de la remplisseuse, un capteur ou un compteur. L'opérateur ajoute le motif sur la ligne, depuis une tablette ou un téléphone.
- TRS et pertes : TRS, arrêts et pertes par ligne et par poste, avec les pertes valorisées financièrement. Sur le web, iOS et Android.
- Caméras, sur demande : les caméras IA comptent la production sur la ligne, y compris aux postes manuels et sur les machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée en flux à la demande, pas stockée dans Fabrico.
- Vos données : elles sortent par une API REST, des webhooks et un export Excel ou CSV.
- Feuille de route, pas encore disponible : arrêts détectés par la caméra, zones de bourrage et caméra qui suggère un motif d'arrêt. Jugez-nous sur ce qui tourne aujourd'hui.
- Hors Fabrico : l'inspection. Les contrôles de niveau, de bouchon, d'étiquette et de code restent du ressort de votre système d'inspection, et son nombre de rejets peut alimenter la Qualité. Pour la planification de la production, posez-nous la question pendant la démo.
Commencez par une ligne, une situation de référence et une date de décision convenues à l'avance. La page vision par ordinateur pour le TRS et le MES montre comment les comptages caméra et les données machine partagent une seule chronologie.
Réservez une démo et apportez le journal des arrêts d'une remplisseuse de la semaine dernière.
Questions fréquentes
Une caméra peut-elle compter les bouteilles à pleine cadence de la remplisseuse ?
À des centaines ou des milliers de contenants par minute, l'automate de la remplisseuse et ses capteurs comptent mieux. Les caméras ont leur place là où les unités sont moins nombreuses et plus grandes : packs, caisses, palettes et postes manuels. Testez tout comptage caméra contre un nombre connu, sur votre propre ligne.
La vision industrielle pour les boissons est-elle la même chose qu'une caméra TRS ?
Non. La vision d'inspection contrôle chaque contenant (niveau de remplissage, bouchons, étiquettes et codes) et rejette les mauvais. Une caméra TRS compte la production et vous permet d'ouvrir la vidéo d'un arrêt. La plupart des lignes ont besoin des deux.
La caméra nous dit-elle pourquoi la remplisseuse s'est arrêtée ?
Pas aujourd'hui. Le signal machine enregistre l'arrêt et l'opérateur ajoute le motif. L'opérateur peut ouvrir la vidéo de la caméra pour cette minute afin de vérifier. Une caméra qui suggère un motif figure sur la feuille de route de Fabrico.
Les minutes de manque et de blocage doivent-elles pénaliser la remplisseuse ?
Gardez-les dans le TRS de la ligne, car la ligne a perdu cette production. Imputez-les ensuite à la machine qui s'est arrêtée la première, par exemple la souffleuse, la fardeleuse ou le palettiseur.
Les lignes verre, PET et canettes demandent-elles des installations caméra différentes ?
Oui. Sur le PET, surveillez les transferts après la souffleuse. Sur le verre consigné, la laveuse et l'inspectrice de bouteilles vides ajoutent des arrêts en amont. Sur les canettes, l'automate de la remplisseuse et de la sertisseuse assure le comptage, donc les caméras vont là où les canettes deviennent des packs.
Qu'est-ce qui détermine le coût des caméras sur une ligne de boissons ?
Fabrico ne publie pas ses prix. Le devis dépend du nombre de lignes et de caméras, du montage, du réseau et de la formation. Donnez à chaque fournisseur la même liste de postes, pour que les devis soient comparables.
Vous voulez le voir sur votre ligne ? Réservez une démo.
Articles connexes











Tuiles Fabrico réelles, données d'exemple.