


 Connexion
 Blog

Vision par ordinateur dans les PGC (FMCG) : des caméras sur tous les sites et toutes les références

En bref : dans l'industrie des produits de grande consommation (PGC, ou FMCG), la vision par ordinateur remplit deux rôles : les systèmes d'inspection contrôlent les emballages pour détecter les défauts, et les caméras OEE comptent la production là où une ligne n'a pas de signal machine exploitable, par exemple une station de conditionnement manuel de lots promotionnels. Ainsi, chaque ligne et chaque site remontent dans un seul OEE (TRS) et un seul arbre des pertes.
- L'inspection contrôle les étiquettes, les codes, les niveaux de remplissage et les scellages. Une caméra OEE compte la production et vous permet de voir le moment à l'origine d'un arrêt. Fournisseurs différents, métiers différents.
- Sur beaucoup de lignes PGC, une grande partie du temps perdu se situe au conditionnement, en fin de ligne : micro-arrêts, changements de format entre références (SKU) et attentes aux étapes manuelles. Ne placez des caméras que là où le signal machine est aveugle.
- Pilotez une ligne représentative, fixez les définitions et l'arbre des pertes au niveau central, puis copiez ce modèle sur chaque ligne, chaque site et chez chaque façonnier.
- Fabrico prend les arrêts et les comptages dans le signal machine, et les causes d'arrêt auprès de l'opérateur. Le comptage par caméra IA est un module complémentaire, sur demande. Les causes d'arrêt suggérées par la caméra sont sur la feuille de route.
Cette page s'adresse aux directeurs des opérations, aux responsables amélioration continue et aux directeurs d'usine qui exploitent des lignes PGC sur plusieurs sites, ou qui le prévoient. Alimentaire comme non alimentaire.
Vous connaissez sans doute votre OEE sur les lignes équipées d'un bon automate (API). Le problème, c'est le reste : l'encaisseuse qui ne compte rien d'utile, la table de conditionnement manuel pour la promotion du mois, le façonnier (co-packer) qui envoie un tableur le vendredi.
Nous vendons Fabrico : vérifiez donc ce que nous écrivons ici comme les affirmations de n'importe quel autre fournisseur.
Vision par ordinateur dans l'industrie des PGC : ce qu'elle fait et ce qu'elle ne fait pas
Deux types de caméras finissent sur les lignes PGC, et elles répondent à des questions différentes.
| Tâche | Caméra d'inspection | Caméra OEE |
|---|---|---|
| Lire les étiquettes, les codes date, les codes-barres | Oui, c'est son métier | Non |
| Contrôler le niveau de remplissage, les bouchons, les scellages | Oui | Non |
| Éjecter un emballage non conforme | Oui, avec un éjecteur | Non |
| Compter la production à une étape manuelle | Pas son rôle | Oui |
| Compter là où une machine n'a pas de signal | Pas son rôle | Oui |
| Montrer la vidéo à l'origine d'un arrêt | Pas son rôle | Oui, sur la chronologie du poste |
| Donner la cause d'arrêt | Non | L'opérateur la saisit |
Les systèmes d'inspection de fournisseurs comme Cognex, Keyence ou Mettler-Toledo protègent la marque et le consommateur. Une caméra OEE protège les heures de production. Beaucoup de lignes ont besoin des deux.
Les deux peuvent fonctionner ensemble. Si le système d'inspection fournit un comptage ou un signal de rejet, ce comptage peut alimenter la composante qualité de l'OEE comme n'importe quel autre compteur. Lisez contrôle des étiquettes et des codes ou caméras OEE pour voir comment ils cohabitent.
Lignes de conditionnement : là où s'accumulent les pertes des PGC
Sur beaucoup de lignes PGC, la remplisseuse, la formeuse ou l'ensacheuse est la machine que tout le monde surveille. C'est souvent aussi elle qui a le meilleur automate de la ligne.
Les pertes se trouvent plutôt en aval. Encaisseuses, fardeleuses et palettiseurs s'arrêtent quelques secondes à chaque fois, bloquent la remplisseuse, et personne ne le note. Les changements de format entre références prennent une grande partie du reste.
Le coût apparaît au niveau de l'usine. Dans l'enquête Siemens True Cost of Downtime 2024 (EN), menée auprès de grands groupes industriels de quatre secteurs, les PGC étaient le seul secteur où les heures perdues en arrêts non planifiés n'avaient pas baissé depuis 2019. Le coût des arrêts par usine PGC a doublé sur cette période, à un peu plus de 10 millions de dollars par an.
Cette enquête porte sur les arrêts non planifiés. Les micro-arrêts et les dépassements de changement de format n'arrivent souvent jamais dans un registre d'arrêts : c'est pourquoi c'est en fin de ligne qu'une meilleure mesure rapporte en premier. L'OEE dans la fabrication de PGC traite du côté grande cadence.
Multiplication des références, promotions et étapes manuelles en fin de ligne
Nouveaux parfums, nouveaux formats, emballages spécifiques aux enseignes et promotions arrivent tous sur les mêmes lignes PGC. Trois conséquences en découlent, et chacune complique la mesure.
- Plus de changements de format. Chacun est un arrêt planifié qui pèse pourtant sur la disponibilité, et le total grossit sans bruit. Enregistrez le début, la fin et le premier emballage conforme de chaque changement de format. Standards de changement de format et SMED dans les PGC explique comment.
- Cadences idéales manquantes. Une nouvelle référence sans cadence convenue rend l'indicateur de performance vide de sens. Fixez la règle pour les nouvelles références avant le jour du lancement.
- Étapes manuelles en fin de ligne. Multipacks, lots cerclés, présentoirs et coffrets cadeaux sont souvent conditionnés à la main. Ces stations n'ont pas d'automate, donc leur production se résume à des bâtons sur une feuille.
C'est ce dernier cas qui justifie le plus clairement une caméra. Elle compte ce qui quitte la table de conditionnement manuel, et la station entre ainsi dans l'OEE de la ligne. OEE d'une station de conditionnement manuel donne les détails.
Façonniers : les lignes qui ne vous appartiennent pas
Beaucoup de marques PGC font fabriquer une partie de leur gamme ailleurs. Dans le rapport 2024 de PMMI sur le conditionnement et la fabrication à façon (EN), 67 % des propriétaires de marques prévoyaient de maintenir ou d'augmenter leur recours aux façonniers. L'une des raisons citées : proposer un produit ou un emballage personnalisé, en particulier pour des séries courtes ou limitées (48 %).
Le lot promotionnel que vous avez prévu peut donc tourner sur une ligne que vous ne voyez jamais. L'équipe centrale d'amélioration continue compare alors ses propres usines sur l'OEE, et le façonnier sur un bon de livraison.
Rien ne s'installe sur la ligne d'un façonnier sans son accord. Demandez-lui ce que vos propres usines remontent : les comptages par heure et les minutes d'arrêt par cause. Un accès sur tablette chez le façonnier, ou un fichier hebdomadaire dans vos codes de cause que votre équipe BI fusionne, peut suffire pour commencer.
Où placer une caméra sur une ligne PGC
Voici une ligne de conditionnement type, de la remplisseuse à la palette. Partout où un automate ou un simple capteur suffit, il coûte moins cher qu'une caméra.
Une caméra par question : c'est une bonne règle. Si personne ne sait dire ce qu'une caméra compte, elle n'a probablement rien à faire là. Pour les choix machine par machine, lisez caméra ou capteur pour l'OEE.
Caméra, capteur ou opérateur : station par station
| Station | Comptage par | Cause d'arrêt par |
|---|---|---|
| Remplisseuse, ensacheuse, formeuse | Comptage automate | Opérateur sur la ligne |
| Étiqueteuse, codeur | Comptage automate, avec les rejets du système d'inspection | Opérateur |
| Encaisseuse, fardeleuse | Automate s'il est fiable, sinon un capteur | Opérateur |
| Conditionnement manuel, lot promotionnel | Caméra IA | Opérateur ou chef d'équipe |
| Ancienne machine sans automate | Capteur si un seul signal suffit, sinon caméra | Opérateur |
| Palettiseur | Automate ou capteur | Opérateur |
Regardez la dernière colonne : quel que soit ce qui compte la production, la cause vient d'une personne sur la ligne. La caméra lui permet d'ouvrir la vidéo de ce moment et de vérifier ce qui s'est passé avant de choisir. Elle ne choisit pas à sa place.
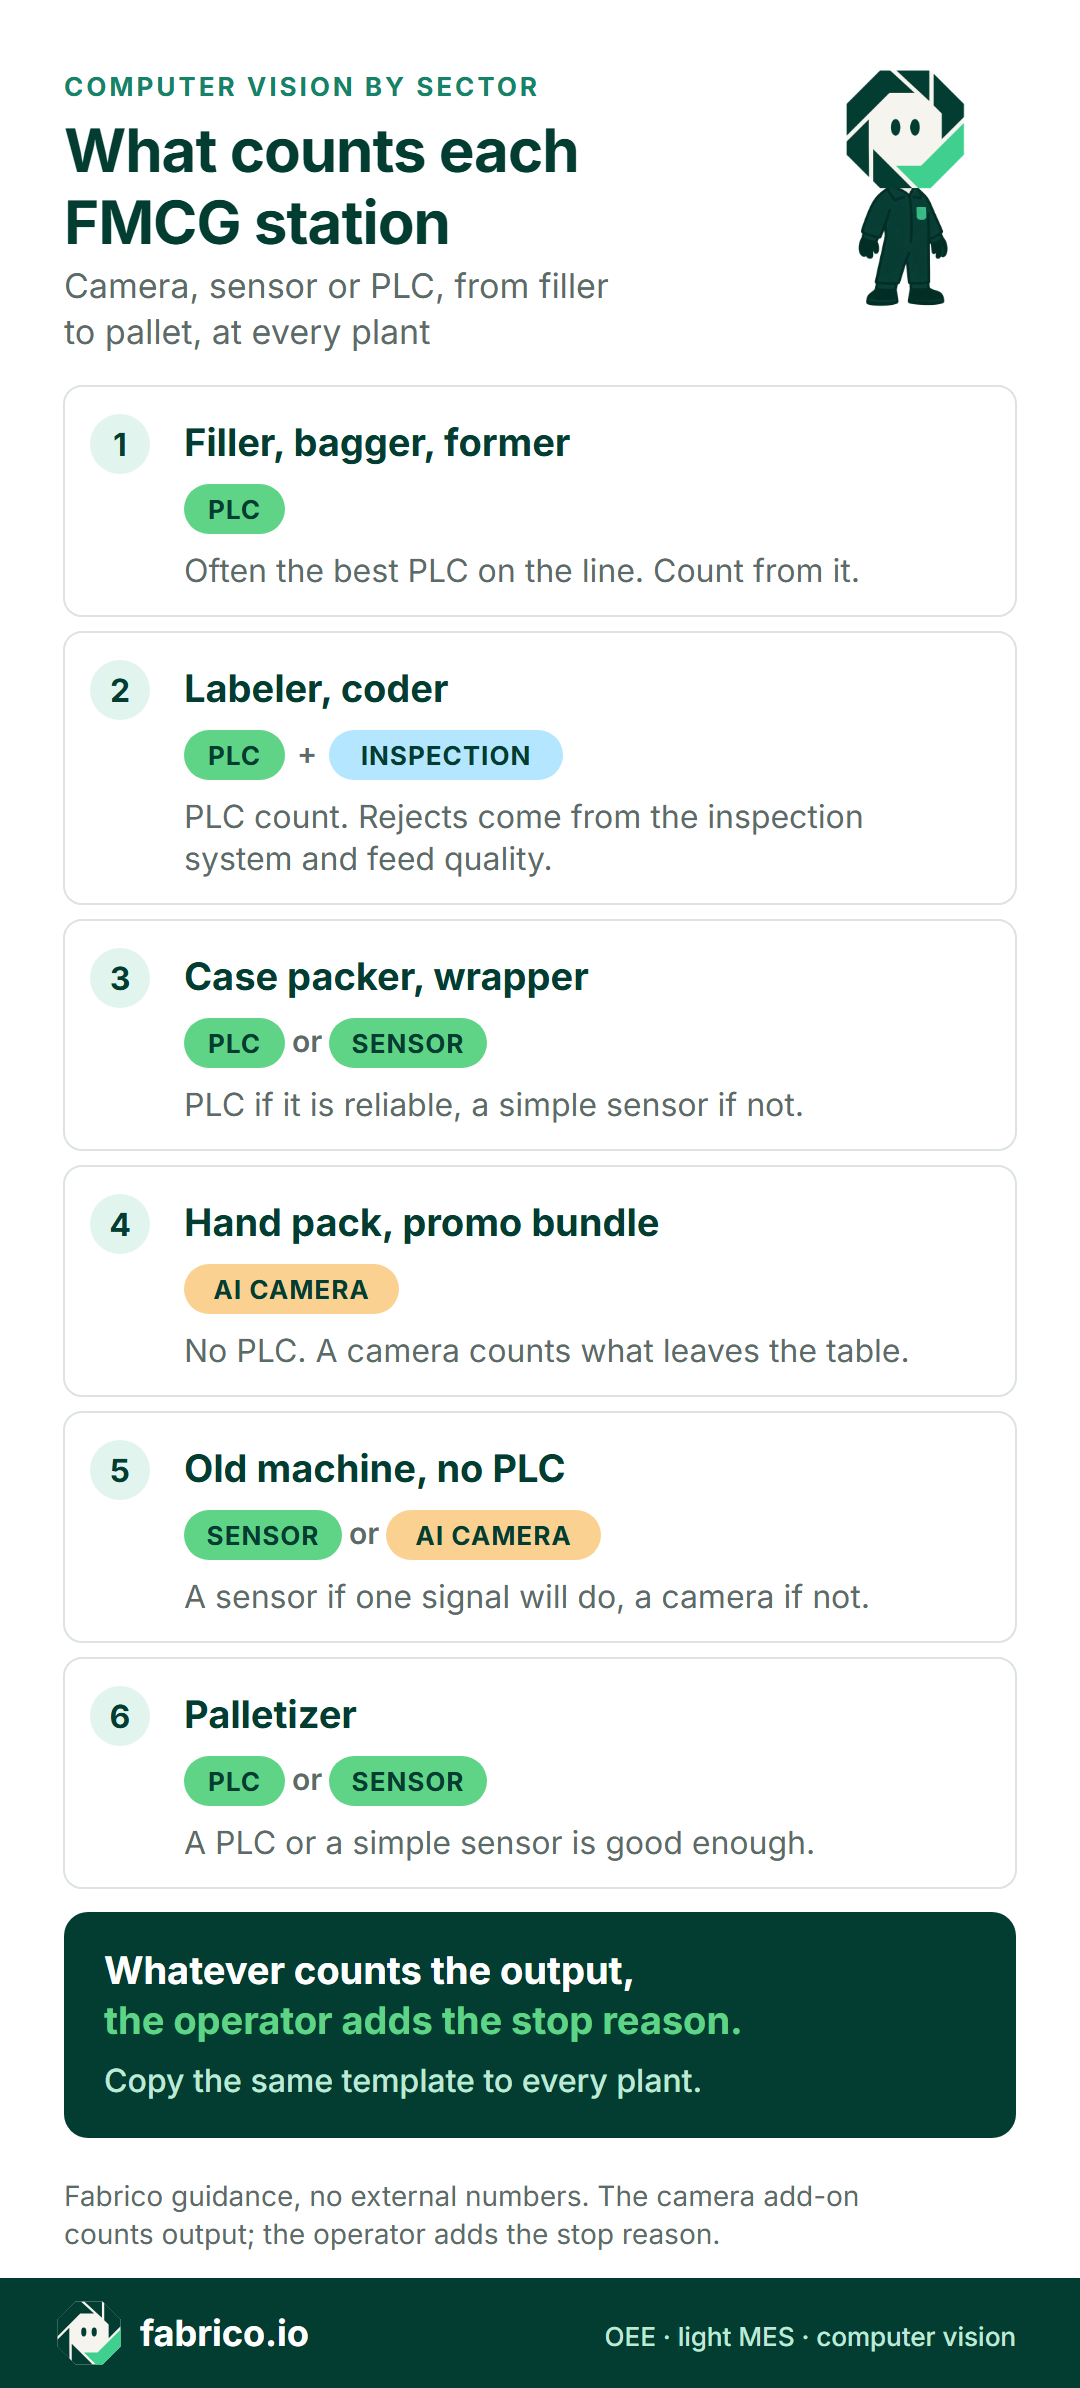
Fiche en anglais : automate pour la remplisseuse et le palettiseur, automate ou capteur pour l'encaisseuse, rejets de l'inspection pour l'étiqueteuse, caméra pour le conditionnement manuel et les anciennes machines.
Vous voulez cartographier vos propres stations ? Réservez une démo et apportez la liste des stations d'une ligne.
Un seul arbre des pertes pour toutes les usines
Une équipe centrale d'amélioration continue attend une seule chose de tout cela : pouvoir mettre deux sites côte à côte et se fier à l'écart. Cela ne fonctionne que si chaque usine compte de la même façon.
C'est d'autant plus important que les équipes changent. Dans le sondage du rapport 2026 de PMMI From Complexity to Capability (EN), 79 % des dirigeants du conditionnement et du process interrogés citaient la perte de savoir-faire, le turnover et la perte d'efficacité comme un frein attendu à la productivité. Des définitions écrites survivent à ceux qui les ont rédigées.
| Ce qu'il faut convenir | Fixé au niveau central | Fixé par chaque usine |
|---|---|---|
| Arbre des pertes, deux premiers niveaux | Oui | Ajoute le détail local en dessous |
| Règle de temps planifié | Oui | Non |
| Cadence idéale par référence | Pour les références communes | Pour les références locales |
| Seuil de micro-arrêt | Oui | Non |
| Début et fin du changement de format | Oui | Non |
| Positions des caméras | Un modèle | Placement définitif |
Deux règles de plus évitent des discussions plus tard. Additionnez les minutes entre lignes et entre sites, et ne faites jamais la moyenne des pourcentages. Affichez les arrêts sans cause comme une catégorie à part, pour qu'aucune usine ne paraisse meilleure en laissant les causes vides.
Exemple chiffré : une référence, deux usines
Voici un poste de données fictives sur le même multipack dans deux usines. Les deux lignes ont 480 minutes planifiées et une cadence idéale de 100 packs par minute : chacune peut donc produire au maximum 48 000 packs.
L'usine A s'est arrêtée 96 minutes, elle a donc tourné 384 minutes. La disponibilité est de 384 sur 480, soit 80 %. Elle a compté 34 560 packs sur 38 400 possibles pendant ce temps de marche : la performance est donc de 90 %. Parmi eux, 34 080 étaient conformes, la qualité est donc de 98,6 %. L'OEE est de 34 080 sur 48 000, soit 71,0 %.
L'usine B s'est arrêtée 144 minutes et a tourné 336 minutes. La disponibilité est de 70 %. Elle a compté 30 240 packs sur 33 600 possibles : la performance est donc aussi de 90 %. Parmi eux, 29 760 étaient conformes, la qualité est donc de 98,4 %. L'OEE est de 29 760 sur 48 000, soit 62,0 %.
Presque tout l'écart de 9 points vient de 48 minutes d'arrêt supplémentaires. Les changements de format plus longs en ajoutent 30 et les arrêts sans cause 24. Les micro-arrêts en ajoutent 4, et l'usine B a attendu la matière 10 minutes de moins.
L'ordre des chantiers est donc clair : obtenir d'abord les causes des arrêts vides de l'usine B, puis envoyer l'équipe SMED. Là où l'usine B a une caméra sur la ligne, le chef d'équipe peut ouvrir la vidéo de chaque arrêt sans cause et ajouter la cause, au lieu de la deviner le lendemain matin. Si la table de conditionnement manuel de l'usine B n'avait aucun comptage, son OEE ne serait pas fiable et la comparaison s'effondrerait. C'est là qu'une caméra trouve sa place. La méthode complète se trouve dans Calcul de l'OEE.
Piloter une ligne, puis déployer sur tous les sites
- Choisissez une ligne représentative. Ni la meilleure, ni la pire. Idéalement votre goulot, avec au moins une station aveugle, par exemple une table de conditionnement manuel.
- Écrivez d'abord les définitions. Arbre des pertes, temps planifié, cadences idéales et seuil de micro-arrêt, validés par l'équipe centrale.
- Gardez le registre actuel comme référence de départ, pour comparer ce qui est comparable.
- Ne placez des caméras qu'aux stations aveugles. Raccordez le reste par automate ou capteur.
- Consultez les instances représentatives du personnel (CSE ou équivalent) avant la première caméra.
- Décidez à une date fixée. Déployer, ajuster ou arrêter, selon des critères de sortie fixés au départ : précision du comptage par rapport à un comptage manuel, couverture des causes et pertes valorisées financièrement.
- Déployez par vagues. D'abord le reste de l'usine pilote, puis une deuxième usine avec un parc machines différent, puis les autres. Copiez le modèle, pas le projet.
Le plan complet, avec une check-list, se trouve dans notre guide pilote OEE par vision par ordinateur. Si vous envisagez un système plus large, MES pour les usines PGC de taille moyenne explique par quoi commencer et ce qu'il vaut mieux laisser de côté.
Par secteur : que lire ensuite
L'arbre des pertes fonctionne pour les usines alimentaires comme non alimentaires. Les machines de chaque secteur ont leur propre dossier.
| Secteur | À lire ensuite | Ce qu'il couvre |
|---|---|---|
| Alimentaire | OEE dans l'agroalimentaire et les boissons | Changements de format, nettoyage, micro-arrêts |
| Boissons | OEE de la remplisseuse sur une ligne d'embouteillage | La machine qui donne la cadence |
| Hygiène et beauté | Arrêts sur les lignes de shampooing et de tubes | Micro-arrêts sur de nombreuses références |
| Entretien | OEE des lignes de remplissage de lessive | Mousse, bouchons, changements de format fréquents |
| Boulangerie | Arrêts sur une ligne d'ensachage de pain | Trancheuse, ensacheuse, clipseuse |
| Produits laitiers | Arrêts de la remplisseuse de pots de yaourt | Chute de pot, scellage, défauts d'opercule |
Pour une vue plus large du logiciel, voir logiciel OEE pour l'agroalimentaire, les boissons et les PGC, notre comparatif des logiciels OEE pour les biens de consommation et le guide général des logiciels OEE.
Les questions à poser à tout fournisseur avant de choisir
Posez-les à chaque fournisseur, nous compris, avec la vraie liste de stations d'une usine et les postes de la semaine dernière.
| Question | Comment vérifier la réponse |
|---|---|
| D'où vient chaque comptage ? | Passez station par station : automate, capteur, caméra ou personne. Toute station laissée à une personne reste une feuille de pointage. |
| Toutes les usines peuvent-elles utiliser un seul arbre des pertes ? | Demandez à voir deux sites côte à côte sur les mêmes codes de cause. |
| Comment une nouvelle référence obtient-elle sa cadence idéale ? | Demandez ce qui se passe le jour du lancement si personne n'a fixé de cadence. |
| Comment les lignes et les usines s'additionnent-elles ? | Donnez deux lignes avec des temps planifiés différents. Vérifiez que les minutes sont additionnées et que les pourcentages ne sont pas moyennés. |
| Où vont les arrêts sans cause ? | Ils doivent apparaître comme une catégorie à part, pas disparaître du graphique. |
| Un façonnier peut-il remonter ses données dans la même vue ? | Demandez ce dont il aurait besoin : un accès, une tablette, un capteur, une caméra ou un fichier. |
| Que conserve la caméra, et qui voit les images ? | Obtenez-le par écrit : diffusées ou conservées, pendant combien de temps, et qui y a accès. |
| Comment les données sortent-elles ? | Demandez l'API, les webhooks et l'export que l'équipe BI de votre groupe utilisera. |
Vie privée et instances représentatives du personnel
Une caméra qui compte des packs verra aussi des mains et, si elle est mal placée, des visages.
- Orientez la caméra vers le produit et le convoyeur, pas vers l'opérateur.
- Informez les instances représentatives du personnel (CSE ou équivalent) ou les représentants des salariés avant la première caméra, et montrez-leur ce qu'elle voit.
- Installez un panneau d'information à chaque station équipée d'une caméra.
- Convenez par écrit de qui peut ouvrir la vidéo, et pourquoi.
- Réalisez une analyse d'impact relative à la protection des données (AIPD) lorsque la loi l'exige, et vérifiez les règles de chaque pays où vous exploitez des usines.
Notre guide des caméras sur la ligne de production sans surveiller les personnes va plus loin.
La place de Fabrico
Fabrico est une plateforme cloud d'OEE et de MES léger. Ce qu'elle fait aujourd'hui, ce qui relève d'un module complémentaire, et ce qui n'existe pas encore :
- Arrêts et comptages : à partir du signal machine, via un automate, un capteur ou un compteur. L'opérateur saisit la cause d'arrêt sur la ligne, sur tablette ou sur téléphone.
- OEE et pertes : OEE, arrêts et pertes par ligne et par poste, avec les pertes valorisées financièrement. Sur le web, iOS et Android.
- Vos données : elles sortent par une API REST, des webhooks et l'export Excel ou CSV, pour qu'une équipe BI de groupe puisse les exploiter.
- Module caméra, sur demande : des caméras IA comptent la production, y compris aux étapes manuelles et sur les machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée à la demande, pas stockée dans Fabrico.
- Feuille de route : arrêts détectés par caméra, zones de bourrage et causes d'arrêt suggérées par la caméra. Rien de tout cela n'est disponible aujourd'hui.
- Hors du périmètre de Fabrico : l'inspection qualité des étiquettes, des codes, des niveaux de remplissage ou des scellages. Gardez votre système d'inspection et injectez son comptage de rejets dans l'OEE. Pour la planification de la production, posez-nous la question pendant la démo.
Ce que la mesure de chaque ligne peut apporter dans une usine PGC : Ficosota, fabricant bulgare de produits d'hygiène, de papier tissu et d'entretien, a mis ses 16 lignes sous OEE dans Fabrico. De juin à septembre 2026, l'OEE de ces lignes est passé de 53,11 % à 59,62 %. La production conforme est passée de 10,49 à 12,92 millions d'unités par mois, et le temps d'arrêt non classé est tombé de 3,20 % à 0,40 %. L'étude de cas porte sur l'OEE, pas sur le module caméra. Ficosota est aussi investisseur dans Fabrico, comme l'explique notre annonce d'investissement : tenez-en compte en lisant ces chiffres.
Apportez la liste des stations d'une usine, et demandez-nous lesquelles nous compterions avec une caméra, et lesquelles non.
Réservez une démo ou contactez-nous.
Vision par ordinateur par secteur des PGC
Chaque page sectorielle explique où une caméra trouve sa place sur les lignes du secteur, ce qui reste à l'automate ou au système d'inspection, et quoi demander aux fournisseurs.
- Agroalimentaire
- Lignes de boissons et d'embouteillage
- Brasseries
- Industrie laitière
- Boulangeries
- Confiserie et chocolat
- Viandes et volailles
- Produits de la mer
- Plats cuisinés
- Conditionnement de fruits et légumes frais
- Conditionnement des œufs
- Café
- Pâtes
- Conserves
- Compléments alimentaires
- Cosmétiques et hygiène-beauté
- Produits ménagers
- Façonniers
- Transformateurs d'emballages
Questions fréquentes
À quoi sert la vision par ordinateur dans l'industrie des PGC ?
À deux choses. Les systèmes d'inspection contrôlent les étiquettes, les codes, les niveaux de remplissage et les scellages. Les caméras OEE comptent la production là où il n'existe pas de signal machine et montrent le moment à l'origine d'un arrêt.
Une caméra IA peut-elle nous dire pourquoi la ligne s'est arrêtée ?
Pas dans Fabrico aujourd'hui. L'opérateur saisit la cause, et la vidéo de ce moment l'aide à choisir la bonne. Les causes d'arrêt suggérées par la caméra sont sur notre feuille de route. Demandez à tout fournisseur de le montrer en direct sur vos propres images, pas sur une diapositive.
Comment comparer équitablement l'OEE entre usines ?
Convenez d'un seul arbre des pertes, d'une seule règle de temps planifié et d'un seul seuil de micro-arrêt pour toutes les usines. Additionnez les minutes, ne faites jamais la moyenne des pourcentages, et gardez les arrêts sans cause comme une catégorie à part.
La vision par ordinateur peut-elle fonctionner chez un façonnier ?
Seulement avec l'accord du façonnier, et le mieux est de l'inscrire dans le contrat. Une première étape peut être un accès sur tablette chez le façonnier, ou un fichier hebdomadaire dans vos codes de cause que votre équipe BI fusionne. Une caméra a du sens là où sa sortie de conditionnement n'a aucun comptage.
Qu'est-ce qui détermine le coût d'un déploiement de caméras dans plusieurs usines PGC ?
Le nombre de lignes et de caméras, le montage, le réseau à chaque station et la formation. Donnez à chaque fournisseur la même liste de lignes et demandez ce que comprend chaque devis. Fabrico ne publie pas ses prix : demandez-nous de la même façon.
Les caméras enregistrent-elles nos opérateurs ?
La caméra voit tout ce qui se trouve dans son champ, ce qui peut inclure des mains et des bras. Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico. Orientez les caméras vers le produit, pas vers les visages, et convenez des règles d'accès avec les instances représentatives du personnel (CSE ou équivalent) avant l'installation de la première caméra.
Vous voulez le voir sur votre ligne ? Réservez une démo et apportez la liste des stations d'une usine.













Tuiles Fabrico réelles, données d'exemple.