


 Anmeldung
 Blog

Computer Vision in der FMCG-Fertigung: Kameras über Werke und SKUs hinweg

Kurz gesagt: Computer Vision in der FMCG-Fertigung erfüllt zwei Aufgaben: Inspektionssysteme prüfen Packungen auf Fehler, und OEE-Kameras zählen die Ausbringung dort, wo eine Linie kein nutzbares Maschinensignal hat, etwa an einem Handpackplatz für Promotionsware. So fließen alle Linien und Standorte in eine gemeinsame OEE und einen Verlustbaum ein.
- Die Inspektion prüft Etiketten, Codes, Füllstände und Siegel. Eine OEE-Kamera zählt die Ausbringung und zeigt Ihnen den Moment hinter einem Stillstand. Unterschiedliche Anbieter, unterschiedliche Aufgaben.
- Auf vielen FMCG-Linien entsteht ein Großteil der Verlustzeit am Verpackungsende: Kurzstillstände, SKU-Umrüstungen und Wartezeiten an manuellen Schritten. Setzen Sie Kameras nur dort ein, wo kein brauchbares Maschinensignal vorliegt.
- Pilotieren Sie eine repräsentative Linie, legen Sie Definitionen und Verlustbaum zentral fest und übertragen Sie diese Vorlage dann auf jede Linie, jeden Standort und jeden Lohnverpacker.
- Fabrico erfasst Stillstände und Stückzahlen über das Maschinensignal und die Stillstandsursachen vom Bediener. Die KI-Kamerazählung ist ein Add-on auf Anfrage. Von der Kamera vorgeschlagene Stillstandsursachen stehen auf der Roadmap.
Diese Seite richtet sich an Operations-Leiter, CI-Verantwortliche und Werksleiter, die FMCG- oder CPG-Linien an mehr als einem Standort betreiben oder das planen. Lebensmittel wie Non-Food.
Ihre OEE an den Linien mit guter SPS kennen Sie wahrscheinlich. Das Problem ist der Rest: der Kartonpacker, der nichts Brauchbares zählt, der Handpacktisch für die Promotion dieses Monats, der Lohnverpacker, der freitags eine Tabelle schickt.
Wir verkaufen Fabrico. Prüfen Sie unsere Aussagen hier also genauso kritisch wie die jedes anderen Anbieters.
Computer Vision in der FMCG-Fertigung: was sie leistet und was nicht
An FMCG-Linien kommen zwei Arten von Kameras zum Einsatz, und sie beantworten unterschiedliche Fragen.
| Aufgabe | Inspektionskamera | OEE-Kamera |
|---|---|---|
| Etiketten, Datumscodes, Barcodes lesen | Ja, ihre Kernaufgabe | Nein |
| Füllstand, Verschlüsse, Siegel prüfen | Ja | Nein |
| Fehlerhafte Packung ausschleusen | Ja, mit Ausschleuser | Nein |
| Ausbringung an einem manuellen Schritt zählen | Nicht ihre Aufgabe | Ja |
| Zählen, wo eine Maschine kein Signal hat | Nicht ihre Aufgabe | Ja |
| Video hinter einem Stillstand zeigen | Nicht ihre Aufgabe | Ja, auf der Schicht-Zeitachse |
| Stillstandsursache angeben | Nein | Der Bediener ergänzt sie |
Inspektionssysteme von Anbietern wie Cognex, Keyence oder Mettler-Toledo schützen die Marke und den Verbraucher. Eine OEE-Kamera schützt die Produktionszeit. Viele Linien brauchen beides.
Beide lassen sich kombinieren. Liefert das Inspektionssystem eine Ausschusszählung oder ein Ausschusssignal, kann diese Zahl wie jeder andere Zähler in den Qualitätsfaktor der OEE einfließen. Wie beide nebeneinander arbeiten, lesen Sie unter Etiketten- und Codeprüfung vs. OEE-Kamera.
Verpackungslinien: wo sich FMCG-Verluste häufen
Auf vielen FMCG-Linien ist der Füller, die Schlauchbeutelmaschine oder der Beutelpacker die Maschine, auf die alle schauen. Oft hat sie auch die beste SPS der Linie.
Die Verluste liegen meist weiter hinten. Kartonpacker, Wickler und Palettierer stehen jeweils ein paar Sekunden, stauen bis zum Füller zurück, und niemand schreibt es auf. Umrüstungen zwischen SKUs machen einen Großteil des Rests aus.
Die Kosten zeigen sich auf Werksebene. In der Umfrage Siemens True Cost of Downtime 2024 (EN) unter großen Industrieunternehmen aus vier Branchen war FMCG die einzige Branche, in der die durch ungeplante Stillstände verlorenen Stunden seit 2019 nicht gesunken waren. Die Stillstandskosten je FMCG-Werk haben sich in dieser Zeit verdoppelt, auf etwas über 10 Millionen US-Dollar pro Jahr.
Diese Umfrage erfasst ungeplante Stillstände. Kurzstillstände und überzogene Umrüstungen landen oft gar nicht erst in einem Stillstandsprotokoll. Deshalb zahlt sich bessere Messung zuerst am Verpackungsende aus. OEE in der CPG-Fertigung beleuchtet dabei die Seite der Hochleistungslinien.
SKU-Vielfalt, Promotions und manuelle Schritte am Linienende
Neue Sorten, Packungsgrößen, händlerspezifische Packungen und Promotions landen alle auf denselben FMCG-Linien. Daraus folgen drei Dinge, und jedes erschwert die Messung.
- Mehr Umrüstungen. Jede ist ein geplanter Stillstand, der trotzdem die Verfügbarkeit belastet, und die Summe wächst unbemerkt. Erfassen Sie bei jeder Umrüstung Beginn, Ende und die erste Gutpackung. Umrüststandards und SMED in FMCG zeigt, wie das geht.
- Fehlende Idealleistungen. Eine neue SKU ohne vereinbarte Leistung macht die Leistungskennzahl bedeutungslos. Legen Sie die Regel für neue SKUs vor dem Anlauftag fest.
- Manuelle Schritte am Linienende. Multipacks, banderolierte Gebinde, Displaytrays und Geschenkpackungen werden oft von Hand gepackt. Diese Stationen haben keine SPS, ihre Ausbringung ist also eine Strichliste auf Papier.
Der letzte Punkt ist der klarste Fall für eine Kamera. Sie zählt, was den Handpacktisch verlässt, und so fließt die Station in die OEE der Linie ein. OEE für einen manuellen Packplatz erklärt die Details.
Lohnverpacker: die Linien, die Ihnen nicht gehören
Viele FMCG-Marken lassen einen Teil ihres Sortiments extern fertigen. Im PMMI-Bericht 2024 zu Lohnverpackung und Lohnfertigung (EN) planten 67 % der Markeninhaber, die Zusammenarbeit mit Lohnverpackern und Lohnherstellern beizubehalten oder auszubauen. Als einen Grund nannten sie, ein individuelles Produkt oder eine individuelle Packung anzubieten, vor allem bei kurzen oder limitierten Auflagen (48 %).
Die geplante Promotionspackung läuft also womöglich auf einer Linie, die Sie nie sehen. Das zentrale CI-Team vergleicht dann die eigenen Werke anhand der OEE und den Lohnverpacker anhand eines Lieferscheins.
Ohne Zustimmung des Lohnverpackers kommt nichts an dessen Linie. Fordern Sie das an, was auch Ihre eigenen Werke melden: Stückzahlen pro Stunde und Stillstandsminuten je Ursache. Für den Anfang kann ein Tablet-Login beim Lohnverpacker genügen oder eine wöchentliche Datei in Ihren Ursachencodes, die Ihr BI-Team zusammenführt.
Wo an einer FMCG-Linie eine Kamera hingehört
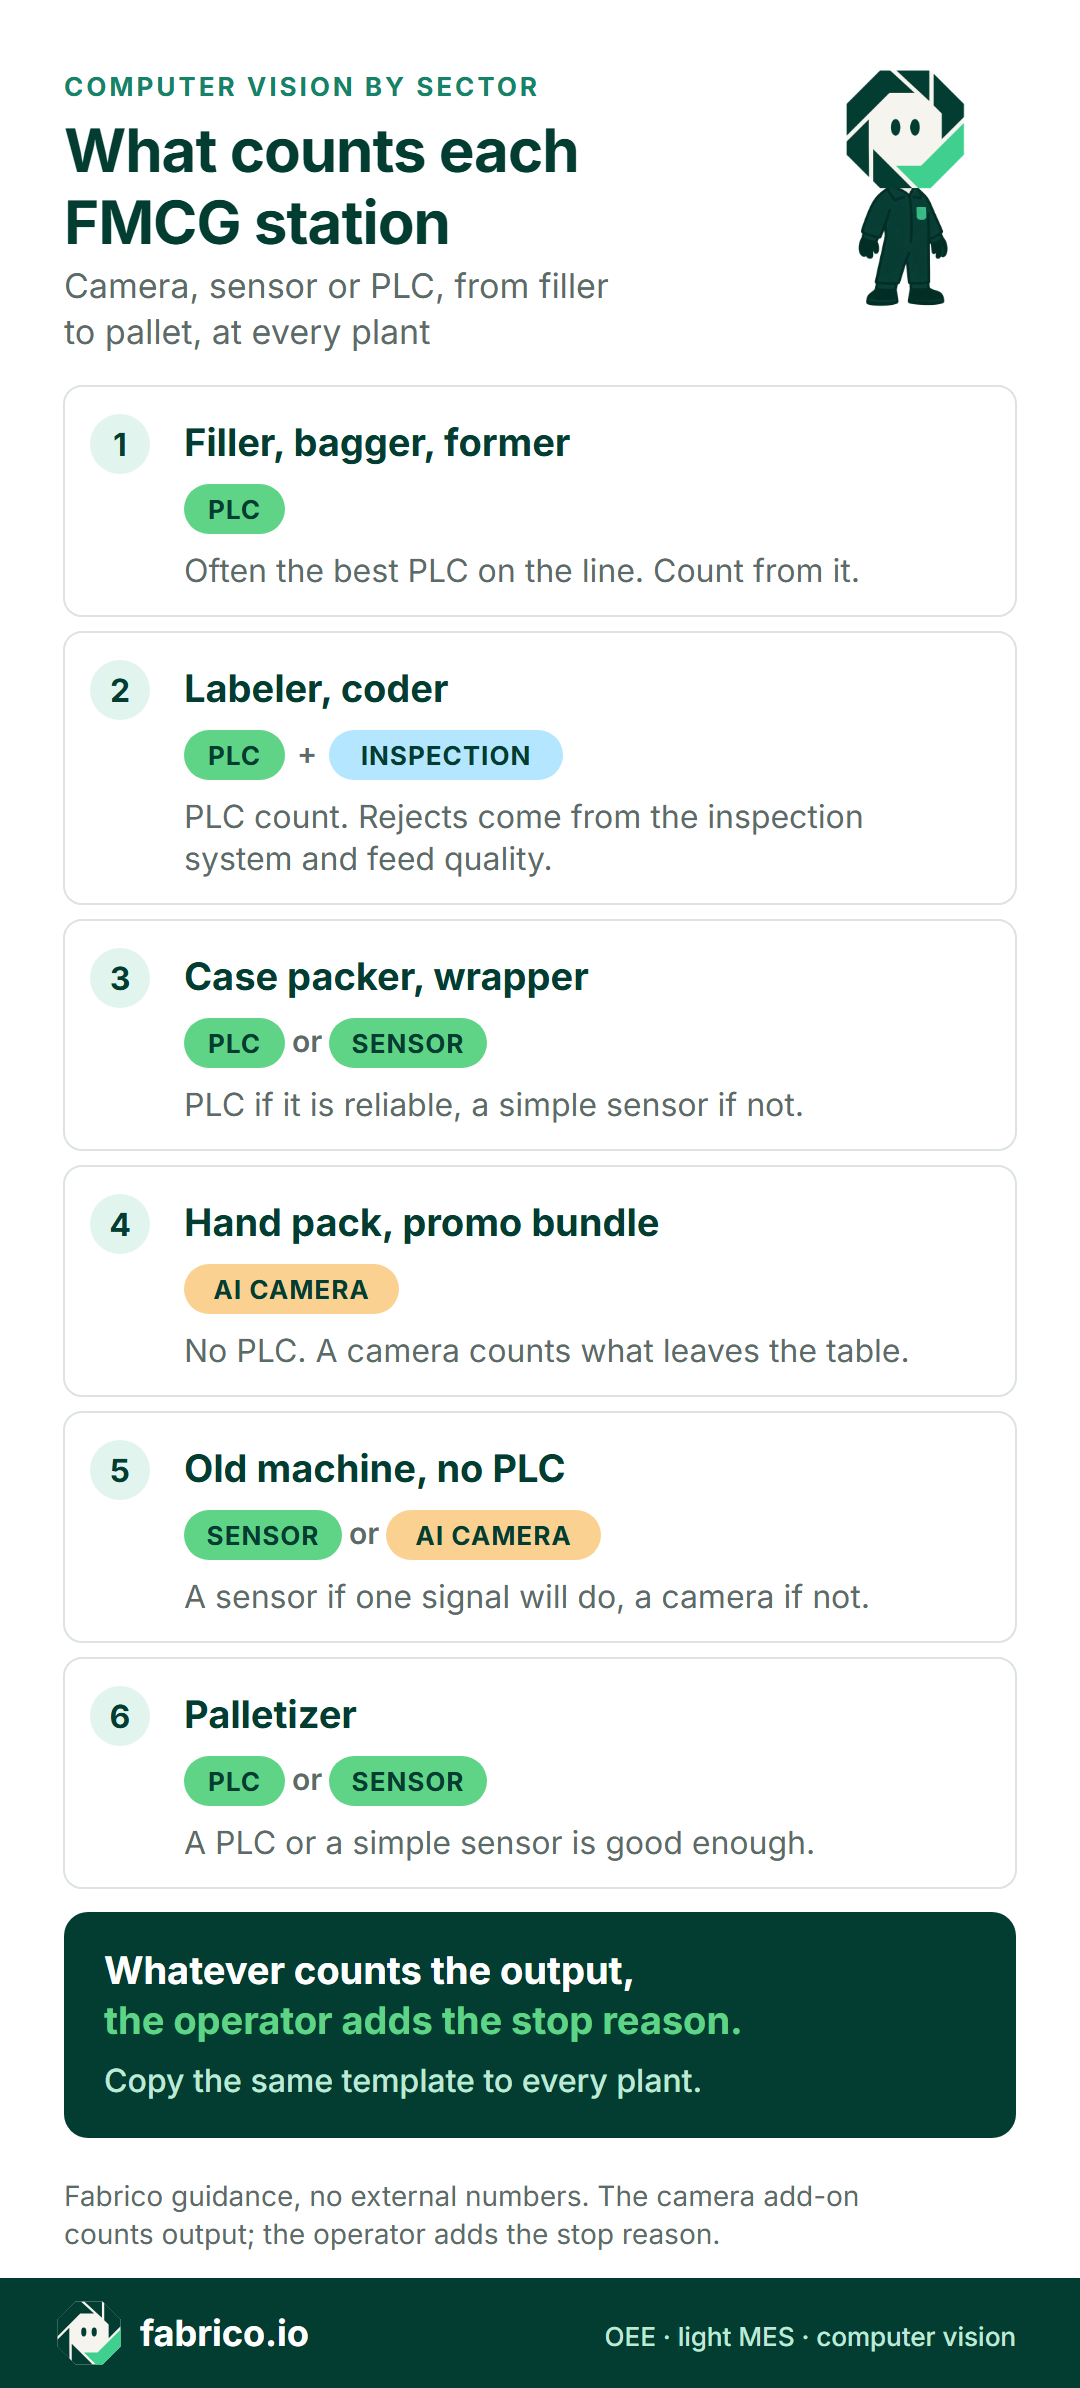
Hier sehen Sie eine typische Verpackungslinie vom Füller bis zur Palette. Überall, wo eine SPS oder ein einfacher Sensor genügt, ist das günstiger als eine Kamera.
Eine Kamera pro Frage ist eine gute Faustregel. Wenn niemand sagen kann, was eine Kamera zählt, gehört sie wahrscheinlich nicht dorthin. Für die Entscheidung Maschine für Maschine lesen Sie Kamera oder Sensor für die OEE.
Kamera, Sensor oder Bediener: Station für Station
| Station | Zählung über | Stillstandsursache von |
|---|---|---|
| Füller, Beutelpacker, Schlauchbeutelmaschine | SPS-Zählung | Bediener an der Linie |
| Etikettierer, Codierer | SPS-Zählung, mit Ausschuss aus dem Inspektionssystem | Bediener |
| Kartonpacker, Wickler | SPS, wenn sie zuverlässig ist, sonst ein Sensor | Bediener |
| Handpackplatz, Promo-Gebinde | KI-Kamera | Bediener oder Teamleiter |
| Altmaschine ohne SPS | Sensor, wenn ein Signal genügt, sonst Kamera | Bediener |
| Palettierer | SPS oder Sensor | Bediener |
Achten Sie auf die letzte Spalte: Egal, womit die Ausbringung gezählt wird, die Ursache kommt von einem Menschen an der Linie. Mit der Kamera kann er das Video dieses Moments öffnen und prüfen, was passiert ist, bevor er auswählt. Die Auswahl trifft sie nicht für ihn.
Möchten Sie Ihre eigenen Stationen zuordnen? Buchen Sie eine Demo und bringen Sie die Stationsliste einer Linie mit.
Ein Verlustbaum für alle Werke
Ein zentrales CI-Team will von alldem vor allem eines: zwei Standorte nebeneinanderstellen und dem Unterschied vertrauen können. Das funktioniert nur, wenn jedes Werk gleich zählt.
Das wird umso wichtiger, je mehr Mitarbeitende wechseln. In der Befragung für den PMMI-Bericht 2026 From Complexity to Capability (EN) nannten 79 % der befragten Führungskräfte aus Verpackung und Verarbeitung den Wissensverlust in der Belegschaft, Fluktuation und Effizienzverluste als erwartete Bremse für die Produktivität. Schriftliche Definitionen überdauern die Menschen, die sie verfasst haben.
| Was festzulegen ist | Zentral festgelegt | Vom einzelnen Werk festgelegt |
|---|---|---|
| Verlustbaum, oberste zwei Ebenen | Ja | Ergänzt darunter lokale Details |
| Regel für die Planzeit | Ja | Nein |
| Idealleistung je SKU | Für gemeinsame SKUs | Für lokale SKUs |
| Schwelle für Kurzstillstände | Ja | Nein |
| Beginn und Ende der Umrüstung | Ja | Nein |
| Kamerapositionen | Eine Vorlage | Endgültige Platzierung |
Zwei weitere Regeln ersparen später Diskussionen. Addieren Sie Minuten über Linien und Standorte hinweg und bilden Sie nie den Durchschnitt von Prozentwerten. Zeigen Sie Stillstände ohne Ursache in einer eigenen Zeile, damit kein Werk besser aussieht, nur weil es Ursachen leer lässt.
Rechenbeispiel: eine SKU, zwei Werke
Hier eine Schicht mit Beispieldaten für dieselbe Multipack-SKU in zwei Werken. Beide Linien haben 480 geplante Minuten und eine Idealleistung von 100 Packungen pro Minute, das Maximum liegt also bei 48.000 Packungen.
Werk A stand 96 Minuten still und lief also 384 Minuten. Die Verfügbarkeit beträgt 384 von 480, also 80 %. Gezählt wurden 34.560 Packungen bei 38.400 möglichen in dieser Laufzeit, die Leistung liegt also bei 90 %. Davon waren 34.080 gut, die Qualität beträgt also 98,6 %. Die OEE beträgt 34.080 von 48.000, also 71,0 %.
Werk B stand 144 Minuten still und lief 336 Minuten. Die Verfügbarkeit beträgt 70 %. Gezählt wurden 30.240 von 33.600 möglichen, die Leistung liegt also ebenfalls bei 90 %. Davon waren 29.760 gut, die Qualität beträgt also 98,4 %. Die OEE beträgt 29.760 von 48.000, also 62,0 %.
Fast der gesamte Abstand von 9 Prozentpunkten geht auf 48 zusätzliche Stillstandsminuten zurück. Längere Umrüstungen bringen 30 davon, Stillstände ohne Ursache 24. Kurzstillstände bringen 4, und Werk B wartete 10 Minuten weniger auf Material.
Die Reihenfolge ist damit klar: Zuerst brauchen die Stillstände ohne Ursache in Werk B eine Ursache, dann kommt das SMED-Team. Wo in Werk B eine Kamera an der Linie hängt, kann der Teamleiter für jeden Stillstand ohne Ursache das Video öffnen und die Ursache ergänzen, statt am nächsten Morgen zu raten. Hätte der Handpacktisch in Werk B überhaupt keine Zählung, wäre die OEE von Werk B nicht verlässlich, und der Vergleich würde in sich zusammenfallen. Genau dort verdient sich eine Kamera ihren Platz. Die vollständige Methode finden Sie unter OEE-Berechnung.
Eine Linie pilotieren, dann auf alle Standorte skalieren
- Wählen Sie eine repräsentative Linie. Nicht die beste, nicht die schlechteste. Idealerweise Ihren Engpass, mit mindestens einer blinden Station wie einem Handpacktisch.
- Schreiben Sie zuerst die Definitionen. Verlustbaum, Planzeit, Idealleistungen und die Schwelle für Kurzstillstände, freigegeben vom zentralen Team.
- Behalten Sie das heutige Protokoll als Ausgangsbasis, damit Sie Gleiches mit Gleichem vergleichen können.
- Setzen Sie Kameras nur an den blinden Stationen ein. Den Rest binden Sie über SPS oder Sensor an.
- Sprechen Sie vor der ersten Kamera mit dem Betriebsrat.
- Entscheiden Sie zu einem festen Termin. Skalieren, anpassen oder beenden, gemessen an zu Beginn festgelegten Abschlusskriterien: Zählgenauigkeit gegenüber einer manuellen Zählung, Abdeckung der Ursachen und in Geld bewertete Verluste.
- Skalieren Sie in Wellen. Zuerst der Rest des Pilotwerks, dann ein zweites Werk mit einem anderen Maschinenpark, dann die übrigen. Kopieren Sie die Vorlage, nicht das Projekt.
Den vollständigen Plan mit Checkliste finden Sie in unserem Leitfaden Computer-Vision-OEE-Pilot. Wenn Sie ein umfassenderes System erwägen, zeigt MES für mittelgroße FMCG-Werke, womit Sie anfangen und was Sie weglassen können.
Nach Branche: hier weiterlesen
Der Verlustbaum funktioniert für Lebensmittel- und Non-Food-Werke. Die Maschinen jeder Branche behandeln wir jeweils ausführlich in einem eigenen Beitrag.
| Branche | Weiterlesen | Inhalt |
|---|---|---|
| Lebensmittel | OEE in der Lebensmittel- und Getränkeindustrie | Umrüstungen, Reinigung, Kurzstillstände |
| Getränke | Füller-OEE an einer Abfülllinie | Die Maschine, die den Takt vorgibt |
| Körperpflege | Stillstände an Shampoo- und Tubenlinien | Kurzstillstände über viele SKUs |
| Haushalt | OEE für Waschmittel-Abfülllinien | Schaum, Verschlüsse, häufige Umrüstungen |
| Backwaren | Stillstände an Beutellinien in Bäckereien | Schneidemaschine, Beutelpacker, Clipverschließer |
| Molkerei | Stillstände am Joghurtbecher-Füller | Becherabgabe, Siegel, Deckelfehler |
Für den breiteren Softwareüberblick lesen Sie OEE-Software für Lebensmittel, Getränke und FMCG, unseren Vergleich von OEE-Software für Konsumgüter und den allgemeinen Leitfaden zu OEE-Software.
Was Sie jeden Anbieter vor der Entscheidung fragen sollten
Gehen Sie diese Fragen mit jedem Anbieter durch, uns eingeschlossen, anhand der echten Stationsliste eines Werks und der Schichten der letzten Woche.
| Frage | So prüfen Sie die Antwort |
|---|---|
| Woher kommt jede Zählung? | Gehen Sie Station für Station vor: SPS, Sensor, Kamera oder Mensch. Jede Station, die einem Menschen überlassen bleibt, bleibt eine Strichliste. |
| Können alle Werke mit einem Verlustbaum arbeiten? | Lassen Sie sich zwei Standorte nebeneinander mit denselben Ursachencodes zeigen. |
| Wie bekommt eine neue SKU ihre Idealleistung? | Fragen Sie, was am Anlauftag passiert, wenn niemand eine Leistung festgelegt hat. |
| Wie werden Linien und Werke zusammengerechnet? | Geben Sie zwei Linien mit unterschiedlicher Planzeit vor. Prüfen Sie, dass Minuten addiert und nicht Prozentwerte gemittelt werden. |
| Wo landen Stillstände ohne Ursache? | Sie sollten als eigene Zeile erscheinen und nicht aus dem Diagramm verschwinden. |
| Kann ein Lohnverpacker in dieselbe Ansicht berichten? | Fragen Sie, was dafür nötig wäre: ein Login, ein Tablet, ein Sensor, eine Kamera oder eine Datei. |
| Was speichert die Kamera, und wer sieht es? | Lassen Sie es sich schriftlich geben: gestreamt oder gespeichert, wie lange und wer Zugriff hat. |
| Wie kommen die Daten heraus? | Fragen Sie nach der API, den Webhooks und dem Export, die Ihr BI-Team auf Konzernebene nutzen wird. |
Datenschutz und Betriebsrat
Eine Kamera, die Packungen zählt, sieht auch Hände und, wenn sie ungünstig platziert ist, Gesichter.
- Richten Sie die Kamera auf das Produkt und das Förderband, nicht auf den Bediener.
- Informieren Sie den Betriebsrat oder die Arbeitnehmervertretung vor der ersten Kamera und zeigen Sie, was sie sieht.
- Bringen Sie an jeder Station mit Kamera einen Hinweis an.
- Vereinbaren Sie schriftlich, wer das Video öffnen darf und warum.
- Führen Sie eine Datenschutz-Folgenabschätzung durch, wo das Gesetz sie verlangt, und prüfen Sie die Regeln in jedem Land, in dem Sie Werke betreiben.
Unser Leitfaden zu Kameras an der Produktionslinie ohne Überwachung von Menschen geht weiter ins Detail.
Wo Fabrico ins Bild passt
Fabrico ist eine Cloud-Plattform für OEE und Light MES. Was sie heute kann, was ein Add-on ist und was es noch nicht gibt:
- Stillstände und Stückzahlen: über das Maschinensignal, per SPS, Sensor oder Zähler. Der Bediener ergänzt die Stillstandsursache an der Linie auf einem Tablet oder Smartphone.
- OEE und Verluste: OEE, Stillstände und Verluste je Linie und Schicht, mit Verlusten in Geld. Im Web, auf iOS und Android.
- Ihre Daten: Sie verlassen das System über eine REST-API, Webhooks und Excel- oder CSV-Export, sodass ein BI-Team auf Konzernebene sie nutzen kann.
- Kamera-Add-on, auf Anfrage: KI-Kameras zählen die Ausbringung, auch an manuellen Schritten und an Maschinen ohne nutzbares Signal. Sie können das Kameravideo für jeden Moment auf der Schicht-Zeitachse öffnen. In der Standardkonfiguration wird das Video auf Anfrage gestreamt und nicht in Fabrico gespeichert.
- Roadmap: von der Kamera erkannte Stillstände, Stauzonen und von der Kamera vorgeschlagene Stillstandsursachen. Nichts davon ist heute live.
- Nicht Teil von Fabrico: Qualitätsprüfung von Etiketten, Codes, Füllständen oder Siegeln. Behalten Sie Ihr Inspektionssystem und speisen Sie dessen Ausschusszählung in die OEE ein. Zur Produktionsplanung fragen Sie uns in der Demo.
Was die Messung jeder Linie in einem FMCG-Werk bewirken kann: Ficosota, ein bulgarischer Hersteller von Hygiene-, Tissue- und Haushaltsprodukten, erfasst die OEE aller 16 Linien in Fabrico. Von Juni bis September 2026 stieg die OEE über diese Linien von 53,11 % auf 59,62 %. Die Gutmenge stieg von 10,49 Mio. auf 12,92 Mio. Einheiten pro Monat, und die nicht klassifizierte Stillstandszeit sank von 3,20 % auf 0,40 %. Die Fallstudie behandelt die OEE, nicht das Kamera-Add-on. Ficosota ist zudem Investor bei Fabrico, wie unsere Ankündigung der Investition erläutert. Bewerten Sie die Zahlen mit diesem Wissen.
Bringen Sie die Stationsliste eines Werks mit und fragen Sie uns, welche Stationen wir mit einer Kamera zählen würden und welche nicht.
Buchen Sie eine Demo oder kontaktieren Sie uns.
Computer Vision nach FMCG-Branche
Jede Branchenseite zeigt, wo sich eine Kamera auf den Linien dieser Branche lohnt, was bei der SPS oder dem Inspektionssystem bleibt und was Sie Anbieter fragen sollten.
- Lebensmittelherstellung
- Getränke- und Abfülllinien
- Brauereien
- Milchverarbeitung
- Bäckereien
- Süßwaren und Schokolade
- Fleisch und Geflügel
- Fisch und Meeresfrüchte
- Fertiggerichte
- Obst- und Gemüseverpackung
- Eierverpackung
- Kaffee
- Teigwaren
- Konserven
- Nahrungsergänzungsmittel
- Kosmetik und Körperpflege
- Haushaltsprodukte
- Lohnverpacker
- Packmittelhersteller
Häufige Fragen
Wofür wird Computer Vision in der FMCG-Fertigung eingesetzt?
Für zwei Aufgaben. Inspektionssysteme prüfen Etiketten, Codes, Füllstände und Siegel. OEE-Kameras zählen die Ausbringung dort, wo es kein Maschinensignal gibt, und zeigen den Moment hinter einem Stillstand.
Kann eine KI-Kamera sagen, warum die Linie stand?
In Fabrico heute nicht. Der Bediener ergänzt die Ursache, und das Kameravideo dieses Moments hilft ihm, die richtige auszuwählen. Von der Kamera vorgeschlagene Stillstandsursachen stehen auf unserer Roadmap. Lassen Sie sich das von jedem Anbieter live an Ihren eigenen Aufnahmen zeigen, nicht auf einer Folie.
Wie vergleichen wir die OEE fair über Werke hinweg?
Legen Sie für alle Werke einen Verlustbaum, eine Regel für die Planzeit und eine Schwelle für Kurzstillstände fest. Addieren Sie Minuten, bilden Sie nie den Durchschnitt von Prozentwerten, und führen Sie Stillstände ohne Ursache in einer eigenen Zeile.
Funktioniert Computer Vision bei einem Lohnverpacker?
Nur mit Zustimmung des Lohnverpackers, am besten vertraglich festgehalten. Ein erster Schritt kann ein Tablet-Login beim Lohnverpacker sein oder eine wöchentliche Datei in Ihren Ursachencodes, die Ihr BI-Team zusammenführt. Eine Kamera ist dort sinnvoll, wo seine Endverpackung keine Zählung hat.
Was bestimmt die Kosten eines Kamera-Rollouts über mehrere FMCG-Werke?
Die Zahl der Linien und Kameras, die Montage, das Netzwerk an jeder Station und die Schulung. Geben Sie jedem Anbieter dieselbe Linienliste und fragen Sie, was jedes Angebot enthält. Fabrico veröffentlicht keine Preise, fragen Sie uns also genauso.
Zeichnen die Kameras unsere Bediener auf?
Die Kamera sieht alles in ihrem Bildausschnitt, also unter Umständen auch Hände und Arme. In der Standardkonfiguration von Fabrico wird das Video auf Anfrage gestreamt und nicht in Fabrico gespeichert. Richten Sie Kameras auf das Produkt, nicht auf Gesichter, und vereinbaren Sie Zugriffsregeln mit dem Betriebsrat, bevor die erste Kamera hängt.
Möchten Sie das an Ihrer Linie sehen? Buchen Sie eine Demo und bringen Sie die Stationsliste eines Werks mit.
Verwandte Artikel













Echte Fabrico-Kacheln, Beispieldaten.