


 Вход
 Блог

Компютърно зрение във FMCG производството: камери за всички заводи и SKU

Накратко: компютърното зрение във FMCG производството върши две задачи: системите за визуална инспекция проверяват опаковките за дефекти, а OEE камерите броят продукцията там, където линията няма използваем машинен сигнал, например на станция за ръчно промо опаковане. Така всяка линия и всеки завод отчитат данните си в едно OEE и едно дърво на загубите.
- Инспекцията проверява етикети, кодове, нива на пълнене и запечатване. OEE камерата брои продукцията и ви позволява да видите момента зад всеки престой. Различни доставчици, различни задачи.
- На много FMCG линии голяма част от загубеното време е в опаковъчния край: кратки престои (микропрестои), пренастройки между SKU и чакане при ръчните операции. Поставяйте камери само там, където машинният сигнал не стига.
- Пилотирайте една представителна линия, определете дефинициите и дървото на загубите централно, след това копирайте този шаблон за всяка линия, завод и копакър.
- Fabrico получава престоите и броенето от машинния сигнал, а причините за престой от оператора. Броенето с AI камера е добавка при поискване. Предложенията на камерата за причини за престой са в плановете.
Тази статия е за оперативни директори, ръководители по непрекъснато подобрение и директори на заводи, които управляват FMCG линии в повече от един завод или планират да го направят. Както за храни, така и за нехранителни стоки.
Вероятно знаете OEE на линиите с добър PLC. Проблемът е в останалите: кашониращата машина, която не брои нищо полезно, масата за ръчно опаковане на промоцията за този месец, копакърът, който изпраща таблица в петък.
Ние продаваме Fabrico, затова проверявайте твърденията ни както тези на всеки друг доставчик.
Компютърно зрение във FMCG производството: какво прави и какво не прави
На FMCG линиите се поставят два вида камери и те отговарят на различни въпроси.
| Задача | Камера за инспекция | OEE камера |
|---|---|---|
| Четене на етикети, срокове на годност, баркодове | Да, това е основната ѝ задача | Не |
| Проверка на ниво на пълнене, капачки, запечатване | Да | Не |
| Отбраковане на дефектна опаковка | Да, с механизъм за отбраковане | Не |
| Броене на продукцията при ръчна операция | Не е нейна задача | Да |
| Броене там, където машината няма сигнал | Не е нейна задача | Да |
| Видео на момента зад престоя | Не е нейна задача | Да, на времевата линия на смяната |
| Причина за престоя | Не | Въвежда я операторът |
Системите за инспекция на доставчици като Cognex, Keyence или Mettler-Toledo защитават марката и потребителя. OEE камерата пази работните часове. Много линии се нуждаят и от двете.
Двете могат да работят заедно. Ако системата за инспекция има брояч или сигнал за брак, този брой може да захранва компонента „качество“ в OEE като всеки друг брояч. Прочетете проверка на етикети и кодове срещу OEE камери, за да видите как работят една до друга.
Опаковъчните линии: там, където се трупат загубите във FMCG
На много FMCG линии пълначката, формовъчната машина или машината за торбички е машината, която всички наблюдават. Често тя има и най-добрия PLC на линията.
Загубите обикновено са по-надолу по линията. Кашониращите машини, машините за фолиране и палетизаторите спират за по няколко секунди, блокират пълначката и никой не го записва. Пренастройките между SKU отнемат голяма част от останалото.
Цената се вижда на ниво завод. В проучването Siemens True Cost of Downtime 2024 (EN) сред големи индустриални компании в четири сектора FMCG е единственият, в който часовете, загубени заради непланирани престои, не са намалели от 2019 г. насам. За същия период разходите за престои на един FMCG завод са се удвоили до малко над 10 млн. $ годишно.
Това проучване обхваща непланираните престои. Кратките престои и просрочените пренастройки често изобщо не стигат до дневника на престоите и затова по-доброто измерване се отплаща първо в опаковъчния край. OEE в производството на потребителски стоки (CPG) разглежда високоскоростната страна на това.
Много SKU, промоции и ръчни операции в края на линията
Нови вкусове, размери на опаковки, опаковки за конкретни търговски вериги и промоции се озовават на едни и същи FMCG линии. Следват три неща и всяко прави измерването по-трудно.
- Повече пренастройки. Всяка е планиран престой, който пак се отчита срещу наличността, а общото време расте незабелязано. Записвайте начало, край и първа годна опаковка за всяка пренастройка. Стандарти за пренастройка и SMED във FMCG показва как.
- Липсващи идеални скорости. Нов SKU без договорена скорост прави показателя за производителност безсмислен. Определете правилото за нови SKU преди деня на пускането.
- Ръчни операции в края на линията. Мултипакове, пакети с бандерол, дисплейни табли и подаръчни опаковки често се опаковат на ръка. Тези станции нямат PLC, затова продукцията им е чертичка на лист.
Последното е най-ясният случай за камера. Тя брои какво напуска масата за ръчно опаковане и така станцията влиза в OEE на линията. OEE за станция за ръчно опаковане дава подробностите.
Копакъри: линиите, които не притежавате
Много FMCG марки произвеждат част от асортимента си другаде. В доклада на PMMI от 2024 г. за договорно опаковане и производство (EN) 67% от собствениците на марки планират да запазят или увеличат използването на договорни опаковчици и производители. Една от посочените причини е да предложат продукт или опаковка по поръчка, особено за кратки или ограничени серии (48%).
Така промо опаковката, която сте планирали, може да се произвежда на линия, която никога не виждате. Тогава централният екип по непрекъснато подобрение сравнява собствените си заводи по OEE, а копакъра по стокова разписка.
Нищо не се поставя на линията на копакъра без неговото съгласие. Поискайте това, което отчитат вашите собствени заводи: броене по часове и минути престой по причини. Вход от таблет при копакъра или седмичен файл с вашите кодове на причини, който вашият BI екип обединява, може да е достатъчно за начало.
Къде се поставя камера на FMCG линия
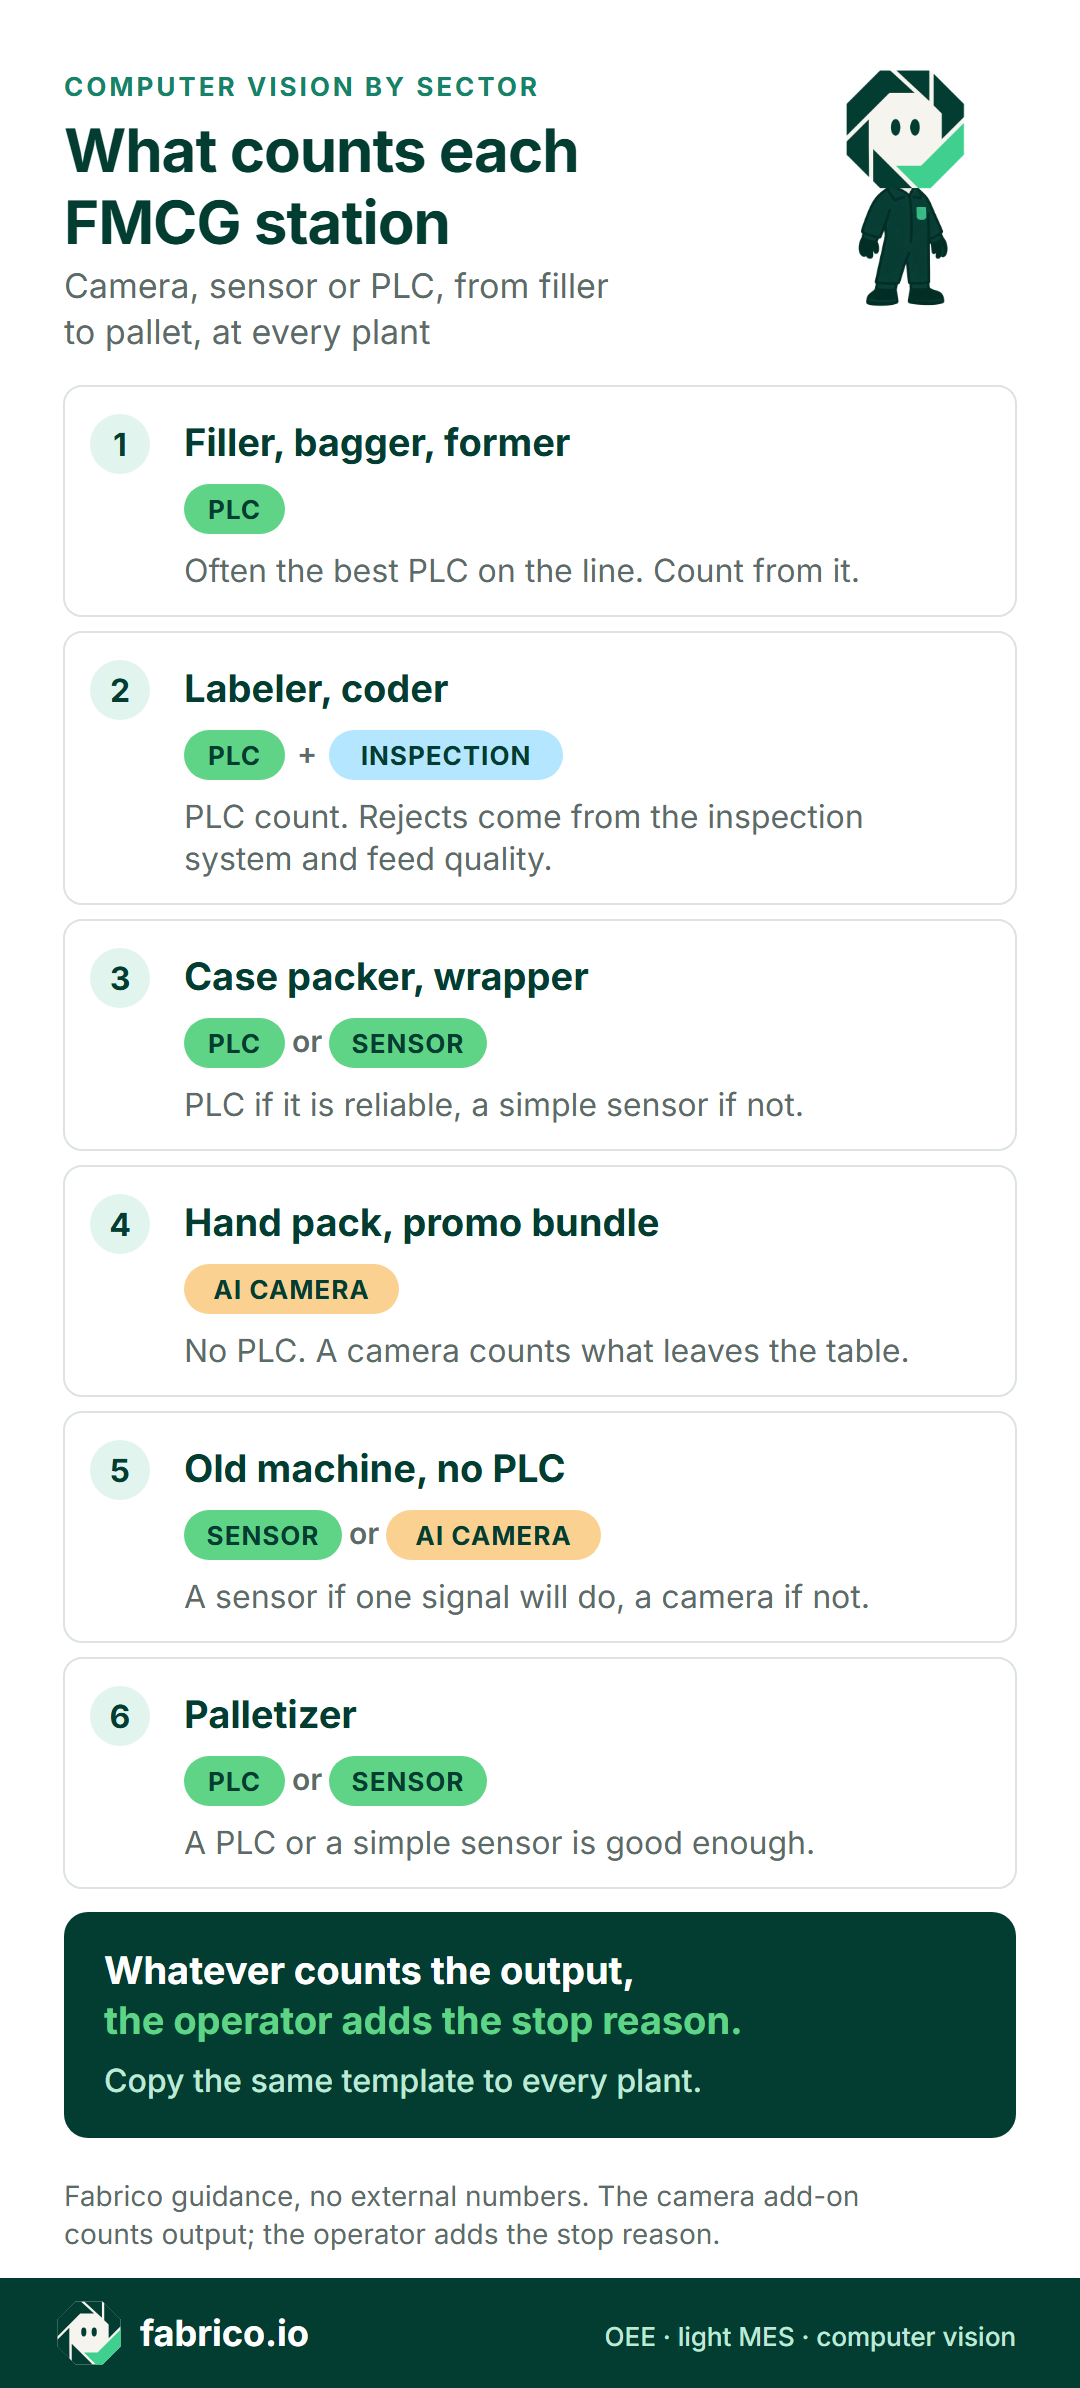
Ето типична опаковъчна линия от пълначката до палета. Навсякъде, където PLC или прост сензор вършат работа, те са по-евтини от камера.
Една камера за един въпрос е добро правило. Ако никой не може да каже какво брои дадена камера, вероятно тя не трябва да е там. За избора машина по машина прочетете камера или сензор за OEE.
Камера, сензор или оператор: станция по станция
| Станция | Откъде идва броят | Откъде идва причината за престой |
|---|---|---|
| Пълначка, машина за торбички, формовъчна машина | Брой от PLC | Операторът на линията |
| Етикетираща машина, маркиращо устройство | Брой от PLC, с брака от системата за инспекция | Операторът |
| Кашонираща машина, машина за фолиране | PLC, ако е надежден, иначе сензор | Операторът |
| Ръчно опаковане, промо пакети | AI камера | Операторът или ръководителят на екипа |
| Стара машина без PLC | Сензор, ако един сигнал е достатъчен, иначе камера | Операторът |
| Палетизатор | PLC или сензор | Операторът |
Вижте последната колона: каквото и да брои продукцията, причината идва от човек на линията. Камерата му позволява да отвори видеото от този момент и да провери какво се е случило, преди да избере. Тя не избира вместо него.
Искате същото за вашите станции? Заявете демонстрация и донесете списъка със станциите на една линия.
Едно дърво на загубите за всеки завод
Централният екип по непрекъснато подобрение иска едно нещо от всичко това: да постави два завода един до друг и да вярва на разликата. Това работи само ако всеки завод брои по един и същ начин.
Това е още по-важно, когато хората напускат. В анкетата за доклада на PMMI от 2026 г. From Complexity to Capability (EN) 79% от анкетираните ръководители в опаковането и преработката посочват загубата на знания в екипите, текучеството и спада в ефективността като очаквана спирачка за производителността. Писмените дефиниции надживяват хората, които са ги написали.
| Какво да договорите | Определя се централно | Определя се от всеки завод |
|---|---|---|
| Дърво на загубите, първите две нива | Да | Добавя местни подробности отдолу |
| Правило за планираното време | Да | Не |
| Идеална скорост за SKU | За общите SKU | За местните SKU |
| Праг за кратък престой | Да | Не |
| Начало и край на пренастройката | Да | Не |
| Позиции на камерите | Шаблон | Окончателно разположение |
Още две правила спестяват спорове по-късно. Събирайте минутите по линии и заводи и никога не усреднявайте процентите. Показвайте престоите без причина на отделен ред, за да не изглежда никой завод по-добре, като оставя причините празни.
Пример с изчисление: един SKU, два завода
Ето една смяна с примерни данни за един и същ мултипак SKU в два завода. И двете линии имат 480 планирани минути и идеална скорост от 100 опаковки в минута, така че максимумът за всяка е 48 000 опаковки.
Завод А е спрял за 96 минути, значи е работил 384. Наличността е 384 от 480, или 80%. Преброени са 34 560 опаковки срещу 38 400 възможни за това време на работа, така че производителността е 90%. От тях 34 080 са годни, така че качеството е 98,6%. OEE е 34 080 от 48 000, или 71,0%.
Завод Б е спрял за 144 минути и е работил 336. Наличността е 70%. Преброени са 30 240 от 33 600 възможни, така че производителността също е 90%. От тях 29 760 са годни, така че качеството е 98,4%. OEE е 29 760 от 48 000, или 62,0%.
Почти цялата разлика от 9 процентни пункта идва от 48 допълнителни минути престой. По-дългите пренастройки добавят 30, а престоите без причина 24. Кратките престои добавят 4, а Завод Б е чакал материал с 10 минути по-малко.
Така редът на работа е ясен: първо попълнете причините за празните престои на Завод Б, след това изпратете SMED екипа. Където Завод Б има камера на линията, ръководителят на екипа може да отвори видеото за всеки празен престой и да въведе причината, вместо да я гадае на следващата сутрин. Ако масата за ръчно опаковане на Завод Б изобщо нямаше броене, на OEE не би могло да се вярва и сравнението щеше да се разпадне. Точно там камерата си заслужава мястото. Пълният метод е в изчисляване на OEE.
Как да пилотирате една линия и след това да мащабирате за всички заводи
- Изберете една представителна линия. Не най-добрата, не най-лошата. В идеалния случай тясното ви място, с поне една сляпа станция, например маса за ръчно опаковане.
- Първо напишете дефинициите. Дърво на загубите, планирано време, идеални скорости и праг за кратък престой, одобрени от централния екип.
- Запазете днешния дневник като базова линия, за да сравнявате еднакви неща.
- Поставете камери само на слепите станции. Свържете останалите чрез PLC или сензор.
- Говорете с представителите на работниците преди първата камера.
- Решете на определена дата. Мащабиране, промяна или спиране, спрямо критерии за изход, определени в началото: точност на броенето спрямо ръчно преброяване, покритие с причини и загуби, остойностени в пари.
- Мащабирайте на вълни. Първо останалата част от пилотния завод, след това втори завод с различен машинен парк, след това останалите. Копирайте шаблона, а не проекта.
Пълният план с контролен списък е в нашето ръководство за пилотен проект за OEE с компютърно зрение. Ако обмисляте по-широка система, MES за средни FMCG заводи разглежда с какво да започнете и какво да пропуснете.
По сектори: какво да прочетете след това
Дървото на загубите работи за заводи за храни и за нехранителни стоки. Машините на всеки сектор имат собствен подробен материал.
| Сектор | Прочетете след това | Какво разглежда |
|---|---|---|
| Храни | OEE в производството на храни и напитки | Пренастройки, санитарна обработка, кратки престои |
| Напитки | OEE на пълначката на бутилираща линия | Машината, която задава темпото |
| Козметика и лична хигиена | Престои на линии за шампоани и туби | Кратки престои при много SKU |
| Битова химия | OEE за линии за пълнене на перилни препарати | Пяна, капачки, чести пренастройки |
| Хлебопроизводство | Престои на линии за пакетиране на хляб | Резачка, машина за торбички, затваряне с клипс |
| Млечни продукти | Престои на пълначки за кофички кисело мляко | Подаване на кофички, запечатване, грешки с капачетата |
За по-широката картина на софтуера вижте OEE софтуер за храни, напитки и FMCG, нашето сравнение на OEE софтуер за потребителски стоки и общото ръководство за OEE софтуер.
Какво да попитате всеки доставчик, преди да изберете
Задайте тези въпроси на всеки доставчик, включително на нас, с реалния списък със станции на един завод и смените от миналата седмица.
| Въпрос | Как да проверите отговора |
|---|---|
| Откъде идва всеки брой? | Минете станция по станция: PLC, сензор, камера или човек. Всяка станция, оставена на човек, остава лист с чертички. |
| Могат ли всички заводи да работят с едно дърво на загубите? | Поискайте да видите два завода един до друг със същите кодове на причини. |
| Как нов SKU получава своята идеална скорост? | Попитайте какво става в деня на пускането, ако никой не е задал скорост. |
| Как се сумират линиите и заводите? | Дайте две линии с различно планирано време. Проверете дали минутите се събират, а не процентите се усредняват. |
| Къде отиват престоите без причина? | Трябва да се показват на отделен ред, а не да изчезват от графиката. |
| Може ли копакър да отчита в същия изглед? | Попитайте какво ще му трябва: вход, таблет, сензор, камера или файл. |
| Какво пази камерата и кой го вижда? | Поискайте го писмено: предава ли се или се съхранява, за колко време и кой има достъп. |
| Как излизат данните? | Поискайте API, webhooks и експорта, които ще използва BI екипът на групата. |
Поверителност и представители на работниците
Камера, която брои опаковки, ще вижда и ръце, а ако е поставена лошо, и лица.
- Насочете камерата към продукта и конвейера, а не към оператора.
- Уведомете представителите на работниците преди първата камера и им покажете какво вижда тя.
- Поставете табела на всяка станция с камера.
- Договорете писмено кой може да отваря видеото и защо.
- Направете оценка на въздействието върху защитата на данните, където законът го изисква, и проверете правилата във всяка държава, в която имате заводи.
Нашето ръководство за камери на производствената линия без наблюдение на хората разглежда темата по-подробно.
Къде е мястото на Fabrico
Fabrico е облачна платформа за OEE и лек MES. Какво прави днес, какво е добавка и какво все още липсва:
- Престои и броене: от машинния сигнал, чрез PLC, сензор или брояч. Операторът въвежда причината за престоя на линията от таблет или телефон.
- OEE и загуби: OEE, престои и загуби по линия и смяна, със загубите в пари. В уеб, на iOS и Android.
- Вашите данни: излизат чрез REST API, webhooks и експорт в Excel или CSV, така че BI екипът на групата може да ги използва.
- Добавка с камери, при поискване: AI камерите броят продукцията, включително при ръчни операции и на машини без използваем сигнал. Можете да отворите видеото от камерата за всеки момент от времевата линия на смяната. В стандартната настройка видеото се предава при поискване и не се съхранява във Fabrico.
- В плановете: престои, открити от камерата, зони на засядане и предложения на камерата за причини за престой. Нито едно от тях не работи днес.
- Не е част от Fabrico: контрол на качеството на етикети, кодове, нива на пълнене или запечатване. Запазете системата си за инспекция и подавайте нейния брой брак в OEE. За планиране на производството ни попитайте по време на демонстрацията.
Какво може да постигне измерването на всяка линия във FMCG завод: Ficosota, български производител на хигиенни продукти, тишу и битова химия, въведе OEE във Fabrico на всичките си 16 линии. От юни до септември 2026 г. OEE на тези линии се повиши от 53,11% на 59,62%. Годната продукция нарасна от 10,49 млн. на 12,92 млн. броя месечно, а некласифицираното време на престой спадна от 3,20% на 0,40%. Казусът обхваща OEE, а не добавката с камери. Ficosota е и инвеститор във Fabrico, както обяснява нашето съобщение за инвестицията, затова преценявайте цифрите с това предвид.
Донесете списъка със станциите на един завод и ни попитайте кои станции бихме броили с камера и кои не.
Заявете демонстрация или се свържете с нас.
Компютърно зрение по FMCG сектори
Всяка секторна страница разглежда къде камерата си заслужава мястото на линиите в този сектор, какво остава за PLC или системата за инспекция и какво да попитате доставчиците.
- Производство на храни
- Линии за напитки и бутилиране
- Пивоварни
- Преработка на мляко
- Хлебопекарни
- Сладкарски изделия и шоколад
- Месо и птици
- Риба и морски продукти
- Готови ястия
- Опаковане на пресни плодове и зеленчуци
- Опаковане на яйца
- Кафе
- Паста
- Консерви
- Хранителни добавки
- Козметика и лична хигиена
- Битова химия и хигиенни продукти
- Копакъри
- Производители на опаковки
Какво питат хората след това
За какво се използва компютърното зрение във FMCG производството?
За две задачи. Системите за визуална инспекция проверяват етикети, кодове, нива на пълнене и запечатване. OEE камерите броят продукцията там, където няма машинен сигнал, и показват момента зад всеки престой.
Може ли AI камера да ни каже защо е спряла линията?
Във Fabrico днес не. Операторът въвежда причината, а видеото от камерата за този момент му помага да избере правилната. Предложенията на камерата за причини за престой са в плановете ни. Поискайте от всеки доставчик да покаже това на живо върху вашите собствени записи, а не на слайд.
Как да сравним OEE между заводите честно?
Договорете едно дърво на загубите, едно правило за планираното време и един праг за кратък престой за всички заводи. Събирайте минутите, никога не усреднявайте процентите и показвайте престоите без причина на отделен ред.
Може ли компютърното зрение да работи при копакър?
Само със съгласието на копакъра и най-добре записано в договора. Първата стъпка може да е вход от таблет при копакъра или седмичен файл с вашите кодове на причини, който вашият BI екип обединява. Камера има смисъл там, където крайното им опаковане няма броене.
Какво определя цената на внедряване на камери в няколко FMCG завода?
Броят на линиите и камерите, монтажът, мрежата на всяка станция и обучението. Дайте на всеки доставчик един и същ списък с линии и попитайте какво включва всяка оферта. Fabrico не публикува цени, затова питайте и нас по същия начин.
Записват ли камерите нашите оператори?
Камерата вижда всичко в кадъра си, а там може да попаднат длани и ръце. В стандартната настройка на Fabrico видеото се предава при поискване и не се съхранява във Fabrico. Насочете камерите към продукта, а не към лицата, и договорете правилата за достъп с представителите на работниците, преди да бъде поставена първата камера.
Искате да го видите на вашата линия? Заявете демонстрация и донесете списъка със станциите на един завод.
Свързани статии













Реални плочки на Fabrico, примерни данни.