


 Вход
 Блог
Компютърно зрение в хранително-вкусовата промишленост: какво брои и как да изберете

Накратко: компютърното зрение в хранително-вкусовата промишленост върши две различни задачи. Инспекционните камери проверяват всяка опаковка, а OEE камерите броят тави, пакети и кашони там, където няма машинен сигнал, така че продукцията и OEE вече не зависят от ръчен отчет на хартия.
- Тази страница е за задачата по броене. Етикетите, датните кодове, запечатването и нивото на пълнене остават за Вашите инспекционни системи.
- В хранителния завод най-трудна е средата: измиване под високо налягане, конденз в хладилните камери и строги хигиенни правила в зоните с висока хигиена.
- Първо решете как почистването от алергени и задържането по безопасност на храните се отчитат в OEE. В нашата примерна смяна само правилото за почистването променя OEE с 6,6 пункта.
- Оставете PLC там, където брои добре. Поставяйте камери там, където хората пакетират ръчно или където няма използваемо броене.
- Fabrico брои с AI камери като допълнителен модул и можете да отворите видеото за всеки момент от смяната. Засичането на престои от камерата е в плановете ни, още не е налично.
Много хранителни заводи вече имат камери на линията. Те четат датни кодове, проверяват етикети и търсят лошо запечатване. Попитайте обаче колко е произвела линията снощи и отговорът често все още идва от лист за ръчно отчитане на масата за ръчно пакетиране.
Тази страница е за ръководителите на хранителни заводи, ръководителите по непрекъснато подобрение и инженерите, които избират камери, за да решат този проблем. Заводите за напитки, млечни продукти, хлебни изделия, сладкарски изделия и месо имат свои особености.
Ние продаваме Fabrico, облачна платформа за OEE и лек MES с допълнителен модул за камери.
Какво броят AI камерите на хранителните линии и какво не
На една хранителна линия работят два вида системи за зрение. Инспекционната система решава дали една опаковка е годна. OEE камерата Ви казва колко опаковки е произвела линията и Ви позволява да видите какво се е случило, когато продукцията е спаднала.
| Задача | Инспекционна камера | OEE камера |
|---|---|---|
| Броене на тави, пакети или кашони | Понякога, като странична задача | Основната ѝ задача |
| Проверка на етикети, датни кодове, текст за алергени | Да | Не |
| Проверка на запечатване, ниво на пълнене, форма | Да | Не |
| Изхвърляне на дефектна опаковка от линията | Да, с отхвърлящо рамо | Не |
| Показване на минал момент от смяната | Рядко, освен снимките на отхвърлените | Да, отваряте видеото за този момент |
| Данни за OEE | Чрез броя отхвърлени на линията | Чрез броя произведени |
Инспекционното зрение се предлага от доставчици като Cognex, Keyence и Mettler-Toledo. Fabrico не го продава. Двете системи работят една до друга: отхвърлените от инспекцията достигат до коефициента Качество в OEE чрез броя или сигнала за отхвърлени на линията, по същия начин като отхвърлените от контролната везна.
Разделението е важно в хранителната индустрия. В Австралия недекларираните алергени са причина за 38% от всички изтегляния на храни през 2025 г., според Food Standards Australia New Zealand (EN). Нейната статистика за изтеглянията (EN) посочва грешките при пакетирането като най-честата причина за изтегляния заради недекларирани алергени от 2021 до 2025 г.
Тази задача е на освобождаването на линията, проверката на етикетите и инспекционните камери. OEE камерата не е контрол на алергените. Вижте проверка на етикети и кодове срещу OEE камери.
Къде хранителната линия губи време
Преди да изберете камера, договорете как всяка от тези загуби се отчита във Вашето OEE. Иначе демонстрацията на всеки доставчик ще покаже различно число за една и съща смяна.
Пренастройки и почистване от алергени
Преминаването от рецепта с мляко към рецепта без мляко означава пълно почистване, проверка и подпис. То е планирано, но все пак е загубено време.
Някои заводи го отчитат в рамките на планираното производствено време, като престой със собствена причина, така че се вижда в Наличността. Други го изваждат от планираното време. Препоръчваме първия вариант, както в нашето ръководство за времето за CIP в OEE: почистване, което виждате, е почистване, около което можете да планирате, с по-малко смени на алергени в поредността на производството и по-малко чакане на резултатите от натривките и подписа. Никога не съкращавайте самото валидирано почистване.
Измиване и санитарна обработка
Измиване или почистване по време на производствена смяна следва същото правило. Санитарна смяна без планирано производство е извън OEE и се вижда в TEEP, както обяснява нашето ръководство за санитарните смени в OEE и TEEP. Допълнителният риск за камерата е пускането след това: мокър обектив, запотяване или изместена стойка могат да развалят броенето през първите минути на производството.
Задържане по безопасност на храните
Чуждо тяло, открито в отхвърлен продукт, или неуспешен тест на металдетектора обикновено спират линията, докато екипът по безопасност на храните не я освободи. Тези минути са непланирани. Задържаният продукт се брои в общото количество и става годен едва след освобождаване без преработка, така че Качеството на една смяна може да се промени ден по-късно. Вижте престоите по безопасност на храните в OEE.
Микропрестои при пакетиращата и опаковъчната машина
Флоупак машините, машините за пликове и машините за запечатване на тави спират за по няколко секунди: опаковка извън стъпката, пропусната опаковка, задръстване на входа. Всеки престой е твърде кратък, за да се запише, затова хартиените отчети ги губят.
Те се натрупват. Проучването Siemens True Cost of Downtime 2024 (EN) сред големи производители оценява един час непланиран престой в сектора на бързооборотните стоки (FMCG) на 36 000 щатски долара, а FMCG е единственият сектор в него, в който часовете престой не са намалели от 2019 г. насам. Часът на Вашата линия ще е различен: примерът по-долу остойностява един такъв час.
Страниците за отделните машини навлизат по-дълбоко: престои на вертикални пакетиращи машини (VFFS) и престои на линии за пакетиране на хляб.
Ръчно пакетиране и зареждане на тави
Масите за ръчно пакетиране, зареждането на тави и ръчното пакетиране в кашони нямат PLC и брояч, затова продукцията обикновено идва от лист за ръчно отчитане. Камерата брои тавите или кашоните, докато минават, и бавният час се вижда още в часа, в който се е случил. Вижте OEE за пост за ръчно пакетиране.
Хладилни камери и конденз
Студеният продукт, топлият въздух и парата от почистването запотяват обективите, а запотената камера губи броенето: вижте камери в цех за пакетиране на замразени храни.
Зони с висока и с ниска хигиена
Всяко ново устройство в зоната с висока хигиена (high-care) е още нещо, което хигиенният екип трябва да одобри и почиства. Монтажът или обслужването му означава обличане на защитно облекло и спазване на правилата на зоната за инструментите, затова избирайте стойки, които изискват малко работа. Предимството: ръководителят може да отвори видеото на престой в зоната с висока хигиена, без да влиза в нея.
Къде компютърното зрение за хранително производство се вписва в линията
Задайте три въпроса за всеки пост, в този ред.
Камерата не си струва, когато постът вече има използваемо броене, когато загубата е в процеса (пещи, фритюрници, варилни съдове), а не в пакетирането, или когато инспекционна система вече подава надеждно броене.
Камера, сензор или оператор: кой източник за всеки пост
| Пост | Броене от | Защо |
|---|---|---|
| Пълначна или дозираща машина с PLC | PLC | Сигналът вече е налице |
| Флоупак машина, машина за пликове или за запечатване на тави | PLC или камера, ако броенето не е използваемо | Микропрестоите изискват сигнал с време |
| Зареждане на тави или ръчно пакетиране | Камера | Няма машина, няма сигнал, само лист за ръчно отчитане |
| Контролна везна, металдетектор, инспекционна камера | Нейният сигнал за отхвърлени | Дава данни за коефициента Качество |
| По-стара кашонираща машина без достъп до PLC | Сензор или камера | Фотоклетка на изхода за кашони |
| Пакетиране в хладилна камера или фризер | Сензор или камера в корпус против запотяване | Решава запотяването на обектива: тествайте след санитарна обработка |
| Защо е спряла линията | Операторът, на таблет | Никой сигнал не знае причината |
Основното правило: сигнал, който вече имате, е по-добър от камера, а камерата е по-добра от лист за ръчно отчитане. За пълния избор по машини прочетете камера или сензор за OEE.
Искате ли да обсъдим Вашата линия? Заявете демонстрация.
Какво трябва да издържи камерата: измиване, студ и хигиена
В хранителния завод половината от решението е дали камерата, корпусът и стойката ще издържат на Вашето почистване.
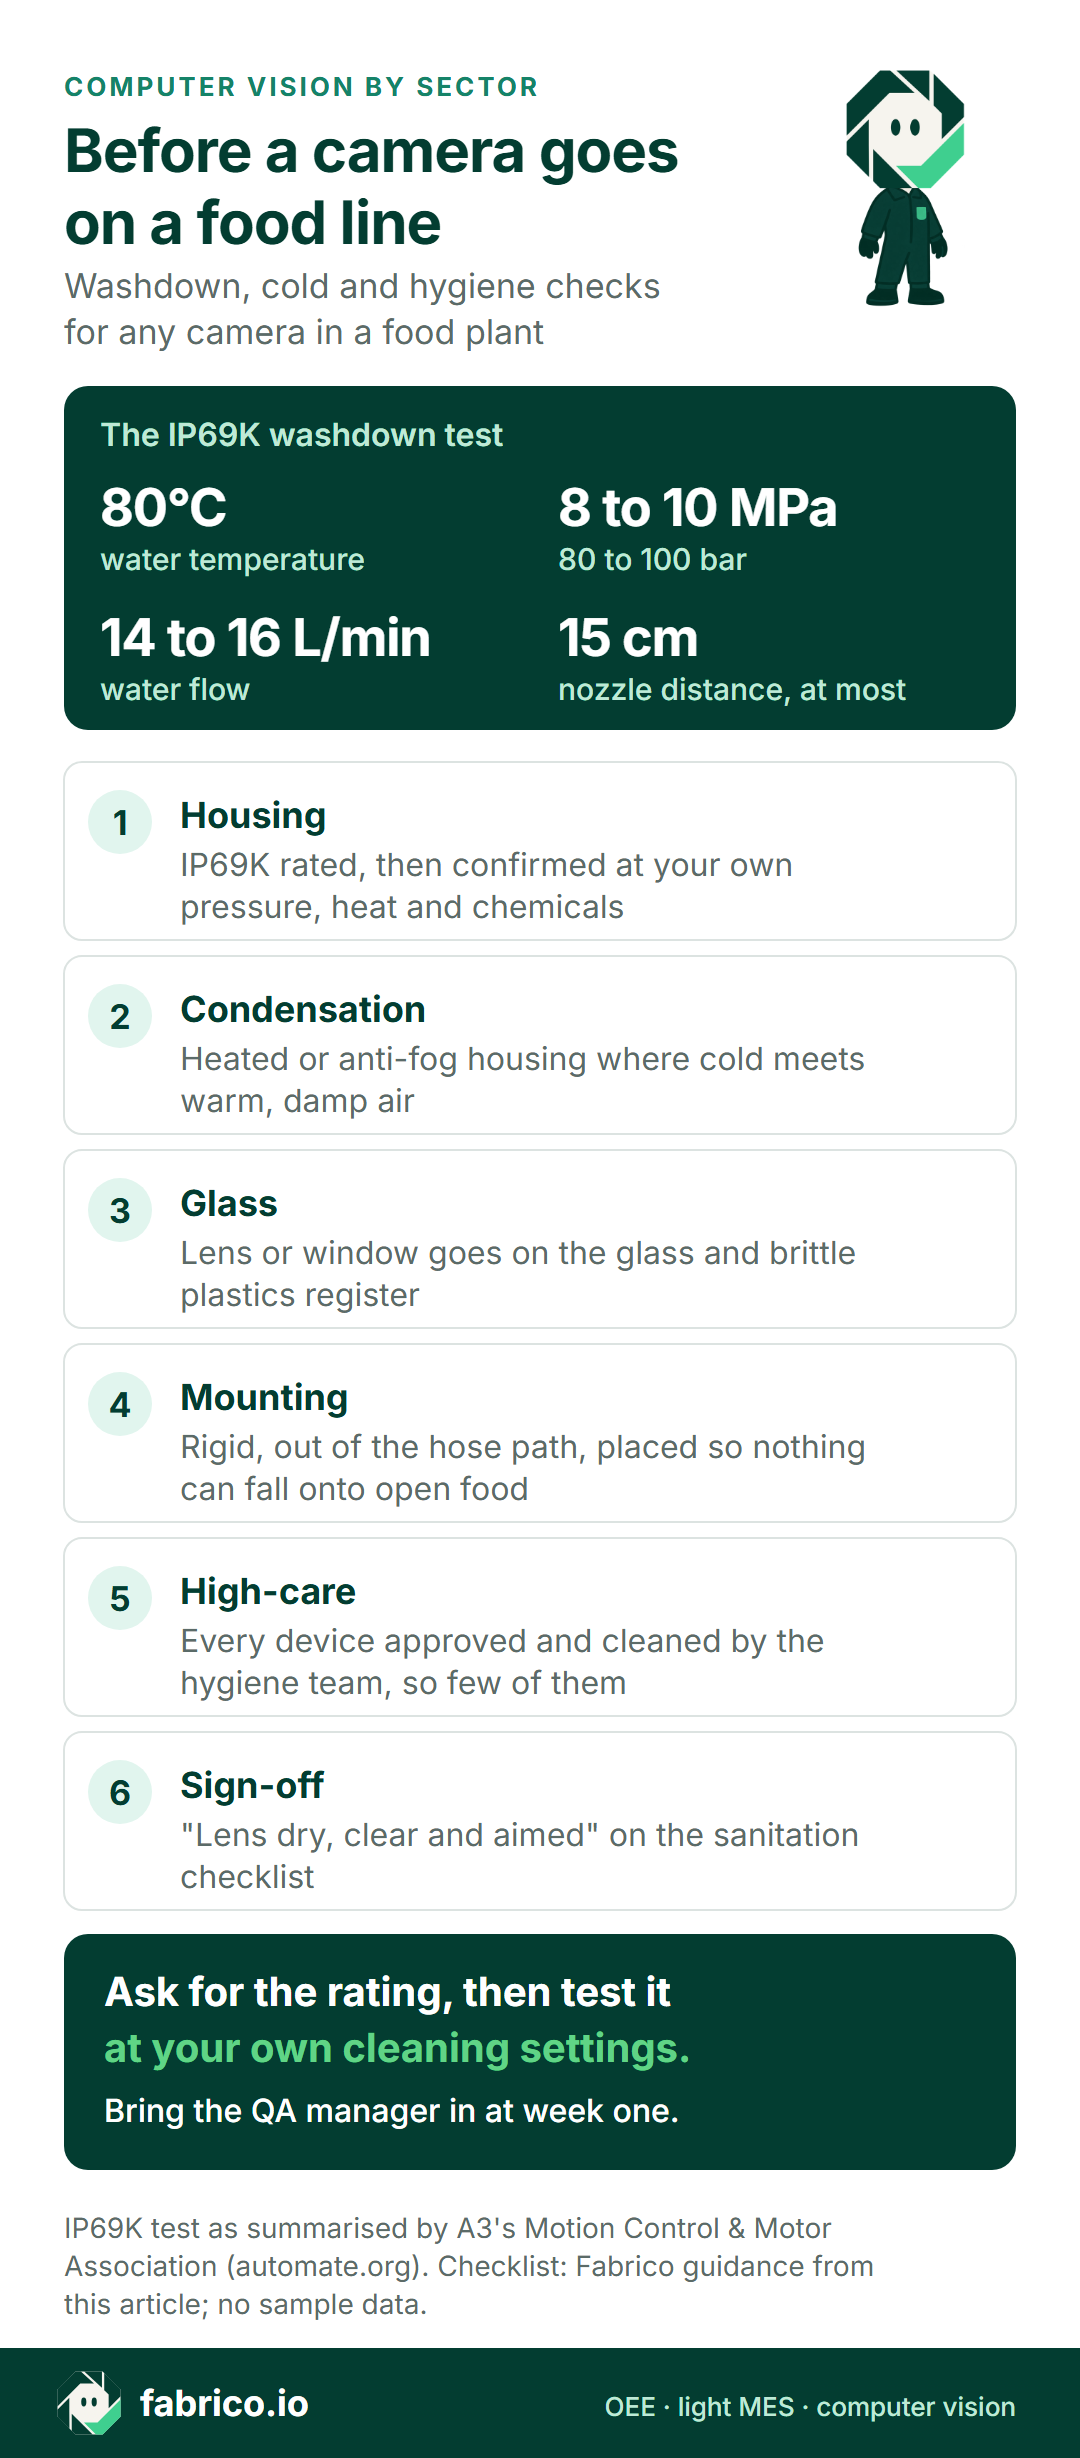
- Защита при измиване. За зоните, които се мият с маркуч, искайте корпус с IP69K. Тестът му пръска 14 до 16 литра в минута вода с температура 80 °C при 8 до 10 MPa (80 до 100 bar) от не повече от 15 cm, както го обобщава Motion Control & Motor Association към A3 (EN). Нашето ръководство за IP69K описва целия тест. След това поискайте от доставчика да го потвърди спрямо Вашите налягане, температура и химикали.
- Материали. Неръждаема стомана или пластмаса, подходяща за контакт с храни, гладки, без процепи, в които да се задържат вода и замърсявания.
- Стъкло. Ако обектът Ви води регистър на стъклото и чупливите пластмаси, обективът или прозорчето трябва да бъдат вписани в него.
- Монтаж. Здрав, извън обсега на маркуча и разположен така, че нищо да не може да падне от него върху открита храна.
- Подпис. Добавете „обективът е сух, чист и насочен“ в чеклиста за санитарна обработка.
Пример с изчисление: една смяна на линия за охладени тави
Илюстративни, примерни данни: една примерна линия, а не клиент. Хора зареждат тави ръчно на маса в зоната с висока хигиена, машина ги запечатва, а след нея следват контролна везна и металдетектор.
- Планирано производствено време: 480 минути. Идеална скорост: 60 тави в минута, зададена от машината за запечатване.
- PLC на машината за запечатване подава сигнали за работа и престой, но броячът му брои цикли на запечатване, а не тави, така че цикъл с празно гнездо пак се брои като пълен. Досега заводът отчиташе продукцията от листа за ръчно отчитане.
- Едно почистване от алергени: 40 минути. Други престои: 30 минути, задръстване на фолиото (18) и чакане на компоненти (12).
- Броене с камера при зареждането на тави: 21 300 тави. Листът за ръчно отчитане показваше 22 300.
- Отхвърлени от контролната везна и металдетектора: 400 тави.
С броенето от камерата и почистването като престой в рамките на планираното производствено време:
- Време за работа: 480 минути минус 70 минути престои прави 410 минути.
- Наличност: 410 / 480 = 85,4%.
- Производителност: 21 300 / (410 x 60 = 24 600) = 86,6%.
- Качество: 20 900 годни / 21 300 = 98,1%.
- OEE: 85,4% x 86,6% x 98,1% = 72,6%. Проверка: 20 900 годни тави / (480 x 60 = 28 800) = 72,6%.
Сега променете само правилата. Извадете почистването от планираното време и планираното време пада на 440 минути: 20 900 / 26 400 = 79,2%. Използвайте и листа за ръчно отчитане и годните тави се увеличават до 21 900: 21 900 / 26 400 = 83,0%.
Същата смяна, същите тави и разлика от 10,4 пункта. Листът за ръчно отчитане добави 1000 тави, които никога не са произведени. Правилото за почистването промени OEE с 6,6 пункта.
Камерата не записва престоите сама. Тя Ви дава броене, което можете да проверите, така че 3 300-те тави, които линията е можела да произведе за времето си на работа (24 600 минус 21 300), се виждат като 55 минути загуба на Производителност: 1 320 EUR на смяна при примерна печалба от 0,40 EUR на тава. Отворете видеото за бавните участъци, за да видите защо.
Защо да не броите след машината за запечатване, извън зоната с висока хигиена? Можете, и така едно устройство остава извън зоната. Камерата при масата за зареждане обаче показва и защо масата е изоставала.
Кой купува компютърно зрение в хранителния завод
Рядко го купува един човек сам. Техническият мениджър или мениджърът по качеството може да спре проект, който всички останали искат, затова го включете още през първата седмица.
| Роля | Какво пита | Какво решава въпроса |
|---|---|---|
| Директор на завода или оперативен директор | Ще се променят ли числата, които отчитам? | Пилот на една линия, проверен спрямо ръчно преброяване |
| Ръководител по непрекъснато подобрение (CI или OpEx) | Мога ли да вярвам на броенето и на списъка със загуби? | Причини за престоите по линия и смяна, загуби в пари |
| Ръководител по поддръжка и инженеринг | Монтаж, захранване, мрежа, измиване | Степен на защита на корпуса, проверена при Вашите параметри на почистване |
| Технически мениджър или мениджър по качеството | Хигиена, стъкло, достъп до зоната с висока хигиена | Материали, метод на почистване и стъпка за подпис |
| IT или OT | Мрежа, достъп, къде отива видеото | Схема на данните и достъпа |
| Човешки ресурси или представители на работниците | Снимаме ли хора? | Камери, насочени към продукта, писмени правила за видеото |
Осем въпроса към всеки доставчик на камери за хранителен завод
Задайте ги на всеки доставчик, и на нас също. Донесете една реална линия и листовете за ръчно отчитане от една седмица като тестов случай.
- Измиване: каква IP степен на защита има корпусът и проверена ли е спрямо нашите налягане, температура и химикали за почистване?
- Смяна на SKU: когато пристигне нов формат на тава или опаковка, трябва ли камерата да се обучава отново, кой го прави и следва ли идеалната скорост SKU?
- Правила: как почистването от алергени и задържането по безопасност на храните се отчитат във Вашето OEE и можем ли да зададем едно правило за всички заводи?
- Ръчно пакетиране: може ли камерата да брои тави на маса, на която работят четирима души, без да проследява хората?
- Точност: как да проверим броенето на камерата спрямо ръчно преброяване? Вижте колко точно е броенето с камера.
- Съвместяване: там, където броенето от камера се среща с данни от PLC на една линия, как избягвате двойното броене на опаковка?
- Отхвърлени: как отхвърлените от нашата контролна везна, металдетектор и инспекционни камери достигат до коефициента Качество?
- Видео: съхранява ли се видео, къде, колко дълго и кой може да го отваря?
Камери близо до хора: поверителност и представители на работниците
Постовете за ръчно пакетиране са там, където са хората, затова този въпрос възниква рано. Насочете камерата към лентата и тавите и кадрирайте изгледа върху продукта. На масата за пакетиране ръцете ще продължат да минават през кадъра, затова кажете това на екипа.
Договорете писмено за какво е видеото и кой го отваря. В Германия и в няколко други държави от ЕС представителите на работниците имат думата, преди да бъдат поставени камери, затова ги включете преди пилота. Вижте нашето ръководство за одобрение от представителите на работниците.
Автоматичното маскиране на хора в кадъра е в плановете ни. Днес поверителността зависи от това накъде е насочена камерата и кой може да отваря видеото, затова ни попитайте по време на демонстрацията какво покрива текущата настройка. Вижте камери на производствената линия без наблюдение на хората.
Как го прави Fabrico
Ето какво е налично, какво добавя модулът за камери и какво не.
- Престои и броене: от машинния сигнал, чрез PLC, сензор или брояч. Операторът добавя причината за престоя на линията, на таблет или телефон.
- OEE и загуби: OEE, престои и загуби по линия и смяна, със загубите в пари. В уеб, iOS и Android.
- Модул за камери, при поискване: AI камерите броят продукцията, включително на постове за ръчно пакетиране и машини без използваем сигнал. Можете да отворите видеото от камерата за всеки момент от времевата линия на смяната. При стандартната настройка видеото се предава поточно при поискване и не се съхранява във Fabrico.
- Вашите данни: извличат се чрез REST API, webhooks или експорт в Excel и CSV.
- В плановете, още не е налично: засичане на престои от камерата, зони на задръстване и камера, която предлага причина за престоя, която операторът потвърждава.
- Какво не правим: инспекция на етикети, кодове, запечатване или ниво на пълнене, съответствие по алергени или безопасност на храните и проследимост. За планиране на производството ни попитайте по време на демонстрацията.
Модулът за камери е описан на страницата компютърно зрение за OEE. За по-широкия избор вижте софтуер за OEE и какво покрива лекият MES.
Картографирате всички системи в завода? Започнете със софтуер за хранително производство, след това MES за хранително производство и OEE в производството на храни и напитки. За хранителни и нехранителни линии заедно вижте OEE за заводи за бързооборотни стоки (FMCG).
Проверете тези твърдения като твърденията на всеки доставчик. Донесете една схема на линията и ни попитайте кои броения камерата би заменила и кои не.
Заявете демонстрация или Свържете се с нас.
Какво питат хората след това
Компютърното зрение в хранителната индустрия същото ли е като визуалната инспекция?
Не. Инспекционните камери проверяват всяка опаковка: етикети, кодове, запечатване и ниво на пълнене. OEE камерите броят продукцията и Ви позволяват да видите отново момент от смяната. Повечето хранителни линии имат нужда и от двете.
Работят ли AI камерите в хладилни камери и охладени цехове?
Могат, но рискът е конденз там, където студеният продукт среща топъл и влажен въздух. Помага отопляем корпус или корпус против запотяване. Проверете броенето при пускане след санитарна обработка.
Как да отчитаме пренастройките с алергени: като планиран или непланиран престой?
Не като планиран престой. Почистването е в графика, но струва продукция, затова повечето заводи го оставят в рамките на планираното производствено време като загуба на Наличност със собствен код на причината. Само санитарна смяна без планирано производство е извън OEE. Използвайте едно правило на всяка линия.
Съхранява ли се видеото от камерите?
Не във Fabrico. При стандартната настройка видеото се предава поточно, когато някой отвори момент от времевата линия на смяната, и не се съхранява във Fabrico. Попитайте нас и всеки доставчик къде се намира видеото, преди да бъде предадено, колко дълго и кой може да го отваря.
Какво определя цената на компютърното зрение в хранително-вкусовата промишленост?
Линиите и камерите, корпусите за измиване и монтажът, работата по мрежата и обучението. Нашите цени не са публични, затова дайте на всеки доставчик един и същ списък с линии и сравнявайте равностойни оферти.
Искате ли да видите броене с камера на линия като Вашата? Заявете демонстрация.
Свързани статии









Реални плочки на Fabrico, примерни данни.