


 Вход
 Блог
MES за хранително производство: функции, OEE и откъде да започнете

Основни изводи
- Хранителен завод се нуждае от MES за две задачи: да управлява добре производството и да документира какво е произведено, от кои партиди и на коя линия.
- Пълният MES за храни обхваща рецепти и тегления, партидни записи, проследяване на партиди, проверки на качеството, планиране и производствени данни с OEE.
- Започнете с производствени данни и OEE на опаковъчната линия: данните са лесни за събиране и първият измерен резултат се вижда веднага.
- Лек MES поставя OEE и престойните загуби първо на една линия; пълен MES добавя партидни записи и генеалогия на партиите където клиент или регулатор го изискват.
- Никога не подобрявайте OEE чрез скъсяване на валидирано почистване за алергени или CIP цикъл.
Към 6:40 в понеделник в завод за закуски. Опаковачната машина на линия 2 е спирала четири пъти след пускане: залепване на филм, две задръствания на входа и отхвърляне от метален детектор, което е изисквало проверка. Хартийният дневник казва "film". До обяд ERP ще покаже, че линията е под плана и никой няма да знае къде са изчезналите кашони. Тази празнина е първият въпрос, на който MES за хранително производство трябва да отговори.
Система за изпълнение на производства седи между машините и ERP и управлява смяната: какво да се прави, на коя линия, как е минало и защо. В хранително производство тя също помага да се документира какво е произведено, с кои съставки и под кои проверки. Това ръководство обхваща от какво се нуждае хранителен завод от MES, функциите, с кои да започнете, лек MES срещу пълен пакет, как да избирате и честите грешки.
От какво се нуждае хранителен завод от MES
Хранителният завод има две половини. Процесната част произвежда продукта: смесване, готвене, печене, пържене, охлаждане. Опаковъчната част го превръща в продаваеми единици с висока скорост: дозатор или пълнач, опаковачна машина или пликовачка, запечатвач на тави, контролно тегло, метален детектор, етикетираща и маркираща машина, опаковчик в кашон, палетизатор.
Процесната част се интересува от рецепти, тегла, температури и партида. Опаковъчната част се интересува от скорост, спирания, смени и отхвърлени продукти, защото именно там изходът напуска завода по един опаковък наведнъж.
Хранителната безопасност стои над двете. Седемте принципа на HACCP включват мониторинг на критични контролни точки и водене на записи. Регламентът на ЕС 178/2002, член 18, изисква проследимост една стъпка назад и една напред. В САЩ правилото FSMA 204 за проследимост има краен срок за съответствие 20 юли 2028 г.
Следователно MES за храни има три задачи: да го направи правилно (рецепти, тегления), да го докаже (проверки, партиди, етикети) и да го направи ефективно (производствени данни, престой, OEE). Малко заводи се нуждаят от всички три на всяка линия от самото начало.

Функциите на MES, които може да използва хранителният завод
Моделът MESA, сега с ISA, изброява единадесет функции на MES, а ISA-95 поставя MES на Ниво 3, между машинните контроли и ERP. В хранителен завод те стават следните задачи:
| Функция | Какво прави в хранителен завод | Къде обикновено започва |
|---|---|---|
| Събиране на производствени данни | Броячи, състояния на машина и времена на спиране от опаковачи, пълначи и контролни теглови машини | Първо на опаковъчната линия |
| Анализ на производителността (OEE) | Наличност, Производителност и Качество по линия, смяна и SKU | Първо на опаковъчната линия |
| Рецепти и тегления | Изпраща рецептата към смесителя, проверява тежестите на съставките спрямо толеранса | Процесна част, където грешките при теглене са риск |
| Партидни записи | Какво е произведено, с кои съставки, настройки и проверки | Където клиентите или одиторите изискват електронно |
| Проследяване на партиди и генеалогия | Свързва партидите суровини с крайни партиди | В целия завод, когато тестове за изтегляне го изискват |
| Записи за качество и CCP | Тестове на метални детектори, температури, проверки на етикети срещу граници | Където хартиените проверки се пропускат |
| Планиране | Планира поръчките по линия, често по групи алергени | Когато планът се прави ръчно всеки ден |
Производствените данни и анализът на производителността засягат всяка линия на всяка смяна. Останалите са реални нужди, всяка една там, където има конкретно изискване.
Къде отива времето на опаковъчна линия за храни
На много опаковъчни линии загубеното време не е един голям срив. Това са много къси спирания на няколко станции, плюс смени и почистване:
- Опаковачна машина и пликовачка: залепване на филм, смятане на филма извън траекторията, аларми на температурите на уплътнителните челюсти, продукт в уплътнението, задръствания на входа.
- Контролно тегло и метален детектор: пълен кош за отхвърлени, цикли за тестови опаковки, фалшиви отхвърляния проверявани преди рестарт.
- Етикетираща и маркираща машина: край на ролката етикети, свършена мастилена лента, нечетлив печат.
- Опаковчик в кашон: подаване на сгъвки за кашони, запушване на лепилната пистолет, кашони задръстени при запечатващата секция.
- Между станциите: лишена от материал от фурната или смесителя, блокирана от пълен палетизатор.
Смяната добавя промени на SKU, филм и етикети и, между групи алергени, валидирано почистване, което не може да се скъси. Загубите за качество са врязване на уплътнение, отхвърлени за под-тегло, отпадъци при стартиране и giveaway - опаковки над декларираното тегло, които преминават проверките и все пак костват продукт. Вижте нашите ръководства за микроспирания на опаковъчни линии и giveaway като загуба на качество.
Започнете с производствени данни и OEE
Производствените данни и OEE идват първи, защото данните са лесни за получаване от съществуващи машини, загубите могат да се оценят веднага и чистите записи за спирания и броене правят по-късните функции по-силни.
OEE = Наличност x Производителност x Качество. На опаковъчна линия за храни:
- Наличност е работно време спрямо планирано време за производство. Извадете почивки и планирана санитарна поддръжка; дръжте смяните видими с техните собствени кодове за причина и в двата случая.
- Производителност сравнява броя с идеалната скорост на водещата по темпо машина, обикновено опаковачката или пълначът. Задайте я за всяко SKU от валидираната скорост, а не от табелката.
- Качество е добрите опаковки спрямо общия брой опаковки. Преработката не е добър брой. Giveaway не се вижда тук, защото опаковките преминават, така че я оценете отделно.
- Микроспирания: няма стандарт, който да задава прага, така че запишете вашето гранично число веднъж.
PLC сигналът за работа и броячите дават часовника и броя, контролното тегло дава отхвърлянията, камера над входа показва какво се е случило там, където PLC само казва "stopped", и операторът потвърждава причината. Повече в нашето ръководство за OEE за храни и напитки.
Колко струват загубите на една линия
Примерна линия (илюстративни числа, не клиентски): бисквитна линия, чието опаковачно устройство е оценено за това SKU на 120 опаковки в минута. Смената е 480 минути с 30 минути почивка, така че планираното време за производство е 450 минути. Непланираните спирания събират 54 минути, така че работното време е 396 минути.
- Наличност = 396 / 450 = 88.0%.
- Идеален брой в 396 минути = 396 x 120 = 47,520 опаковки. Линията е направила 41,580. Производителност = 41,580 / 47,520 = 87.5%.
- Отхвърлените бяха 832, така че добрият брой е 40,748. Качество = 40,748 / 41,580 = 98.0%.
- OEE = 0.880 x 0.875 x 0.980 = 75.5%. Проверка: 40,748 / 120 = 339.6 минути идеално време, и 339.6 / 450 = 75.5%.
В 450 минути опаковачката би могла да направи 54,000 опаковки. Тя е направила 40,748 добри, така че 13,252 са загубени. При принос от $0.25 на опаковка (€0.25 в евро завод), това е $3,313 на смяна.
| Загуба | Загубени опаковки | Стойност на смяна |
|---|---|---|
| Спирания (54 минути x 120) | 6,480 | $1,620 |
| Бавно движение и микроспирания | 5,940 | $1,485 |
| Отхвърляния | 832 | $208 |
| Общо | 13,252 | $3,313 |
За 480 смени в годината това е $1,590,240, или €1,590,240 в евро завод. Не всичко може да бъде възстановено, но разпределението показва къде да се търси първо.
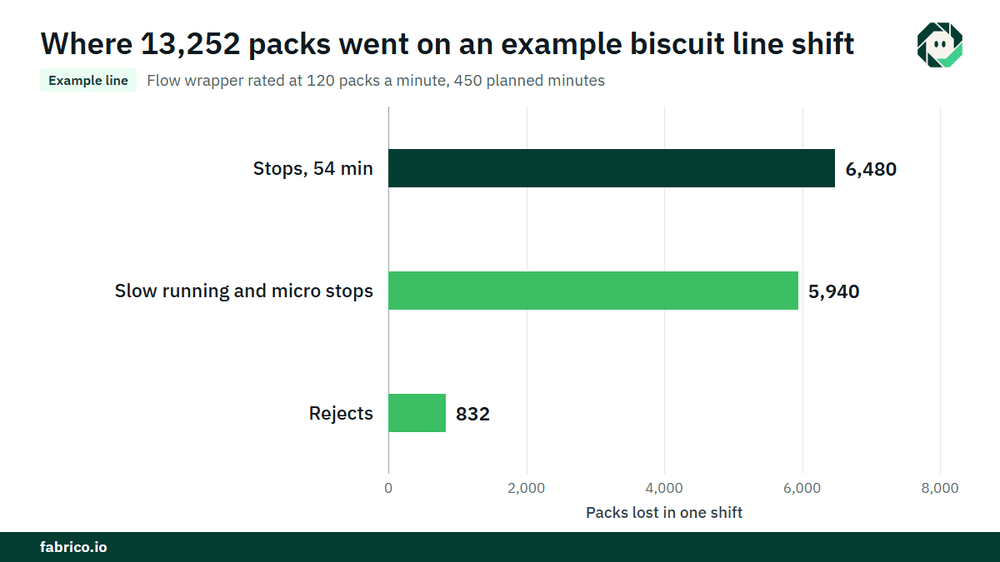
Лек MES срещу пълен MES за хранителен завод
Лек MES не е по-малък MES. Това е същият слой на Ниво 3 в различен ред: OEE и престой първо, на една линия, после повече линии и функции там, където продуктът или клиентът ги изискват. Пълен MES пакет обхваща рецепти, тегления, партидни записи, генеалогия на партидите, качество и планиране в целия завод, с повече интеграция с ERP и по-дълъг проект преди първия резултат.
Лек MES пасва на завод, чиито най-големи разходи са загубеното производство: голяма смес от продукти, чести смени, хартиен дневник за престой. IoT Analytics съобщава, че 54.4% от малките и средни производители все още управляват производството на хартия или електронни таблици.
Пълен MES е правилният инструмент там, където одитори очакват електронни партидни записи и генеалогия, или където грешките при теглене са основният риск. Много хранителни заводи използват и двата подхода. Това, което лек MES не прави, не е да замени вашия партиден запис: дневникът на спирания може да го поддържа, но не и да го замести.
Как да изберете MES за хранително производство
- Оценете проблема първо: загубено производство, пропуск в проследимостта или грешки при теглене. Отговорът избира първите функции.
- Наблюдавайте ролята на оператора. Оператор с ръкавица на мокра станция ще натисне причина, не ще я напише.
- Попитайте как чете стари машини: PLC сигнали, прости сензори, камери, без промяна на валидираните контролни настройки.
- Проверете скорости на ниво SKU и отделна категория загуби за смени за алергени.
- Дръжте интерфейса към ERP малък: поръчки в, фактически данни навън.
- Съгласувайте старта: една представителна линия, базова линия от днешния дневник и дата за решение уговорена предварително.
Грешките, които правят хранителните заводи с MES
- Купуване на всичко за всяка линия и чакане на стойност, докато последният модул е пуснат.
- Измерване на OEE само на пълнача. Времето, когато машината е лишена или блокирана, живее между машините.
- Криене на смените в планираното време без стандарт, така че превишението никога не се показва.
- Скъсяване на валидирано почистване за алергени или CIP за да спечелите точки в OEE. Това е нарушение на хранителната безопасност. Вижте валидиране на смяна при алергени.
- Една идеална скорост за всички SKU, което кара твърдите продукти да изглеждат проблемни.
- Искане на причини в края на смяната, когато никой не помни задръстването в 6:40.
Къде се вписва Fabrico
Fabrico е платформа за управление на производителността със съвместими с компютърно зрение функции. В хранителен завод тя е лек MES с OEE и престой първо, започвайки от една линия.
- Автоматично логване на престои от опаковачката, пълнача и други машинни сигнали.
- Операторът потвърждава причината с едно натискане.
- Камерен клип като доказателство за спиране, там където камера наблюдава станцията.
- Загубите оценени в пари и подредени по стойност.
- OEE в реално време по линия и смяна, и един изглед през заводите.
- Като последна стъпка, спиране кодирано като повреда става работен наряд към правилния техник, с неговата цена.
В MESA термини това е събиране на данни, анализ на производителността и, като последна стъпка, управление на поддръжката. Машините се свързват чрез PLC, Fabrico IoT устройство или AI камера. Fabrico не е ERP и не е пълен MES пакет: не прави управление на рецепти, планиране, партидни записи, генеалогия или проследимост и не прави претенции по HACCP или FSMA.
Всеки завод получава оферта след преглед на линиите си. Прочетете повече за лек MES.
Често задавани въпроси
Какво е MES в хранителното производство?
Софтуерен слой между машините и ERP, който управлява и записва производството: какво да се прави, на коя линия, как е минало и защо. В хранително производство той може също да обработва рецепти, тегления, проверки на качеството и партидни записи.
Каква е разликата между MES и ERP в хранителен завод?
ERP планира в седмици и дни: поръчки, запаси, разходи. MES работи на смени, минути и секунди: броя, спиранията, проверките и партидите. ISA-95 поставя ERP на Ниво 4 и MES на Ниво 3.
Нуждаят ли се производителите на храни от MES за проследимост?
Необходима им е проследимост. MES с проследяване на партиди е един начин да ги поддържате, заедно с ERP функции за партиди и хартия. Ако проследимостта е основният проблем, изберете система, изградена за това; ако загубеното производство е основната стойност, започнете с OEE и престой.
Как се изчислява OEE на опаковъчна линия за храни?
Умножете Наличност (работно време спрямо планирано време за производство), Производителност (фактически брой спрямо брой при идеална скорост) и Качество (добрите опаковки спрямо общия брой), с валидирана скорост зададена за всяко SKU.
Вижте загубите на вашата опаковъчна линия в демо
Донесете една опаковъчна линия и нейния текущ дневник за престои. Ще покажем къде отива времето й и колко струва всяка загуба.
Свързани статии








Реални плочки на Fabrico, примерни данни.