


 Вход
 Блог
MES за производство на напитки: от сиропната стая до опаковъчната линия

Основни изводи
- Завод за напитки има две части с различни нужди от MES: сиропната стая управлява рецепти, партиди и почистване, опаковъчната линия работи на скорост.
- Пълният MES за напитки включва управление на рецепти и партиди, проследяване на партиди, проверки на качеството, записи от CIP, планиране и производителност на линията.
- Започнете с данните за производство и OEE на линията за пълнене: пълначът задава темпото и изгубените му минути са изгубено производство.
- Присвоявайте времето на изчакване поради недостиг или блокиране на машината, която го е причинила, а не на пълнача, който е чакал.
- Лек MES поставя OEE на линията и престоите на първо място; пълен MES добавя записи за партиди и лотове там, където собственик на марка или регулатор ги изисква.
The can seamer on line 4 has stopped for the third time this hour, the lid feeder empty again. Upstream, the filler is blocked and the accumulation table in front of it is full. In the syrup room, the next flavour is still being blended after the flush. Three areas, one line not making cans, and three different stories in the shift log. Sorting those stories out is what an MES for beverage manufacturing is for.
This guide covers what a beverage plant needs from an MES, the functions on each side of the plant, which to start with, light MES against a full suite, how to choose and the mistakes that cost the most.
Какво се изисква от MES в завод за напитки
Сиропната стая, или процесната част, обработва вода, разтваря захар, смесва сироп по рецепта и подава към пълнача, често чрез агрегат за карбонизация и смесване. Нейният свят са рецепти, Brix и цели за карбонизация, партиди в резервоарите, CIP цикли и номера на партидите на съставките.
Страната на опаковането работи на скорост: депалетизатор, изплаквач, пълнач и затапвач или консервен шев, инспекция на нивото на пълнене, пастьоризатор или нагревател където е нужно, етикетираща машина, кодираща машина, термосвивачка или опаковчик в кутии, палетизатор. На PET линии машина за раздуване често захранва директно пълнача. Нейният свят е контейнери в минута, спирания, смени на формати и бракувания.
MES за напитки трябва да обслужва и двете. Сиропната стая се нуждае от контрол и доказателство за това, което е смесено. Опаковъчната линия трябва да знае, минута по минута, защо пълначът не пълни.

Функциите на MES, паралелно
ISA-95 поставя MES на Ниво 3, между машинните контроли и ERP. В завод за напитки функциите му се разделят така:
| Функция | Сиропна стая | Опаковъчна линия |
|---|---|---|
| Събиране на данни за производство | Начало и край на партида, нива в резервоарите, прехвърляния | Броячи на пълнача, състояния на машини, времена на спирания |
| Анализ на производителността | Циклово време на партида, добив | OEE на пълнача и на линията по формат и смяна |
| Управление на рецепти | Рецепти за смесване, Brix и цели за карбонизация | Настройки на формата за всяка SKU |
| Записи на партидите | Съставки, количества, резултати от тестове | Партида на пълнене, код на датата, линия |
| Проследяване на партиди и генеалогия | Лотове захар и концентрат в сиропни партиди | Сиропна партида в опаковани лотове |
| Проверки на качеството | Brix, карбонизация, лабораторни проби | Ниво на пълнене, въртящ момент на капачката, проверки на шева |
| Записи за почистване | CIP цикли, температури, концентрации | CIP и промивки на пълнача |
| Планиране | Ред на ароматите за намаляване на промивките | Ред на форматите, за да се намалят сменящите части |
Колоната на сиропната стая е мястото, където живеят функциите за партиди, лотове и рецепти. Колоната за опаковане е мястото, където седи по-голямата част от изгубеното производство, и тя се нуждае от по-малко функции за старт.
Къде отива времето на линия за бутилиране или консервиране
Линиите обикновено са изградени по V-кривата: пълначът е най-бавната, най-скъпата машина и задава темпото, а неговите съседи работят по-бързо, така че акумулацията може да се изпразни и напълни около него, както обяснява Lineview. Само пълначът работи със стабилна скорост; останалите спират и стартират. Обичайните спирания:
- Депалетизатор: слой пада, лист между слоевете не е премахнат, празни опаковки изхвърлени при прехвърлянето.
- Конвейери и акумулация: паднали бутилки, задръствания при комбиниращите устройства и водещите релси.
- Пълнач: неизправности на пълнителния клапан, пяна, доставка на продукт или CO2, бракувания при ниско и високо пълнене.
- Затапвач или зашивач: шнекът за капачки е празен, задръстване на сортиращото устройство за капачки, дозаторът на капачките е празен, задръстване на зашивача, бракувания по въртящ момент или по шев.
- Етикетираща машина и кодирач: проблеми с лепилото, магазин за етикети празен, спойка на обвиващи етикети, липсващ код.
- Термоопаковчик и палетизатор: спойка на фолиото, грешки в подреждането на пакети, доставка на палети.
Смените идват в три вида: аромат (промивка и понякога изплакване), формат (смяна на части на звездните колела, водещите релси и затапвача) и етикет. Акумулацията защитава пълнача за известно време: по закона на Little, маса от 1,500 бутилки пред пълнач с 500 на минута е 3 минути защита. Зад downstream спиране по-дълго от това блокира пълнача.
Започнете с данни за производство и OEE на линията за пълнене
OEE = Наличност x Производителност x Качество, измерено на пълнача, защото той задава изхода на линията.
- Наличност: работно време на пълнача спрямо планираното производствено време. Решете веднъж дали CIP и смяната на ароматите са планирани и ги кодирате при двата варианта.
- Производителност: броят спрямо номиналната скорост на пълнача за този формат. Бутилка 0.5 l и бутилка 1.5 l имат различни скорости; една скорост за всички формати прикрива реалната загуба.
- Качество: добри контейнери спрямо общия брой. Бройте бракувания по ниво на пълнене, капачки и шев, етикетни бракувания и продукт загубен при стартиране.
- Глад и блокиране: когато пълначът чака, начислете минутите на машината-източник. Вижте глад и блокиране.
Данните идват от PLC-то на пълнача (състояние и брой), системите за инспекция (бракувания), състояния от машините нагоре и надолу по потока, камера над конвейерите където паднали бутилки причиняват спирания, които PLC-то отчита само като "stopped", и операторът, който потвърждава причината. Където машините показват PackML тагове, тези тагове са проектирани да адресират OEE, което улеснява връзката.
Колко струват изгубените минути на пълнача
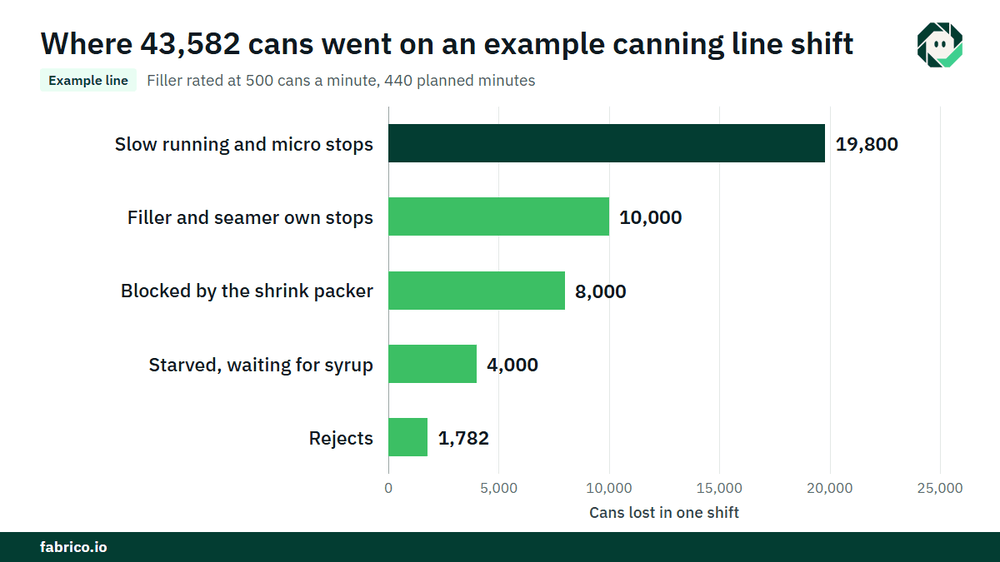
Примерна линия (илюстративни числа, не клиентски): линия за консервиране, чийто пълнач е оценен за този формат на 500 кутии в минута. Смената е 480 минути с 40 минути планиран CIP и промивка, така че планираното производствено време е 440 минути. Непланираните спирания възлизат на 44 минути, така че работното време е 396 минути.
- Наличност = 396 / 440 = 90.0%.
- Идеален брой = 396 x 500 = 198,000 кутии. Линията е направила 178,200. Производителност = 178,200 / 198,000 = 90.0%.
- Бракуванията бяха 1,782, така че добрият брой е 176,418. Качество = 176,418 / 178,200 = 99.0%.
- OEE = 0.900 x 0.900 x 0.990 = 80.2%. Проверка: 176,418 / 500 = 352.8 минути идеално време, и 352.8 / 440 = 80.2%.
Пълначът можеше да произведе 220,000 кутии за 440 минути. Направи 176,418 добри, така че 43,582 са загубени. При принос от $0.10 за кутия (€0.10 в евро завод), това е $4,358.20 на смяна. 44-те минути спирания разделени по причина:
| Коренна причина за спирания на пълнача | Минути | Загубени кутии | Стойност |
|---|---|---|---|
| Собствени спирания на пълнача и зашивача | 20 | 10,000 | $1,000 |
| Блокирано от термоопаковчика | 16 | 8,000 | $800 |
| Гладен, чакащ сироп след смяна на аромат | 8 | 4,000 | $400 |
| Общо спирания | 44 | 22,000 | $2,200 |
Останалите $2,158.20 са за бавно работа и микро спирания (19,800 кутии, $1,980) и бракувания (1,782 кутии, $178.20). За 500 смени годишно, $4,358.20 на смяна е $2,179,100, или €2,179,100 в евро завод. Таблицата показва, че 24 от 44-те минути изобщо не са били вина на пълнача.
Лек MES срещу пълен MES за завод за напитки
Лек MES е същият Ниво 3 слой в различен ред: OEE и престой на линията за пълнене първо, на една линия, после повече линии и функции според необходимостта. Пълният MES покрива рецепти, записи на партиди, генеалогия на партидите, качество, записи за почистване и планиране в двете половини на завода, с по-дълбока интеграция с ERP и по-дълъг проект.
В много заводи за напитки сиропната стая вече има управление на партидите в своя процесен контрол. Халата за опаковане често е мястото, където данните са най-малки: хартиен дневник, брояч на пълнача и сменен доклад. Това прави линията за пълнене естествената първа стъпка за лек MES.
Пълен MES си заслужава мястото там, където собственик на марка, договор за ко-пакетиране или регулатор изисква електронни записи на партиди и лотове от сироп до палет. Много заводи завършват и с двете: функции за партиди и лотове там, където са необходими, OEE на всяка линия за пълнене.
Как да изберете MES за завод за напитки
- Искате OEE на линията и OEE на пълнача от едни и същи данни, с времената за глад и блокиране начислени на машината-източник.
- Проверете номиналната скорост за всеки формат, не една табелна скорост за цялата линия.
- Попитайте как чете всяка машина: PLC състояния, PackML тагове където съществуват, сензори или камера където не съществуват.
- Оставете управлението на партидите в сиропната стая непокътнато, освен ако целта не е да го замените.
- Запазете ERP интерфейса малък: поръчки в, реални данни извън.
- Съгласувайте началото: една линия за пълнене, базова линия от днешния дневник и предварително уговорена дата за решение.
Грешки, които заводите за напитки правят с MES
- Измерване само на пълнача и наричане на това OEE на линията, така че спиранията на опаковчика изчезват в "blocked".
- Обвиняване на чакащата машина вместо машината-източник на проблема.
- Задаване на скорости по V-кривата веднъж и никога повече, докато форматите се променят. Вижте намиране на реалното ограничение на свързани линии.
- Игнориране на бавното движение. Пълнач, държан под номиналната скорост, никога не показва спиране. Вижте загуба на скорост на високоскоростни линии.
- Съкращаване на CIP или промивка за да се спечелят OEE точки. Това е риск за безопасността на продукта, а не подобрение.
Къде се вписва Fabrico
Fabrico е платформа за производителност, активирана от компютърно зрение. В завод за напитки е лек MES с OEE и престой на първо място, започвайки с една линия за пълнене.
- Автоматично регистриране на престои от сигнали на пълнача, зашивача и други машини.
- Операторът потвърждава причината с едно докосване.
- Клип от камера като доказателство за спиране, където камера наблюдава конвейера или станцията.
- Загубите оценени в пари и подредени по стойност.
- OEE в реално време по линия и смяна, и единен поглед през заводите.
- Като последна стъпка, стоп, кодиран като повреда, става заявка за работа към правилния техник, с неговата цена.
В термините на MESA това е събиране на данни, анализ на производителността и, като последна стъпка, управление на поддръжката. Машините се свързват чрез PLC, IoT устройството на Fabrico или AI камера. Fabrico не е ERP и не е пълен MES пакет: той не прави управление на рецепти, планиране, записи на партиди, генеалогия или проследимост, и не заменя управлението на партидите в сиропната стая.
Два именувани резултата: ABB, 20% по-малко престой; Ficosota, OEE от 53% до 60% и 23% повече добър изход. Всеки завод получава оферта след преглед на линиите. За по-широка картина, прочетете нашето ръководство за MES софтуер.
Често задавани въпроси
Какво прави MES в завод за напитки?
Той управлява и записва производството между машините и ERP. В сиропната стая това означава рецепти, партиди, записи за почистване и партидни номера на съставките; на опаковъчната линия - броя, спирания, смени на формати и OEE.
Трябва ли OEE да се измерва на пълнача или на цялата линия?
И двете, от същите данни. Пълначът задава изхода на линията, така че OEE на линията се измерва там, а спиранията на всяка друга машина се показват като време на глад или блокиране, начислено на причинната машина.
Каква идеална скорост трябва да използва бутилираща линия за OEE?
Номиналната скорост на пълнача за всеки формат, договорена и записана. Използването на по-ниска, удобна скорост прикрива загубата на скорост; използването на една табелна скорост за всички формати кара някои формати да изглеждат счупени.
Имамат ли заводите за напитки нужда от пълен MES?
Само там, където се изискват електронни записи на партиди и лотове от сироп до палет. Където загубеното производство е основният разход, започнете с OEE и престой на една линия за пълнене.
Вижте загубите на вашата линия за пълнене в демонстрация
Донесете една бутилираща или консервираща линия и нейния текущ журнал на престои. Ние ще покажем къде отива времето на пълнача и колко струва всяка загуба.
Свързани статии
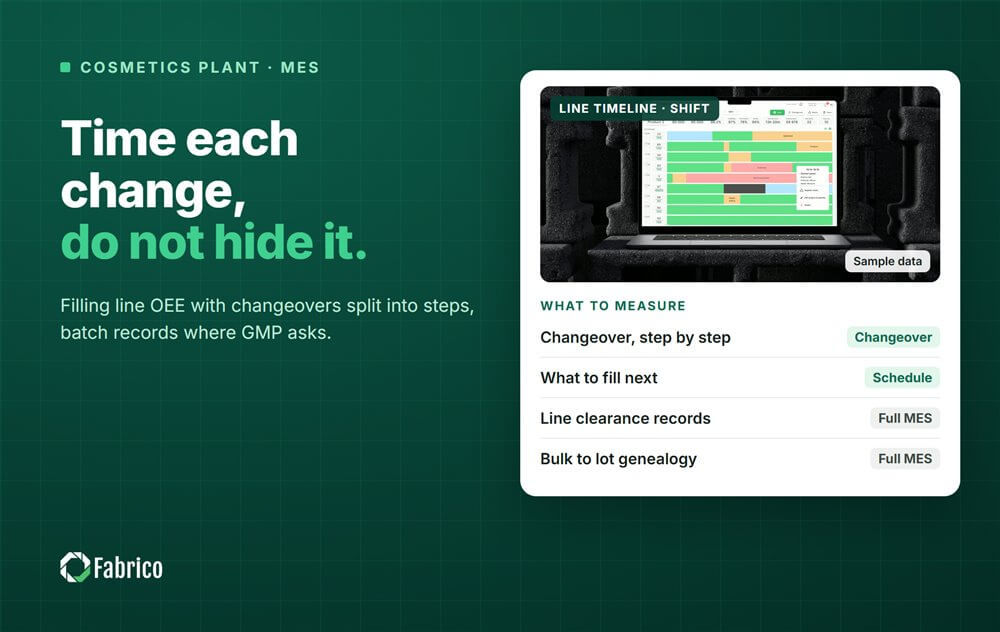
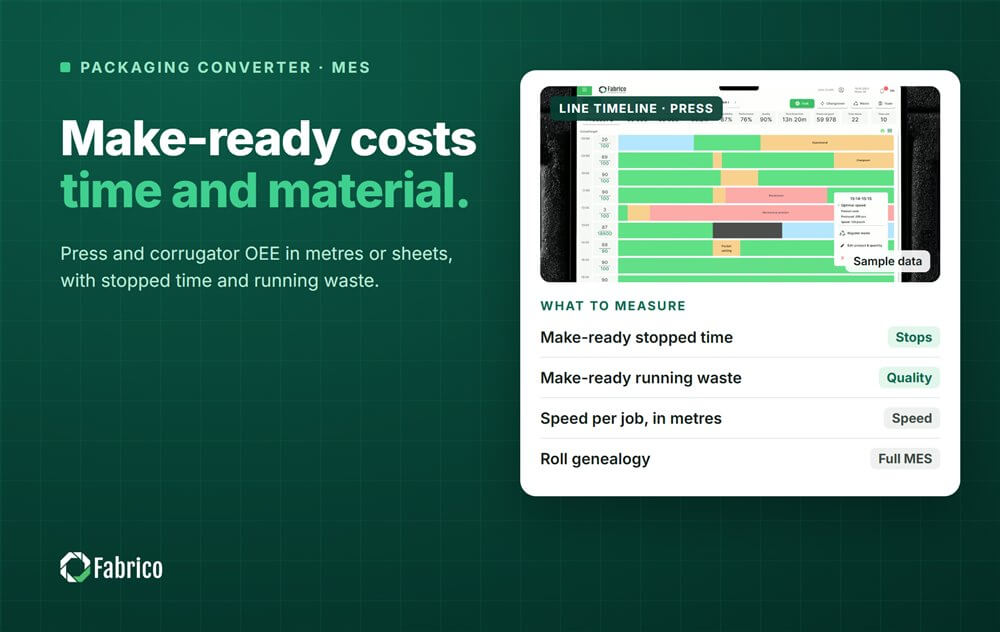








Реални плочки на Fabrico, примерни данни.