


 Вход
 Блог
MES за производители на опаковки: печат, довършителни процеси, велпапе

Основни изводи
- Преобразувателят на опаковки се нуждае от MES, за да проследява заданията и ролките през печат, ламиниране, рязане и довършителни операции и да показва къде отиват времето на пресата и материалът.
- Пълните функции на MES за преобразуватели включват проследяване на задания, проследяване и генеалогия на ролките, проследяване на отпадъците и материалите, записи за качеството, планиране и представяне на машините.
- Започнете с производствени данни и OEE на ограничаващата машина, обикновено печатната преса или вълнообразуващата машина, измерено в метри или листове спрямо идеалната скорост за всяко задание.
- Make-ready са две загуби: време на спиране и отпадъци при работа. Измервайте и двете.
- Light MES дава приоритет на OEE на машините и make-ready; генеалогията на ролките се въвежда там, където клиентът я изисква.
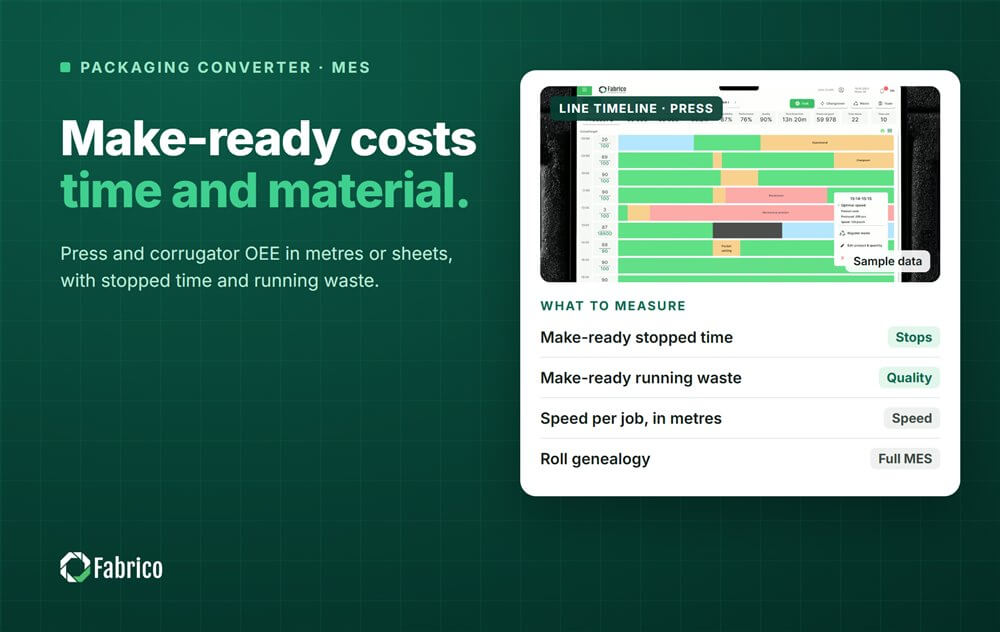
8-цветната флексо преса е на втората смяна по смяна на задачите. Платите и ръкавите се свалят, поставя се нов аниликс, мастилата се настройват към стандарта на клиента, регистрацията се привежда в нормата и пресата изработва повече от хиляда метра отпадък преди първия продаваем метър. Надолу по потока, рязачът чака родителската ролка, а опаковачната линия е с недостиг на фолио. ERP знае поръчката. Никой не знае колко струва подготовката. Това е пропускът, който MES за производителите на опаковки трябва да запълни.
Това ръководство обхваща какво трябва на един преобразувател от MES, функциите, с кои да започне, как да се измери OEE на преси, рязачи и вълнообразуващи машини, light MES спрямо пълния пакет, как да се избира и често срещаните грешки.
Какво трябва на един преобразувател от MES
Преобразувателните предприятия работят с вериги от машини, всяка с собствена единица продукция. Завод за гъвкави опаковки печата (флексо или гравюрa), ламинира, втвърдява, реже и превива, после прави торбички или пликове. Завод за велпапе работи с вълнообразуваща машина, с единични фейсъри в мокрия край и рязач-начерач, нож и сортираща машина в сухия край, след което флексо сгъвач-подлепвачи и дие-рязачи. Завод за каширани кутии печата листове, дие-рязва и ги лепи.
Три неща правят преобразуването различно. Всяко задание е различно: субстрат, ширина, цветове, дие. Материалът е голям дял от разхода, затова отпадъкът на задание е толкова важен, колкото и времето. И ролките се преместват между отдели, така че родителска ролка от ламинатора става няколко дъщерни ролки в рязача.
Затова MES има три задачи: да следи всяко задание и ролка през завода, да докаже какво влезе в какво там, където клиентите го изискват, и да покаже къде отиват машинното време и материалът.

Функциите на MES, които преобразувателят може да използва
ISA-95 поставя MES на Ниво 3, между контролите на машините и ERP. В преобразуването функциите изглеждат така:
| Функция | Какво прави в преобразувателно предприятие | Къде обикновено започва |
|---|---|---|
| Събиране на производствени данни | Скорост, метри или листове, състояния и спирания на машина | Ограничителната машина, първо |
| Анализ на представянето (OEE) | OEE на машина и задание, време за подготовка, класирани загуби | Същата машина, първо |
| Проследяване на задания | Всяка поръчка през печат, ламинация, рязане и довършителни процеси | Когато планиращите преследват производствения екип за статус |
| Проследяване и генеалогия на ролките | Родителска ролка към дъщерни ролки, филм и партиди мастила към изпратената партида | Там, където клиенти от хранително-вкусовата или фарма индустрия го изискват |
| Проследяване на отпадъци и материали | Отпадък и потребление на задание спрямо оценката | Когато офертите се отдалечават от реалността |
| Записи за качеството | Измервания на цветовете, тестове на уплътненията, тестове на картона за всяко задание | Където клиентите искат доказателства |
| Планиране | Подреждане на задания по цветове, субстрат и ширина, за да се намалят подготовките | Когато подготовката доминира смяната |
Къде отива времето на преси, рязачи и вълнообразуващи машини
- Печатна преса: смени на плочи и ръкави, смени на аниликс, смени на мастила и настройване на цветовете, отклонения в регистрацията, смени на doctor blade, разкъсвания на уеб, неуспехи при сплайс, проблеми със сушенето.
- Ламинатор: смени и смесване на адхезиви, настройка на теглото на покритието, гънки, смени на ролки.
- Рязач-превивач: смени на ножове и настройки на ширината, зареждане на гилзи, разтоварване и етикиране на ролки, чакане на родителски ролки.
- Машини за торбички и пликове: температура на печката за запечатване, проследяване на фолиото, подаване на ципове или накрайници, проблеми с пробиване и сгъване.
- Вълнообразуваща машина: промени в ширината и флута според поръчката, сплайсове на ролите хартия, проблеми с лепилото, усукване.
- Дие-рязачи и сгъвач-подлепвачи: смени на дие, задръствания на подавача, проблеми с лепилото, отстраняване на отпадъци.
Make-ready е основният фактор и има две части: минутите, в които пресата е спирана за плочи, ръкави и аниликс, и метри, които тя изработва като отпадък, докато цветът и регистрацията се настройват. Нашите ръководства за време за смяна и загуби при стартиране и спиране покриват и двете.
Започнете с производствени данни и OEE на ограничителя
Изберете машината, която ограничава доставките, често пресата или вълнообразуващата машина. Измервайте продукцията в нейната собствена единица: метри за уеб преса, ламинатор или рязач, листове или кутии за сгъвач-подлепвач, квадратни метри или линейни метри за вълнообразуваща машина.
- Наличност: време на работа над планирано време за производство. Смени на задания, смени на ролки, разкъсвания на уеб и чакане за материал са спирания със собствени кодове.
- Представяне: метри произведени спрямо идеалната скорост за това задание и субстрат, не спрямо максимума на пресата. Тежък ламиниран материал и тънко фолио не работят със същата скорост. Вижте загуба на скорост по скоростни линии.
- Качество: годни метри спрямо общите метри. Отпадъкът при подготовка и дефектният отпадък не са годни.
Данните идват от машинния сигнал и скоростта на линията или енкодера (състояние и метри), от оператора, който потвърждава причина за спиране с един докос, от отпадъка, претеглен или преброен на задание, и от камера там, където станция изисква доказателство за това, което се е случило по време на спиране, което машината отчита само като "stopped".
Колко струва една смяна подготовка
Примерна линия (илюстративни числа, не клиентски): флексо преса с идеална скорост за това задание 300 метра в минута. Смяната е 480 минути с 30-минутна почивка, така че планираното производствено време е 450 минути. Две смени на задания спряха пресата за 100 минути, разкъсвания и сплайсове за 14, други спирания за 16, така че работното време е 320 минути.
- Наличност = 320 / 450 = 71.1%.
- Идеални метри = 320 x 300 = 96,000. Пресата е изработила 86,400. Представяне = 86,400 / 96,000 = 90.0%.
- Отпадък при подготовка беше 2,400 метра и дефектен отпадък 1,200, така че годни метри са 82,800. Качество = 82,800 / 86,400 = 95.8%.
- OEE = 0.711 x 0.900 x 0.958 = 61.3%. Проверка: 82,800 / 300 = 276 минути идеално време и 276 / 450 = 61.3%.
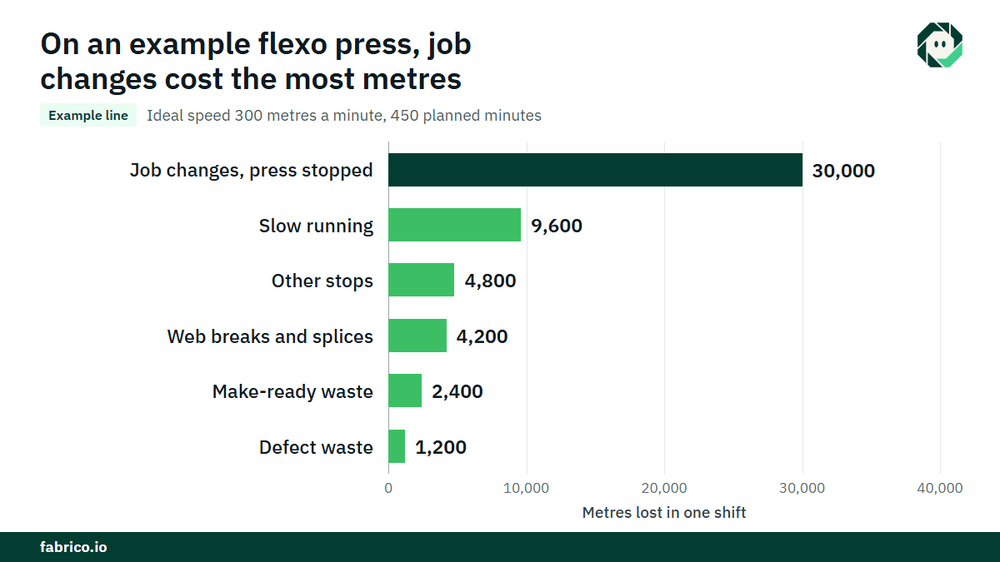
В 450 минути пресата може да направи 135,000 метра. Тя произведе 82,800 годни, така че 52,200 са загубени. При принос от $0.05 на метър (€0.05 в евро растение), това е $2,610 на смяна.
| Загуба на пресата | Изгубени метри | Стойност на смяна |
|---|---|---|
| Смени на задания, пресата спряна (100 минути) | 30,000 | $1,500 |
| Разкъсвания на уеб и сплайсове (14 минути) | 4,200 | $210 |
| Други спирания (16 минути) | 4,800 | $240 |
| Бавно вървене | 9,600 | $480 |
| Отпадък при подготовка | 2,400 | $120 |
| Дефектен отпадък | 1,200 | $60 |
| Общо | 52,200 | $2,610 |
3,600-те метра отпадък също струват субстрат и мастило: при $0.03 на метър (€0.03), още $108. За 480 смени годишно загубеният принос е $1,252,800, или €1,252,800 в еврозона. Смяната на задания е около 57% от това, затова make-ready е първата цел.
Light MES срещу пълен MES за преобразувател
Пълен MES за преобразуване следи задания и ролки през всеки отдел, свързва родителски и дъщерни ролки с партиди фолио и мастило, следи отпадъка и потреблението спрямо оценката, записва тестове за качество и планира задания, за да намали подготовките. Преобразуватели, обслужващи хранително-вкусови и фарма клиенти често се нуждаят от генеалогия на ролките и там това е правилният инструмент.
Light MES е същият слой Ниво 3 в различен ред: машинни данни, make-ready и OEE първо, на ограничителя, после повече машини и функции там, където са нужни. Той дава реалните времена за подготовка и скорости на работа по задание, които оценяването и планирането по-късно ще използват. Последващо е подреждане на задания по споделени цветове и ширини; вижте подреждане по цена на смяна.
Много преобразуватели в крайна сметка имат и двете: генеалогия на ролките там, където клиентите я изискват, OEE и данни за make-ready на всяка ключова машина.
Как да изберете MES за производство на опаковки
- Искайте OEE в вашата единица: метри, квадратни метри, листове или кутии, с идеална скорост зададена за задание и субстрат.
- Разделете make-ready на спряно време и отпадък при работа, на задание.
- Кодирайте смените на ролки, сплайсовете и разкъсванията на уеб поотделно, за да не се скриват в "other".
- Питайте как чете стари машини: скорост на линията, енкодер, сигнал за работа, камера където няма.
- Дръжте интерфейса с ERP или печатен MIS малък: номера на поръчките влизат, реалните стойности излизат.
- Съгласувайте старта: една ограничителна машина, базова линия и дата за решение, договорени предварително.
Грешки, които преобразувателите допускат с MES
- Използване на максималната скорост на пресата като идеал за всяко задание.
- Отчитане на метри от подготовка като годни, така че Качеството прикрива отпадъка.
- Измерване на време, но не и на отпадък, когато материалът е голям дял от разхода.
- Средно OEE през вълнообразуваща машина, сгъвач-подлепвач и дие-рязач с различни единици и скорости.
- Закупуване на генеалогия на ролки за всяка линия когато само един клиент го изисква.
- Сравняване на екипи вместо задания и машини. Измервайте процеса, никога човека.
Къде се вписва Fabrico
Fabrico е платформа за производителност, активирана с компютърно зрение. В преобразувателно предприятие тя е light MES с OEE и регистриране на престои първо, започвайки на една ограничителна машина.
- Автоматично регистриране на престои от сигналите на пресата, ламинатора, рязача или вълнообразуващата машина.
- Операторът потвърждава причината с един докос: смяна на задание, смяна на ролка, разкъсване на уеб, чакане за материал.
- Клип от камера като доказателство за спиране, където камера наблюдава станцията.
- Загубите оценени в пари и класирани по стойност.
- OEE в реално време по линия и смяна и един изглед за целите заводи.
- Като последна стъпка, спиране кодирано като повреда става наряд за правилния техник, с неговата стойност.
В термини на MESA това са събиране на данни, анализ на представянето и, като последна стъпка, управление на поддръжката. Машините се свързват чрез PLC, устройство на Fabrico IoT или AI камера. Fabrico не е ERP и не е пълен MES пакет: тя не прави планиране, маршрутизация на задания, генеалогия на ролки, проследяване на материали или проследимост.
Два именувани резултата: ABB, 20% по-малко престои; Ficosota, OEE от 53% до 60% и 23% повече годно производство. Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Какво е MES за преобразуватели на опаковки?
Софтуер между машините и ERP, който следи заданията и ролките през печат, ламинация, рязане и довършителни процеси, регистрира състояния на машините, скорост и отпадък и показва защо продукцията или маржът са под очакваното.
Как се изчислява OEE на флексо печатна преса?
Наличност е време на работа спрямо планираното време. Представяне е метри отпечатани спрямо възможните метри при идеалната скорост за това задание. Качество е годни метри спрямо общите метри, като отпадъкът при подготовка се счита за негоден. Умножете трите.
Make-ready отпадък - загуба от Качество или от Представяне?
Спрените минути при смяна на задание са загуба от Наличност. Метрите, изработени като отпадък докато цветът и регистрацията се настройват, са загуба от Качество. Следете и двете на задание.
Нуждае ли се завод за велпапе от пълен MES?
Само там, където клиентите изискват генеалогия на ролки или записи на ниво поръчка през целия завод. Където загубената продукция е основният разход, започнете с OEE и промени на поръчките на вълнообразуващата машина или на ограничаващата преобразувателна линия.
Вижте загубите на вашата преса в демо
Донесете една преса или вълнообразуваща машина и бележките за нейната подготовка. Ние ще покажем къде отива времето и материалът и колко струва всяка загуба.
Свързани статии









Реални плочки на Fabrico, примерни данни.