


 Connexion
 Blog
Vision par ordinateur dans l'agroalimentaire : ce qu'elle compte, comment choisir

En bref : la vision par ordinateur dans l'industrie agroalimentaire remplit deux missions différentes. Les caméras d'inspection contrôlent chaque emballage, et les caméras TRS (OEE) comptent barquettes, packs et caisses là où aucun signal machine n'existe : la production et le TRS ne dépendent plus d'une feuille de pointage.
- Cette page traite du comptage. Étiquettes, codes date, soudures et niveaux de remplissage restent du ressort de vos systèmes d'inspection.
- Dans une usine agroalimentaire, c'est le site qui pose problème : lavage haute pression, condensation en chambre froide et règles strictes des zones haute hygiène.
- Décidez d'abord comment les nettoyages allergènes et les blocages sécurité des aliments comptent dans le TRS. Sur notre poste d'exemple, la seule règle du nettoyage fait varier le TRS de 6,6 points.
- Gardez l'automate là où il fournit déjà le comptage. Placez les caméras là où l'on emballe à la main ou là où aucun comptage exploitable n'existe.
- Fabrico compte avec des caméras IA, en option, et vous pouvez ouvrir la vidéo de n'importe quel moment du poste. La détection des arrêts par caméra est sur notre feuille de route, pas encore en service.
Beaucoup d'usines agroalimentaires ont déjà des caméras sur la ligne. Elles lisent les codes date, contrôlent les étiquettes et cherchent les soudures défectueuses. Demandez pourtant ce que la ligne a produit cette nuit, et la réponse vient souvent encore d'une feuille de pointage à la table d'emballage manuel.
Cette page s'adresse aux directeurs d'usine, responsables amélioration continue et ingénieurs agroalimentaires qui choisissent des caméras pour régler ce problème. Boissons, produits laitiers, boulangerie, confiserie et viande ont chacun leurs particularités.
Nous vendons Fabrico, une plateforme cloud de TRS et de MES léger avec une option caméra.
Ce que comptent les caméras IA sur les lignes agroalimentaires, et ce qu'elles ne comptent pas
Deux types de système de vision cohabitent sur une ligne agroalimentaire. Un système d'inspection décide si un emballage est conforme. Une caméra TRS vous dit combien d'emballages la ligne a produits, et permet de revoir ce qui s'est passé quand la production a baissé.
| Mission | Caméra d'inspection | Caméra TRS |
|---|---|---|
| Compter barquettes, packs ou caisses | Parfois, en tâche annexe | Sa mission principale |
| Contrôler étiquettes, codes date, mentions allergènes | Oui | Non |
| Contrôler soudures, niveau de remplissage, forme | Oui | Non |
| Éjecter un emballage non conforme | Oui, avec un éjecteur | Non |
| Montrer un moment passé du poste | Rarement, au-delà des images de rebut | Oui, vous ouvrez la vidéo de ce moment |
| Alimenter le TRS | Par le comptage des rebuts de la ligne | Par le comptage de production |
La vision d'inspection vient de fournisseurs comme Cognex, Keyence et Mettler-Toledo. Fabrico ne la vend pas. Les deux coexistent : les rebuts de l'inspection rejoignent le taux de Qualité du TRS par le comptage ou le signal de rebut de la ligne, comme les rebuts de la trieuse pondérale.
Cette distinction compte dans l'agroalimentaire. En Australie, les allergènes non déclarés ont causé 38 % de tous les rappels alimentaires en 2025, selon Food Standards Australia New Zealand (EN). Ses statistiques de rappels (EN) désignent les erreurs au conditionnement comme la cause la plus fréquente des rappels pour allergènes non déclarés de 2021 à 2025.
Cette mission revient au vide de ligne, aux contrôles d'étiquettes et aux caméras d'inspection. Une caméra TRS n'est pas une maîtrise des allergènes. Voir contrôle des étiquettes et des codes ou caméra TRS.
Où une ligne agroalimentaire perd du temps
Avant de choisir une caméra, mettez-vous d'accord sur la façon dont chacun de ces points compte dans votre TRS. Sinon, la démo de chaque fournisseur affichera un chiffre différent pour le même poste.
Changements d'allergènes et nettoyages
Passer d'une recette avec lait à une recette sans lait impose un nettoyage complet, un contrôle et une validation. C'est planifié, mais c'est quand même du temps perdu.
Certaines usines le comptent dans le temps de production planifié, comme un arrêt avec sa propre cause, si bien qu'il apparaît dans la Disponibilité. D'autres le sortent du temps planifié. Nous recommandons la première option, comme dans notre guide sur le temps de NEP dans le TRS : un nettoyage visible est un nettoyage que l'on peut anticiper, avec moins de changements d'allergènes dans l'ordonnancement et moins d'attente des résultats d'écouvillonnage et de la validation. Ne raccourcissez jamais le nettoyage validé lui-même.
Lavage et désinfection
Un lavage ou un nettoyage pendant un poste de production suit la même règle. Un poste de nettoyage sans production planifiée sort du TRS et apparaît dans le TEEP, comme l'explique notre guide sur les postes de nettoyage dans le TRS et le TEEP. Le risque supplémentaire pour une caméra, c'est le redémarrage qui suit : objectif mouillé, buée ou support heurté peuvent fausser le comptage pendant les premières minutes de production.
Blocages sécurité des aliments
Un corps étranger trouvé dans un rebut ou un test de détecteur de métaux échoué arrête en général la ligne jusqu'à ce que l'équipe sécurité des aliments la libère. Ces minutes sont non planifiées. Le produit bloqué compte dans le total et ne devient conforme qu'une fois libéré sans retouche : la Qualité d'un poste peut donc changer un jour plus tard. Voir les arrêts sécurité des aliments dans le TRS.
Micro-arrêts à l'ensacheuse et à l'emballeuse
Les ensacheuses flow-pack, les ensacheuses et les operculeuses s'arrêtent quelques secondes à chaque fois : un pack décalé, un pack manquant, un bourrage à l'entrée. Chacun est trop court pour être noté, alors les relevés papier les perdent.
Ils s'additionnent. L'enquête Siemens True Cost of Downtime 2024 (EN), menée auprès de grands industriels, chiffre une heure d'arrêt non planifié dans les produits de grande consommation (PGC) à 36 000 $, et les PGC sont le seul secteur de l'étude où les heures d'arrêt n'ont pas baissé depuis 2019. L'heure de votre propre ligne sera différente : l'exemple chiffré ci-dessous en évalue une.
Les pages par machine vont plus loin : arrêts des ensacheuses verticales (VFFS) et arrêts des lignes d'ensachage en boulangerie.
Emballage manuel et chargement des barquettes
Tables d'emballage manuel, chargement des barquettes et mise en caisse manuelle n'ont ni automate ni compteur : la production vient donc en général d'une feuille de pointage. Une caméra compte les barquettes ou les caisses à leur passage, et une heure lente apparaît dans l'heure où elle a eu lieu. Voir le TRS d'un poste d'emballage manuel.
Chambres froides et condensation
Produit froid, air chaud et vapeur de nettoyage embuent les objectifs, et une caméra embuée perd le comptage : voir les caméras dans un atelier de conditionnement de surgelés.
Zones haute hygiène et basse hygiène
Chaque nouvel appareil en zone haute hygiène est un élément de plus à faire approuver et nettoyer par l'équipe hygiène. L'installer ou l'entretenir impose de s'habiller selon les règles de la zone et de respecter ses consignes sur les outils : choisissez donc des fixations qui demandent peu d'intervention. L'avantage : un responsable peut ouvrir la vidéo d'un arrêt en zone haute hygiène depuis l'extérieur de la zone.
Où la vision par ordinateur s'insère sur une ligne agroalimentaire
Posez trois questions à chaque poste, dans cet ordre.
Une caméra ne vaut pas la peine quand le poste a déjà un comptage exploitable, quand la perte se situe dans le process (fours, friteuses, cuiseurs) plutôt qu'au conditionnement, ou quand un système d'inspection transmet déjà un comptage fiable.
Caméra, capteur ou opérateur : quelle source pour chaque poste
| Poste | Comptage par | Pourquoi |
|---|---|---|
| Doseuse ou déposeuse avec automate | Automate | Le signal existe déjà |
| Ensacheuse flow-pack, ensacheuse ou operculeuse | Automate, ou une caméra si le comptage n'est pas exploitable | Les micro-arrêts exigent un signal horodaté |
| Chargement des barquettes ou emballage manuel | Caméra | Pas de machine, pas de signal, seulement une feuille de pointage |
| Trieuse pondérale, détecteur de métaux, caméra d'inspection | Son signal de rebut | Alimente le taux de Qualité |
| Encaisseuse ancienne sans accès à l'automate | Capteur ou caméra | Une cellule photoélectrique en sortie de caisses |
| Conditionnement en chambre froide ou en surgélation | Capteur, ou caméra dans un boîtier antibuée | La buée sur l'objectif tranche : testez après nettoyage |
| Pourquoi la ligne s'est arrêtée | Opérateur, sur une tablette | Aucun signal ne connaît la cause |
La règle empirique : un signal dont vous disposez déjà vaut mieux qu'une caméra, et une caméra vaut mieux qu'une feuille de pointage. Pour le choix complet par machine, lisez caméra ou capteur pour le TRS.
Vous voulez parler de votre propre ligne ? Réservez une démo.
Ce à quoi la caméra doit résister : lavage, froid et hygiène
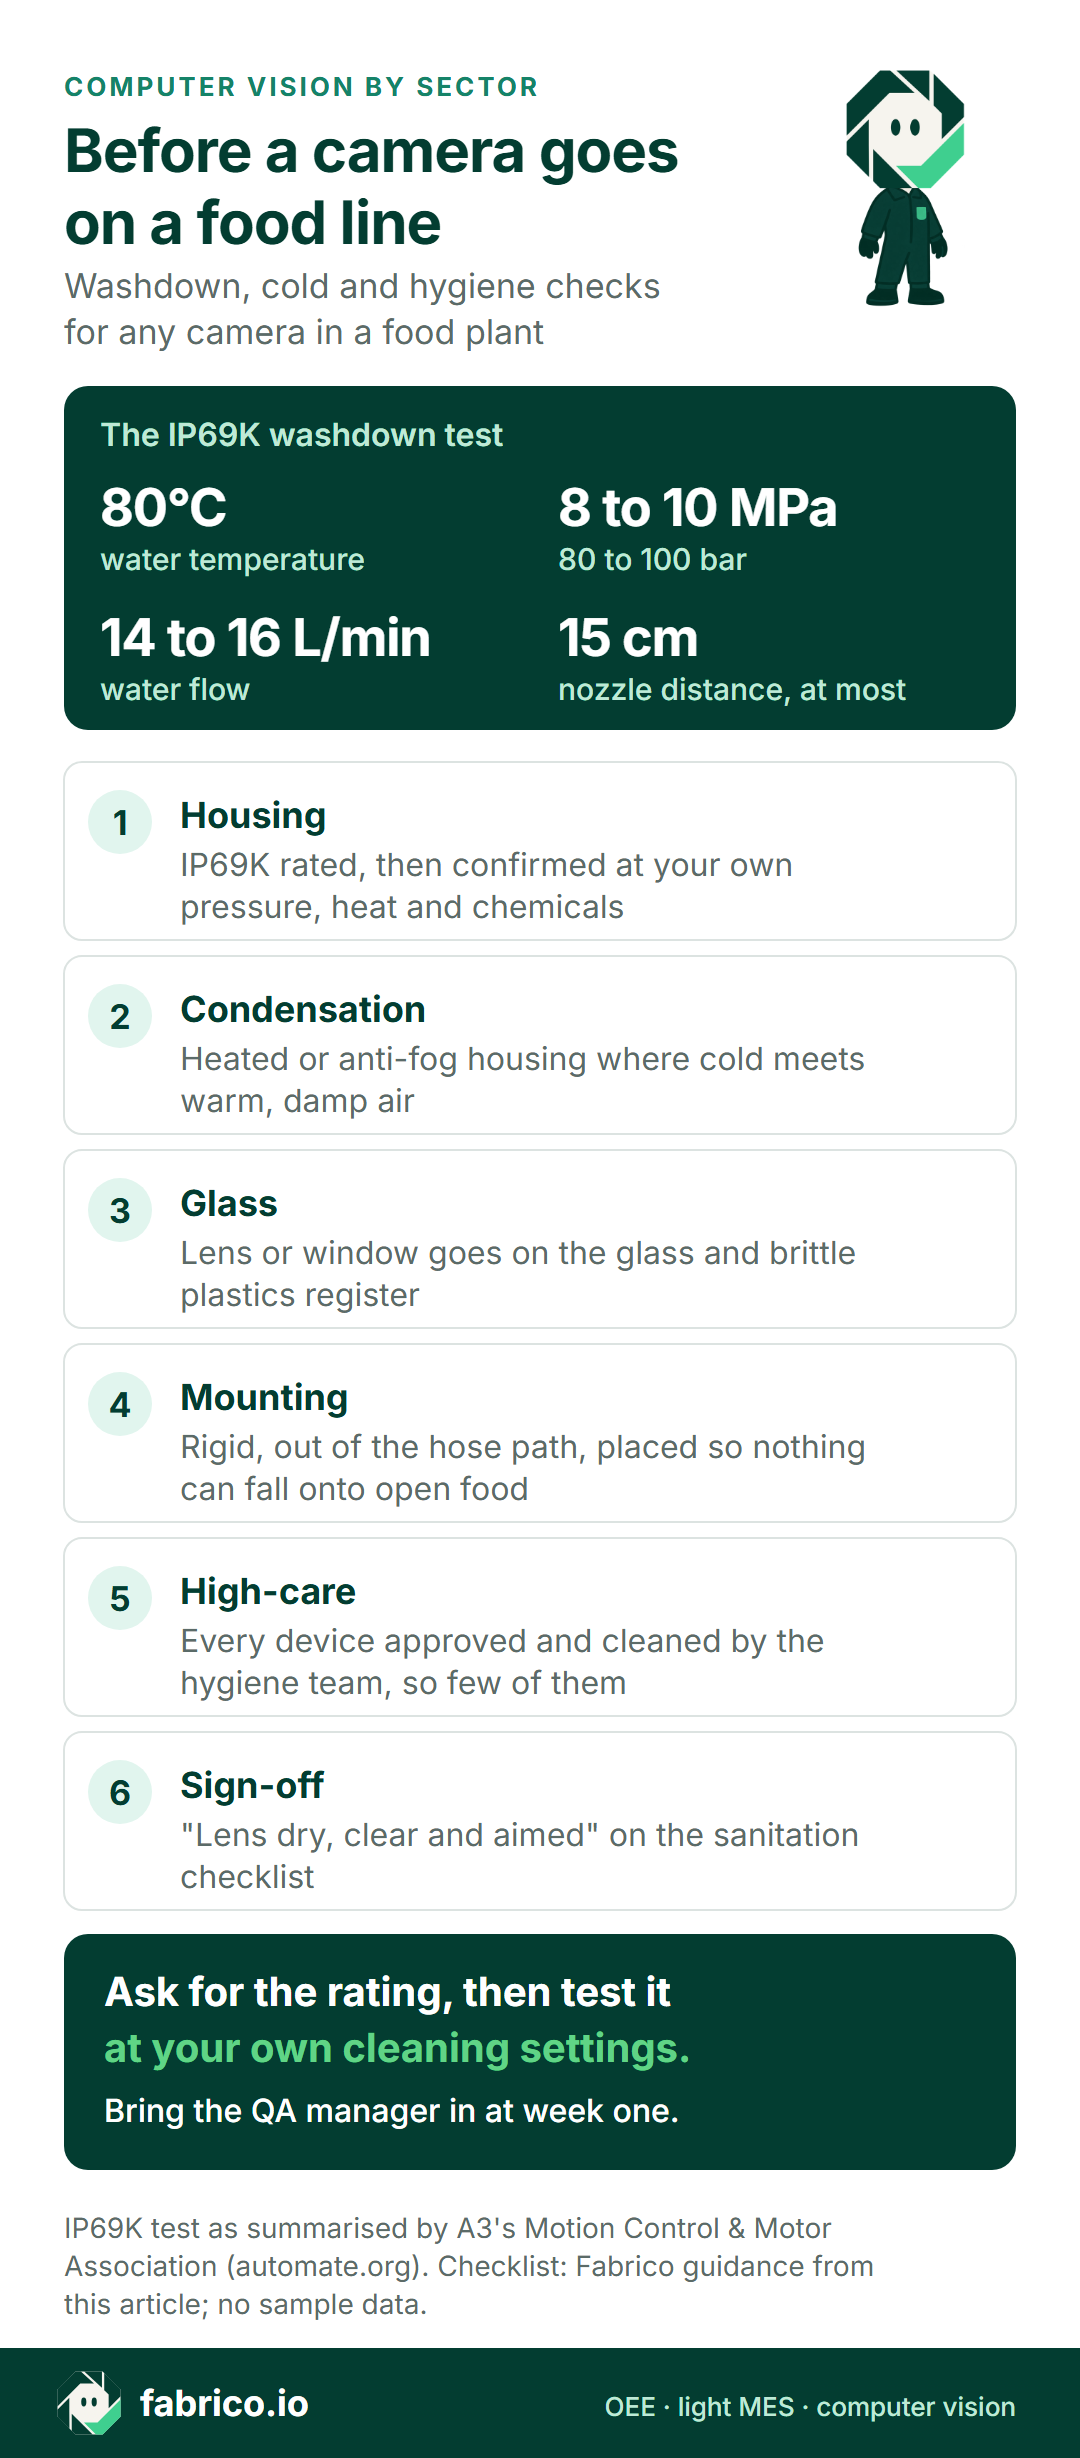
Dans une usine agroalimentaire, la moitié de la décision consiste à savoir si la caméra, le boîtier et le support résistent à votre nettoyage.
- Indice de protection au lavage. Pour les zones lavées au jet, demandez un boîtier IP69K. Son test projette 14 à 16 litres par minute d'eau à 80 °C sous 8 à 10 MPa (80 à 100 bar), à 15 cm au plus, comme le résume la Motion Control & Motor Association de l'A3 (EN). Notre guide IP69K détaille le test complet. Faites ensuite confirmer par le fournisseur la tenue à votre propre pression, température et produits chimiques.
- Matériaux. Acier inoxydable ou plastique de qualité alimentaire, lisse, sans interstices où l'eau et la saleté stagnent.
- Verre. Si votre site tient un registre du verre et des plastiques cassants, l'objectif ou la fenêtre doit y figurer.
- Fixation. Rigide, hors de la trajectoire du jet, et placée de sorte que rien ne puisse en tomber sur des aliments à nu.
- Validation. Ajoutez « objectif sec, propre et orienté » à la check-list de nettoyage.
Exemple chiffré : un poste sur une ligne de barquettes réfrigérées
Exemple illustratif, données d'exemple : une ligne fictive, pas un client. Des opérateurs chargent les barquettes à la main sur une table en zone haute hygiène, une operculeuse les ferme, puis viennent une trieuse pondérale et un détecteur de métaux.
- Temps de production planifié : 480 minutes. Cadence idéale : 60 barquettes par minute, fixée par l'operculeuse.
- L'automate de l'operculeuse fournit les signaux de marche et d'arrêt, mais son compteur compte les cycles d'operculage, pas les barquettes : un cycle avec un alvéole vide compte donc comme plein. Jusqu'ici, l'usine déclarait la production d'après la feuille de pointage.
- Un nettoyage allergènes : 40 minutes. Autres arrêts : 30 minutes, un bourrage de film (18) et une attente de composants (12).
- Comptage caméra au chargement des barquettes : 21 300 barquettes. La feuille de pointage indiquait 22 300.
- Rebuts de la trieuse pondérale et du détecteur de métaux : 400 barquettes.
Avec le comptage caméra et le nettoyage compté comme arrêt dans le temps de production planifié :
- Temps de fonctionnement : 480 minutes moins 70 minutes d'arrêts, soit 410 minutes.
- Disponibilité : 410 / 480 = 85,4 %.
- Performance : 21 300 / (410 x 60 = 24 600) = 86,6 %.
- Qualité : 20 900 conformes / 21 300 = 98,1 %.
- TRS : 85,4 % x 86,6 % x 98,1 % = 72,6 %. Vérification : 20 900 barquettes conformes / (480 x 60 = 28 800) = 72,6 %.
Changez maintenant uniquement les règles. Sortez le nettoyage du temps planifié, et le temps planifié tombe à 440 minutes : 20 900 / 26 400 = 79,2 %. Utilisez en plus la feuille de pointage, et les barquettes conformes passent à 21 900 : 21 900 / 26 400 = 83,0 %.
Même poste, mêmes barquettes, et un écart de 10,4 points. La feuille de pointage a ajouté 1 000 barquettes jamais produites. La règle du nettoyage a fait varier le TRS de 6,6 points.
La caméra n'enregistre pas les arrêts d'elle-même. Elle vous donne un comptage vérifiable : les 3 300 barquettes que la ligne aurait pu produire pendant son temps de fonctionnement (24 600 moins 21 300) apparaissent comme 55 minutes de perte de Performance, soit 1 320 EUR par poste avec une marge d'exemple de 0,40 EUR par barquette. Ouvrez la vidéo des passages lents pour comprendre pourquoi.
Pourquoi ne pas compter après l'operculeuse, hors de la zone haute hygiène ? C'est possible, et cela évite un appareil de plus en zone haute hygiène. Une caméra à la table de chargement montre aussi pourquoi la table a pris du retard.
Qui achète la vision par ordinateur dans une usine agroalimentaire
Cet achat est rarement décidé par une seule personne. Le responsable technique ou qualité peut arrêter un projet que tous les autres veulent : impliquez-le dès la première semaine.
| Rôle | Sa question | Ce qui tranche |
|---|---|---|
| Directeur d'usine ou directeur des opérations | Les chiffres que je déclare vont-ils changer ? | Un pilote sur une ligne, vérifié par un comptage manuel |
| Responsable amélioration continue ou excellence opérationnelle | Puis-je me fier au comptage et à la liste des pertes ? | Causes d'arrêt par ligne et par poste, pertes en argent |
| Responsable ingénierie | Fixation, alimentation électrique, réseau, lavage | Indice du boîtier vérifié avec vos paramètres de nettoyage |
| Responsable technique ou qualité | Hygiène, verre, accès en zone haute hygiène | Matériaux, méthode de nettoyage et une étape de validation |
| IT ou OT | Réseau, accès, où va la vidéo | Un schéma des données et des accès |
| RH ou instances représentatives du personnel (CSE ou équivalent) | Filme-t-on les personnes ? | Caméras orientées vers le produit, règles écrites pour la vidéo |
Huit questions à poser à tout fournisseur de caméras pour une usine agroalimentaire
Posez-les à chaque fournisseur, et à nous aussi. Apportez une vraie ligne et une semaine de feuilles de pointage comme cas test.
- Lavage : quel indice IP porte le boîtier, et a-t-il été vérifié avec notre pression, notre température et nos produits de nettoyage ?
- Changements de SKU : quand un nouveau format de barquette ou d'emballage arrive, faut-il réentraîner la caméra, qui s'en charge, et la cadence idéale suit-elle le SKU ?
- Règles : comment les nettoyages allergènes et les blocages sécurité des aliments comptent-ils dans votre TRS, et peut-on fixer une seule règle pour toutes les usines ?
- Emballage manuel : la caméra peut-elle compter les barquettes à une table où travaillent quatre personnes, sans suivre les personnes ?
- Précision : comment tester le comptage caméra par rapport à un comptage manuel ? Voir la précision d'un comptage par caméra.
- Jonctions : là où un comptage caméra rejoint les données automate sur une même ligne, comment évitez-vous de compter un pack deux fois ?
- Rebuts : comment les rebuts de notre trieuse pondérale, de notre détecteur de métaux et de nos caméras d'inspection atteignent-ils le taux de Qualité ?
- Vidéo : la vidéo est-elle conservée, où, combien de temps, et qui peut l'ouvrir ?
Caméras près des personnes : vie privée et représentants du personnel
Les postes d'emballage manuel sont là où se trouvent les personnes, la question se pose donc tôt. Orientez la caméra vers le tapis et les barquettes, et cadrez l'image sur le produit. À une table d'emballage, des mains et des bras traverseront quand même le champ : dites-le à l'équipe.
Convenez par écrit de l'usage de la vidéo et de qui l'ouvre. En Allemagne et dans plusieurs autres pays de l'UE, les représentants du personnel ont leur mot à dire avant l'installation des caméras : associez-les avant le pilote. Voir notre guide sur les représentants du personnel.
Le masquage automatique des personnes dans l'image est sur notre feuille de route. Aujourd'hui, la protection de la vie privée repose sur l'orientation de la caméra et sur qui peut ouvrir la vidéo : demandez-nous pendant la démo ce que couvre la configuration actuelle. Voir des caméras sur la ligne de production sans surveiller les personnes.
Comment Fabrico s'y prend
Voici ce qui est en service, ce qu'ajoute l'option caméra, et ce qui ne l'est pas.
- Arrêts et comptages : à partir du signal machine, via un automate, un capteur ou un compteur. L'opérateur ajoute la cause d'arrêt à la ligne, sur une tablette ou un téléphone.
- TRS et pertes : TRS, arrêts et pertes par ligne et par poste, avec les pertes exprimées en argent. Sur le web, iOS et Android.
- Option caméra, sur demande : des caméras IA comptent la production, y compris aux postes d'emballage manuel et sur les machines sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, la vidéo est diffusée en streaming sur demande, sans être stockée dans Fabrico.
- Vos données : exportables via l'API REST, des webhooks ou un export Excel et CSV.
- Feuille de route, pas encore en service : la détection des arrêts par caméra, les zones de bourrage, et une caméra qui propose une cause d'arrêt que l'opérateur confirme.
- Ce que nous ne faisons pas : l'inspection des étiquettes, codes, soudures ou niveaux de remplissage, la conformité allergènes ou sécurité des aliments, et la traçabilité. Pour la planification de la production, posez-nous la question pendant la démo.
L'option caméra est présentée sur vision par ordinateur pour le TRS. Pour un choix plus large, voir logiciel TRS et ce que couvre un MES léger.
Vous cartographiez tous les systèmes de l'usine ? Commencez par les logiciels pour l'industrie agroalimentaire, puis le MES pour l'agroalimentaire et le TRS dans l'agroalimentaire et les boissons. Pour des lignes alimentaires et non alimentaires ensemble, voir le TRS pour les usines de PGC.
Testez ces affirmations comme celles de n'importe quel fournisseur. Apportez un plan de ligne et demandez-nous quels comptages une caméra remplacerait et lesquels elle ne remplacerait pas.
Réservez une démo ou contactez-nous.
Questions fréquentes
La vision par ordinateur dans l'industrie agroalimentaire, est-ce la même chose que l'inspection par vision ?
Non. Les caméras d'inspection contrôlent chaque emballage : étiquettes, codes, soudures et niveau de remplissage. Les caméras TRS comptent la production et permettent de revoir un moment du poste. La plupart des lignes agroalimentaires ont besoin des deux.
Les caméras IA fonctionnent-elles en chambre froide et en salle réfrigérée ?
C'est possible, mais la condensation est le risque là où un produit froid rencontre un air chaud et humide. Un boîtier chauffé ou antibuée aide. Testez le comptage lors d'un redémarrage après nettoyage.
Les changements d'allergènes doivent-ils compter comme arrêts planifiés ou non planifiés ?
Pas comme arrêts planifiés. Le nettoyage figure au planning, mais il coûte de la production : la plupart des usines le gardent dans le temps de production planifié, comme perte de Disponibilité avec son propre code de cause. Seul un poste de nettoyage sans production planifiée sort du TRS. Appliquez une seule règle sur toutes les lignes.
La vidéo de la caméra est-elle conservée ?
Pas dans Fabrico. Dans la configuration standard, la vidéo est diffusée en streaming quand quelqu'un ouvre un moment sur la chronologie du poste, sans être stockée dans Fabrico. Demandez-nous, ainsi qu'à chaque fournisseur, où la vidéo est conservée avant sa diffusion, pendant combien de temps et qui peut l'ouvrir.
Qu'est-ce qui détermine le coût de la vision par ordinateur en transformation alimentaire ?
Le nombre de lignes et de caméras, les boîtiers pour le lavage et la fixation, les travaux réseau et la formation. Nos tarifs ne sont pas publics : donnez à chaque fournisseur la même liste de lignes et comparez ce qui est comparable.
Vous voulez voir un comptage caméra sur une ligne comme la vôtre ? Réservez une démo.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.