


 Zaloguj
 Blog
Computer vision w produkcji żywności: co liczy i jak wybrać

W skrócie: computer vision w produkcji żywności wykonuje dwa różne zadania. Kamery inspekcyjne sprawdzają każde opakowanie, a kamery OEE liczą tacki, opakowania i kartony tam, gdzie nie ma sygnału maszyny, więc produkcja i OEE przestają zależeć od arkusza zliczeń.
- Ten artykuł dotyczy liczenia. Etykiety, kody dat, zgrzewy i poziom napełnienia pozostają zadaniem systemów inspekcyjnych.
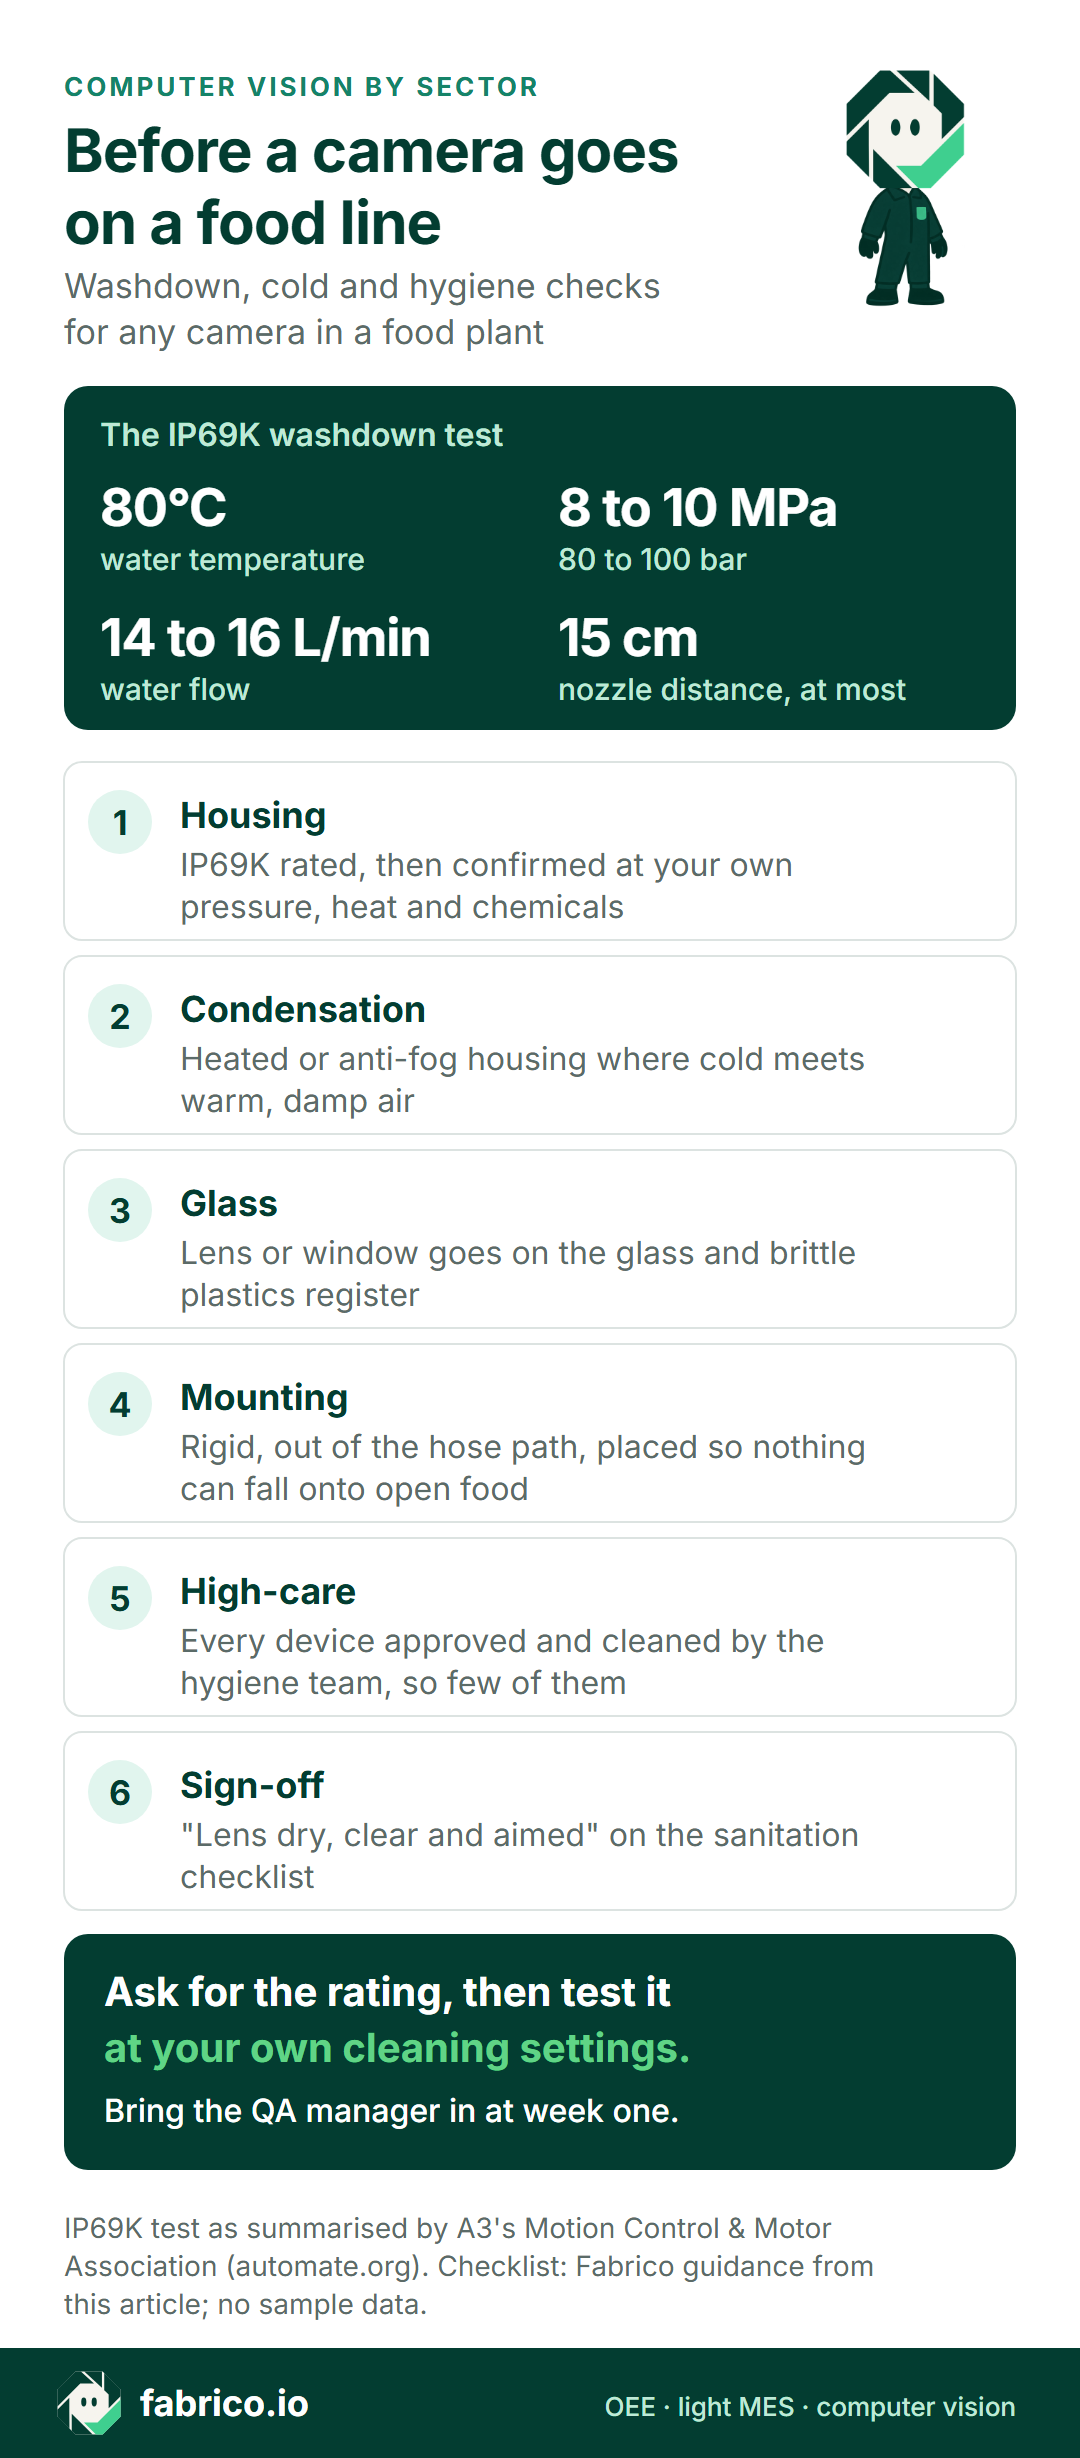
- W zakładzie spożywczym najtrudniejsze jest otoczenie: mycie pod wysokim ciśnieniem, kondensacja w chłodniach i zasady higieny w strefie wysokiej higieny (high care).
- Najpierw należy ustalić, jak mycia alergenowe i wstrzymania z powodów bezpieczeństwa żywności liczą się w OEE. W naszej przykładowej zmianie sama reguła dla mycia alergenowego zmienia OEE o 6,6 punktu.
- Tam, gdzie PLC liczy, licznikiem zostaje PLC. Kamery warto montować tam, gdzie pakują ludzie, albo tam, gdzie nie ma użytecznego licznika.
- Fabrico liczy produkcję kamerami AI w ramach dodatku i pozwala otworzyć wideo z dowolnego momentu zmiany. Wykrywanie przestojów przez kamerę jest w naszych planach rozwoju, jeszcze nie działa.
Wiele zakładów spożywczych ma już kamery na linii. Odczytują kody dat, sprawdzają etykiety i szukają wadliwych zgrzewów. Gdy jednak zapytać, ile linia wyprodukowała ostatniej nocy, odpowiedź często nadal pochodzi z arkusza zliczeń przy stole ręcznego pakowania.
Ten artykuł jest dla kierowników zakładów spożywczych, liderów ciągłego doskonalenia i inżynierów, którzy wybierają kamery, aby to zmienić. Każda z branż: napoje, mleczarstwo, piekarnictwo, cukiernictwo i przetwórstwo mięsa, ma przy tym swoją specyfikę.
Sprzedajemy Fabrico, chmurową platformę OEE i light MES z dodatkiem kamerowym.
Co liczą kamery AI na liniach produkcji żywności, a czego nie
Na linii spożywczej pracują obok siebie dwa rodzaje systemów wizyjnych. System inspekcyjny decyduje, czy jedno opakowanie jest dobre. Kamera OEE mówi, ile opakowań wyprodukowała linia, i pozwala wrócić do tego, co się działo, gdy produkcja spadła.
| Zadanie | Kamera inspekcyjna | Kamera OEE |
|---|---|---|
| Liczenie tacek, opakowań lub kartonów | Czasem, jako zadanie poboczne | Jej główne zadanie |
| Sprawdzanie etykiet, kodów dat, informacji o alergenach | Tak | Nie |
| Sprawdzanie zgrzewów, poziomu napełnienia, kształtu | Tak | Nie |
| Usuwanie wadliwego opakowania z linii | Tak, z ramieniem odrzutu | Nie |
| Pokazanie minionego momentu zmiany | Rzadko, poza zdjęciami odrzutów | Tak, otwiera się wideo z tego momentu |
| Zasilanie OEE | Przez licznik odrzutów linii | Przez licznik produkcji |
Inspekcję wizyjną dostarczają firmy takie jak Cognex, Keyence i Mettler-Toledo. Fabrico jej nie sprzedaje. Oba systemy działają obok siebie: odrzuty z inspekcji trafiają do wskaźnika jakości OEE przez licznik lub sygnał odrzutów linii, tak samo jak odrzuty z wagi kontrolnej.
W branży spożywczej ten podział ma znaczenie. W Australii niezadeklarowane alergeny były przyczyną 38% wszystkich wycofań żywności w 2025 roku, według Food Standards Australia New Zealand (EN). Jej statystyki wycofań (EN) wskazują błędy podczas pakowania jako najczęstszą przyczynę wycofań z powodu niezadeklarowanych alergenów w latach 2021 do 2025.
To zadanie spoczywa na procedurze zwolnienia linii (line clearance), kontroli etykiet i kamerach inspekcyjnych. Kamera OEE nie jest środkiem kontroli alergenów. Więcej w artykule kontrola etykiet i kodów a kamery OEE.
Gdzie linia spożywcza traci czas
Zanim wybierze się kamerę, warto uzgodnić, jak każda z tych pozycji liczy się w OEE. W przeciwnym razie demo każdego dostawcy pokaże inny wynik dla tej samej zmiany.
Przezbrojenia i mycia alergenowe
Przejście z receptury z mlekiem na recepturę bez mleka oznacza pełne mycie, kontrolę i zatwierdzenie. Jest zaplanowane, ale to nadal stracony czas.
Niektóre zakłady liczą je w planowanym czasie produkcji, jako postój z własną przyczyną, więc widać je w dostępności. Inne wyłączają je z czasu planowanego. Zalecamy pierwsze podejście, tak jak w naszym poradniku o czasie CIP w OEE: widoczne mycie można uwzględnić w planowaniu, z mniejszą liczbą zmian alergenów w kolejności produkcji i krótszym czekaniem na wyniki wymazów i zatwierdzenie. Nigdy nie należy skracać samego zwalidowanego mycia.
Mycie i sanitacja
Mycie lub czyszczenie w trakcie zmiany produkcyjnej podlega tej samej regule. Zmiana sanitarna bez zaplanowanej produkcji jest poza OEE i widać ją w TEEP, jak wyjaśnia nasz poradnik o zmianach sanitarnych w OEE i TEEP. Dodatkowe ryzyko dla kamery to rozruch po myciu: mokry obiektyw, zaparowanie lub potrącony uchwyt mogą zepsuć liczenie w pierwszych minutach produkcji.
Wstrzymania z powodów bezpieczeństwa żywności
Ciało obce znalezione w odrzucie albo nieudany test wykrywacza metali zwykle zatrzymuje linię, dopóki zespół ds. bezpieczeństwa żywności jej nie zwolni. Te minuty są nieplanowane. Wstrzymany produkt liczy się do sumy i staje się dobry dopiero po zwolnieniu bez poprawek, więc wskaźnik jakości zmiany może zmienić się dzień później. Więcej w artykule postoje z powodów bezpieczeństwa żywności w OEE.
Mikroprzestoje na pakowarce i owijarce
Pakowarki typu flow pack, workowarki i zgrzewarki tacek zatrzymują się na kilka sekund: opakowanie poza podziałką, pominięte opakowanie, zator na wejściu. Każdy taki postój jest zbyt krótki, by go zapisać, więc w dokumentacji papierowej przepada.
Te sekundy się sumują. Badanie Siemens True Cost of Downtime 2024 (EN) wśród dużych producentów wycenia godzinę nieplanowanego przestoju w branży FMCG na 36 000 USD, a FMCG to jedyny sektor w badaniu, w którym liczba godzin przestojów nie spadła od 2019 roku. Godzina na Państwa linii będzie kosztować inaczej: przykład poniżej wycenia jedną z nich.
Artykuły o maszynach omawiają to dokładniej: postoje workowarek VFFS i postoje linii pakowania pieczywa w worki.
Ręczne pakowanie i układanie tacek
Stoły ręcznego pakowania, układanie tacek i ręczne pakowanie do kartonów nie mają PLC ani licznika, więc produkcja zwykle pochodzi z arkusza zliczeń. Kamera liczy tacki lub kartony, gdy przechodzą, a wolniejsza godzina jest widoczna w tej godzinie, w której wystąpiła. Więcej w artykule OEE dla stanowiska ręcznego pakowania.
Chłodnie i kondensacja
Zimny produkt, ciepłe powietrze i para z mycia powodują zaparowanie obiektywów, a zaparowana kamera traci liczenie: więcej w artykule kamery w hali pakowania mrożonek.
Strefy wysokiej i niskiej higieny (high care i low care)
Każde nowe urządzenie w strefie wysokiej higieny to kolejna rzecz, którą zespół ds. higieny musi zatwierdzić i czyścić. Montaż lub serwis wymaga przebrania się i przestrzegania zasad strefy dotyczących narzędzi, dlatego warto wybierać uchwyty, które wymagają niewiele pracy. Zaleta: kierownik może otworzyć wideo z postoju w strefie wysokiej higieny spoza tej strefy.
Gdzie computer vision w produkcji żywności pasuje na linii
Na każdym stanowisku warto zadać trzy pytania, w tej kolejności.
Kamera się nie opłaca, gdy stanowisko ma już użyteczny licznik, gdy strata leży w procesie (piece, frytownice, kotły warzelne), a nie w pakowaniu, albo gdy system inspekcyjny już przesyła wiarygodny licznik.
Kamera, czujnik czy operator: jakie źródło dla każdego stanowiska
| Stanowisko | Licznik z | Dlaczego |
|---|---|---|
| Napełniarka lub dozownik z PLC | PLC | Sygnał już jest |
| Pakowarka flow pack, workowarka lub zgrzewarka tacek | PLC albo kamera, jeśli licznik nie jest użyteczny | Mikroprzestoje wymagają sygnału z czasem |
| Układanie tacek lub ręczne pakowanie | Kamera | Brak maszyny, brak sygnału, tylko arkusz zliczeń |
| Waga kontrolna, wykrywacz metali, kamera inspekcyjna | Jej sygnał odrzutu | Zasila wskaźnik jakości |
| Starsza pakowarka kartonów bez dostępu do PLC | Czujnik lub kamera | Fotokomórka na wyjściu kartonów |
| Pakowanie w chłodni lub mroźni | Czujnik albo kamera w obudowie zapobiegającej parowaniu | Decyduje zaparowanie obiektywu: test po sanitacji |
| Dlaczego linia stanęła | Operator, na tablecie | Żaden sygnał nie zna przyczyny |
Zasada ogólna: sygnał, który już jest, wygrywa z kamerą, a kamera wygrywa z arkuszem zliczeń. Pełny wybór według maszyny opisuje artykuł kamera czy czujnik do OEE.
Chcą Państwo omówić własną linię? Zapraszamy na demo.
Co kamera musi wytrzymać: mycie, chłód i higienę
W zakładzie spożywczym połowa decyzji to pytanie, czy kamera, obudowa i uchwyt przetrwają Państwa mycie.
- Klasa odporności na mycie. Do stref mytych wodą pod ciśnieniem należy wymagać obudowy IP69K. W jej teście natryskuje się 14 do 16 litrów na minutę wody o temperaturze 80°C pod ciśnieniem 8 do 10 MPa (80 do 100 bar) z odległości nie większej niż 15 cm, jak podsumowuje to A3's Motion Control & Motor Association (EN). Nasz poradnik o IP69K opisuje cały test. Następnie dostawca powinien potwierdzić klasę dla Państwa ciśnienia, temperatury i środków chemicznych.
- Materiały. Stal nierdzewna lub tworzywo dopuszczone do kontaktu z żywnością, gładkie, bez szczelin, w których zbiera się woda i brud.
- Szkło. Jeśli zakład prowadzi rejestr szkła i twardych tworzyw sztucznych, obiektyw lub okienko kamery musi się w nim znaleźć.
- Montaż. Sztywny, poza zasięgiem węża i tak umieszczony, by nic nie mogło z niego spaść na odkrytą żywność.
- Zatwierdzenie. Do listy kontrolnej sanitacji warto dodać punkt „obiektyw suchy, czysty i ustawiony”.
Przykład obliczeniowy: jedna zmiana na linii tacek z produktem chłodzonym
Przykład poglądowy, dane przykładowe: jedna przykładowa linia, nie klient. Pracownicy ręcznie układają tacki przy stole w strefie wysokiej higieny, zgrzewarka je zamyka, a dalej są waga kontrolna i wykrywacz metali.
- Planowany czas produkcji: 480 minut. Prędkość idealna: 60 tacek na minutę, wyznaczana przez zgrzewarkę.
- PLC zgrzewarki podaje sygnały pracy i postoju, ale jej licznik liczy cykle zgrzewania, a nie tacki, więc cykl z pustym gniazdem nadal liczy się jako pełny. Dotąd zakład raportował produkcję z arkusza zliczeń.
- Jedno mycie alergenowe: 40 minut. Inne postoje: 30 minut, zator folii (18) i oczekiwanie na komponenty (12).
- Licznik kamery przy układaniu tacek: 21 300 tacek. Arkusz zliczeń podawał 22 300.
- Odrzuty z wagi kontrolnej i wykrywacza metali: 400 tacek.
Z licznikiem kamery i myciem jako postojem w planowanym czasie produkcji:
- Czas pracy: 480 minut minus 70 minut postojów to 410 minut.
- Dostępność: 410 / 480 = 85,4%.
- Wydajność: 21 300 / (410 x 60 = 24 600) = 86,6%.
- Jakość: 20 900 dobrych / 21 300 = 98,1%.
- OEE: 85,4% x 86,6% x 98,1% = 72,6%. Sprawdzenie: 20 900 dobrych tacek / (480 x 60 = 28 800) = 72,6%.
Teraz zmieniamy tylko reguły. Po wyłączeniu mycia z czasu planowanego planowany czas spada do 440 minut: 20 900 / 26 400 = 79,2%. Jeśli dodatkowo użyć arkusza zliczeń, liczba dobrych tacek rośnie do 21 900: 21 900 / 26 400 = 83,0%.
Ta sama zmiana, te same tacki i rozrzut 10,4 punktu. Arkusz zliczeń dodał 1000 tacek, których nigdy nie wyprodukowano. Reguła dla mycia zmieniła OEE o 6,6 punktu.
Kamera sama nie rejestruje postojów. Daje licznik, który można sprawdzić, więc 3300 tacek, które linia mogła wyprodukować w czasie pracy (24 600 minus 21 300), widać jako 55 minut straty wydajności: 1320 EUR na zmianę przy przykładowej marży 0,40 EUR na tackę. Wideo z wolniejszych odcinków pokazuje, dlaczego tak się stało.
Dlaczego nie liczyć za zgrzewarką, poza strefą wysokiej higieny? Można, i wtedy jedno urządzenie mniej trafia do tej strefy. Kamera przy stole układania pokazuje jednak również, dlaczego stół nie nadążał.
Kto kupuje computer vision w zakładzie spożywczym
Rzadko kupuje je jedna osoba. Kierownik techniczny lub kierownik ds. jakości może zatrzymać projekt, którego chcą wszyscy inni, dlatego warto włączyć go już w pierwszym tygodniu.
| Rola | O co pyta | Co rozstrzyga |
|---|---|---|
| Dyrektor zakładu lub dyrektor operacyjny | Czy zmienią się liczby, które raportuję? | Pilotaż na jednej linii, sprawdzony z ręcznym liczeniem |
| Lider CI lub OpEx | Czy mogę ufać licznikowi i liście strat? | Przyczyny postojów według linii i zmiany, straty w pieniądzu |
| Kierownik działu technicznego | Montaż, zasilanie, sieć, mycie | Klasa obudowy sprawdzona dla Państwa parametrów mycia |
| Kierownik techniczny lub ds. jakości | Higiena, szkło, dostęp do strefy wysokiej higieny | Materiały, metoda czyszczenia i krok zatwierdzenia |
| IT lub OT | Sieć, dostęp, dokąd trafia wideo | Schemat danych i dostępu |
| HR lub przedstawiciele pracowników | Czy filmujemy ludzi? | Kamery skierowane na produkt, spisane zasady dotyczące wideo |
Osiem pytań do każdego dostawcy kamer dla zakładu spożywczego
Warto zadać je każdemu dostawcy, również nam. Jako przypadek testowy najlepiej przynieść jedną prawdziwą linię i arkusze zliczeń z jednego tygodnia.
- Mycie: jaką klasę IP ma obudowa i czy sprawdzono ją dla naszego ciśnienia mycia, temperatury i środków chemicznych?
- Zmiany SKU: gdy pojawia się nowy format tacki lub opakowania, czy kamerę trzeba uczyć od nowa, kto to robi i czy prędkość idealna zmienia się wraz z SKU?
- Reguły: jak mycia alergenowe i wstrzymania z powodów bezpieczeństwa żywności liczą się w Państwa OEE i czy możemy ustawić jedną regułę dla wszystkich zakładów?
- Ręczne pakowanie: czy kamera policzy tacki przy stole, przy którym pracują cztery osoby, bez śledzenia ludzi?
- Dokładność: jak sprawdzić licznik kamery z ręcznym liczeniem? Więcej w artykule jak dokładny jest licznik kamery.
- Połączenia: gdy na jednej linii licznik kamery spotyka się z danymi z PLC, jak unikają Państwo podwójnego liczenia opakowania?
- Odrzuty: jak odrzuty z naszej wagi kontrolnej, wykrywacza metali i kamer inspekcyjnych trafiają do wskaźnika jakości?
- Wideo: czy wideo jest przechowywane, gdzie, jak długo i kto może je otworzyć?
Kamery w pobliżu ludzi: prywatność i przedstawiciele pracowników
Stanowiska ręcznego pakowania to miejsca, gdzie są ludzie, więc ten temat pojawia się wcześnie. Kamerę należy skierować na taśmę i tacki, a kadr ustawić na produkt. Przy stole pakowania dłonie i ramiona i tak będą przechodzić przez kadr, dlatego warto powiedzieć o tym zespołowi.
Należy uzgodnić na piśmie, do czego służy wideo i kto je otwiera. W Niemczech i kilku innych krajach UE przedstawiciele pracowników mają głos, zanim zostaną zamontowane kamery, dlatego warto włączyć ich przed pilotażem. Więcej w naszym poradniku o przedstawicielach pracowników.
Automatyczne maskowanie ludzi w kadrze jest w naszych planach rozwoju. Dziś prywatność zależy od tego, gdzie skierowana jest kamera i kto może otworzyć wideo, dlatego podczas demo warto zapytać nas, co obejmuje obecna konfiguracja. Więcej w artykule kamery na linii produkcyjnej bez inwigilacji ludzi.
Jak robi to Fabrico
Oto co działa już dziś, co dodaje dodatek kamerowy i czego nie robimy.
- Postoje i liczniki: z sygnału maszyny, przez PLC, czujnik lub licznik. Operator dodaje przyczynę postoju przy linii, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, ze stratami pokazanymi w pieniądzu. W przeglądarce, na iOS i Androidzie.
- Dodatek kamerowy, na życzenie: kamery AI liczą produkcję, także na stanowiskach ręcznego pakowania i przy maszynach bez użytecznego sygnału. Można otworzyć wideo z kamery z dowolnego momentu na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
- Państwa dane: dostępne przez REST API, webhooki albo eksport do Excela i CSV.
- Plany rozwoju, jeszcze nie działa: wykrywanie postojów przez kamerę, strefy zatorów oraz kamera, która zaproponuje przyczynę postoju do potwierdzenia przez operatora.
- Czego nie robimy: inspekcji etykiet, kodów, zgrzewów ani poziomu napełnienia, zgodności w zakresie alergenów ani bezpieczeństwa żywności, ani identyfikowalności. O planowanie produkcji prosimy zapytać nas podczas demo.
Dodatek kamerowy opisuje strona computer vision dla OEE. Szerszy wybór przedstawiają artykuły oprogramowanie OEE i to, co obejmuje light MES.
Mapują Państwo wszystkie systemy w zakładzie? Warto zacząć od artykułu oprogramowanie dla produkcji żywności, a potem MES dla produkcji żywności i OEE w branży spożywczej i napojów. Dla linii spożywczych i niespożywczych razem: OEE dla zakładów FMCG.
Nasze deklaracje warto sprawdzić tak jak deklaracje każdego dostawcy. Proszę przynieść jedną mapę linii i zapytać nas, które liczniki kamera by zastąpiła, a których nie.
Zapraszamy na demo lub do kontaktu.
O co pytają Państwo dalej
Czy computer vision w przemyśle spożywczym to to samo co inspekcja wizyjna?
Nie. Kamery inspekcyjne sprawdzają każde opakowanie: etykiety, kody, zgrzewy i poziom napełnienia. Kamery OEE liczą produkcję i pozwalają wrócić do dowolnego momentu zmiany. Większość linii spożywczych potrzebuje obu.
Czy kamery AI działają w chłodniach i halach chłodzonych?
Tak, ale ryzykiem jest kondensacja tam, gdzie zimny produkt spotyka ciepłe, wilgotne powietrze. Pomaga obudowa podgrzewana lub zapobiegająca parowaniu (anti-fog). Liczenie warto przetestować przy rozruchu po myciu i sanitacji.
Czy przezbrojenia alergenowe liczy się jako przestój planowany czy nieplanowany?
Nie jako przestój planowany. Mycie jest w harmonogramie, ale kosztuje produkcję, dlatego większość zakładów pozostawia je w planowanym czasie produkcji jako stratę dostępności z własnym kodem przyczyny. Poza OEE jest tylko zmiana sanitarna, na którą nie zaplanowano produkcji. Warto stosować jedną regułę na każdej linii.
Czy wideo z kamer jest przechowywane?
Nie w Fabrico. W standardowej konfiguracji wideo jest przesyłane strumieniowo, gdy ktoś otworzy dany moment na osi czasu zmiany, i nie jest przechowywane w Fabrico. Warto zapytać nas i każdego dostawcę, gdzie wideo jest przechowywane, zanim zostanie przesłane strumieniowo, jak długo i kto może je otworzyć.
Od czego zależy koszt computer vision w przetwórstwie spożywczym?
Od liczby linii i kamer, obudów odpornych na mycie i montażu, prac sieciowych oraz szkoleń. Nasz cennik nie jest publiczny, dlatego warto dać każdemu dostawcy tę samą listę linii i porównywać takie same oferty.
Chcą Państwo zobaczyć licznik kamery na linii podobnej do Państwa linii? Zapraszamy na demo.
Powiązane artykuły




Najnowsze wiadomości z naszego bloga





Prawdziwe kafelki Fabrico, dane przykładowe.