


 Iniciar sesión
 Blog
Visión artificial en la industria alimentaria: qué cuenta y cómo elegirla

En resumen: la visión artificial en la industria alimentaria cumple dos funciones distintas. Las cámaras de inspección revisan cada envase, y las cámaras de OEE cuentan bandejas, envases y cajas donde no existe señal de máquina, de modo que la producción y el OEE dejan de depender de una hoja de conteo manual.
- Esta página trata la función de conteo. Etiquetas, códigos de fecha, sellados y niveles de llenado siguen en manos de sus sistemas de inspección.
- En una planta alimentaria lo difícil es el entorno: lavado a alta presión, condensación en cámaras frigoríficas y normas de higiene de las zonas de alto cuidado (high-care).
- Defina primero cómo cuentan en el OEE las limpiezas de alérgenos y las retenciones por seguridad alimentaria. En nuestro turno de ejemplo, solo la regla de la limpieza mueve el OEE 6,6 puntos.
- Mantenga el PLC donde ya cuenta. Ponga cámaras donde se envasa a mano o donde no hay un conteo utilizable.
- Fabrico ofrece el conteo automático con cámaras con IA como módulo adicional, y usted puede abrir el vídeo de cualquier momento del turno. Las paradas detectadas por cámara están en nuestra hoja de ruta, aún no disponibles.
Muchas plantas alimentarias ya tienen cámaras en la línea. Leen códigos de fecha, revisan etiquetas y buscan sellados defectuosos. Pero pregunte qué produjo la línea anoche y la respuesta a menudo sigue saliendo de una hoja de conteo en la mesa de envasado manual.
Esta página es para directores de planta, responsables de mejora continua e ingenieros de la industria alimentaria que eligen cámaras para resolverlo. Las plantas de bebidas, lácteos, panadería, confitería y cárnicas tienen cada una sus particularidades.
Vendemos Fabrico, una plataforma de OEE y MES ligero en la nube con un módulo adicional de cámaras.
Qué cuentan las cámaras con IA en las líneas de producción de alimentos, y qué no
En una línea de alimentos conviven dos tipos de sistemas de visión. Un sistema de inspección decide si un envase está bien. Una cámara de OEE le dice cuántos envases ha producido la línea y le permite revisar qué pasó cuando bajó la producción.
| Función | Cámara de inspección | Cámara de OEE |
|---|---|---|
| Contar bandejas, envases o cajas | A veces, como tarea secundaria | Su función principal |
| Revisar etiquetas, códigos de fecha, texto de alérgenos | Sí | No |
| Revisar sellados, nivel de llenado, forma | Sí | No |
| Expulsar un envase defectuoso de la línea | Sí, con un brazo de rechazo | No |
| Mostrar un momento pasado del turno | Rara vez, más allá de las imágenes de rechazo | Sí, usted abre el vídeo de ese momento |
| Alimentar el OEE | A través del recuento de rechazos de la línea | A través del conteo de producción |
La visión de inspección la suministran proveedores como Cognex, Keyence y Mettler-Toledo. Fabrico no la vende. Ambas conviven: los rechazos de inspección llegan al índice de Calidad del OEE a través del recuento o la señal de rechazos de la línea, igual que los rechazos de la controladora de peso.
La separación importa en alimentación. En Australia, los alérgenos no declarados causaron el 38 % de todas las retiradas de alimentos en 2025, según Food Standards Australia New Zealand (EN). Sus estadísticas de retiradas señalan los errores durante el envasado como la causa más común de las retiradas por alérgenos no declarados entre 2021 y 2025.
Esa tarea corresponde al despeje de línea, la revisión de etiquetas y las cámaras de inspección. Una cámara de OEE no es un control de alérgenos. Consulte revisión de etiquetas y códigos frente a cámaras de OEE.
Dónde pierde tiempo una línea de alimentos
Antes de elegir una cámara, acuerde cómo cuenta cada uno de estos casos en su OEE. Si no, la demo de cada proveedor mostrará una cifra distinta para el mismo turno.
Cambios de alérgeno y limpiezas
Pasar de una receta con leche a una sin leche implica una limpieza completa, una verificación y una aprobación. Está programado, pero sigue siendo tiempo perdido.
Algunas plantas lo cuentan dentro del tiempo de producción planificado, como una parada con su propio motivo, de modo que aparece en la Disponibilidad. Otras lo sacan del tiempo planificado. Recomendamos lo primero, como en nuestra guía sobre el tiempo de CIP en el OEE: una limpieza que se ve es una limpieza que se puede planificar, con menos cambios de alérgeno en la secuencia de producción y menos espera por los resultados de los hisopos y la aprobación. No acorte nunca la limpieza validada en sí.
Lavado y saneamiento
Un lavado o una limpieza durante un turno de producción sigue la misma regla. Un turno de saneamiento sin producción planificada queda fuera del OEE y se refleja en el TEEP, como explica nuestra guía sobre turnos de saneamiento en OEE y TEEP. El riesgo adicional para una cámara es el arranque posterior: una lente mojada, el vaho o un soporte golpeado pueden estropear el conteo en los primeros minutos de producción.
Retenciones por seguridad alimentaria
Un cuerpo extraño encontrado en un rechazo, o una prueba fallida del detector de metales, suele detener la línea hasta que el equipo de seguridad alimentaria la libera. Esos minutos no están planificados. El producto retenido cuenta en el total y solo pasa a ser bueno cuando se libera sin reproceso, así que la Calidad de un turno puede cambiar un día después. Consulte paradas por seguridad alimentaria en el OEE.
Microparadas en la envasadora y la envolvedora
Las envolvedoras flowpack, las ensacadoras y las termoselladoras de bandejas se detienen unos segundos cada vez: un envase fuera de paso, un envase que falta, un atasco en la entrada. Cada una es demasiado corta para anotarla, así que los registros en papel las pierden.
Se acumulan. La encuesta Siemens True Cost of Downtime 2024 (EN) a grandes fabricantes sitúa una hora de parada no planificada en gran consumo (FMCG) en 36.000 $, y el gran consumo es el único sector del estudio en el que las horas de parada no han bajado desde 2019. La hora de su propia línea será distinta: el ejemplo práctico de más abajo calcula su coste.
Las páginas por máquina profundizan más: paradas de ensacadoras VFFS y paradas en líneas de ensacado de panadería.
Envasado manual y carga de bandejas
Las mesas de envasado manual, la carga de bandejas y el encajado manual no tienen PLC ni contador, así que la producción suele salir de una hoja de conteo. Una cámara cuenta las bandejas o cajas a su paso, y una hora lenta aparece en la misma hora en que ocurrió. Consulte OEE para un puesto de envasado manual.
Cámaras frigoríficas y condensación
El producto frío, el aire templado y el vapor de limpieza empañan las lentes, y una cámara empañada pierde el conteo: consulte cámaras en una sala de envasado de congelados.
Zonas de alto y bajo cuidado (high-care y low-care)
Cada dispositivo nuevo en alto cuidado es una cosa más que el equipo de higiene debe aprobar y limpiar. Instalarlo o mantenerlo implica ponerse la indumentaria de la zona y seguir sus normas sobre herramientas, así que elija soportes que requieran poco trabajo. La ventaja: un responsable puede abrir el vídeo de una parada en alto cuidado desde fuera de la zona.
Dónde encaja la visión artificial en una línea de la industria alimentaria
Haga tres preguntas en cada puesto, en este orden.
Una cámara no compensa cuando el puesto ya tiene un conteo utilizable, cuando la pérdida está en el proceso (hornos, freidoras, cocedores) y no en el envasado, o cuando un sistema de inspección ya envía un conteo fiable.
Cámara, sensor u operario: qué fuente para cada puesto
| Puesto | Conteo desde | Por qué |
|---|---|---|
| Llenadora o dosificadora con PLC | PLC | La señal ya existe |
| Envolvedora flowpack, ensacadora o termoselladora de bandejas | PLC, o una cámara si el conteo no es utilizable | Las microparadas necesitan una señal con marca de tiempo |
| Carga de bandejas o envasado manual | Cámara | Sin máquina, sin señal, solo una hoja de conteo |
| Controladora de peso, detector de metales, cámara de inspección | Su señal de rechazo | Alimenta el índice de Calidad |
| Encajadora antigua sin acceso al PLC | Sensor o cámara | Una fotocélula a la salida de cajas |
| Envasado en cámara frigorífica o de congelación | Sensor, o cámara en una carcasa antivaho | Decide el empañamiento de la lente: pruebe después del saneamiento |
| Por qué se paró la línea | Operario, en una tableta | Ninguna señal conoce el motivo |
La regla práctica: una señal que ya tiene supera a una cámara, y una cámara supera a una hoja de conteo. Para la elección completa por máquina, lea cámara o sensor para el OEE.
¿Quiere analizar su propia línea con nosotros? Solicite una demo.
Lo que la cámara tiene que aguantar: lavado, frío e higiene
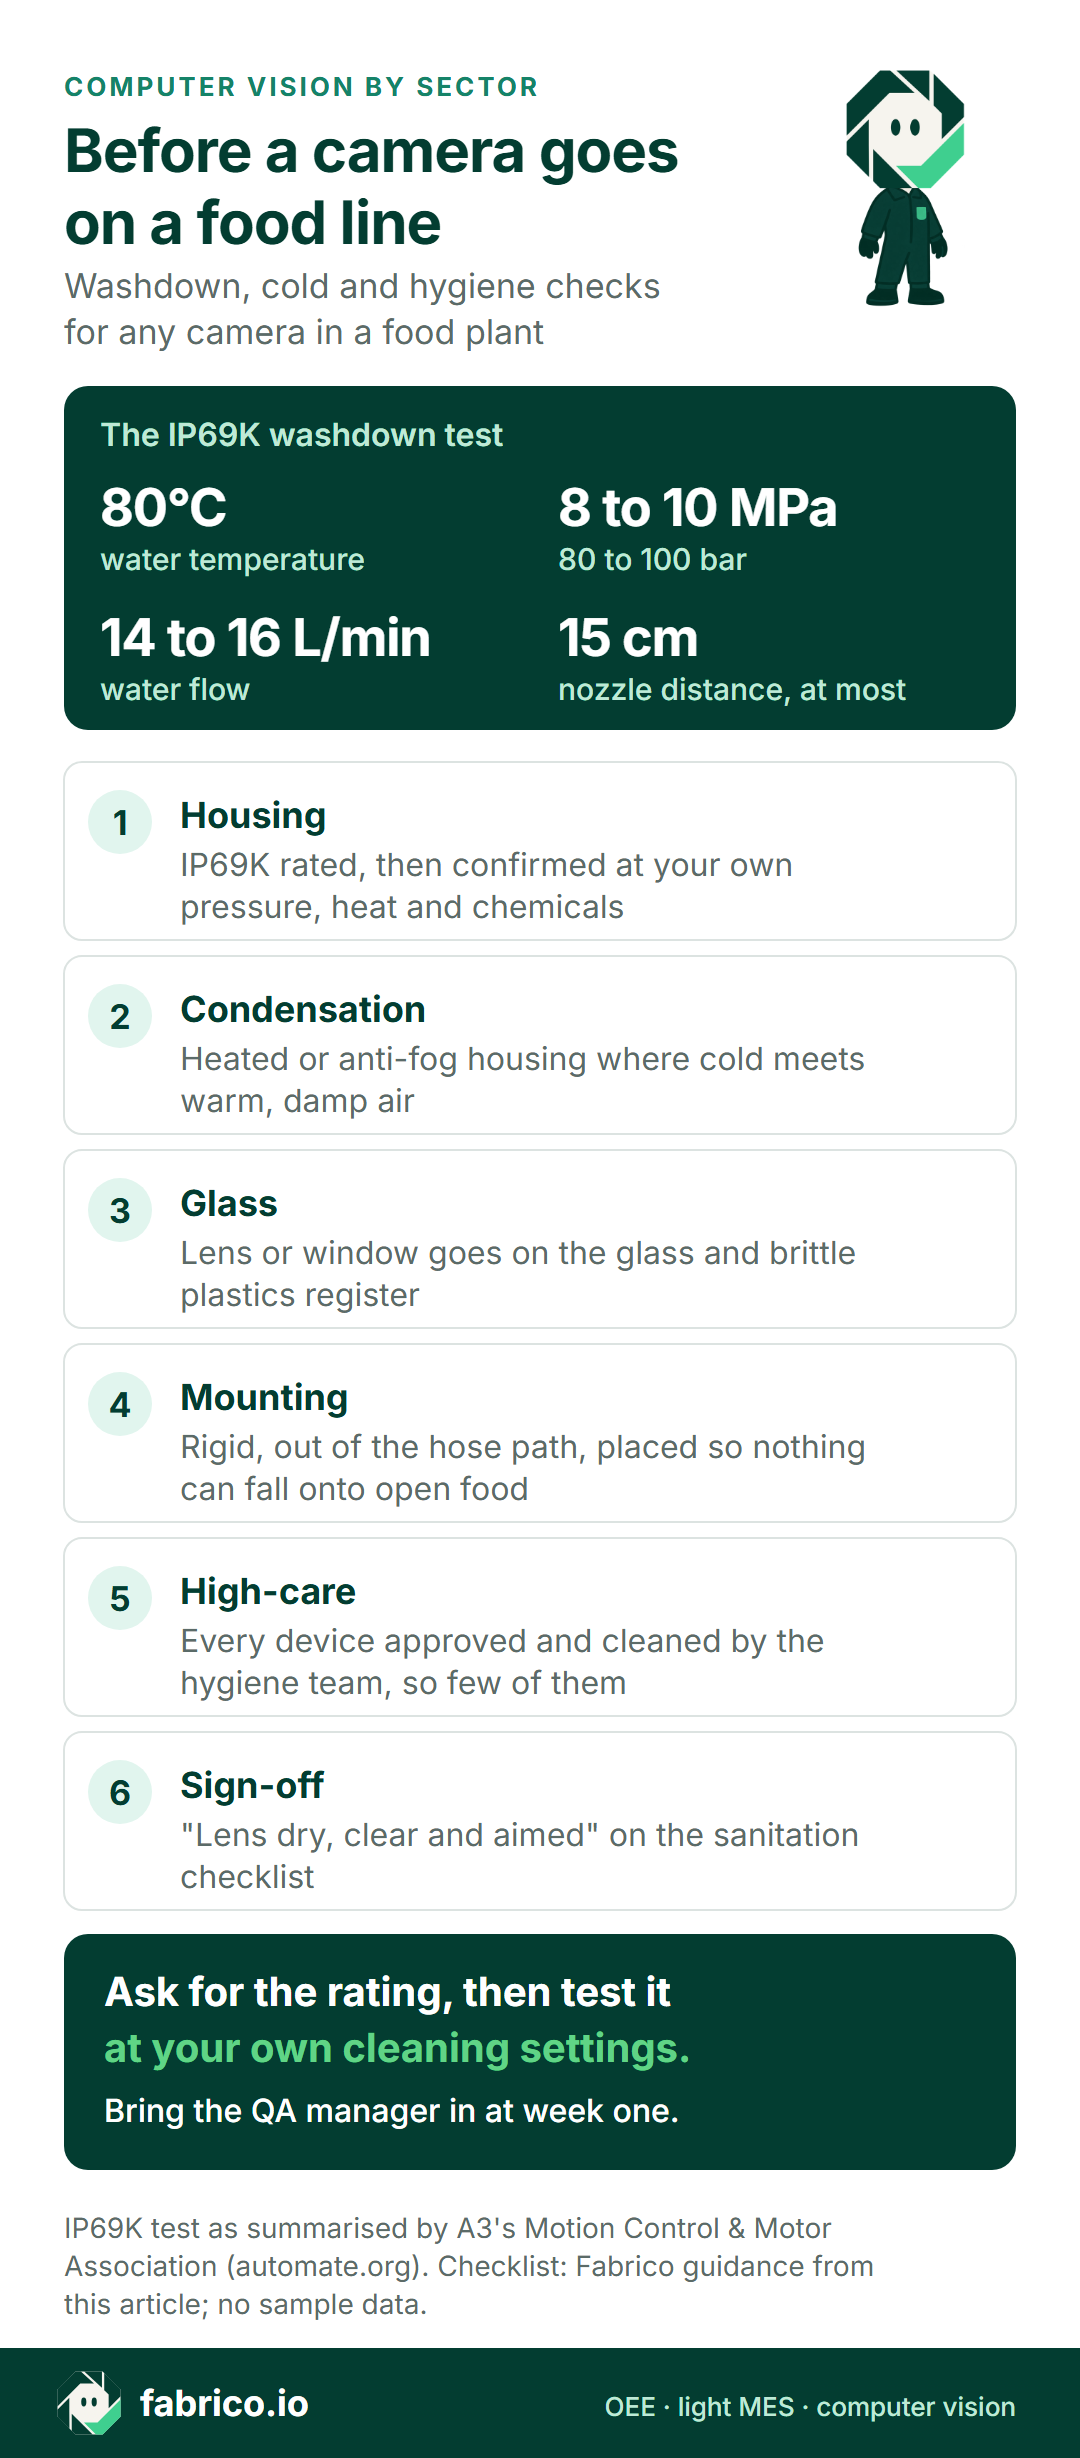
En una planta alimentaria, la mitad de la decisión es si la cámara, la carcasa y el soporte resisten su limpieza.
- Grado de protección para lavado. Para zonas que se lavan con manguera, pida una carcasa IP69K. Su ensayo proyecta de 14 a 16 litros por minuto de agua a 80 °C, a una presión de 8 a 10 MPa (80 a 100 bar), desde no más de 15 cm, según el resumen de la Motion Control & Motor Association de A3 (EN). Nuestra guía IP69K explica el ensayo completo. Después, pida al proveedor que lo confirme con su propia presión, temperatura y productos químicos.
- Materiales. Acero inoxidable o plástico de calidad alimentaria, liso, sin huecos donde se acumulen agua y suciedad.
- Vidrio. Si su planta lleva un registro de vidrio y plásticos quebradizos, la lente o la ventana deben figurar en él.
- Montaje. Rígido, fuera del recorrido de la manguera y colocado de modo que nada pueda caer desde él sobre alimento expuesto.
- Aprobación. Añada «lente seca, limpia y orientada» a la lista de control del saneamiento.
Ejemplo práctico: un turno en una línea de bandejas refrigeradas
Ilustrativo, datos de ejemplo: una línea de muestra, no un cliente. Unos operarios cargan bandejas a mano en una mesa en zona de alto cuidado, una termoselladora las cierra y después vienen una controladora de peso y un detector de metales.
- Tiempo de producción planificado: 480 minutos. Velocidad ideal: 60 bandejas por minuto, fijada por la termoselladora.
- El PLC de la termoselladora da señales de marcha y parada, pero su contador cuenta ciclos de sellado, no bandejas, así que un ciclo con un alveolo vacío sigue contando como completo. Hasta ahora la planta reportaba la producción a partir de la hoja de conteo.
- Una limpieza de alérgenos: 40 minutos. Otras paradas: 30 minutos, un atasco de film (18) y una espera de componentes (12).
- Conteo por cámara en la carga de bandejas: 21.300 bandejas. La hoja de conteo decía 22.300.
- Rechazos de la controladora de peso y del detector de metales: 400 bandejas.
Con el conteo por cámara y la limpieza como parada dentro del tiempo de producción planificado:
- Tiempo de funcionamiento: 480 minutos menos 70 minutos de paradas son 410 minutos.
- Disponibilidad: 410 / 480 = 85,4 %.
- Rendimiento: 21.300 / (410 x 60 = 24.600) = 86,6 %.
- Calidad: 20.900 buenas / 21.300 = 98,1 %.
- OEE: 85,4 % x 86,6 % x 98,1 % = 72,6 %. Comprobación: 20.900 bandejas buenas / (480 x 60 = 28.800) = 72,6 %.
Ahora cambie solo las reglas. Saque la limpieza del tiempo planificado y el tiempo planificado baja a 440 minutos: 20.900 / 26.400 = 79,2 %. Use además la hoja de conteo y las bandejas buenas suben a 21.900: 21.900 / 26.400 = 83,0 %.
Mismo turno, mismas bandejas y una diferencia de 10,4 puntos. La hoja de conteo añadió 1.000 bandejas que nunca se fabricaron. La regla de la limpieza movió el OEE 6,6 puntos.
La cámara no registra paradas por sí sola. Le da un conteo que puede verificar, de modo que las 3.300 bandejas que la línea podría haber hecho en su tiempo de funcionamiento (24.600 menos 21.300) aparecen como 55 minutos de pérdida de Rendimiento: 1.320 EUR por turno con un margen de ejemplo de 0,40 EUR por bandeja. Abra el vídeo de los tramos lentos para ver por qué.
¿Por qué no contar después de la termoselladora, fuera del alto cuidado? Se puede, y así queda un dispositivo menos en alto cuidado. Una cámara en la mesa de carga muestra además por qué la mesa se quedó atrás.
Quién compra visión artificial en una planta alimentaria
Rara vez la compra una sola persona. El director técnico o de calidad puede frenar un proyecto que todos los demás quieren, así que inclúyalo desde la primera semana.
| Rol | Qué pregunta | Qué lo resuelve |
|---|---|---|
| Director de planta o director de operaciones | ¿Cambiarán las cifras que reporto? | Un piloto en una línea, contrastado con un conteo manual |
| Responsable de mejora continua u OpEx | ¿Puedo fiarme del conteo y de la lista de pérdidas? | Motivos de parada por línea y turno, pérdidas en dinero |
| Responsable de ingeniería | Montaje, alimentación eléctrica, red, lavado | Grado de protección de la carcasa verificado con sus parámetros de limpieza |
| Director técnico o de calidad | Higiene, vidrio, acceso a la zona de alto cuidado | Materiales, método de limpieza y un paso de aprobación |
| TI u OT | Red, accesos, adónde va el vídeo | Un diagrama de datos y accesos |
| Recursos humanos o comité de empresa | ¿Estamos grabando a personas? | Cámaras orientadas al producto, normas escritas para el vídeo |
Ocho preguntas para cualquier proveedor de cámaras para una planta alimentaria
Haga estas preguntas a todos los proveedores, y también a nosotros. Lleve una línea real y una semana de hojas de conteo como caso de prueba.
- Lavado: ¿qué grado IP tiene la carcasa, y se verificó con nuestra presión, temperatura y productos químicos de limpieza?
- Cambios de SKU: cuando llega un nuevo formato de bandeja o envase, ¿hay que volver a entrenar la cámara, quién lo hace y la velocidad ideal sigue al SKU?
- Reglas: ¿cómo cuentan en su OEE las limpiezas de alérgenos y las retenciones por seguridad alimentaria, y podemos fijar una sola regla para todas las plantas?
- Envasado manual: ¿puede la cámara contar bandejas en una mesa donde trabajan cuatro personas, sin seguir a las personas?
- Precisión: ¿cómo comprobamos el conteo de la cámara frente a un conteo manual? Consulte qué precisión tiene un conteo por cámara.
- Combinación de datos: donde un conteo por cámara se junta con datos del PLC en una misma línea, ¿cómo evitan contar un envase dos veces?
- Rechazos: ¿cómo llegan al índice de Calidad los rechazos de nuestra controladora de peso, detector de metales y cámaras de inspección?
- Vídeo: ¿se guarda el vídeo, dónde, durante cuánto tiempo y quién puede abrirlo?
Cámaras cerca de personas: privacidad y comité de empresa
Los puestos de envasado manual son donde están las personas, así que este tema surge pronto. Oriente la cámara hacia la cinta y las bandejas, y encuadre la vista en el producto. En una mesa de envasado, las manos y los brazos seguirán pasando por el encuadre, así que dígaselo al equipo.
Acuerde por escrito para qué sirve el vídeo y quién lo abre. En Alemania y en otros países de la UE, el comité de empresa tiene voz antes de instalar cámaras, así que inclúyalo antes del piloto. Consulte nuestra guía sobre el comité de empresa.
El enmascaramiento automático de personas en la imagen está en nuestra hoja de ruta. Hoy, la privacidad depende de hacia dónde apunta la cámara y de quién puede abrir el vídeo, así que pregúntenos en la demo qué cubre la configuración actual. Consulte cámaras en la línea de producción sin vigilar a las personas.
Cómo lo hace Fabrico
Esto es lo que está disponible hoy, lo que añade el módulo de cámaras y lo que no.
- Paradas y conteos: desde la señal de la máquina, a través de un PLC, un sensor o un contador. El operario añade el motivo de parada en la línea, en una tableta o un móvil.
- OEE y pérdidas: OEE, tiempos de parada y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Módulo de cámaras, bajo pedido: las cámaras con IA cuentan la producción, también en puestos de envasado manual y en máquinas sin señal utilizable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo demanda y no se almacena en Fabrico.
- Sus datos: salen a través de la API REST, webhooks o la exportación a Excel y CSV.
- Hoja de ruta, aún no disponible: paradas detectadas por cámara, zonas de atasco y una cámara que propone un motivo de parada para que el operario lo confirme.
- Lo que no hacemos: inspección de etiquetas, códigos, sellados o nivel de llenado, cumplimiento en alérgenos o seguridad alimentaria, ni trazabilidad. Para la planificación de la producción, pregúntenos en la demo.
El módulo de cámaras se describe en visión artificial para el OEE. Para una elección más amplia, consulte software OEE y lo que cubre un MES ligero.
¿Está mapeando todos los sistemas de la planta? Empiece por software para la industria alimentaria, después MES para la industria alimentaria y OEE en alimentación y bebidas. Para líneas alimentarias y no alimentarias juntas, consulte OEE para plantas de gran consumo.
Ponga a prueba estas afirmaciones como las de cualquier proveedor. Traiga el mapa de una línea y pregúntenos qué conteos sustituiría una cámara y cuáles no.
Solicite una demo o Contacte con nosotros.
Lo que se suele preguntar después
¿Es lo mismo la visión artificial en la industria alimentaria que la inspección por visión?
No. Las cámaras de inspección revisan cada envase: etiquetas, códigos, sellados y nivel de llenado. Las cámaras de OEE cuentan la producción y permiten volver a ver un momento del turno. La mayoría de las líneas de alimentos necesitan ambas.
¿Funcionan las cámaras con IA en cámaras frigoríficas y salas refrigeradas?
Pueden funcionar, pero la condensación es el riesgo donde el producto frío se encuentra con aire templado y húmedo. Ayuda una carcasa calefactada o antivaho. Pruebe el conteo en un arranque después del saneamiento.
¿Los cambios de alérgeno deben contar como parada planificada o no planificada?
No como parada planificada. La limpieza está en la programación, pero cuesta producción, así que la mayoría de las plantas la mantienen dentro del tiempo de producción planificado como pérdida de Disponibilidad con su propio código de motivo. Solo un turno de saneamiento sin producción planificada queda fuera del OEE. Use una sola regla en todas las líneas.
¿Se guarda el vídeo de la cámara?
No en Fabrico. En la configuración estándar, el vídeo se transmite cuando alguien abre un momento en la línea de tiempo del turno, y no se almacena en Fabrico. Pregúntenos a nosotros, y a cada proveedor, dónde se guarda el vídeo antes de transmitirse, durante cuánto tiempo y quién puede abrirlo.
¿De qué depende el coste de la visión artificial para el procesado de alimentos?
De las líneas y las cámaras, las carcasas para lavado y el montaje, el trabajo de red y la formación. Nuestros precios no son públicos, así que dé a todos los proveedores la misma lista de líneas y compare en igualdad de condiciones.
¿Quiere ver un conteo por cámara en una línea como la suya? Solicite una demo.
Artículos relacionados









Tarjetas reales de Fabrico, datos de ejemplo.