


 Iniciar sesión
 Blog

Visión artificial para transformadores de envases: dónde compensan las cámaras

En resumen: la visión artificial para transformadores de envases y embalajes es más útil donde sus máquinas no le dan un conteo fiable, o donde necesita ver qué ocurrió durante una parada: el encajado manual en la plegadora-encoladora o en la máquina de bolsas, el final de línea con paquetes y palés, y las preparaciones largas. La comprobación de impresión, encolado y códigos es otro trabajo, propio de los sistemas de inspección.
- Las onduladoras, flexo-plegadoras-encoladoras, troqueladoras e impresoras suelen contar ya a través de sus PLC. Una cámara ahí aporta vídeo, no conteos.
- Donde las personas encajan, apilan o empaquetan a mano, una cámara puede ser el único conteo automático posible.
- Con tiradas cortas, la preparación suele ser la mayor pérdida. La señal de la máquina la cronometra, y el vídeo muestra los pasos.
- Fabrico mide el OEE a partir de las señales de máquina y de los motivos de parada que indica el operario. Las cámaras con IA son un complemento que cuenta la producción, con vídeo de cualquier momento en la línea de tiempo del turno.
Un transformador fabrica la caja, el estuche o el film que llena una marca de gran consumo. La envasadora de la marca puede producir un mismo SKU durante una semana. Su plegadora-encoladora puede cambiar de trabajo cuatro veces en un turno.
Por eso sus pérdidas están en otros lugares: en la preparación, en el alimentador y en la salida, donde las personas encajan y apilan a mano.
Si todavía está comparando software OEE en general, empiece por nuestra guía de software OEE. Para el mapa completo, del ERP al MES, consulte software para la fabricación de envases.
Vendemos Fabrico, así que ponga a prueba nuestras afirmaciones como las de cualquier proveedor.
Qué hace la visión artificial en una planta de transformación, y qué no
Se venden dos tipos de sistema de cámaras bajo un mismo nombre, y muchos transformadores necesitan los dos.
La visión de inspección compara cada pliego, estuche o banda con un patrón y rechaza los defectuosos. Una cámara OEE cuenta la producción y le da el vídeo del minuto en que una máquina se paró.
| Tarea | Visión de inspección | Cámara OEE |
|---|---|---|
| Comprobar impresión, encolado y códigos, expulsar estuches defectuosos | Sí, es su función principal | No |
| Contar cajas encajadas a mano | No es su función | Sí |
| Mostrar el minuto en que se paró el alimentador | No | Vídeo de ese minuto |
Ambos sistemas confluyen en el conteo de rechazos. Si su inspección de impresión o de encolado entrega una señal o un contador de rechazos, el software OEE puede usarlo para el factor de calidad del OEE: cuántos rechazos, no por qué. Para la separación completa, lea visión de códigos y etiquetas frente a una cámara OEE.
Dónde se esconden las pérdidas en plantas de cartón ondulado, estuches y embalaje flexible
Sus pérdidas siguen a sus clientes. FEFCO (EN), la federación europea de fabricantes de cartón ondulado, indica que más del 40 % de los envases de cartón ondulado se utiliza para envasar productos alimentarios.
Así que, cuando una marca de alimentación lanza un pack promocional, un nuevo idioma o una impresión de temporada, usted recibe un trabajo nuevo, a menudo corto.
Preparación: la pérdida que crece con cada tirada corta
Una preparación va desde el último pliego bueno de un trabajo hasta el primer pliego bueno del siguiente, ya a velocidad de producción. En ese intervalo cambian planchas, tintas, rodillos anilox, troqueles, ajustes de plegado y pistolas de cola.
En un artículo de julio de 2026 para Converter (EN), Induvation, que escribe sobre sus propias evaluaciones en fábricas de cajas, describe una línea con una preparación media de unos 24 minutos y 3.029 arranques al año. Según nuestro cálculo (24 minutos x 3.029), eso supone unas 1.200 horas de preparación al año en una sola línea.
Su objetivo para esa línea es de 13 minutos, una reducción del 45 %, adelantando trabajo y cambiando la forma de abastecer la línea. Con un coste de máquina de 400 € por hora, Induvation estima el beneficio potencial en unos 222.000 € al año en esa única línea.
Cartón ondulado: la onduladora, y después la nave de transformación
La onduladora es un proceso continuo, y su PLC conoce la velocidad, los metros y las planchas. Sus pérdidas son empalmes fallidos, pérdida de velocidad y plancha alabeada, que trata nuestra comparativa de software OEE para cartón ondulado.
La nave de transformación es diferente. Las flexo-plegadoras-encoladoras y las troqueladoras rotativas o planas sufren paradas cortas en el alimentador: una plancha alabeada, una doble alimentación, un atasco en la ranuradora.
Después del contador-expulsor vienen la flejadora y la paletizadora. Cuando cualquiera de las dos se para, los paquetes se acumulan y la plegadora-encoladora también se para. El vídeo de ese minuto muestra qué máquina lo provocó. Nuestra página sobre paradas de la paletizadora con cámara muestra dónde va esa cámara.
Estuches plegables: impresión, troquelado, plegado y encolado, encajado manual
Una planta de estuches suele imprimir en offset de pliegos, troquelar en una troqueladora plana con expulsión de recortes y separación de poses, y después plegar y encolar. Cada paso tiene su propia preparación, de modo que un trabajo nuevo puede suponer una preparación en cada máquina.
Al final de muchas plegadoras-encoladoras, las personas encajan a mano los estuches en cajas de expedición. Ninguna máquina cuenta lo que encajan, así que el conteo de piezas buenas sale a menudo de una hoja de recuento. Esa mesa suele marcar también la velocidad: si los encajadores se retrasan, el operario reduce la velocidad de la máquina.
Una cámara sobre la mesa de encajado puede contar las cajas a medida que salen, así que aquí aporta un conteo, no solo vídeo. Nuestra guía de conteo visual con IA explica cómo. Para el OEE en un puesto de encajado manual, consulte OEE de un puesto de encajado manual con cámara.
Pruebe el conteo con su trabajo más difícil: el cartón barnizado o metalizado y el film metalizado producen reflejos, los estuches salen de la máquina solapados y los paquetes se tocan en la cinta. Nuestra guía sobre ubicación de cámaras e iluminación explica qué comprobar.
Embalaje flexible: impresoras, cortadoras-rebobinadoras y máquinas de bolsas
En la impresora, el tiempo se va en roturas de banda y en la preparación: camisas, rodillos anilox, tintas y registro. En la cortadora-rebobinadora, en los cambios de bobinas y el ajuste de cuchillas. Los controles de la impresora y de la cortadora ya cuentan metros y bobinas, así que una cámara ahí aporta vídeo, no conteos.
Las máquinas de bolsas son la excepción. La máquina cuenta lo que produce, pero a menudo las personas apilan, cuentan y encajan las bolsas a mano. Ese es un trabajo de conteo para una cámara. Para las roturas de banda y la preparación de la impresora, consulte software OEE para impresión y transformación.
Mapa de planta: dónde va una cámara en una planta de estuches plegables
Esta es una planta de estuches plegables, máquina por máquina, con el sistema responsable de cada tarea.
Dos puntos reciben una cámara: la mesa de encajado, donde nada más cuenta, y la troqueladora, donde la preparación se alarga.
Cámara, sensor u operario: máquina por máquina
Utilice esta tabla como primer filtro para cada máquina.
| Máquina | Origen del conteo y las paradas | Dónde ayuda una cámara |
|---|---|---|
| Onduladora | PLC: velocidad, metros, planchas | Rara vez. El PLC ya hace ese trabajo |
| Flexo-plegadora-encoladora | PLC y contador-expulsor | Vídeo de atascos en la alimentación y paradas cortas |
| Troqueladora rotativa o plana | Contador de pliegos del PLC | Vídeo de la preparación y los atascos |
| Impresora offset de pliegos, flexográfica o de huecograbado | Control de la impresora | Vídeo de la preparación y las roturas de banda |
| Cortadora-rebobinadora | PLC: metros y bobinas | Vídeo de los cambios de bobinas |
| Plegadora-encoladora de estuches | Contador del PLC | Cuenta las cajas encajadas a mano |
| Máquina de bolsas | Contador del PLC | Cuenta las cajas llenadas a mano |
| Flejadora, paletizadora | Estado de marcha del PLC | Vídeo para distinguir parada propia de bloqueo |
| Inspección de impresión, encolado y códigos | Sistema de inspección | Ninguna. Su conteo de rechazos alimenta el OEE |
En cada fila, la señal indica cuándo y durante cuánto tiempo. El operario indica por qué, con el vídeo para comprobarlo cuando no es evidente.
¿Quiere mapear su propia planta? Solicite una demo y traiga una lista de máquinas, con las señales que cada una puede dar hoy.
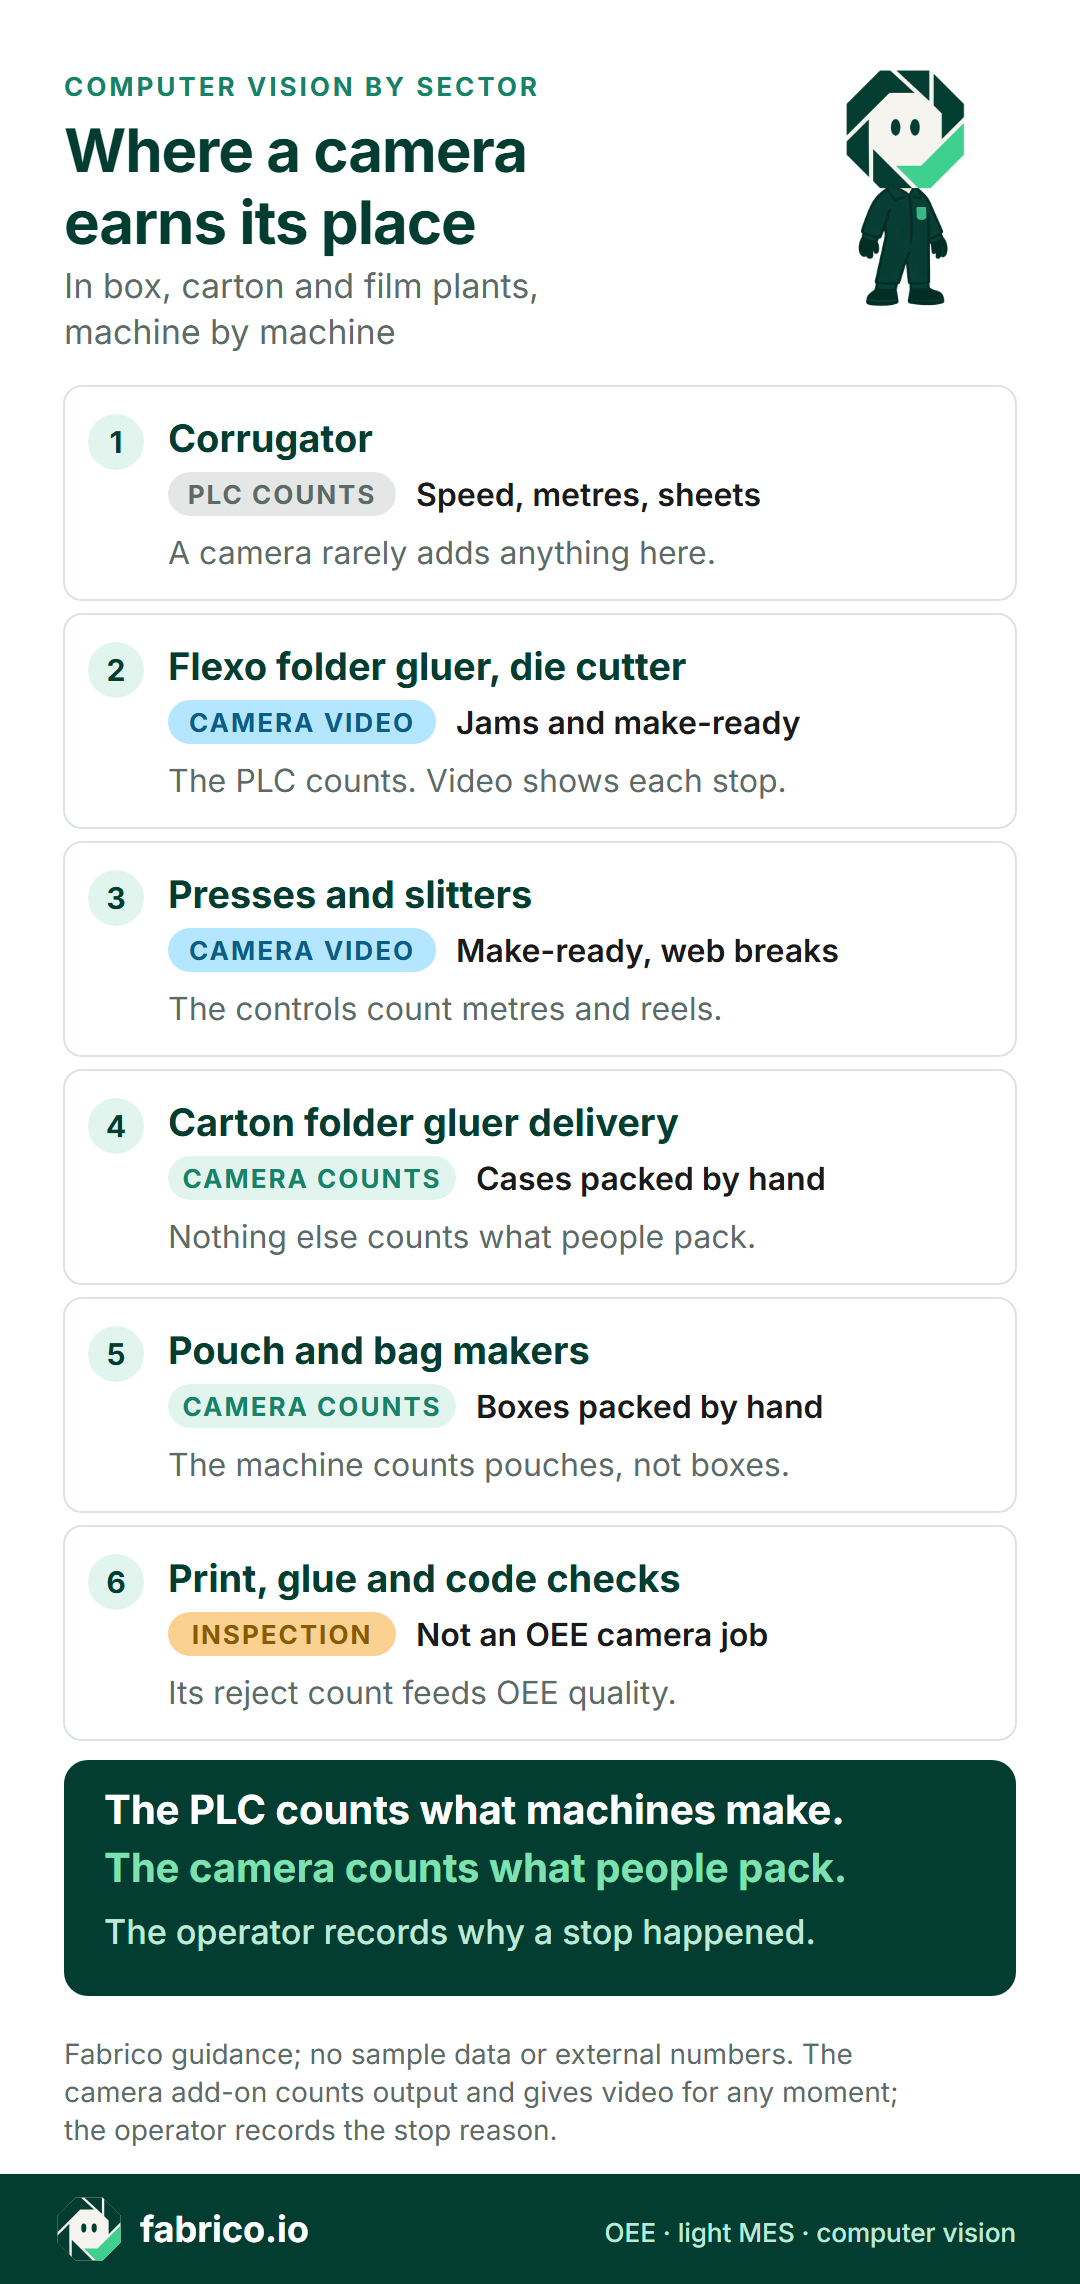
Infografía en inglés: el PLC cuenta en onduladoras, plegadoras-encoladoras, troqueladoras, impresoras y cortadoras; la cámara cuenta las cajas encajadas a mano, y la inspección es un sistema aparte.
Preparación en troqueladoras y plegadoras-encoladoras: qué aporta el vídeo
Un software que solo cronometra la preparación le dice que es larga. Para acortarla, necesita conocer los pasos.
Un estudio revisado por pares muestra el método. Keyser, Severin y Geiger (2022) (EN) trabajaron en una troqueladora rotativa que era el cuello de botella de una fábrica de cajas de cartón ondulado. El equipo aceptó ser grabado durante una preparación típica. Después, el vídeo se dividió en pasos internos, que requieren la máquina parada, y pasos externos, que pueden hacerse mientras funciona.
Sacar muchos pasos internos fuera de la parada redujo la preparación media de 55 a 32 minutos, una mejora del 42 %.
A partir de ahí, el software OEE ayuda de tres maneras.
- Cronometrar cada preparación desde la señal. El operario codifica la parada como preparación y elige el tipo, por ejemplo solo planchas nuevas, o troquel y planchas nuevos.
- Fijar un estándar por tipo. Los minutos por encima del estándar pasan a ser una pérdida propia. La conversación pasa de «la preparación es lenta» a qué tipo se excede, en qué máquina y en qué turno.
- Abrir el vídeo de esos minutos. Con una cámara en la máquina, puede abrir el vídeo de cualquier momento en la línea de tiempo del turno, incluida una preparación larga.
Contabilice la merma de preparación por separado de la merma en marcha, como explica nuestra guía de MES para fabricantes de envases. Para convertir una grabación en una lista de pasos, consulte análisis en vídeo de cambios de formato.
Ejemplo práctico: lo que muestra la cámara en la mesa de encajado
Estos son datos de ejemplo de un turno en una plegadora-encoladora de estuches. No es la línea de un cliente ni una pantalla del producto.
El tiempo de producción planificado es de 450 minutos: un turno de 8 horas menos una pausa de 30 minutos. La velocidad ideal para este estuche es de 250 por minuto. Dos personas encajan los estuches en cajas de expedición de 250 a la salida, y una cámara sobre la mesa de encajado cuenta las cajas.
La hoja de recuento del turno indica 252 cajas, los mismos 63.000 estuches que contó la máquina. La cámara contó 245. Esa diferencia es lo primero que cambia la cámara: el conteo de piezas buenas se mide, no se copia de la máquina.
La máquina estuvo parada 135 minutos, cronometrados por la señal: 100 por cuatro cambios de trabajo, 20 por atascos y fallos de encolado, y 15 con la salida llena. Quedan 315 minutos de tiempo en marcha, así que la disponibilidad es 315 de 450, es decir, 70,0 %.
En 315 minutos a 250 por minuto, lo ideal son 78.750 estuches. La máquina contó 63.000, así que el rendimiento es del 80,0 %.
Por tanto, el conteo de piezas buenas es de 245 cajas de 250, es decir, 61.250 estuches, y la calidad es 61.250 de 63.000, o 97,2 %. La diferencia de 1.750 son estuches que la máquina contó pero que nadie encajó: expulsados en la salida, retirados en la mesa o guardados como muestras.
El OEE es 70,0 % x 80,0 % x 97,2 % = 54,4 %. Con la hoja de recuento, la calidad sería del 100 % y el OEE del 56,0 %. La guía de cálculo del OEE explica el método.
La marcha lenta costó 63 minutos, o 15.750 estuches que la máquina podría haber fabricado en su tiempo en marcha. En este ejemplo, el vídeo de la mesa de encajado muestra qué ocurrió: los encajadores iban retrasados, así que el operario mantuvo la velocidad baja.
Si se suman los 15 minutos con la salida llena, la mesa de encajado costó 78 minutos, casi cuatro veces lo que costaron los atascos. Es una decisión de negocio con una cifra: añadir un encajador en las tiradas largas, estudiar una encajadora automática o aceptar ese ritmo.
En cuanto a los cambios de trabajo, este turno tuvo tres cambios sin cambio de tamaño, solo de diseño, de 20 minutos cada uno, y un cambio de tamaño de 40. Frente a estándares de 15 y 35 minutos, son 20 minutos por encima del estándar, y la primera pérdida de preparación que atacar.
Para el mismo cálculo en una plegadora-encoladora sin cámara, vea el ejemplo de nuestra guía de software para la fabricación de envases.
Preguntas para cualquier proveedor de visión artificial para transformadores de envases
Hágalas a todos los proveedores, nosotros incluidos. Lleve un turno real de una de sus máquinas.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Puede contar nuestras cajas, paquetes y pilas? | Grabe una tirada, cuente a mano y compare. Pregunte cómo gestiona distintos tamaños de caja y pilas que se tocan. |
| ¿Cómo gestiona la preparación? | Pida ver una preparación cronometrada desde la señal, codificada por tipo y comparada con un estándar. |
| ¿Cómo gestiona cientos de trabajos al mes? | Pregunte cómo se fijan las velocidades ideales por trabajo o tamaño de estuche, y quién las mantiene al día. |
| ¿Adónde van los rechazos de la inspección? | Pregunte cómo llega la señal de rechazo de la inspección de impresión o de encolado al factor de calidad del OEE. |
| ¿Cómo distingue las paradas propias del tiempo bloqueado? | Tome una parada real de la flejadora. Pregunte qué marca la plegadora-encoladora como bloqueada: una señal, el operario o ambos. |
| ¿Se almacena el vídeo y quién puede verlo? | Pregunte dónde se guarda, durante cuánto tiempo y quién puede abrirlo. |
| ¿Cómo es un piloto? | Una máquina, un periodo fijo y un conteo manual para comparar. Acuérdelo antes de firmar. |
Para un plan de piloto reutilizable, lea cómo hacer un piloto de OEE con visión artificial.
Privacidad y comité de empresa
Una cámara en una mesa de encajado verá manos, y a menudo más. En muchas plantas europeas, el comité de empresa o los representantes de los trabajadores querrán dar su acuerdo antes de instalar nada.
El estudio de la troqueladora citado arriba es un buen modelo: el equipo aceptó ser grabado, y la grabación se utilizó para mejorar la preparación.
Tres cosas facilitan la conversación:
- Enfoque el producto. Encuadre las cajas, la cinta de salida o los paquetes, no las caras.
- Explique qué pasa con el vídeo. En la configuración estándar de Fabrico, el vídeo se transmite a petición y no se almacena en Fabrico.
- Explique para qué sirve. Para contar la producción y explicar las paradas, no para cronometrar a las personas.
En la hoja de ruta: más enmascaramiento automático de las personas en la imagen. Pregúntenos qué existe hoy.
Cómo lo hace Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Esto es lo que hace hoy en una planta de transformación, y lo que no.
- Paradas y conteos: desde la señal de la máquina, ya sea un PLC, un sensor o un contador. El operario añade el motivo de la parada en la máquina, en una tableta o un teléfono.
- OEE y pérdidas: OEE, paradas y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Complemento de visión artificial: las cámaras con IA cuentan la producción, también en pasos manuales como una mesa de encajado. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite a petición y no se almacena en Fabrico. Pregúntenos en la demo cuánto tiempo después de un turno puede abrirlo y dónde se encuentra hasta entonces.
- Sus datos: salen a través de la API REST, webhooks o una exportación a Excel o CSV.
- Hoja de ruta: cámaras que detecten paradas por sí solas, marquen zonas de atasco y sugieran un motivo probable para que el operario lo confirme. Nada de esto está disponible hoy.
- Lo que no es Fabrico: la inspección de impresión, encolado y códigos. Mantenga su sistema de inspección y lleve su conteo de rechazos al OEE. Los presupuestos, las ofertas y el cálculo de costes por trabajo siguen en su ERP o MIS de envases. Para la planificación y la programación, pregúntenos en la demo.
Se pueden desarrollar módulos de IA a medida bajo pedido, pero no son el punto de partida.
Plantéenos también las siete preguntas anteriores, con una de sus propias máquinas como caso de prueba.
Solicite una demo o Contáctenos.
Lo que se suele preguntar después
¿Puede una cámara contar cajas a la velocidad máxima de una plegadora-encoladora?
En una flexo-plegadora-encoladora o en una troqueladora, la máquina ya cuenta a velocidad máxima, y ese es el conteo que conviene usar. Una cámara resulta más útil donde las personas encajan, apilan o empaquetan a mano.
Si un proveedor propone un conteo por cámara a velocidad máxima, pida datos de precisión a su velocidad.
¿Una cámara OEE comprueba la impresión, el encolado o los códigos?
No. Eso es inspección, y necesita un sistema de inspección dedicado. Su señal o contador de rechazos puede alimentar el factor de calidad del OEE, de modo que los dos sistemas trabajan en paralelo.
¿Puede la cámara decirnos por qué se paró la troqueladora?
Hoy la señal cronometra la parada y el operario añade el motivo, con el vídeo de ese minuto para comprobarlo. En la hoja de ruta: una cámara que sugiera un motivo probable de parada para que el operario lo confirme. Todavía no está disponible.
¿Se almacena el vídeo de la cámara?
En la configuración estándar de Fabrico, el vídeo se transmite a petición y no se almacena en Fabrico. Haga la misma pregunta a cada proveedor y pida la respuesta por escrito para su comité de empresa.
¿Dónde debería ir la primera cámara en una planta de transformación?
Normalmente en un puesto que hoy nada cuenta, como una mesa de encajado manual en una plegadora-encoladora de estuches o en una máquina de bolsas. El otro buen punto de partida es una máquina donde la preparación o el tiempo bloqueado se alargan.
¿Qué determina el coste de la visión artificial en una planta de transformación?
El presupuesto depende del número de máquinas y cámaras, el montaje, la red y la formación. Entregue a cada proveedor la misma lista de máquinas y puestos para comparar en igualdad de condiciones.
¿Quiere verlo en una máquina como la suya? Solicite una demo.
Artículos relacionados













Tarjetas reales de Fabrico, datos de ejemplo.