


 Iniciar sesión
 Blog

Visión artificial en líneas de bebidas y embotellado: conteos, paradas y OEE

En resumen: la visión artificial en líneas de bebidas y embotellado funciona mejor junto al PLC de la llenadora, no en su lugar. La llenadora cuenta las botellas y registra las paradas. Las cámaras con IA cuentan packs, cajas y palés, y permiten abrir el vídeo del minuto en que empezó una parada.
- Separe dos tareas. La visión de inspección rechaza envases defectuosos: nivel de llenado, tapones, etiquetas, códigos. Una cámara OEE cuenta la producción, y su vídeo permite ver dónde empezó una parada.
- Mida el OEE de la línea en la llenadora, que es la máquina cuello de botella. Impute los minutos de falta de envases y de bloqueo a la máquina que se paró primero.
- Con cientos o miles de envases por minuto, el contador es el PLC de la llenadora. Las cámaras se ganan su sitio en la etiquetadora, la retractiladora, la encajadora, el paletizador y los puestos manuales.
- Fabrico registra las paradas a partir de la señal de la máquina y el operario añade el motivo. Su complemento de cámaras con IA cuenta la producción, con vídeo de cualquier minuto del turno.
Una línea de bebidas se construye alrededor de una máquina. La llenadora marca el ritmo, las máquinas que la rodean funcionan más rápido y las mesas de acumulación absorben las paradas cortas entre ellas.
Ese diseño decide dónde rinde una cámara y dónde se desperdicia. Esta página es para responsables que eligen software para poner cámaras en líneas de embotellado y enlatado y medir el OEE (eficiencia general de los equipos).
Nosotros vendemos Fabrico, así que ponga a prueba lo que decimos aquí como haría con las afirmaciones de cualquier otro proveedor.
Visión artificial en líneas de bebidas: dos tareas, dos sistemas
En la industria de bebidas, la visión artificial suele significar inspección. Un inspector de nivel de llenado rechaza un llenado bajo. Un inspector de tapones o de etiquetas rechaza un tapón torcido o una etiqueta que falta. Un lector de códigos comprueba el código de fecha. Estos sistemas proceden de fabricantes de inspección como Heuft o FT System, de fabricantes de líneas como Krones y de empresas de visión artificial como Cognex o Keyence. Actúan sobre cada envase.
Una cámara OEE tiene otra tarea. Cuenta la producción y le da una vista de la línea en el minuto en que se produjo una parada.
| Tarea | Visión de inspección | Cámara OEE |
|---|---|---|
| Comprobar nivel de llenado, tapones, etiquetas, códigos | Sí, cada envase | No |
| Rechazar un envase defectuoso | Sí | No |
| Contar packs, cajas y palés | No es su tarea | Sí, donde ninguna señal cuenta bien |
| Registrar cuándo empieza y termina una parada | No | No, lo hace la señal de la máquina |
| Mostrar el minuto en que empezó una parada | No | Sí, abriendo el vídeo de ese minuto |
| Alimentar el OEE | Conteo de rechazos, para Calidad | Conteos, para Rendimiento y Calidad |
Los dos conviven. El conteo de rechazos del inspector, o una señal de rechazo suya, alimenta el factor Calidad del OEE. La cámara cuenta lo que llega al final de la línea. La mayoría de las líneas necesitan ambos. Nuestra página sobre visión de etiquetas y códigos frente a una cámara OEE profundiza en ello.
Fabrico no vende inspección: cómprela a un proveedor de inspección e integre su señal de rechazo en el OEE.
Dónde pierden tiempo las líneas de bebidas
Las líneas de embotellado y enlatado suelen diseñarse según la curva en V. Una guía sobre la curva en V de LineView (EN), un proveedor de software de rendimiento de líneas, recomienda ajustar las dos máquinas a cada lado de la máquina crítica «un 10 % más rápidas en velocidad de recuperación», y cada máquina más alejada, más rápida todavía. En la mayoría de las líneas de bebidas, la máquina crítica es la llenadora.
La misma guía señala el inconveniente: solo la máquina crítica funciona a velocidad constante, y todas las demás se paran a menudo, sin envases o bloqueadas por la acumulación. La llenadora marca el ritmo de la línea, así que un minuto perdido en ella es producción que la línea nunca recupera. Nuestra guía sobre el OEE de la llenadora en una línea de embotellado trata los estados propios de la llenadora.
Quedan cuatro lugares donde se esconden los minutos:
- Tiempo de bloqueo y de falta de envases. Una rotura de film en la retractiladora llena la mesa, después se para la etiquetadora y luego la llenadora. El PLC de la llenadora registra «bloqueada». No dice qué máquina lo provocó. Vea falta de envases y bloqueos.
- Paradas cortas aguas abajo. Los empalmes de la etiquetadora, las botellas caídas en un carril de la retractiladora y los atascos de cajas son cortos. La mesa los oculta hasta que se encadenan suficientes como para bloquear la llenadora.
- CIP y cambios de producto. Un cambio de sabor, un cambio de formato y un CIP completo son tres paradas distintas con tres tiempos estándar. Codifíquelas por separado y nunca acorte un CIP validado para ganar puntos de OEE. Vea nuestros códigos de parada para líneas de llenado de bebidas y el tiempo de CIP en el OEE.
- Espera de producto. Cuando la sala de jarabes o el mezclador van con retraso, la llenadora se para sin que le pase nada.
Los minutos se acumulan. En un estudio comparativo de 2021 encargado por el proveedor de software OFS y publicado por Brewers Journal (EN), las cerveceras artesanales solo llenaban latas o botellas el 54 % del tiempo. La cervecera media no podía hacer funcionar la línea más de 12 minutos sin una parada, y un cambio de una cerveza a otra llevaba de media más de 49 minutos. El artículo no indica el tamaño de la muestra, y las líneas artesanales son más pequeñas que la mayoría de las plantas embotelladoras, así que tómelo como una señal de dónde se van los minutos, no como un objetivo para su línea. Vea OEE en líneas de envasado de cerveceras.
El informe Siemens True Cost of Downtime 2024 (EN), una encuesta a grandes empresas industriales de cuatro sectores, sitúa el coste de una hora de parada no planificada en 36.000 $ en bienes de consumo de alta rotación (FMCG), el más bajo de los cuatro. FMCG fue además el único de los cuatro en el que las horas de parada no habían bajado desde 2019. Son cifras de una encuesta a grandes empresas, no un precio para su línea.
Vidrio, PET y latas: la cámara se mueve con el envase
- PET. La sopladora alimenta la llenadora mediante un transportador aéreo corto, o directamente en un bloque soplado-llenado, donde una parada en una máquina para las dos. Las botellas vacías, ligeras, se caen en las transferencias y a la salida del transportador aéreo, y el PLC ve «en marcha» o nada en absoluto. Nuestra página sobre la línea de agua embotellada muestra tres vistas de cámara que vale la pena abrir.
- Vidrio. Más pesado y frágil. El vidrio no retornable empieza en un despaletizador y una enjuagadora. El vidrio retornable añade una desencajonadora, una lavadora de botellas y un inspector de botellas vacías, y cada uno de ellos puede dejar sin envases a la llenadora. Una botella que estalla en la llenadora obliga a parar para retirar el vidrio.
- Latas. Las más rápidas de las tres. La página de producto de KHS (EN) para su llenadora Innofill Can DVD indica hasta 135.000 latas por hora, es decir, 2.250 por minuto, o más de 37 por segundo. A esa velocidad, el contador es el PLC de la llenadora y de la cerradora. La cámara compensa más abajo en la línea, donde las latas se convierten en packs y bandejas.
Para líneas de bebidas carbonatadas, vea OEE en líneas de refrescos carbonatados.
Dónde va una cámara en una línea de embotellado
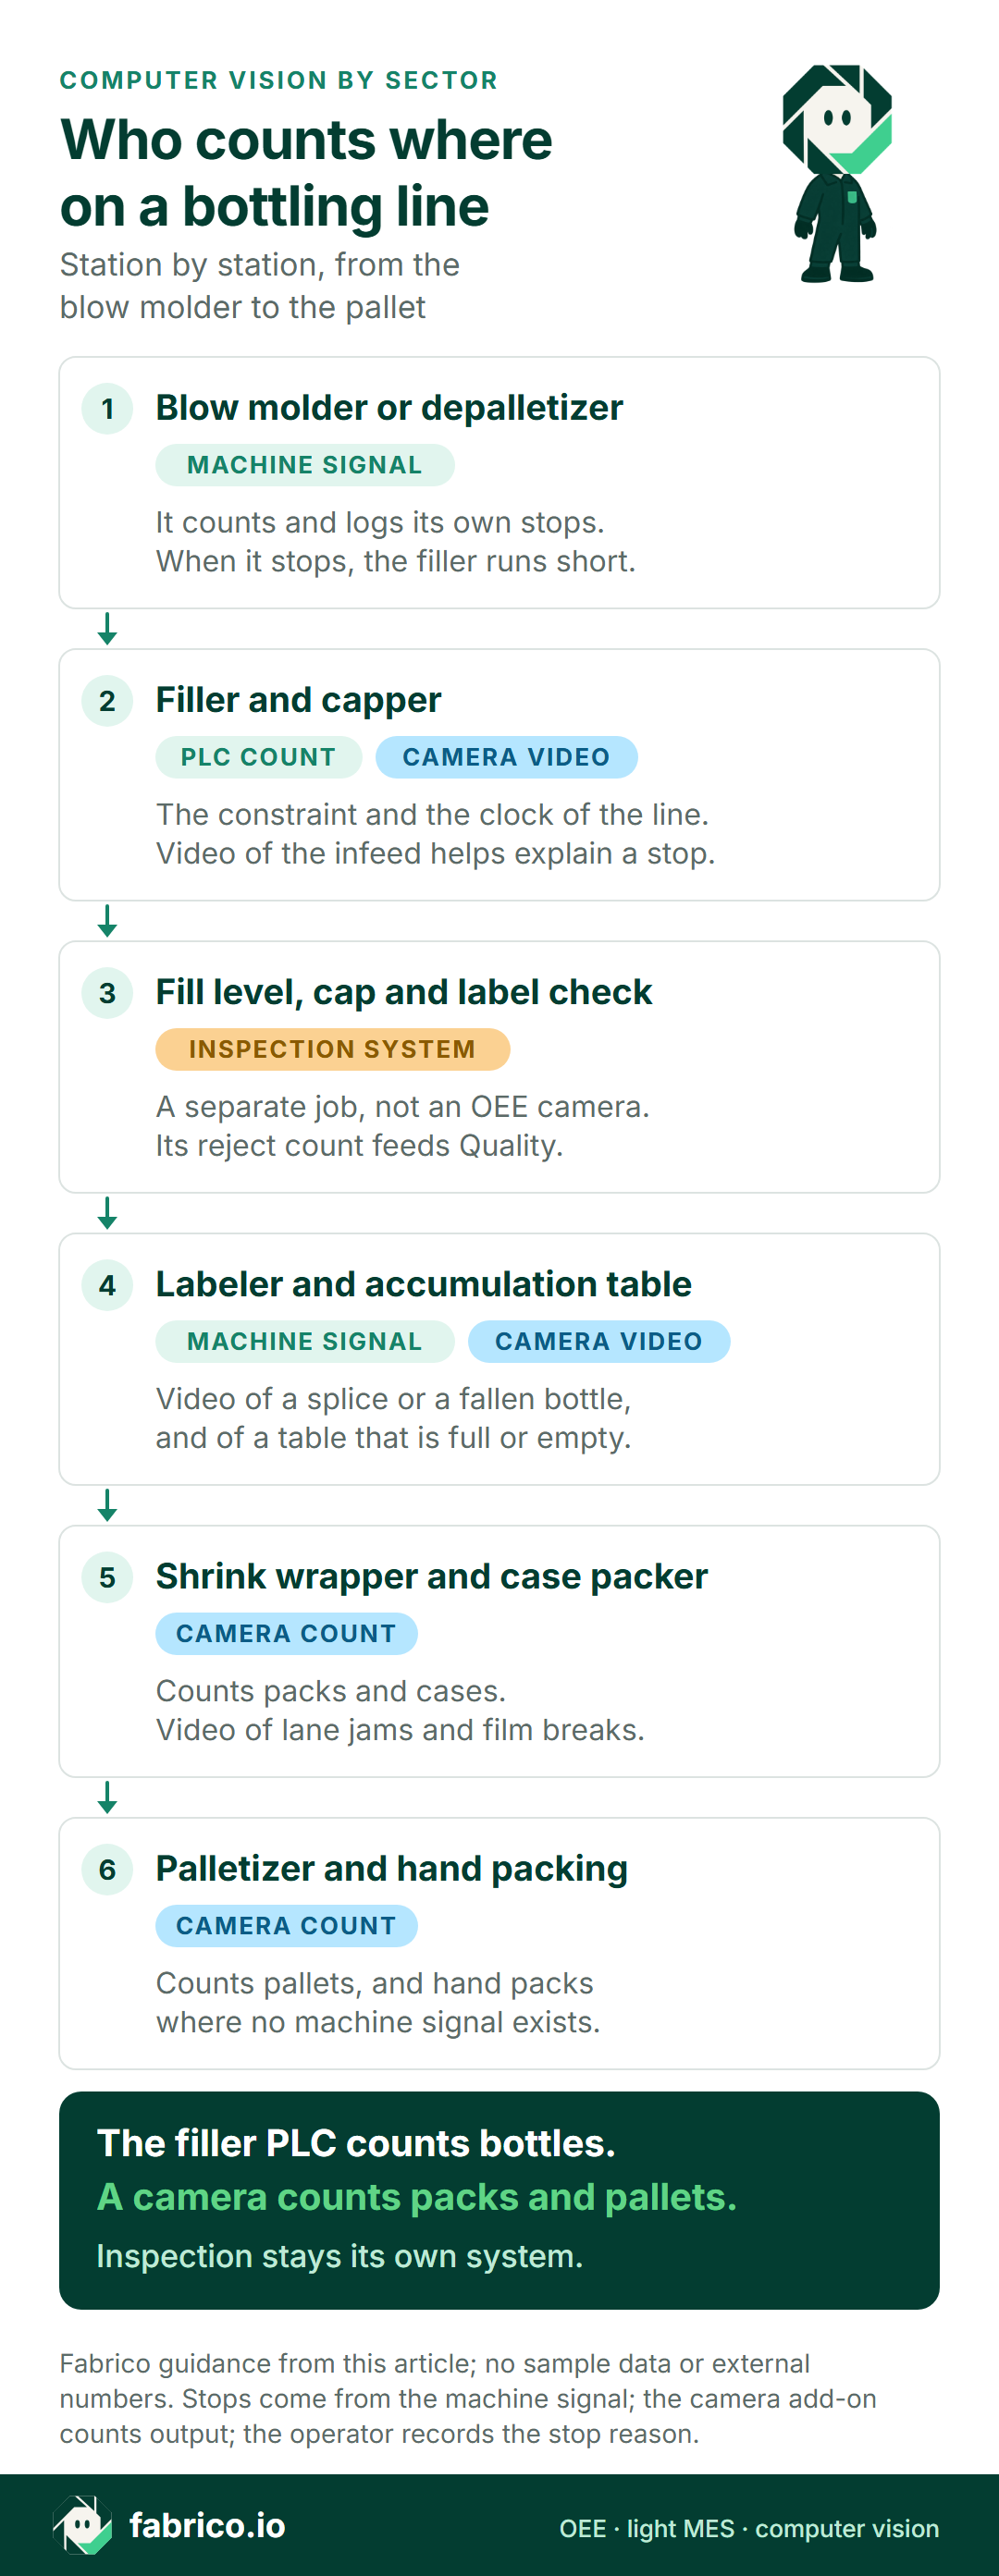
Esta es una línea PET típica, de la sopladora al palé, con el origen de cada conteo, para planificar la monitorización con cámaras con IA en una línea de embotellado. La lista de su propia línea es la que decide.
El PLC de la llenadora es el reloj de la línea. La cámara es una segunda mirada donde el PLC dice menos: entre máquinas, al final de la línea y allí donde se envasa a mano. Para la entrada de la llenadora, lea cámara en una línea de llenado. Para el final de la línea, lea paradas del paletizador con una cámara y paradas de la encajadora.
Cámara, sensor o ambos: puesto por puesto
Use esto como punto de partida para la lista de su línea, y pida a cada proveedor que rellene la misma tabla.
| Puesto | Origen del conteo | Qué aporta una cámara |
|---|---|---|
| Sopladora o despaletizador | Señal de la máquina | Poco, salvo que las botellas vacías se caigan en la transferencia |
| Llenadora y taponadora | PLC de la llenadora | Vídeo de la entrada para una parada, no el conteo |
| Inspección de llenado y tapón | La señal de rechazo del inspector | Nada: esa es la tarea del inspector |
| Etiquetadora | Señal de la etiquetadora o un sensor | Vídeo de un empalme, un fallo de cola o una botella caída |
| Mesa de acumulación | Fotocélulas de mesa llena y de nivel bajo | Vídeo: llena o vacía, es decir, qué lado se paró |
| Retractiladora o encajadora | Cámara, o el conteo de la máquina si es fiable | Vídeo de atascos en carriles y roturas de film |
| Paletizador | Cámara en la entrada, o el conteo de palés de la máquina | Vídeo del suministro de palés y del almacén de palés |
| Envasado manual y reprocesado | A menudo, nada | Un conteo donde no existe ninguna señal |
Cuente cada máquina en su propia unidad: botellas en la llenadora, packs en la retractiladora, cajas en la encajadora, palés al final. Convierta a botellas de llenadora solo cuando sume máquinas. Nuestra página sobre unidades de OEE: botellas, cajas y palés muestra el cálculo, y cámara o sensor, máquina por máquina cubre otros tipos de máquina.
¿Quiere ver los conteos por cámara y las paradas de la llenadora en una sola línea de tiempo? Solicite una demo y traiga la lista de su línea.
Ejemplo práctico: un turno en una línea PET de ejemplo
Línea de ejemplo, cifras ilustrativas, no es un cliente: una línea PET de 0,5 litros con la llenadora y taponadora a una velocidad nominal de 400 botellas por minuto para este formato. La retractiladora hace packs de 6, y un palé lleva 90 packs.
El turno dura 480 minutos. La planta descuenta del tiempo planificado su CIP programado de 30 minutos, así que el tiempo de producción planificado es de 450 minutos. La mesa de acumulación tenía el mismo número de botellas al principio y al final del turno.
| Etapa | Conteo | Origen |
|---|---|---|
| Llenadora | 148.200 botellas | PLC de la llenadora |
| Inspección de llenado y tapón | 1.200 rechazadas | Señal de rechazo |
| Entrada del paletizador | 24.300 packs, o 145.800 botellas | Conteo por cámara |
| Final de línea | 270 palés | Conteo por cámara |
| Perdidas después de la inspección | 1.200 botellas | Calculado |
El PLC de la llenadora registró 60 minutos de parada: 14 por fallos propios, 10 por falta de envases y 36 por bloqueo. Así que el tiempo de funcionamiento fue de 390 minutos.
- Disponibilidad = 390 / 450 = 86,7 %.
- Rendimiento = 148.200 / (390 x 400) = 148.200 / 156.000 = 95,0 %.
- Calidad = 145.800 / 148.200 = 98,4 %, con la producción buena contada como packs al final de la línea.
- OEE = 0,867 x 0,950 x 0,984 = 81,0 %.
El cálculo abreviado da el mismo resultado. 145.800 botellas buenas a 400 por minuto son 364,5 minutos de tiempo útil, y 364,5 de 450 es el 81,0 %. La pérdida de velocidad es de 7.800 botellas, o 19,5 minutos de llenadora. La pérdida de calidad es de 2.400 botellas, o 6 minutos.
Lo que la cámara aportó a la cifra:
- El conteo real de producción buena. El conteo de la llenadora menos los rechazos da 147.000 botellas buenas y un OEE del 81,7 %. El conteo de packs da 145.800. Las 1.200 botellas de diferencia se perdieron en las transferencias, en los carriles de la retractiladora o en packs dañados. Sin un conteo al final, esa pérdida nunca aparece.
- Un responsable para los minutos bloqueados. Los operarios añadieron los motivos y, en caso de duda, abrieron el vídeo de la retractiladora y del paletizador: 20 minutos de roturas de film y cambios de bobina, 10 de almacén de palés vacío y 6 de botellas caídas en los carriles de la retractiladora. La disponibilidad propia de la llenadora es (450 menos 14) / 450 = 96,9 %.
- El peso de cada pérdida. Los 36 minutos bloqueados son 14.400 botellas que la llenadora podría haber hecho. Si se ordenan las pérdidas por minutos de llenadora, la retractiladora va primero.
Preguntas para cualquier proveedor antes de comprar
Hágalas a cada proveedor, nosotros incluidos, con un turno real de la semana pasada.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿De dónde viene cada conteo? | Pida ver los conteos del PLC de la llenadora y los conteos por cámara en una sola línea de tiempo, para el mismo minuto. |
| ¿A quién se imputan los minutos bloqueados? | Tome una parada real de la retractiladora. Pregunte si el informe la imputa a la retractiladora o a la llenadora. |
| ¿Se fija la velocidad nominal por formato? | Una botella de 0,5 litros y una de 1,5 litros en la misma línea PET no se llenan al mismo ritmo. Pregunte cómo la actualiza un cambio de formato. |
| ¿Cómo se codifican el CIP y los cambios? | Pida ver por separado los cambios de sabor, los cambios de formato y el CIP, cada uno con su tiempo estándar. |
| ¿Puede la cámara contar a su velocidad y con su luz? | Pida una prueba de conteo frente a una cifra conocida, con PET transparente, reflejos del film retráctil y lentes mojadas cerca de la enjuagadora. |
| ¿Adónde va el vídeo? | Pregunte si se almacena o se transmite, quién puede abrirlo y durante cuánto tiempo. |
| ¿Pueden entrar los rechazos de la inspección? | Pregunte cómo llega a Calidad el conteo o la señal de rechazo del inspector. |
| ¿Qué funciona hoy y qué está en la hoja de ruta? | Pida ver cada afirmación en una línea en funcionamiento, no en una diapositiva. |
Antes de la prueba de conteo, lea qué precisión tiene el OEE por cámara. Para ampliar su lista de candidatos, empiece por nuestra guía de software OEE, y decida pronto si necesita un MES completo o un MES ligero. Las plantas con sala de jarabes necesitan además registros de lote, partida y receta: vea MES para la fabricación de bebidas.
Cámaras sobre las botellas, no sobre las personas
Encuadre el recorrido de las botellas, no los pasillos. Deje las caras fuera del encuadre e informe del OEE por línea y turno, nunca por operario con nombre. El vídeo puede defender a un equipo: muestra una rotura de film o una botella caída en un carril, no a una persona «lenta».
En Alemania, el artículo 87 de la Ley de Organización de Empresas (Works Constitution Act) (EN) da al comité de empresa voz sobre «la introducción y el uso de dispositivos técnicos destinados a vigilar el comportamiento o el rendimiento de los trabajadores». Considere que cualquier cámara en la nave entra en ese ámbito y acuerde por escrito quién puede abrir el vídeo y por qué antes de instalar la primera cámara. Nuestra guía sobre cámaras en la línea de producción sin vigilancia explica los pasos.
Cómo lo hace Fabrico en líneas de bebidas
Fabrico es una plataforma OEE y MES ligero en la nube. Esto es lo que hace hoy, y lo que no hace.
- Paradas: vienen de la señal de la máquina, como el PLC de la llenadora, un sensor o un contador. El operario añade el motivo en la línea, en una tableta o un teléfono.
- OEE y pérdidas: OEE, paradas y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Cámaras, bajo petición: las cámaras con IA cuentan la producción en la línea, también en puestos manuales y en máquinas sin una señal aprovechable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo petición y no se almacena en Fabrico.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV.
- Hoja de ruta, no disponible hoy: paradas detectadas por la cámara, zonas de atasco y una cámara que sugiera el motivo de parada. Júzguenos por lo que funciona hoy.
- No es Fabrico: la inspección. Los controles de nivel de llenado, tapón, etiqueta y código siguen en su sistema de inspección, y su conteo de rechazos puede alimentar Calidad. Para la planificación de la producción, pregúntenos en la demo.
Empiece con una línea, un valor de referencia inicial y una fecha de decisión acordados de antemano. La página de visión artificial para OEE y MES muestra cómo los conteos por cámara y los datos de máquina comparten una misma línea de tiempo.
Solicite una demo y traiga el registro de paradas de una llenadora de la semana pasada.
Lo que se suele preguntar después
¿Puede una cámara contar botellas a la velocidad máxima de la llenadora?
Con cientos o miles de envases por minuto, el PLC de la llenadora y sus sensores cuentan mejor. Las cámaras encajan donde las unidades son menos y más grandes: packs, cajas, palés y puestos manuales. Pruebe cualquier conteo por cámara frente a una cifra conocida en su propia línea.
¿La visión artificial para bebidas es lo mismo que una cámara OEE?
No. La visión de inspección revisa cada envase (nivel de llenado, tapones, etiquetas y códigos) y rechaza los defectuosos. Una cámara OEE cuenta la producción y le permite abrir el vídeo de una parada. La mayoría de las líneas necesitan ambas.
¿Nos dice la cámara por qué se paró la llenadora?
Hoy no. La señal de la máquina registra la parada y el operario añade el motivo. El operario puede abrir el vídeo de la cámara de ese minuto para comprobarlo. Una cámara que sugiera el motivo está en la hoja de ruta de Fabrico.
¿Deben imputarse a la llenadora los minutos de falta de envases y de bloqueo?
Manténgalos en el OEE de la línea, porque la línea perdió esa producción. Después, impútelos a la máquina que se paró primero, como la sopladora, la retractiladora o el paletizador.
¿Necesitan las líneas de vidrio, PET y lata configuraciones de cámara distintas?
Sí. En PET, vigile las transferencias después de la sopladora. En vidrio retornable, la lavadora y el inspector de botellas vacías añaden paradas al principio de la línea. En latas, cuentan la llenadora y la cerradora, así que las cámaras van donde las latas se convierten en packs.
¿De qué depende el coste de las cámaras en una línea de bebidas?
Fabrico no publica precios. El presupuesto depende del número de líneas y cámaras, del montaje, de la red y de la formación. Dé a cada proveedor la misma lista de la línea para que los presupuestos sean comparables.
¿Quiere verlo en su línea? Solicite una demo.
Artículos relacionados











Tarjetas reales de Fabrico, datos de ejemplo.