


 Iniciar sesión
 Blog

Visión artificial en fábricas de papel: bobinadoras, cortadoras y embalaje

En resumen: la visión artificial en la industria del papel y la celulosa rinde en el acabado, no en la máquina de papel: en una fábrica de papel, las cámaras cuentan resmas, paquetes y palés en las embaladoras de resmas, rebobinadoras, paletizadoras y puestos manuales donde no existe un conteo utilizable, y permiten abrir el vídeo de una parada.
- La máquina de papel ya tiene un DCS, un QCS y a menudo inspección de banda. Las roturas de banda, la velocidad y los cambios de grado salen de ahí, no de una cámara.
- La inspección de banda (agujeros, manchas, rayas) y el QCS (gramaje, humedad, espesor) son otros sistemas. Fabrico no hace ninguna de las dos cosas.
- Las pérdidas del acabado se esconden en los cambios de juego de la bobinadora, los cambios de bobina, las esperas de mandriles o de material de embalaje y las microparadas en la embaladora de resmas.
- El módulo de cámaras de Fabrico cuenta la producción y permite abrir el vídeo de cualquier momento en la línea de tiempo del turno. El operario añade el motivo de la parada.
Su máquina de papel funciona día y noche e informa a un DCS. Un escáner QCS mide la hoja, y la inspección de banda vigila los agujeros. Sin embargo, en la nave de acabado, las paradas en las embaladoras, cortadoras y mesas de embalaje se anotan a menudo en papel, y algunos puestos no tienen ningún conteo.
Esta página está pensada para directores de planta, responsables de producción y de mejora continua en fábricas de papel y cartón que están decidiendo cómo instalar cámaras en la fábrica para contar la producción y obtener el OEE.
Cubre la máquina de papel y la nave de acabado: bobinado, corte en hojas, embalaje y empaquetado. Las líneas de transformación de tisú se tratan en visión artificial para productos del hogar, y las plantas de cartón ondulado y estuches en visión artificial para transformadores de envases. Vendemos Fabrico, así que contraste lo que decimos aquí como haría con las afirmaciones de cualquier otro proveedor.
Visión artificial en una fábrica de papel: dos trabajos distintos
A las fábricas de papel se les venden dos tipos de sistema de cámaras con un mismo nombre. La inspección de banda revisa el propio papel, metro a metro. Las cámaras de OEE cuentan la producción y muestran qué pasó en una parada.
| Trabajo en una fábrica de papel | Inspección de banda o QCS | Cámara de OEE |
|---|---|---|
| Agujeros, manchas, rayas, arrugas | Sí, la inspección de banda | No |
| Gramaje, humedad, espesor | Sí, el escáner QCS | No |
| Por qué se rompió la banda | Cámaras de monitorización de roturas | No |
| Contar bobinas, resmas o palés | No es su trabajo | Sí, también en pasos manuales |
| Vídeo de una parada de la embaladora | No | Abrir el vídeo de ese minuto |
| Alimenta el OEE mediante | Bobinas desclasificadas o rechazadas | El conteo de producción |
La inspección de banda, la monitorización de roturas y el QCS se mantienen. Los dos trabajos conviven. Las bobinas desclasificadas o rechazadas tras la inspección pueden alimentar el componente de calidad del OEE mediante un conteo o una señal, de modo que los rechazos se cuentan una sola vez. Para saber dónde está la frontera máquina por máquina, lea cámara o sensor para el OEE, máquina por máquina.
Dónde se esconden las pérdidas en una fábrica de papel y celulosa
El comunicado de estadísticas clave de Cepi para 2024 (EN) indica que sus miembros son 470 empresas con 842 fábricas en toda Europa, y que la producción de papel y cartón para envases creció un 6,7 % en 2024. En EE. UU., la Oficina de Estadísticas Laborales (BLS) (EN) contabilizó unas 353.000 personas en la fabricación de papel en octubre de 2026, una cifra preliminar para todo el subsector: celulosa, papel y productos de papel transformado.
La máquina de papel es una banda continua
La guía ENERGY STAR de 2009 para la industria papelera de EE. UU. del Lawrence Berkeley National Laboratory (EN) describe la parte húmeda con sencillez: la tela de formación convierte las fibras en una banda continua mientras el agua se escurre. Tras las secciones de prensas y secado y la calandra, el papel terminado se enrolla en una gran bobina en la enrolladora (Pope).
Esa máquina se gobierna desde un DCS, se mide con un QCS y a menudo la vigila la inspección de banda. Las fábricas ya siguen su eficiencia de tiempo, su velocidad y las toneladas vendibles. Aquí una cámara aporta poco. Lea las señales que ya tiene.
Roturas de banda: cuéntelas desde el DCS
Una rotura de banda detiene la producción vendible hasta que se pasa la punta y la hoja vuelve al Pope. El papel fabricado mientras tanto va al púlper como rechazo.
Cuente las roturas desde el DCS, no con una cámara. Registre el tiempo desde la rotura hasta tener papel bueno en el Pope como pérdida de disponibilidad, con un código de rotura por sección: parte húmeda, prensas, secado o Pope.
Cambios de grado
Un cambio de grado modifica el gramaje, la composición de la pasta, el color o la velocidad mientras la máquina sigue en marcha. Hasta que el QCS muestra el nuevo grado dentro de especificación, la bobina está fuera de especificación y a menudo vuelve como rechazo.
Registre los cambios de grado con su propio código y mida los minutos desde la última bobina buena hasta la primera bobina buena para cada par de grados. El QCS sabe cuándo la hoja está dentro de especificación. De nuevo, una cámara no aporta nada. Para el método, consulte tiempo de cambio de formato.
Cambios de juego en la bobinadora y cambios de bobina
En muchas máquinas la bobinadora tiene poca capacidad de reserva, así que un cambio de juego lento hace que la bobina madre se acumule. Cada cambio de juego implica cortar la banda, expulsar las bobinas terminadas, cargar mandriles nuevos y arrancar la banda sobre ellos. Cuando cambia el plan de anchos, también se mueven las cuchillas de corte longitudinal, en la mayoría de las bobinadoras modernas de forma automática. Cada cambio de bobina madre añade un empalme o un nuevo enhebrado.
El PLC de la bobinadora conoce su estado de marcha y normalmente cuenta los juegos. Lo que no muestra es por qué un cambio de juego duró el triple que los demás, o por qué un cambio de bobina madre se alargó. Abrir el vídeo de esos minutos muestra si el equipo esperaba mandriles, luchaba con las cuchillas o lo llamaron a otra tarea.
Esperas de mandriles o de material de embalaje
Una bobinadora no puede empezar un juego sin mandriles de la cortadora de mandriles. Una embaladora de bobinas no puede funcionar sin material de embalaje, tapas y etiquetas. Una línea de corte en hojas se detiene cuando la embaladora de resmas se queda sin envoltorio.
Dé a «espera de mandriles» y «espera de material de embalaje» sus propios códigos de parada, separados de las averías. Sin ellos, esos minutos se esconden como «otros».
Cortadoras y microparadas en la embaladora de resmas
Una cortadora corta en hojas a partir de una o varias bobinas de desbobinado, las cuenta en resmas y las pasa a una embaladora de resmas, luego al encajado y a la paletizadora. Las cortadoras más nuevas dan un buen conteo. Muchas embaladoras de resmas, puestos de encajado y líneas antiguas no.
La embaladora de resmas es donde se acumulan las microparadas: un envoltorio roto, una resma descuadrada, un atasco de etiqueta. Una parada de 40 segundos casi nunca se anota. Cuarenta y cinco de ellas son media hora. Para saber cómo verlas, lea microparadas.
Embalaje de bobinas, etiquetado y paletizado
Las bobinas terminadas pasan por una línea de manipulación de bobinas: pesaje, embalaje, tapas, etiquetas y después almacén o muelle. En las fábricas de cartón, el cartón en hojas y las bobinas estrechas van sobre palés. Los atascos en los transportadores de bobinas y en la embaladora frenan la bobinadora.
Las fábricas de papel y cartón siguen cada bobina de cliente por ID y peso desde la bobinadora hasta el embalaje, porque así facturan y expiden. Use ese conteo. Una cámara añade el vídeo cuando la línea de embalaje se atasca o espera, y un conteo en el apilado de palés. Para las paradas de la paletizadora, consulte paradas de la paletizadora y cámaras.
En las fábricas de celulosa de mercado, la línea de balas pesa y cuenta cada bala. Use ese conteo; el vídeo ayuda cuando se atascan el embalaje, el atado con alambre o el unitizador.
Rebobinadoras y puestos manuales
Las rebobinadoras reparan bobinas, eliminan defectos señalados por la inspección de banda o cortan anchos especiales. Los pedidos pequeños se embalan a menudo a mano. Estos puestos rara vez tienen un conteo utilizable, y es ahí donde una cámara se gana su sitio con más claridad. Consulte OEE en un puesto de embalaje manual.
Polvo, humedad y bobinas en movimiento
Las naves de máquinas son calurosas y húmedas. Las naves de acabado están llenas de polvo de papel, y bobinas de varias toneladas se mueven en carretillas con pinzas y transportadores.
Por eso, coloque las cámaras de OEE en el extremo de la bobinadora y en la nave de acabado, fuera de los resguardos y lejos del recorrido de las bobinas, en una carcasa adecuada al calor y al polvo. Acuerde cada posición con el responsable de seguridad antes de taladrar nada.
Dónde va una cámara en una fábrica de papel
Cámara, sensor u operario: puesto por puesto
Esto es lo habitual en una fábrica de papel o cartón, no una regla. Compruebe cada máquina.
| Puesto | Conteo y paradas desde | Qué aporta una cámara |
|---|---|---|
| Preparación de pasta, máquina de papel | DCS: estado de marcha, velocidad, roturas de banda | Nada. Use la señal. |
| QCS, inspección de banda | Sus propios sistemas | Nada. Ellos clasifican el papel. |
| Pope y bobinadora | PLC de la bobinadora: estado de marcha, juegos | Vídeo de los cambios de juego y las esperas de mandriles |
| Rebobinadora, repaso | A menudo un contador básico o nada | Conteo de bobinas reparadas |
| Embalaje y etiquetado de bobinas | Trazabilidad de bobinas o PLC de la línea de embalaje | Vídeo de atascos y esperas |
| Cortadora de hojas | PLC de la cortadora: hojas o resmas | Poco, salvo que sea antigua |
| Embaladora de resmas, encajado | A menudo sin conteo utilizable | Conteo de resmas o cajas, vídeo de las microparadas |
| Paletizado, embalaje manual | PLC, si lo hay | Conteo de palés o paquetes |
| Motivos de parada, todas las líneas | El operario, en una tableta o un móvil | Vídeo para comprobar un motivo discutido |
La ficha siguiente muestra dónde rinde una cámara.
Traiga su lista de puestos y una semana de partes de paradas del acabado a una demo, y la repasaremos puesto por puesto.
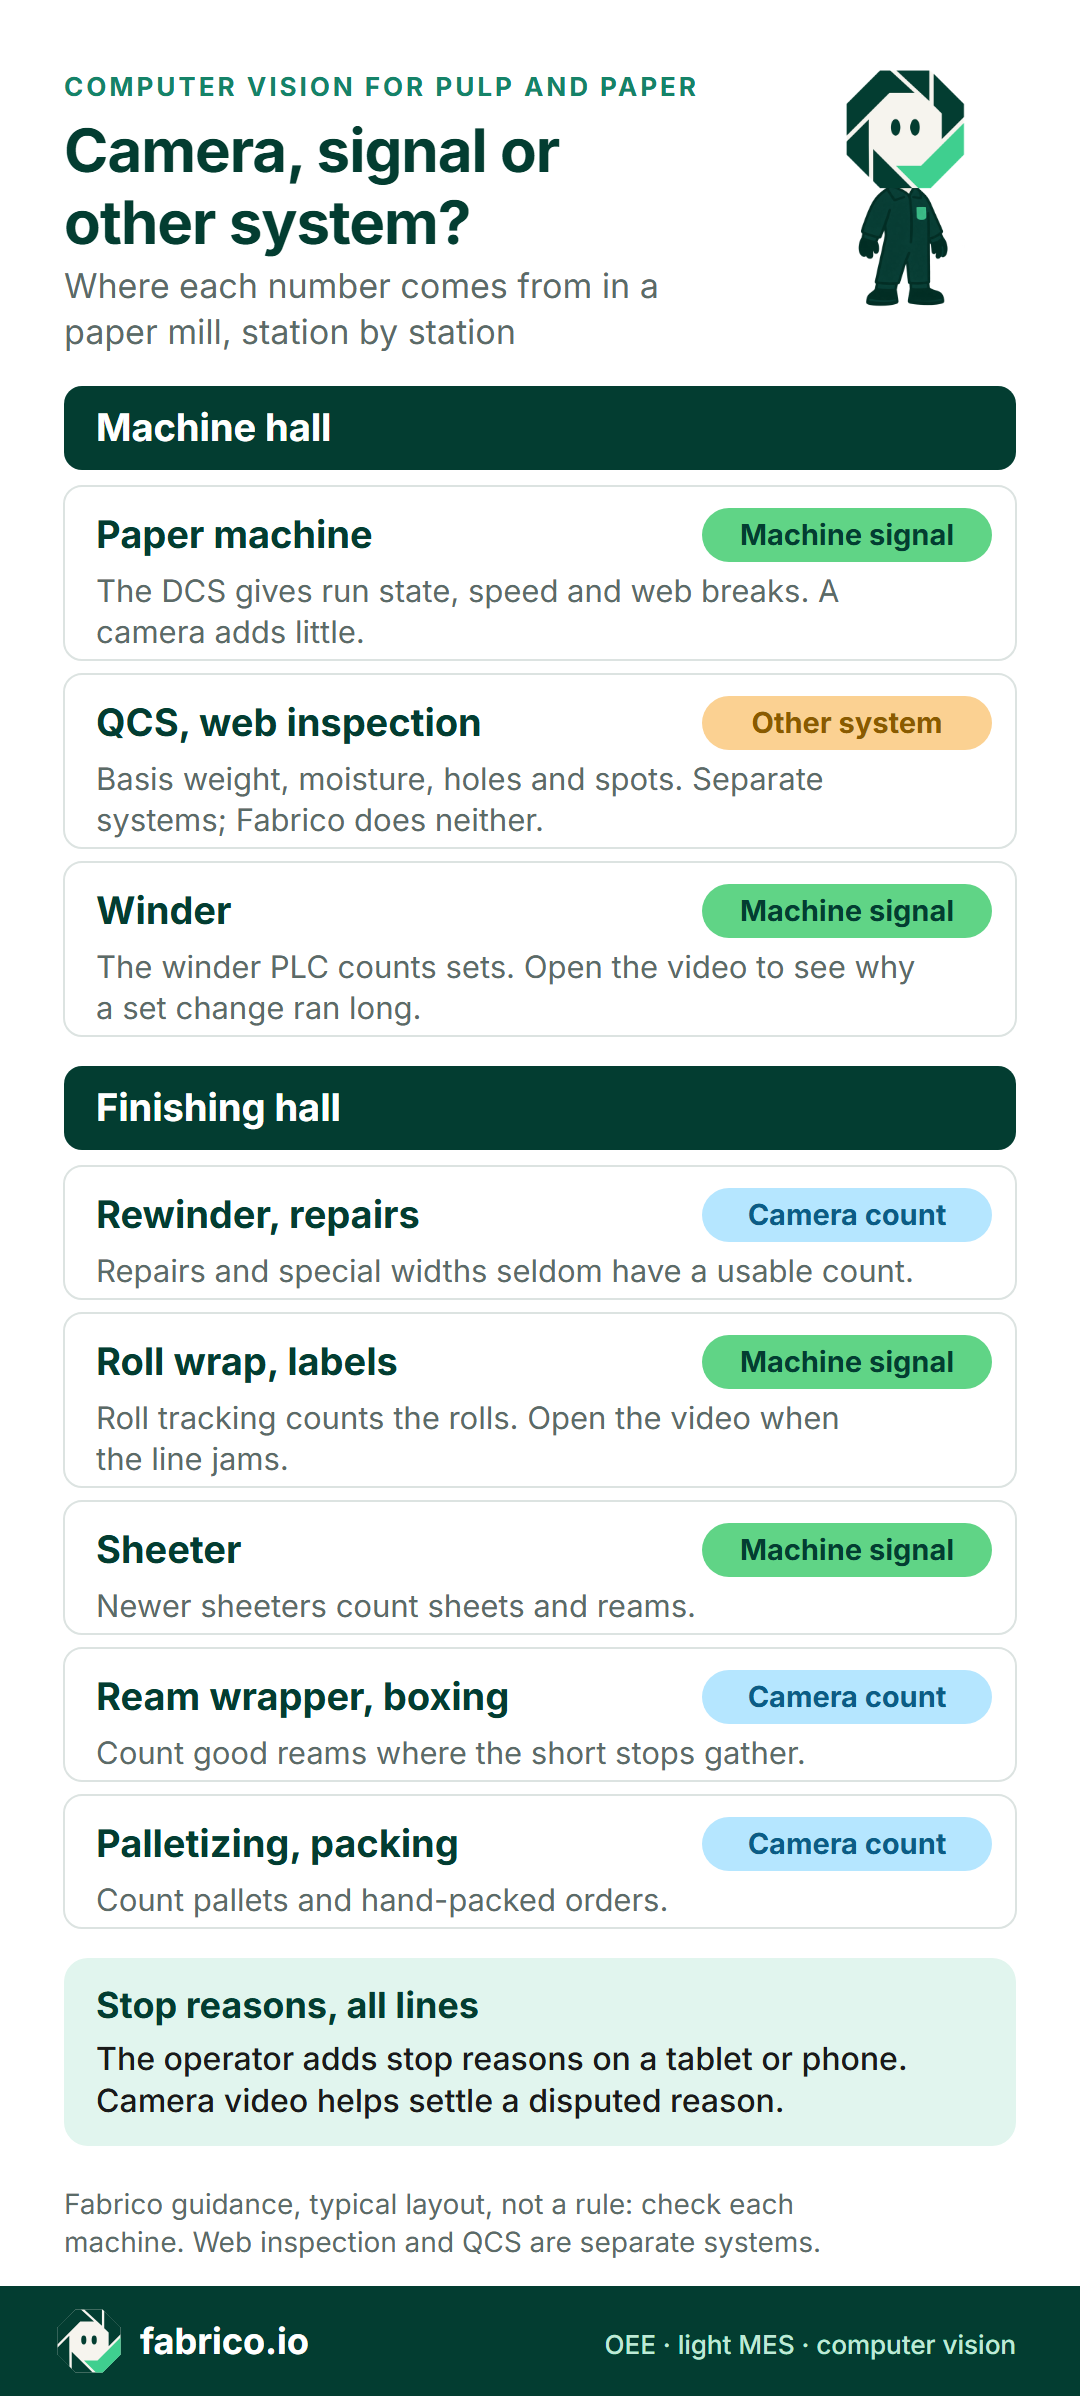
Infografía (en inglés): señal de máquina en la máquina de papel y la cortadora de hojas, QCS e inspección de banda aparte, señal o trazabilidad en la bobinadora y el embalaje de bobinas, y conteo por cámara en rebobinadoras, embaladoras de resmas y paletizado.
Ejemplo práctico: un turno en una línea de corte en hojas
Son cifras de ejemplo y no describen ninguna fábrica real. Una línea de corte y embalaje de resmas con una velocidad ideal de 12 resmas por minuto trabaja un turno de 480 minutos.
El PLC de la cortadora da el estado de marcha y cuenta las resmas cortadas. Una cámara a la salida de la embaladora de resmas cuenta las resmas buenas embaladas. Las resmas dañadas retiradas a mano explican la diferencia.
Las paradas sumaron 120 minutos: cambios de bobina de desbobinado 35, un cambio de formato 30, microparadas en la embaladora 30 y espera de envoltorio 25. El tiempo de marcha es de 360 de 480 minutos, así que la disponibilidad es del 75 %.
A 12 resmas por minuto, en 360 minutos se podrían producir 4.320 resmas. La cortadora contó 3.888, así que el rendimiento es del 90 %. La diferencia son 36 minutos de marcha lenta.
La cámara contó 3.828 resmas buenas en la embaladora. Quedan 60 resmas dañadas, así que la calidad es del 98,5 %. Esas 60 resmas equivalen a 5 minutos de tiempo de línea.
OEE = 75 % x 90 % x 98,5 % = 66,5 %. Compruébelo por el camino corto: 3.828 resmas buenas de 5.760 posibles también es un 66,5 %.
Fíjese en las dos paradas que un parte de paradas oculta. Las microparadas en la embaladora y las esperas de envoltorio suman 55 minutos, más que el cambio de formato. En un parte de paradas en papel, las primeras aparecen como unas pocas palabras y las segundas, como nada. Con sus propios códigos y el vídeo de esos minutos, ambas reciben una solución real.
Ocho comprobaciones para cualquier proveedor de cámaras u OEE para fábricas de papel
Plantéelas a cada proveedor, también a nosotros. Traiga como caso de prueba un turno real de la semana pasada.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Cómo leen las roturas de banda? | Pida ver una rotura a partir de la señal del DCS con su propio código, y el tiempo hasta que vuelve a haber papel bueno en el Pope. |
| ¿Cómo registran un cambio de grado? | Pida un código de cambio de grado y los minutos desde la última bobina buena hasta la primera bobina buena por par de grados. |
| ¿Cómo aparece la bobinadora? | Pida ver los cambios de juego, los cambios de bobina madre y las esperas de mandriles como elementos separados en la línea de tiempo del turno. |
| ¿Qué cuenta exactamente la cámara? | ¿Bobinas, resmas, cajas o palés? Compárela con un conteo manual durante un turno. |
| ¿Toneladas o unidades? | Pregunte cómo se convierte un conteo de bobinas o resmas en toneladas a partir de los datos del pedido, y cómo cambia la velocidad ideal según el grado y el formato. |
| ¿Cómo entran las bobinas desclasificadas? | Pregunte cómo alimentan la calidad las bobinas rechazadas tras la inspección, para que cuenten una sola vez. |
| ¿Dónde se monta cada cámara? | Pida cada posición en un plano, lejos del recorrido de las bobinas, con la aprobación previa del responsable de seguridad. |
| ¿Se guarda el vídeo y quién puede abrirlo? | Pregunte dónde se guarda, durante cuánto tiempo y quién lo ve. |
Antes de desplegar en toda la fábrica, pruebe primero en una línea de acabado. Consulte la guía de un piloto de OEE con visión artificial. Si está comparando plataformas completas para el sector, consulte software OEE para papel y celulosa.
Cámaras, privacidad y comité de empresa
En las naves de acabado hay personas en las bobinadoras, las embaladoras y las mesas de embalaje, y una cámara allí verá a algunas de ellas. Informe a la plantilla antes de instalar cualquier cámara. En muchos países europeos, hable primero con el comité de empresa.
Encuadre la cámara en las bobinas, las resmas o el palé, no en el equipo. Informe por línea y turno, no por persona. Pregunte a cada proveedor, también a nosotros, qué enmascaramiento de privacidad está activo hoy y qué está todavía en la hoja de ruta.
El módulo de cámaras de Fabrico cuenta producto, no personas. Para una lista de comprobación más completa, lea cámaras en la línea de producción sin vigilancia.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Esto es lo que hace hoy en una fábrica de papel.
- Paradas y conteos: a partir de la señal de la máquina, mediante un PLC, un sensor o un contador.
- Motivos de parada: el operario los añade en la línea, en una tableta o un móvil.
- OEE y pérdidas: OEE, tiempos de parada y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Cámaras, un módulo adicional bajo petición: el módulo de cámaras cuenta la producción, también en embaladoras de resmas, rebobinadoras, apilado de palés, embalaje manual y máquinas sin señal utilizable. Puede abrir el vídeo de la cámara para cualquier momento de la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo demanda y no se almacena en Fabrico.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV.
En la hoja de ruta, no disponible hoy: paradas detectadas por la cámara, zonas de atasco en el vídeo y una cámara que sugiera el motivo de la parada.
Lo que Fabrico no hace: inspección de banda ni control de calidad de la hoja. Los agujeros, las manchas, el gramaje, la humedad y el espesor siguen en su sistema de inspección de banda y su QCS. Fabrico no gobierna la máquina de papel ni sustituye al DCS. Para planificación y programación, pregúntenos en la demo.
Para ver el producto completo, consulte la visión artificial de Fabrico para el OEE. Si todavía está comparando plataformas, lea la guía de software OEE.
Traiga a una demo el parte de paradas de un turno de la nave de acabado y pídanos que le mostremos qué cifras podemos completar y cuáles no.
Lo que se suele preguntar después
¿Puede una cámara detectar agujeros y manchas en la banda de papel?
Sí, pero eso es un sistema de inspección de banda, no una cámara de OEE. Los agujeros, manchas, rayas y arrugas los detecta la inspección de banda en la máquina de papel, y el gramaje, la humedad y el espesor, el QCS. Fabrico no hace ninguna de las dos cosas. Las bobinas desclasificadas o rechazadas pueden alimentar el componente de calidad del OEE mediante un conteo o una señal.
¿Necesita la máquina de papel una cámara para el OEE?
Rara vez. El DCS ya conoce el estado de la máquina, la velocidad y cuándo se rompe la banda, y el QCS sabe cuándo un grado está dentro de especificación. Esas son la mejor fuente. Léalas primero y coloque las cámaras en el acabado, donde los conteos son débiles.
¿Puede una cámara contar las roturas de banda?
No hace falta. El DCS ya registra las roturas de banda y el tiempo hasta que la hoja vuelve al Pope, así que cuente las roturas desde ahí. Muchas máquinas tienen además cámaras de monitorización de roturas que muestran qué llevó a una rotura. Esas forman parte de los sistemas propios de la máquina, y el módulo de cámaras de Fabrico no las sustituye.
¿Qué puesto de una fábrica de papel debería recibir la primera cámara?
Normalmente, el que tiene el conteo más débil: una embaladora de resmas antigua, el paletizado de cartón en hojas, una rebobinadora de repaso o el embalaje manual de formatos especiales. La máquina de papel y las bobinadoras más nuevas van al final.
¿Se almacena el vídeo de la cámara?
En Fabrico, no. Con el módulo de cámaras, en la configuración estándar, el vídeo se transmite bajo demanda y puede abrirlo para cualquier momento de la línea de tiempo del turno. Haga a cada proveedor la misma pregunta, y pregunte dónde se guarda su vídeo.
¿Qué determina el coste de la visión artificial en una fábrica de papel?
El precio se fija por presupuesto. Lo determinan el número de líneas de acabado y de cámaras, el montaje en una nave con polvo y bobinas en movimiento, la red hasta la nave de acabado y la formación. Entregue a cada proveedor la misma lista de puestos para que los presupuestos sean comparables.
¿Quiere verlo en una línea como la suya? Reserve una demo y traiga un turno de una línea de acabado.
Artículos relacionados






Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.