


 Вход
 Блог

Компютърно зрение за целулоза и хартия: ролкорезни, листорезни машини и опаковане

Накратко: компютърното зрение в целулозно-хартиената промишленост се отплаща в довършителните операции, а не на хартиената машина: във фабриката за хартия камерите броят топове, пакети и палети на машините за опаковане на топове, пренавивачните машини, палетизаторите и ръчните станции, където няма използваем брояч, и ви позволяват да отворите видеото на всеки престой.
- Хартиената машина вече има DCS, QCS и често инспекция на платното. Скъсванията на платното, скоростта и смените на сорта идват оттам, а не от камера.
- Инспекцията на платното (дупки, петна, ивици) и QCS (грамаж, влажност, дебелина) са други системи. Fabrico не прави нито едното, нито другото.
- Загубите в довършителните операции се крият в смените на комплектите на ролкорезната машина, смените на ролките, чакането на шпули или опаковъчен материал и кратките престои на машината за опаковане на топове.
- Добавката за камери на Fabrico брои продукцията и ви позволява да отворите видеото за всеки момент от времевата линия на смяната. Причината за престоя я добавя операторът.
Хартиената машина работи денонощно и подава данни към DCS. Скенер на QCS измерва листа, а инспекцията на платното следи за дупки. В довършителния цех обаче престоите на опаковъчните машини, листорезните машини и масите за опаковане често се записват на хартия, а някои станции изобщо нямат брояч.
Тази страница е за ръководители на заводи, на производството и на непрекъснатото подобрение във фабрики за хартия и картон, които избират как да поставят камери във фабриката, за да броят продукцията и да получат OEE (обща ефективност на оборудването).
Тя обхваща хартиената машина и довършителния цех: навиване, рязане на листове, опаковане на топове и пакетиране. Линиите за преработка на тишу хартия са разгледани в компютърно зрение за битови продукти, а заводите за велпапе и картонени опаковки в компютърно зрение за преработватели на опаковки. Ние продаваме Fabrico, затова проверявайте казаното тук като твърденията на всеки друг доставчик.
Компютърно зрение във фабрика за хартия: две различни задачи
На фабриките за хартия се продават два вида камерни системи под едно и също име. Инспекцията на платното проверява самата хартия, метър по метър. OEE камерите броят продукцията и ви показват какво се е случило при престой.
| Задача във фабриката за хартия | Инспекция на платното или QCS | OEE камера |
|---|---|---|
| Дупки, петна, ивици, гънки | Да, инспекцията на платното | Не |
| Грамаж, влажност, дебелина | Да, скенерът на QCS | Не |
| Защо се е скъсало платното | Камери за наблюдение на скъсванията | Не |
| Брой ролки, топове или палети | Не е негова задача | Да, и на ръчните операции |
| Видео на престой на опаковъчната машина | Не | Отваряте видеото за тази минута |
| Подава данни към OEE чрез | Декласирани или бракувани ролки | Броя на продукцията |
Инспекцията на платното, наблюдението на скъсванията и QCS остават на мястото си. Двете задачи вървят паралелно. Ролките, декласирани или бракувани след инспекцията, могат да влязат в компонента „качество“ на OEE чрез брояч или сигнал, така че бракът се отчита само веднъж. Къде минава границата машина по машина, вижте в камера или сензор за OEE, машина по машина.
Къде се крият загубите в целулозно-хартиената фабрика
Ключовата статистика на Cepi за 2024 г. (EN) посочва, че членовете ѝ са 470 компании с 842 фабрики в Европа и че производството на опаковъчна хартия и картон е нараснало с 6,7% през 2024 г. В САЩ Бюрото по трудова статистика (EN) отчита около 353 000 души, заети в производството на хартия, през октомври 2026 г. Това е предварителна цифра за целия подсектор: целулоза, хартия и изделия от хартия.
Хартиената машина е непрекъснато платно
Ръководството ENERGY STAR от 2009 г. за целулозно-хартиената промишленост в САЩ, издадено от Lawrence Berkeley National Laboratory (EN), описва мократа част просто: формиращото сито оформя влакната в непрекъснато платно, докато водата се оттича. След пресовата и сушилната част и каландъра готовата хартия се навива на голям тамбур.
Тази машина се управлява от DCS, измерва се от QCS и често се наблюдава от инспекция на платното. Фабриките вече следят нейната времева ефективност, скоростта и тоновете годна за продажба продукция. Камерата добавя малко тук. Четете сигналите, които вече имате.
Скъсвания на платното: броете ги от DCS
Скъсването на платното спира годната продукция, докато опашката се прекара и листът се върне на тамбура. Хартията, произведена междувременно, отива в пулпера като брак.
Броете скъсванията от DCS, а не от камера. Записвайте времето от скъсването до годна хартия на тамбура като загуба на наличност, с код на скъсването по секция: мокра част, преса, сушилна част или тамбур.
Смени на сорта
При смяна на сорта се променят грамажът, композицията на масата, цветът или скоростта, докато машината продължава да работи. Докато QCS не покаже новия сорт в спецификация, тамбурът е извън спецификация и често се връща като брак.
Записвайте смените на сорта със собствен код и следете минутите от последния годен тамбур до първия годен тамбур за всяка двойка сортове. QCS знае кога листът е в спецификация. И тук камерата не добавя нищо. За метода вижте време за пренастройка.
Смени на комплекти и смени на ролки на ролкорезната машина
На много машини ролкорезната машина има малък резерв от капацитет, така че една бавна смяна на комплект задържа тамбура. Всяка смяна на комплект означава рязане на платното, изхвърляне на готовите ролки, зареждане на нови шпули и стартиране на платното върху тях. Когато се смени схемата на ширините, се преместват и надлъжните ножове, на повечето съвременни ролкорезни машини автоматично. Всяка смяна на тамбура добавя снаждане или ново прекарване.
PLC на ролкорезната машина знае състоянието ѝ и обикновено брои комплектите. Това, което не показва, е защо една смяна на комплект е отнела три пъти повече време от останалите или защо смяната на тамбура се е проточила. Видеото за тези минути показва дали екипът е чакал шпули, борил се е с ножовете или е бил изтеглен на друга работа.
Чакане на шпули или опаковъчен материал
Ролкорезната машина не може да започне комплект без шпули от машината за рязане на шпули. Машината за опаковане на ролки не може да работи без опаковъчен материал, торцови капаци и етикети. Листорезната линия спира, когато машината за опаковане на топове остане без опаковка.
Дайте на „чакане на шпули“ и „чакане на опаковъчен материал“ собствени кодове на престой, отделно от авариите. Без тях тези минути се крият под „други“.
Листорезни машини и кратки престои на машината за опаковане на топове
Листорезната машина реже от една или повече развивни ролки на листове, отброява ги на топове и ги подава към машината за опаковане на топове, след това към поставянето в кашони и палетизатора. По-новите листорезни машини дават добро броене. Много машини за опаковане на топове, станции за поставяне в кашони и по-стари линии не дават.
Машината за опаковане на топове е мястото, където се събират кратките престои: скъсана опаковка, неподравнен топ, заседнал етикет. Един 40-секунден престой рядко се записва. Четиридесет и пет такива са половин час. Как да ги видите, четете в микропрестои.
Опаковане на ролки, етикетиране и палетизиране
Готовите ролки минават по линия за обработка на ролки: претегляне, опаковане, торцови капаци, етикети, след това склад или рампа. Във фабриките за картон нарязаният картон и тесните ролки се подреждат на палети. Задръстванията по ролковите транспортьори и на опаковъчната машина задържат ролкорезната машина.
Фабриките за хартия и картон проследяват клиентските ролки по идентификатор и тегло от ролкорезната машина до опаковането, защото така фактурират и експедират. Използвайте този брой. Камерата добавя видеото, когато линията за опаковане заседне или чака, и броене при подреждането на палетите. За престоите на палетизатора вижте престои на палетизатора и камери.
Във фабриките за пазарна целулоза линията за бали претегля и брои всяка бала. Използвайте този брой; видеото помага там, където опаковането, връзването с тел или машината за обединяване на бали спре.
Пренавивачни машини и ръчни станции
Пренавивачните машини ремонтират ролки, изрязват дефекти, отбелязани от инспекцията на платното, или режат специални ширини. Малките поръчки често се опаковат на ръка. Тези станции рядко имат използваем брояч и точно там камерата най-ясно доказва стойността си. Вижте OEE на ръчна станция за опаковане.
Прах, влажност и движещи се ролки
Машинните зали са горещи и влажни. Довършителните цехове са пълни с хартиен прах, а ролки от по няколко тона се движат с мотокари с клещи и по транспортьори.
Затова поставяйте OEE камерите в края на ролкорезната машина и в довършителния цех, извън предпазните огради и извън пътя на ролките, в корпус, подходящ за топлината и праха. Съгласувайте всяка позиция с отговорника по безопасност, преди някой да пробие дупка.
Къде се поставя камера във фабрика за хартия
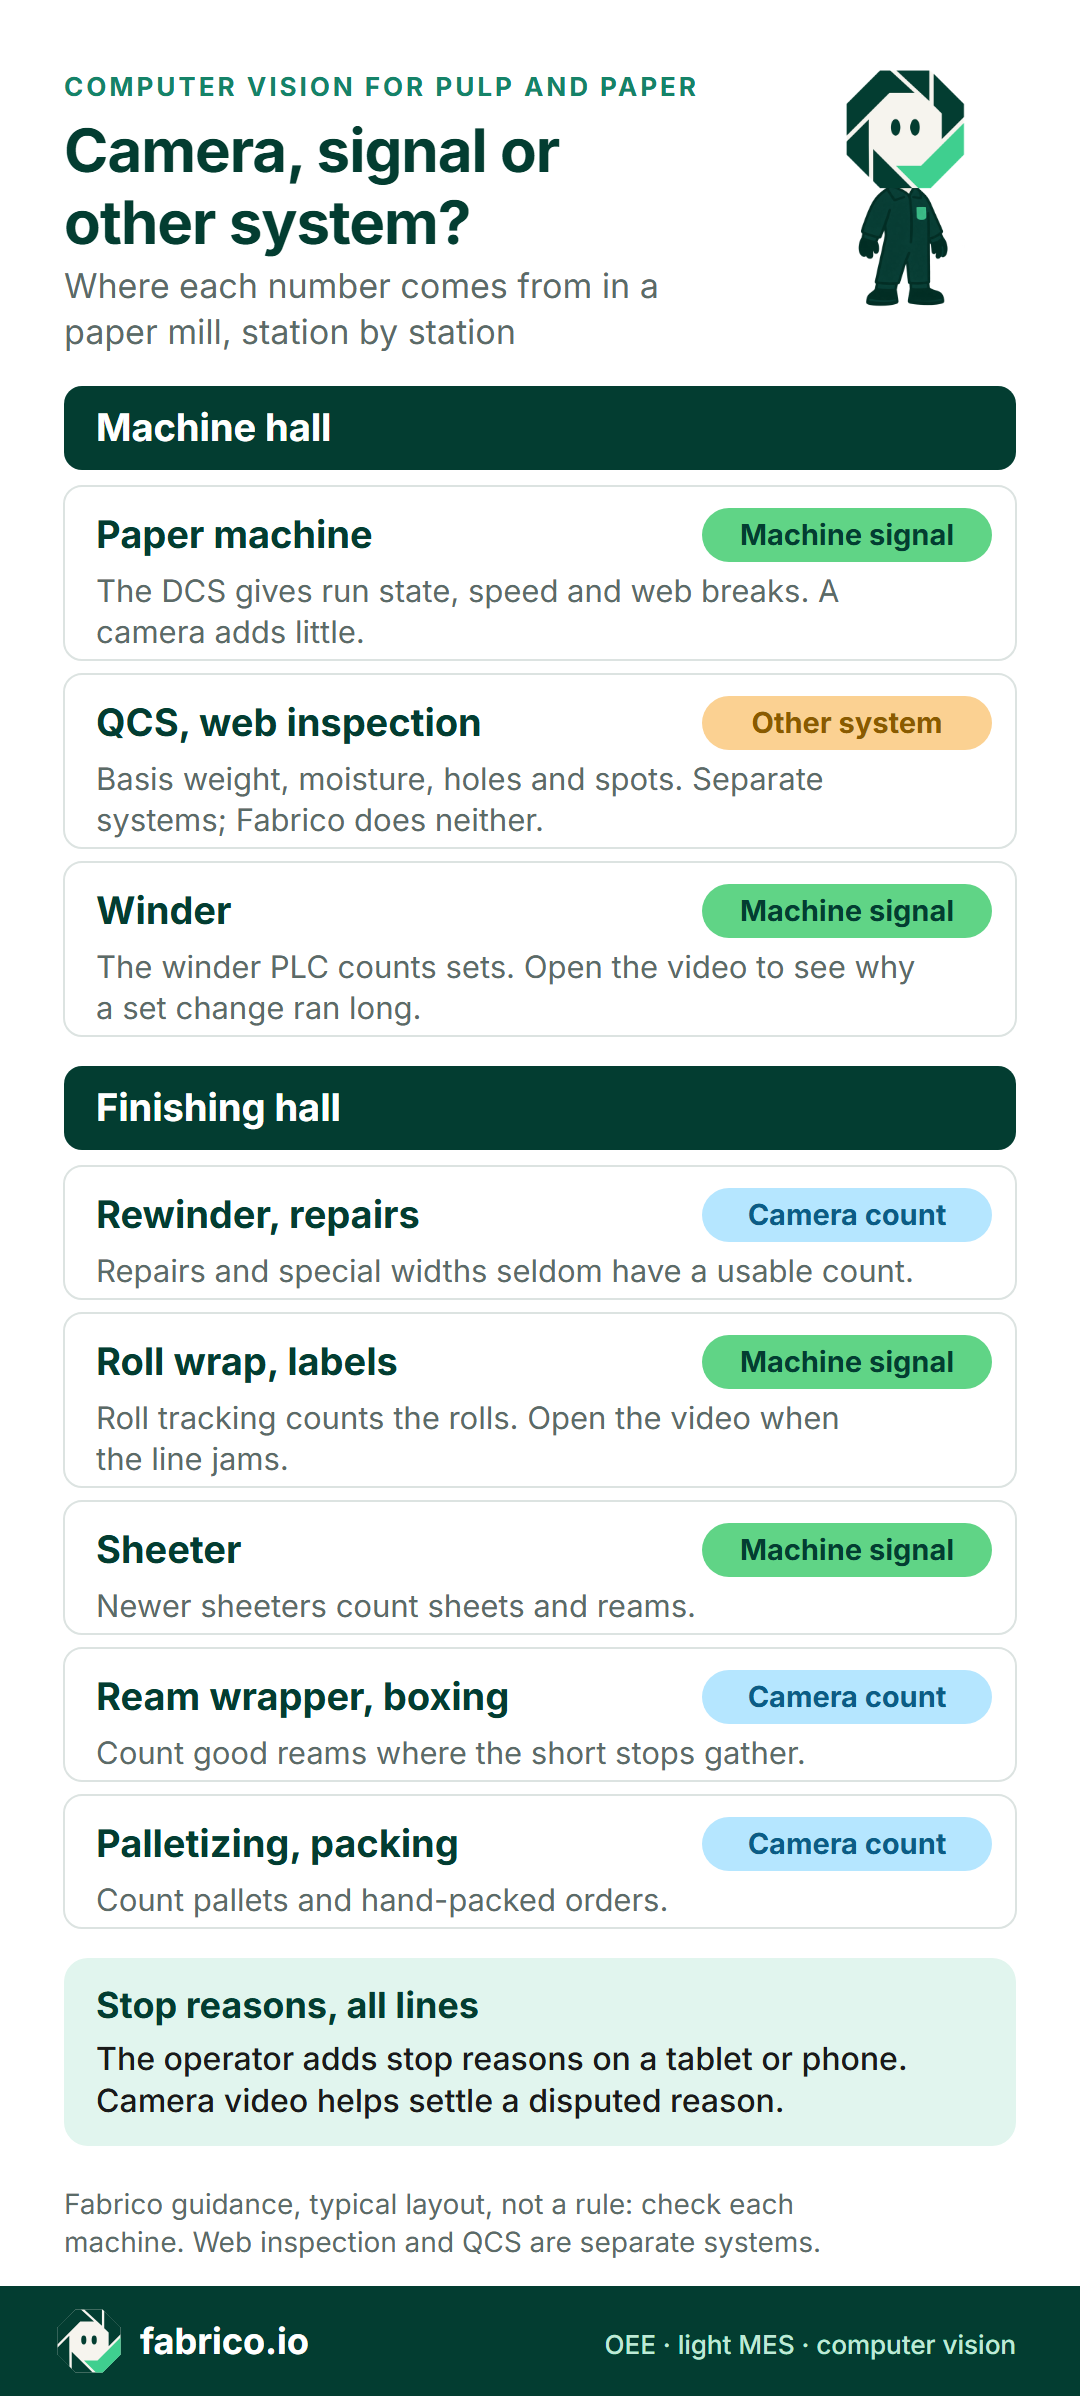
Камера, сензор или оператор: станция по станция
Това е типичната картина за фабрика за хартия или картон, а не правило. Проверете всяка машина.
| Станция | Брой и престои от | Какво добавя камерата |
|---|---|---|
| Масоподготовка, хартиена машина | DCS: състояние, скорост, скъсвания на платното | Нищо. Използвайте сигнала. |
| QCS, инспекция на платното | Собствените им системи | Нищо. Те оценяват хартията. |
| Тамбур и ролкорезна машина | PLC на ролкорезната машина: състояние, комплекти | Видео на смените на комплекти и чакането на шпули |
| Пренавивачна машина, ремонт | Често прост брояч или нищо | Брой ремонтирани ролки |
| Опаковане на ролки, етикетиране | Проследяване на ролките или PLC на опаковъчната линия | Видео на задръстванията и чакането |
| Листорезна машина | PLC на листорезната машина: листове или топове | Малко, освен ако е стара |
| Опаковане на топове, поставяне в кашони | Често няма използваем брояч | Брой топове или кашони, видео на кратките престои |
| Палетизиране, ръчно опаковане | PLC, ако има | Брой палети или пакети |
| Причини за престоите, всички линии | Операторът, на таблет или телефон | Видео за проверка на спорна причина |
Картата по-долу показва къде камерата се отплаща.
Донесете списъка си със станции и една седмица листове за престоите от довършителния цех на демонстрация и ще ги минем заедно станция по станция.
Пример с изчисление: една смяна на листорезна линия
Това са примерни цифри и не описват реална фабрика. Линия за рязане на листове и опаковане на топове с идеална скорост 12 топа в минута работи една смяна от 480 минути.
PLC на листорезната машина дава състоянието на работа и брои нарязаните топове. Камера на изхода на машината за опаковане на топове брои годните опаковани топове. Разликата са повредените топове, свалени на ръка.
Престоите отнеха 120 минути: смяна на развивни ролки 35, една смяна на формата 30, кратки престои на опаковъчната машина 30 и чакане на опаковъчен материал 25. Времето на работа е 360 от 480 минути, така че наличността е 75%.
При 12 топа в минута за 360 минути могат да се произведат 4 320 топа. Листорезната машина отброи 3 888, така че производителността е 90%. Разликата са 36 минути бавна работа.
Камерата отброи 3 828 годни топа на опаковъчната машина. Остават 60 повредени топа, така че качеството е 98,5%. Тези 60 топа са 5 минути време на линията.
OEE е 75% x 90% x 98,5% = 66,5%. Проверете по краткия път: 3 828 годни топа от 5 760 възможни също дават 66,5%.
Вижте двата престоя, които листът за престоите скрива. Кратките престои на опаковъчната машина и чакането на опаковка правят общо 55 минути, повече от смяната на формата. В хартиения лист за престоите първите се появяват като няколко думи, а вторите изобщо не се появяват. Със собствени кодове и видеото за тези минути и двете получават истинско решение.
Осем проверки за всеки доставчик на камери или OEE за фабрика за хартия
Направете ги с всеки доставчик, включително с нас. Донесете една реална смяна от миналата седмица като тестов случай.
| Въпрос | Как да проверите отговора |
|---|---|
| Как отчитате скъсванията на платното? | Поискайте да видите скъсване от сигнала на DCS със собствен код и времето, докато годната хартия се върне на тамбура. |
| Как записвате смяна на сорта? | Поискайте код за смяна на сорта и минутите от последния годен тамбур до първия годен тамбур по двойки сортове. |
| Как се показва ролкорезната машина? | Поискайте смените на комплекти, смените на тамбура и чакането на шпули като отделни позиции във времевата линия на смяната. |
| Какво точно брои камерата? | Ролки, топове, кашони или палети? Пуснете я успоредно с ръчно броене за една смяна. |
| Тонове или бройки? | Попитайте как броят ролки или топове се превръща в тонове от данните на поръчката и как идеалната скорост се променя според сорта и формата. |
| Как влизат декласираните ролки? | Попитайте как ролките, бракувани след инспекцията, влизат в качеството, така че да се отчитат само веднъж. |
| Къде се монтира всяка камера? | Поискайте всяка позиция на чертеж, извън пътя на ролките, с предварително одобрение по безопасност. |
| Съхранява ли се видеото и кой може да го отваря? | Попитайте къде се намира, за колко време и кой го вижда. |
Преди да внедрите в цялата фабрика, тествайте първо на една довършителна линия. Вижте ръководството за пилотен проект за OEE с компютърно зрение. Ако сравнявате цялостни платформи за отрасъла, вижте OEE софтуер за целулоза и хартия.
Камери, лични данни и представителите на работниците
В довършителните цехове има хора на ролкорезните машини, опаковъчните машини и масите за опаковане и камерата там ще вижда някои от тях. Информирайте служителите, преди да бъде поставена която и да е камера. В много европейски държави първо говорете с представителите на работниците.
Насочете камерата към ролките, топовете или палета, а не към екипа. Отчитайте по линия и смяна, а не по човек. Попитайте всеки доставчик, включително нас, какво маскиране за защита на личните данни работи днес и какво все още е в пътната карта.
Добавката за камери на Fabrico брои продукти, а не хора. За по-пълен контролен списък прочетете камери на производствената линия без наблюдение на хората.
Къде се вписва Fabrico
Fabrico е облачна платформа за OEE и лек MES. Ето какво прави днес във фабрика за хартия.
- Престои и броене: от машинния сигнал, чрез PLC, сензор или брояч.
- Причини за престоите: операторът ги добавя на линията, на таблет или телефон.
- OEE и загуби: OEE, престои и загуби по линия и смяна, със загубите, изразени в пари. В уеб, iOS и Android.
- Камери, добавка при поискване: добавката за камери брои продукцията, включително на машините за опаковане на топове, пренавивачните машини, подреждането на палети, ръчното опаковане и машините без използваем сигнал. Можете да отворите видеото от камерата за всеки момент от времевата линия на смяната. В стандартната конфигурация видеото се стриймва при поискване и не се съхранява във Fabrico.
- Вашите данни: излизат чрез REST API, webhooks и експорт в Excel или CSV.
В пътната карта, не работи днес: престои, откривани от камерата, зони на задръстване във видеото и камера, която предлага причина за престоя.
Какво Fabrico не прави: инспекция на платното или контрол на качеството на листа. Дупките, петната, грамажът, влажността и дебелината остават за вашата система за инспекция на платното и QCS. Fabrico не управлява хартиената машина и не заменя DCS. За планиране и графици ни попитайте по време на демонстрацията.
За целия продукт вижте компютърно зрение на Fabrico за OEE. Ако все още сравнявате платформи, прочетете ръководството за OEE софтуер.
Донесете листа за престоите от една смяна в довършителния цех на демонстрация и ни помолете да покажем кои цифри можем да попълним и кои не.
Какво питат хората след това
Може ли камера да открива дупки и петна в хартиеното платно?
Да, но това е система за инспекция на платното, а не OEE камера. Дупките, петната, ивиците и гънките се откриват от инспекцията на платното на хартиената машина, а грамажът, влажността и дебелината от QCS. Fabrico не прави нито едното, нито другото. Декласираните или бракуваните ролки могат да влязат в компонента „качество“ на OEE чрез брояч или сигнал.
Нужна ли е камера на хартиената машина за OEE?
Рядко. DCS вече знае състоянието на машината, скоростта и кога платното се къса, а QCS знае кога сортът е в спецификация. Те са по-добрият източник. Четете първо тях и поставете камерите в довършителния цех, където броенето е слабо.
Може ли камера да брои скъсванията на платното?
Няма нужда. DCS вече записва скъсванията на платното и времето, докато листът се върне на тамбура, затова броете скъсванията оттам. Много машини имат и камери за наблюдение на скъсванията, които показват какво е довело до скъсването. Те са част от собствените системи на машината и добавката за камери на Fabrico не ги заменя.
Коя станция във фабриката за хартия трябва да получи първата камера?
Обикновено тази с най-слабото броене: стара машина за опаковане на топове, палетизирането на нарязан картон, пренавивачна машина за ремонт на ролки или ръчното опаковане на специални формати. Хартиената машина и по-новите ролкорезни машини са последни.
Съхранява ли се видеото от камерите?
Не във Fabrico. С добавката за камери, в стандартната конфигурация, видеото се стриймва при поискване и можете да го отворите за всеки момент от времевата линия на смяната. Задайте същия въпрос на всеки доставчик, както и къде се намира тяхното видео.
Какво определя цената на компютърното зрение във фабрика за хартия?
Цената се определя с индивидуална оферта. Факторите са броят довършителни линии и камери, монтажът в запрашен цех с движещи се ролки, мрежата до довършителния цех и обучението. Дайте на всеки доставчик един и същ списък със станции, за да са офертите сравними.
Искате ли да го видите на линия като вашата? Заявете демонстрация и донесете една смяна от довършителна линия.
Свързани статии













Реални плочки на Fabrico, примерни данни.