


 Вход
 Блог

Система за управление на линията от производителя или OEE софтуер

Накратко: Системата за управление на линията от производителя на линията често е достатъчна за една линия от един производител; общозаводски OEE софтуер печели, щом работите с линии от няколко производителя, имате ръчни работни места или Ви трябват числа, които да сравнявате между линиите.
- Пакетът на производителя познава най-добре собствените си машини: състояния, аларми, скорости.
- OEE софтуерът прилага едно определение към всяка линия, независимо кой я е изградил.
- Двете системи често работят паралелно, свързани чрез отворен интерфейс като PackML.
- Преди да подпишете, поискайте формулата, отворените тагове и кой притежава данните.
Офертата за нова пълначна машина или цяла опаковъчна линия често идва със система за управление на линията или пакет за мониторинг на линията от същия производител. Той показва състоянията, алармите и скоростите на линията, а често и ефективност на линията или OEE. Въпросът е дали това е всичко, от което заводът има нужда, или над него трябва да стои независим OEE слой.
Това ръководство е за ръководителя на завода, ръководителя по непрекъснато подобрение или инженерния ръководител, който има тази оферта на бюрото си. За това кого да наемете за самата линия вижте производители на машини или системни интегратори. За контролните екрани спрямо OEE софтуера вижте OEE софтуер или SCADA. Тази страница разглежда пакета за мониторинг, който идва с линията.
Ние продаваме Fabrico, софтуер за OEE и лек MES, така че сме от едната страна на този избор. Проверявайте казаното тук, както бихте проверили твърденията на всеки доставчик.
Система за управление на линията или OEE софтуер: за какво е създадена всяка
Пакетът на производителя на линията е проектиран около неговите машини. Пакетите се различават при различните производители, затова четете това като описание на категорията и проверявайте всяка оферта поотделно. OEE софтуерът е проектиран около завода: едно определение, много източници.
| Задача | Пакет на производителя на линията | Общозаводски OEE софтуер |
|---|---|---|
| Състояния и аларми на машините | В дълбочина, за собствените му машини | Чете състоянията от сигнала |
| Ефективност на линията или OEE | Често е включена; формулата варира | Една формула на завода за всички линии |
| Причини за престой | Попитайте кой редактира списъка с причини | Списъкът на завода; операторите отбелязват причините |
| Машини от други производители | Попитайте какво може да чете | Създаден да чете много източници |
| Загуби по линии | Попитайте дали обхваща други линии | Сравнява ги между линиите |
Нито една от колоните не е по-добра по принцип. Пакетът на производителя навлиза по-дълбоко в собствените си машини. OEE софтуерът стига по-широко, до целия завод. Правилният отговор зависи от това колко линии имате, кой ги е изградил и на кого са нужни числата.
Кога пакетът на производителя на линията е достатъчен
Пакетът може да е всичко, от което имате нужда, когато е вярно следното:
- Една основна линия, един производител. Линията е тясното място на завода, а машините на нея са от един доставчик или са интегрирани от него.
- Не е нужно сравнение. Никой не трябва да поставя OEE на тази линия до OEE на друга линия, в този завод или в групата.
- Причините за престой вършат работа на екипа. Списъкът с причини обхваща загубите, с които екипът Ви наистина се бори, включително чакане, липса на персонал и пренастройки.
- Данните могат да се изнасят. Пакетът експортира сурови данни за престоите и бройките във формат, който екипът Ви може да използва.
- Формулата е записана. Знаете какво отчита стойността и какво изключва.
В такъв случай втора система добавя работа, без да носи много полза. Вложете усилията в доброто използване на пакета: ежедневен преглед на най-големите загуби, ясни причини за престой и фиксирана идеална скорост.
Кога общозаводски OEE слой печели
Картината се променя, когато заводът расте около тази първа линия.
- Различни производители. Пълначна машина от един производител, машина за опаковане в кашони от друг, палетизатор от трети. Всеки пакет, ако има такъв, може да използва собствена формула. Поискайте от всеки производител неговата. В OEE на пълначната машина в линия за бутилиране ще видите защо е важна машината, която задава темпото.
- Ръчни и по-стари работни места. Маси за ръчно опаковане, станции за пакетиране в торби и по-стари машини може изобщо да нямат машинен сигнал. Попитайте дали пакетът на линията може да ги чете; те също губят време. В камера или сензор за OEE, по машини ще видите как да получите бройка от всяко място.
- Сравними числа. Щом ръководител започне да класира линиите, определенията трябва да съвпадат. Иначе класирането отразява формулите, а не линиите. Примерът по-долу показва колко голяма може да е тази разлика.
- Причини за престой от цеха. Много загуби не са машинни повреди: чакане на материал, липсващ оператор, бавна пренастройка. Операторите знаят тези причини. Попитайте дали пакетът им позволява да ги отбелязват.
- Собственост на данните и изход. Ако данните са в системата на един производител, попитайте как излизат от нея. Нашият план за изход на OEE данните изброява въпросите.
- Няколко площадки. Отчетът на групата изисква едно и също OEE във всеки завод. Вижте OEE за един завод или за няколко площадки.
Рамка за решение: пакет, OEE слой или и двете
Изберете пакета на производителя, ако имате една основна автоматизирана линия от един производител, никой не я сравнява с други линии, а формулата и експортът ѝ отговарят на нуждите Ви.
Изберете общозаводски OEE слой, ако имате линии или машини от няколко производителя, имате ръчни работни места или отчитате OEE между линии или заводи.
Използвайте и двете, ако новата линия идва със силен пакет, а останалата част от завода се нуждае от едно определение. Пакетът остава инструментът на инженерите за машините. OEE слоят става общото число на завода.
| Ситуация | Пакет на производителя | Общозаводски OEE слой |
|---|---|---|
| Една линия, един производител | Често е достатъчен | По избор, за втори поглед |
| Няколко линии, различни производители | Попитайте дали една формула обхваща всички линии | Едно определение за всички линии |
| Ръчни или по-стари работни места | Попитайте кои места може да чете | Сензори или броене с камера |
| Отчети за групата или за няколко площадки | Попитайте дали отчита между линии и заводи | Линии и заводи едно до друго |
Искате втори поглед върху обхвата на мониторинга от производителя, преди да подпишете? Заявете демо и донесете офертата от OEM доставчика.
Как двете могат да работят заедно: отворени интерфейси
Работата с двете не изисква двойно окабеляване, ако линията предоставя данните си по стандартен начин. Два стандарта се срещат често при опаковъчни и хранителни линии.
- PackML. OMAC описва PackML (EN) като „стандарт за автоматизация, който улеснява предаването и извличането на последователни машинни данни“, с последователно поведение „дори ако машините идват от различни производители и използват различни системи за управление“. Спецификацията OPC UA for PackML (OPC 30050) (EN) отбелязва, че линиите се изграждат от оборудване „често от няколко доставчика, обикновено всеки със собствен специфичен и нестандартен интерфейс“. Тя посочва „данни за общата ефективност на оборудването (OEE)“ сред това, което PackML предоставя, и има за цел да „осигури последователна структура на таговете за връзка с MES на завода и корпоративните системи“. Нашето ръководство за модела на състоянията PackML дава подробности.
- Weihenstephan Standards. Weihenstephan Standards (EN) „дефинират комуникационен интерфейс за стандартизирано предаване на машинни данни към ИТ системи от по-високо ниво“. Сайтът им изброява области за машини за пълнене и опаковане на напитки, за храни, хлебни и сладкарски изделия, както и процесни зони в пивоварни, и посочва „реализация, независима от производителя и от системата за управление“ сред предимствата.
На практика моделът изглежда така. Пакетът на производителя чете машините си в дълбочина, за диагностика и сервиз. Същите състояния на машините и бройки се предоставят през договорения интерфейс. OEE слоят на завода ги чете, добавя причини за престой от операторите и сигнали от други машини и прилага едно определение. Уговорете в договора кои тагове се предоставят, от кои машини и по кой стандарт. Където машината няма нито едното, нито другото, екранът ѝ или сензор пак могат да дадат сигнал; вижте събиране на данни от HMI за OEE.
Пример с изчисление: двама производители, две определения
Илюстративни, примерни данни, не клиент. Завод има две опаковъчни линии от двама различни производители. В този пример и двете работят една смяна от 480 минути без планирани почивки. И двете имат идеална скорост 100 опаковки в минута на машината, която задава темпото.
- Линия А: престои 90 минути: машинни повреди 40, пренастройка 30, липса на материал от предходния участък 20. Произведени 36 000 опаковки, 35 280 годни, 720 брак. Пакетът ѝ показва „ефективност на линията“, която изключва пренастройките и липсата на материал.
- Линия Б: престои 70 минути: машинни повреди 35, пренастройка 35. Произведени 39 000 опаковки, 38 220 годни, 780 брак. Пакетът ѝ показва OEE спрямо цялото планирано време.
Линия А според своя пакет. Пренастройката и липсата на материал се изваждат от времевата база: 480 минус 50 = 430 минути. Стойност = 35 280 годни / (430 x 100 = 43 000) = 82,0%.
Линия А по определението на завода. Време на работа = 480 минус 90 = 390 минути. Наличност = 390 / 480 = 81,3%. Производителност = 36 000 / (390 x 100 = 39 000) = 92,3%. Качество = 35 280 / 36 000 = 98,0%. OEE = 81,3% x 92,3% x 98,0% = 73,5%. Проверка: 35 280 / (480 x 100 = 48 000) = 73,5%.
Линия Б по определението на завода. Време на работа = 480 минус 70 = 410 минути. Наличност = 410 / 480 = 85,4%. Производителност = 39 000 / (410 x 100 = 41 000) = 95,1%. Качество = 38 220 / 39 000 = 98,0%. OEE = 85,4% x 95,1% x 98,0% = 79,6%. Проверка: 38 220 / 48 000 = 79,6%. Пакетът ѝ използва същата база, затова също показва 79,6%.
Екраните казват, че води Линия А, с 82,0% срещу 79,6%. При едно определение води Линия Б, с 79,6% срещу 73,5%. Всяка загуба се отчита веднъж във всяка стойност и нито един от пакетите не греши по собствената си формула. Разликата идва от 50-те минути, изключени при Линия А. Само за Линия А това е разлика от 8,5 пункта (82,0 срещу 73,5). Същите изключвания решават дали нова линия ще премине приемателния си тест; вижте OEE гаранции за нова линия. Ето защо е нужно едно определение за завода винаги, когато се сравняват линии. За самата формула вижте нашето ръководство за изчисляване на OEE.
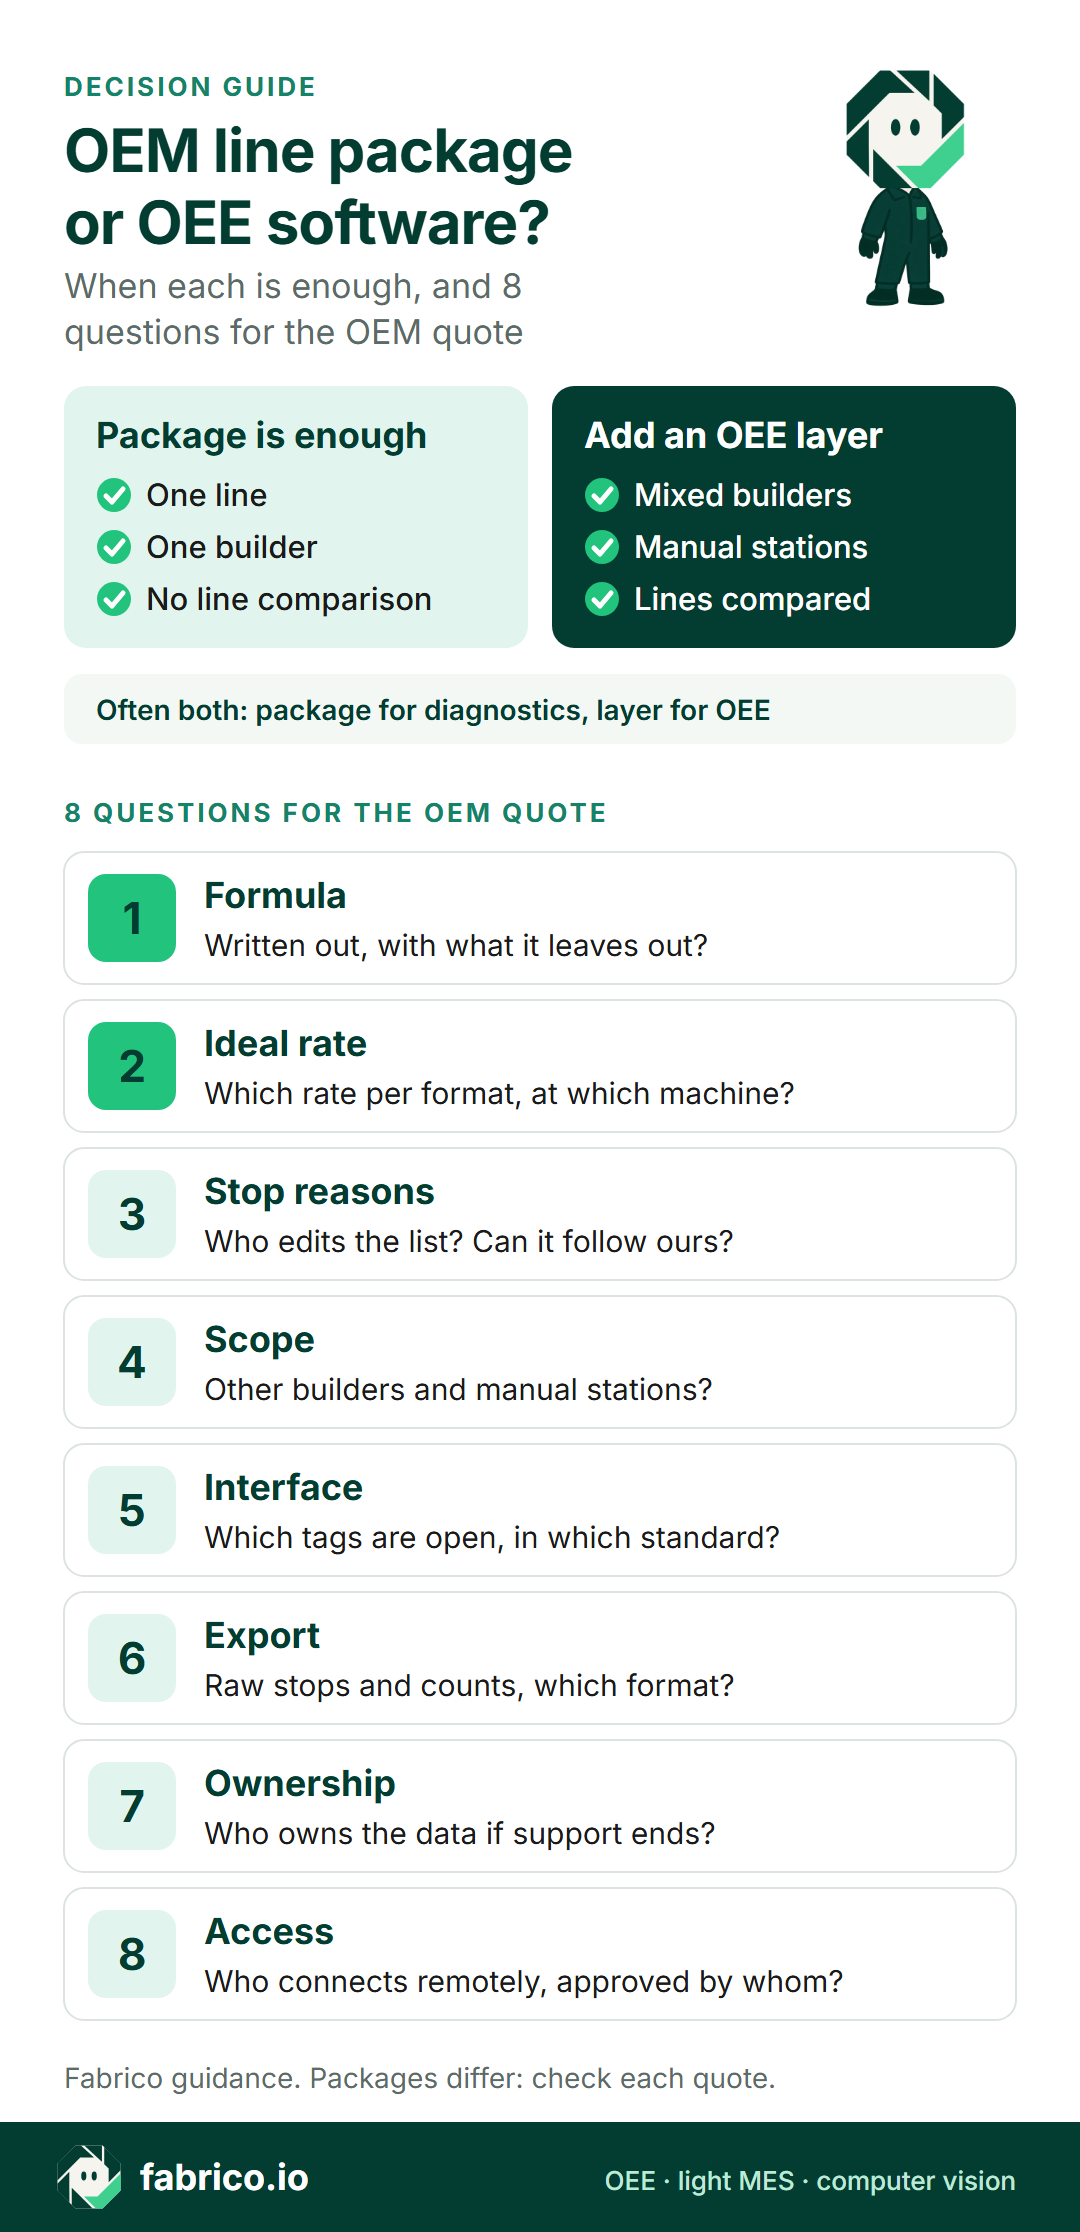
Чеклист за офертата от OEM доставчика
Задайте тези въпроси на производителя на линията преди поръчката, както и на собствения си екип. Те важат за всеки производител и всеки пакет, включително за пакет, който решите да запазите самостоятелно.
| Проверка | Въпрос към производителя на линията |
|---|---|
| 1. Формула | Записана ли е формулата за OEE или ефективност, заедно с това, което изключва? |
| 2. Идеална скорост | Каква скорост за всеки формат и на коя машина е зададена? |
| 3. Причини за престой | Кой редактира списъка с причини и може ли той да следва списъка на завода? |
| 4. Обхват | Кои машини чете, включително тези на други производители и ръчните работни места? |
| 5. Интерфейс | Кои тагове са отворени за други системи и по кой стандарт? |
| 6. Експорт | Могат ли суровите данни за престои и бройки да се експортират, в какъв формат и колко често? |
| 7. Собственост | Кой притежава данните и какво става с тях, ако поддръжката приключи? |
| 8. Достъп | Кой се свързва отдалечено с линията, по какъв път и с чие одобрение? |
Ако сравнявате и инструменти за мониторинг, нашите ръководства за софтуер за мониторинг на машини, OEE софтуер и MES за производството на напитки изброяват на какво да обърнете внимание.
Къде е мястото на Fabrico
Fabrico е облачен OEE софтуер и платформа за лек MES. Той е общозаводският слой в това ръководство, а не пакетът на производителя. Може да работи паралелно със системата за управление на линията от производителя.
- Източник на данни: при автоматизираните линии Fabrico чете циклите, престоите и продукцията от PLC контролера на линията. При по-стари или полуавтоматични машини IoT устройство на Fabrico с външни сензори събира производствения сигнал.
- Едно изчисление: всеки източник подава данни към едно и също изчисление на OEE, така че линии, свързани по различен начин, могат да се сравняват една до друга, а заводите могат да се поставят един до друг на един екран.
- Престои: микропрестоите се откриват от машинния сигнал, а операторите отбелязват причините за престой на таблет или телефон.
- Загуби: OEE се разделя на наличност, производителност и качество, обновява се, докато линията работи, а загубите се показват в пари.
- Данни навън: всеки списък се експортира в Excel или CSV, а REST API и webhooks свързват други системи.
- Модул с камера: при масите за ръчно опаковане и по-старите машини без използваем сигнал модулът с AI камера отчита произведените бройки. От времевата линия на смяната можете да отворите видеото от камерата за даден престой на работно място с камера. При стандартната настройка видеото се предава поточно, когато някой го отвори, и не се съхранява във Fabrico.
- Срокове: устройствата се свързват за около месец; пълното внедряване отнема 3 до 4 месеца.
В пътната карта, не е налично днес: предложения за причина на престоя от модула с камера, които операторът потвърждава.
Не е включено: Fabrico не продава системи за инспекция на качеството. Системите за инспекция, които проверяват опаковките за дефекти, вършат друга работа; техните бройки брак могат да захранват частта за качество в OEE.
Попитайте по време на демото: как Fabrico би чел таговете по PackML или Weihenstephan, които предоставя производителят на линията, и как пакетът на производителя и Fabrico биха си разделили работата на смесена линия.
Вижте лек MES и OEE във Fabrico, модула за компютърно зрение за OEE и компютърно зрение за производството на бързооборотни стоки (FMCG). Осемте въпроса по-горе важат и за нас.
Какво питат хората след това
Едно и също ли са системата за управление на линията от производителя и OEE софтуерът?
Двете се припокриват. Системата за управление на линията от производителя на линията е изградена около неговите машини и линия: състояния, аларми, скорости и често ефективност на линията или OEE. Общозаводският OEE софтуер е създаден да прилага едно определение на OEE към много линии и машини от различни производители, с причини за престой от операторите и загуби, сравнени между линиите.
Кога пакетът на производителя на линията е достатъчен?
Когато заводът има една основна автоматизирана линия от един производител, никой не трябва да я сравнява с други линии, а формулата, причините за престой и експортът на данни в пакета отговарят на нуждите Ви. И в двата случая поискайте формулата писмено.
Защо OEE стойностите на две линии не са сравними?
Обикновено защото определенията се различават: кое време се счита за планирано, дали пренастройките или липсата на материал са изключени и каква идеална скорост се използва. Поставете двете линии на едно писмено определение, преди да ги сравнявате.
Могат ли система за управление на линията и OEE софтуер да работят паралелно?
Да, и това е често срещано. Пакетът на производителя запазва диагностиката на машините. OEE слоят чете същите състояния и бройки през отворен интерфейс, например тагове по PackML или интерфейс по Weihenstephan Standards, и прилага собственото определение на завода.
Какво трябва да пише в офертата от OEM доставчика за данните?
Кои тагове и данни са отворени за други системи и през какъв интерфейс, как могат да се експортират суровите данни за престоите и бройките, кой притежава данните и какво става с тях, ако договорът за поддръжка приключи.
Какво да правим с ръчните работни места до автоматизирана линия?
Масата за ръчно опаковане или по-старата машина може да нямат машинен сигнал, затова попитайте производителя дали пакетът му може да ги чете. IoT устройство със сензори или камера, която отчита произведените бройки, може да включи тези места в същото OEE като автоматизираните машини.
Искате да видите едно определение на OEE за линии от различни производители? Заявете демо и донесете списъка с работните си места.
Свързани статии

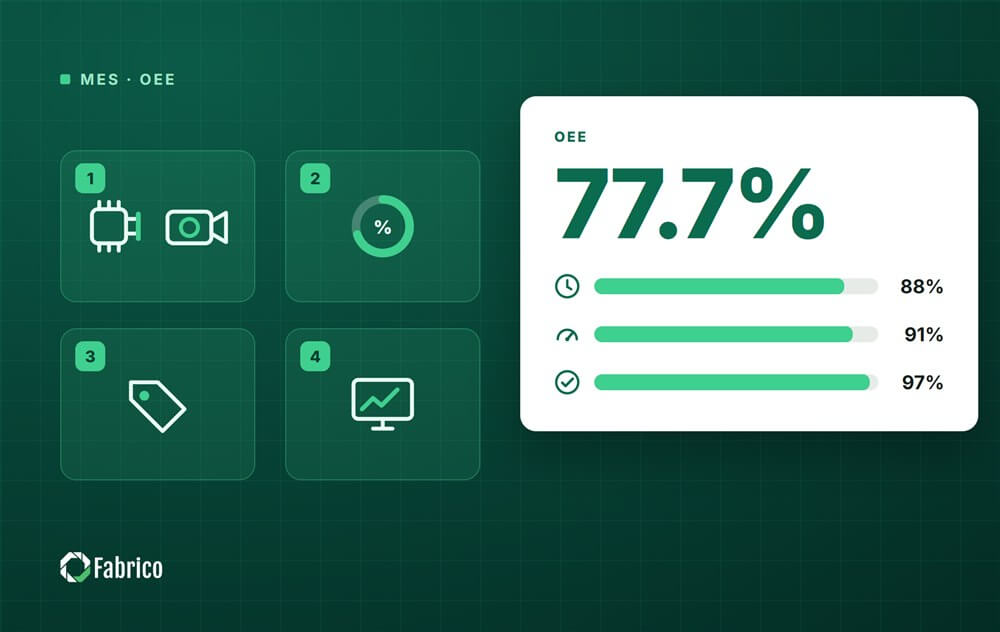








Реални плочки на Fabrico, примерни данни.