


 Connexion
 Blog

Système de gestion de ligne de l'ensemblier ou logiciel TRS (OEE) : lequel choisir ?

En bref : un système de gestion de ligne fourni par l'ensemblier (le constructeur de la ligne) suffit souvent pour une seule ligne d'un seul constructeur ; un logiciel TRS (OEE) à l'échelle de l'usine l'emporte dès que vous exploitez des lignes de plusieurs constructeurs, que vous avez des postes manuels ou qu'il vous faut des chiffres comparables d'une ligne à l'autre.
- La solution de l'ensemblier connaît mieux que personne ses propres machines : états, alarmes, vitesses.
- Le logiciel TRS applique une seule définition à chaque ligne, quel que soit son constructeur.
- Les deux tournent souvent côte à côte, reliés par une interface ouverte comme PackML.
- Avant de signer, demandez la formule, les tags ouverts et à qui appartiennent les données.
Le devis d'une nouvelle remplisseuse ou d'une ligne de conditionnement complète inclut souvent un système de gestion de ligne ou une solution de supervision de ligne du même constructeur. Elle affiche les états, les alarmes et les vitesses de la ligne, et souvent un rendement de ligne ou un TRS. Toute la question est de savoir si cela suffit à l'usine, ou si une couche TRS indépendante doit venir au-dessus.
Ce guide s'adresse au directeur d'usine, au responsable amélioration continue ou au responsable méthodes qui a ce devis sur son bureau. Pour savoir à qui confier la ligne elle-même, voir constructeurs de machines ou intégrateurs. Pour les écrans de pilotage face au logiciel TRS, voir logiciel TRS ou SCADA. Cette page traite de la solution de supervision livrée avec la ligne.
Nous vendons Fabrico, un logiciel TRS (OEE) et MES léger : nous sommes donc d'un côté de ce choix. Vérifiez ce que nous disons ici comme les affirmations de n'importe quel éditeur.
Système de gestion de ligne ou logiciel TRS : à quoi sert chacun
La solution de ligne d'un ensemblier est conçue autour des machines de cet ensemblier. Les solutions varient d'un constructeur à l'autre : lisez donc ceci comme la description d'une catégorie, et examinez chaque devis séparément. Le logiciel TRS est conçu autour de l'usine : une seule définition, de nombreuses sources.
| Fonction | Solution de l'ensemblier | Logiciel TRS pour toute l'usine |
|---|---|---|
| États machine et alarmes | Très détaillé, conçu pour ses machines | Lit les états à partir du signal |
| Rendement de ligne ou TRS | Souvent inclus ; formule variable | Une formule usine pour toutes les lignes |
| Causes d'arrêt | Demandez qui modifie la liste des causes | Liste de l'usine, saisie par les opérateurs |
| Machines d'autres constructeurs | Demandez ce qu'elle peut lire | Conçu pour lire de nombreuses sources |
| Pertes d'une ligne à l'autre | Demandez si elle couvre d'autres lignes | Comparées côte à côte |
Aucune colonne n'est meilleure dans l'absolu. La solution de l'ensemblier va plus loin dans ses propres machines. Le logiciel TRS voit plus large, à l'échelle de l'usine. La bonne réponse dépend du nombre de lignes que vous exploitez, de leurs constructeurs et de qui a besoin des chiffres.
Quand la solution de l'ensemblier suffit
Elle peut suffire lorsque ces conditions sont réunies :
- Une ligne principale, un seul constructeur. La ligne est le goulot de l'usine, et ses machines viennent d'un seul fournisseur ou sont intégrées par lui.
- Aucune comparaison nécessaire. Personne n'a besoin de mettre le TRS de cette ligne à côté de celui d'une autre, dans cette usine ou dans le groupe.
- Ses causes d'arrêt conviennent à l'équipe. La liste couvre les pertes que votre équipe combat réellement, y compris les attentes, le manque de personnel et les changements de format.
- Les données peuvent sortir. La solution exporte les arrêts et les comptages bruts dans un format exploitable par votre équipe.
- La formule est écrite. Vous savez ce que le chiffre compte et ce qu'il laisse de côté.
Dans ce cas, un second système ajoute du travail sans apporter grand-chose. Consacrez plutôt l'effort à bien utiliser la solution : revue quotidienne des principales pertes, causes d'arrêt claires et cadence idéale fixe.
Quand une couche TRS à l'échelle de l'usine l'emporte
La situation change à mesure que l'usine grandit autour de cette première ligne.
- Constructeurs multiples. Une remplisseuse d'un constructeur, une encaisseuse d'un autre, un palettiseur d'un troisième. Chaque solution, s'il y en a une, peut utiliser sa propre formule. Demandez la sienne à chaque constructeur. Voir le TRS de la remplisseuse sur une ligne d'embouteillage pour comprendre pourquoi la machine qui donne la cadence compte.
- Postes manuels et machines anciennes. Tables de conditionnement manuel, postes d'ensachage et machines anciennes n'ont parfois aucun signal machine. Demandez si la solution de ligne peut les lire ; ils perdent quand même du temps. Voir caméra ou capteur pour le TRS, machine par machine pour obtenir un comptage sur chacun.
- Des chiffres comparables. Dès qu'un responsable classe les lignes, les définitions doivent être identiques. Sinon, le classement reflète les formules, pas les lignes. L'exemple chiffré ci-dessous montre l'ampleur possible de cet écart.
- Des causes d'arrêt venues du terrain. Beaucoup de pertes ne sont pas des pannes machine : attente de matière, opérateur absent, changement de format trop long. Les opérateurs connaissent ces causes. Demandez si la solution leur permet de les saisir.
- Propriété et sortie des données. Si les données vivent dans le système d'un seul constructeur, demandez comment elles en sortent. Notre plan de sortie des données TRS liste les questions.
- Plusieurs sites. Un reporting groupe exige le même TRS dans chaque usine. Voir TRS mono-site ou multisite.
Grille de décision : solution de l'ensemblier, couche TRS ou les deux
Choisissez la solution de l'ensemblier si vous exploitez une ligne automatisée principale d'un seul constructeur, que personne ne la compare à d'autres lignes, et que sa formule et son export répondent à vos besoins.
Choisissez une couche TRS à l'échelle de l'usine si vous exploitez des lignes ou des machines de plusieurs constructeurs, si vous avez des postes manuels ou si vous suivez le TRS d'une ligne ou d'une usine à l'autre.
Gardez les deux si la nouvelle ligne arrive avec une solution solide et que le reste de l'usine a besoin d'une seule définition. La solution reste l'outil des ingénieurs pour les machines. La couche TRS devient le chiffre commun de l'usine.
| Situation | Solution de l'ensemblier | Couche TRS à l'échelle de l'usine |
|---|---|---|
| Une ligne, un constructeur | Souvent suffisante | Facultative, pour un second regard |
| Plusieurs lignes, constructeurs multiples | Demandez si une même formule couvre toutes les lignes | Une seule définition pour toutes les lignes |
| Postes manuels ou machines anciennes | Demandez quels postes elle peut lire | Capteurs ou comptage par caméra |
| Reporting groupe ou multisite | Demandez si elle consolide lignes et usines | Lignes et usines côte à côte |
Vous voulez un second regard sur le périmètre de supervision de l'ensemblier avant de signer ? Demandez une démo et apportez le devis OEM.
Faire cohabiter les deux : les interfaces ouvertes
Faire tourner les deux n'exige pas de double câblage si la ligne expose ses données de manière standard. Deux standards reviennent souvent sur les lignes de conditionnement et agroalimentaires.
- PackML. L'OMAC décrit PackML comme « le standard d'automatisation qui facilite le transfert et la récupération de données machine cohérentes », avec un comportement cohérent des machines « même si elles proviennent de fabricants différents et utilisent des systèmes de contrôle différents ». La spécification OPC UA for PackML (OPC 30050) note que les lignes sont constituées d'équipements « souvent issus de plusieurs fournisseurs, chacun ayant en général sa propre interface spécifique ». Elle cite les « données d'efficacité globale des équipements (OEE) » parmi ce que fournit PackML, et vise à « fournir une structure de tags cohérente pour la connexion au MES de l'usine et aux systèmes d'entreprise » (sources en anglais, traduction libre). Notre guide du modèle d'états PackML donne le détail.
- Weihenstephan Standards. Les Weihenstephan Standards « définissent une interface de communication pour la transmission standardisée des données machine vers les systèmes informatiques de niveau supérieur ». Leur site liste des domaines pour les machines de remplissage et de conditionnement de boissons, les machines agroalimentaires, de boulangerie et de confiserie, ainsi que les zones de process des brasseries, et cite parmi les avantages une « mise en œuvre indépendante du fabricant et du système de contrôle » (EN, traduction libre).
Concrètement, le schéma est le suivant. La solution de l'ensemblier lit ses machines en profondeur, pour le diagnostic et le SAV. Les mêmes états machine et comptages sont exposés via l'interface convenue. La couche TRS de l'usine les lit, ajoute les causes d'arrêt saisies par les opérateurs et les signaux des autres machines, et applique une seule définition. Fixez dans le contrat quels tags sont exposés, sur quelles machines et selon quel standard. Lorsqu'une machine n'a ni l'un ni l'autre, son écran ou un capteur peut encore fournir un signal ; voir collecte de données IHM pour le TRS.
Exemple chiffré : deux constructeurs, deux définitions
Exemple illustratif, données fictives, pas un client. Une usine exploite deux lignes de conditionnement de deux constructeurs différents. Dans cet exemple, toutes deux travaillent sur un poste de 480 minutes sans pause planifiée. Toutes deux ont une cadence idéale de 100 unités par minute sur la machine qui impose le rythme.
- Ligne A : 90 minutes d'arrêts au total, soit 40 de pannes machine, 30 de changement de format et 20 de manque produit en amont. Production 36 000 unités, dont 35 280 bonnes et 720 rebuts. Sa solution affiche un « rendement de ligne » qui exclut les changements de format et le manque amont.
- Ligne B : 70 minutes d'arrêts au total, soit 35 de pannes machine et 35 de changement de format. Production 39 000 unités, dont 38 220 bonnes et 780 rebuts. Sa solution affiche un TRS calculé sur tout le temps planifié.
Ligne A selon sa solution. Le changement de format et le manque amont sont retirés de la base de temps : 480 moins 50 = 430 minutes. Indicateur = 35 280 bonnes / (430 x 100 = 43 000) = 82,0 %.
Ligne A selon la définition usine. Temps de marche = 480 moins 90 = 390 minutes. Disponibilité = 390 / 480 = 81,3 %. Performance = 36 000 / (390 x 100 = 39 000) = 92,3 %. Qualité = 35 280 / 36 000 = 98,0 %. TRS = 81,3 % x 92,3 % x 98,0 % = 73,5 %. Contrôle : 35 280 / (480 x 100 = 48 000) = 73,5 %.
Ligne B selon la définition usine. Temps de marche = 480 moins 70 = 410 minutes. Disponibilité = 410 / 480 = 85,4 %. Performance = 39 000 / (410 x 100 = 41 000) = 95,1 %. Qualité = 38 220 / 39 000 = 98,0 %. TRS = 85,4 % x 95,1 % x 98,0 % = 79,6 %. Contrôle : 38 220 / 48 000 = 79,6 %. Sa solution utilise la même base : elle affiche donc aussi 79,6 %.
Les écrans placent la Ligne A en tête, 82,0 % contre 79,6 %. Avec une seule définition, c'est la Ligne B qui mène, 79,6 % contre 73,5 %. Chaque perte est comptée une fois dans chaque chiffre, et aucune solution n'a tort selon sa propre formule. Ce sont les 50 minutes exclues sur la Ligne A qui font la différence. Sur la seule Ligne A, l'écart atteint 8,5 points (82,0 contre 73,5). Ces mêmes exclusions décident si une nouvelle ligne passe sa réception ; voir les garanties de TRS pour une nouvelle ligne. C'est tout l'argument en faveur d'une définition usine unique dès que l'on compare des lignes. Pour la formule elle-même, voir notre guide de calcul du TRS.
Check-list pour le devis OEM
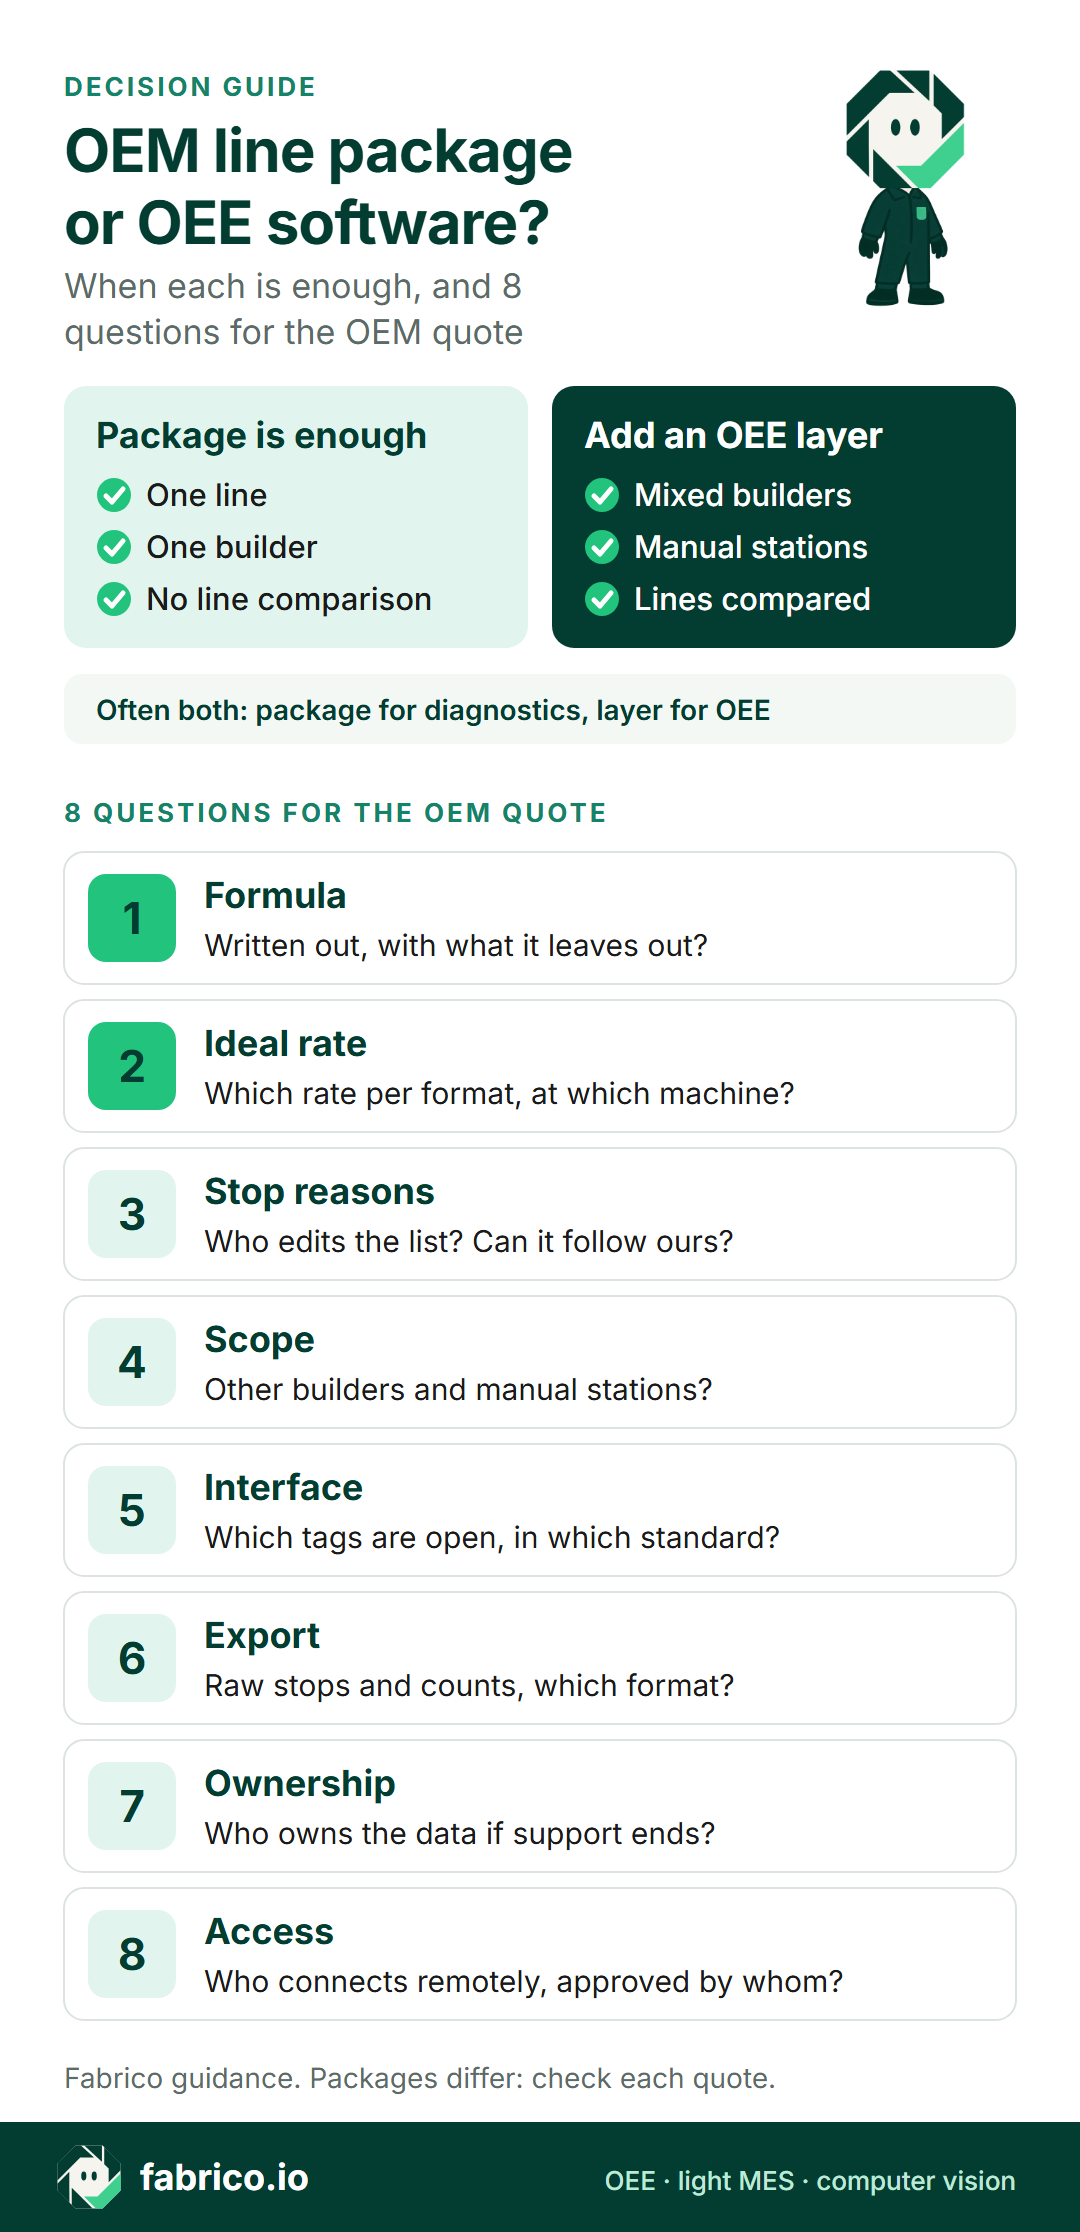
Posez ces questions à l'ensemblier avant la commande, et à votre propre équipe. Elles valent pour tout constructeur et toute solution, y compris une solution que vous décidez de garder seule.
| Point | Question pour l'ensemblier |
|---|---|
| 1. Formule | La formule du TRS ou du rendement est-elle écrite, avec ce qu'elle exclut ? |
| 2. Cadence idéale | Quelle cadence par format, fixée sur quelle machine ? |
| 3. Causes d'arrêt | Qui modifie la liste des causes, et peut-elle suivre la liste de l'usine ? |
| 4. Périmètre | Quelles machines lit-elle, y compris celles d'autres constructeurs et les postes manuels ? |
| 5. Interface | Quels tags sont ouverts aux autres systèmes, et selon quel standard ? |
| 6. Export | Peut-on exporter les arrêts et comptages bruts, dans quel format et à quelle fréquence ? |
| 7. Propriété | À qui appartiennent les données, et que deviennent-elles si le support s'arrête ? |
| 8. Accès | Qui se connecte à distance à la ligne, par quelle voie, avec l'accord de qui ? |
Si vous comparez aussi des outils de supervision, nos guides sur les logiciels de supervision machine, les logiciels TRS et le MES pour l'industrie des boissons listent les points à examiner.
La place de Fabrico
Fabrico est une plateforme cloud de logiciel TRS (OEE) et de MES léger. C'est la couche usine décrite dans ce guide, pas la solution de l'ensemblier. Elle peut fonctionner à côté du système de gestion de ligne d'un ensemblier.
- Source des données : sur les lignes automatisées, Fabrico lit les cycles, les arrêts et la production depuis l'automate (PLC) de la ligne. Sur les machines anciennes ou semi-automatiques, un boîtier IoT Fabrico équipé de capteurs externes collecte le signal de production.
- Un seul calcul : toutes les sources alimentent le même calcul du TRS ; les lignes connectées de manières différentes peuvent donc être comparées côte à côte, et les usines affichées côte à côte sur un même écran.
- Arrêts : les micro-arrêts sont détectés à partir du signal machine, et les opérateurs saisissent les causes d'arrêt sur tablette ou téléphone.
- Pertes : le TRS est décomposé en disponibilité, performance et qualité, mis à jour pendant que la ligne tourne, avec les pertes exprimées en valeur financière.
- Données sortantes : toute liste s'exporte vers Excel ou CSV, et une API REST et des webhooks connectent d'autres systèmes.
- Module caméra : aux tables de conditionnement manuel et sur les machines anciennes sans signal exploitable, le module caméra IA compte la production. Depuis la chronologie du poste, vous pouvez ouvrir la vidéo de la caméra pour un arrêt sur un poste équipé d'une caméra. Dans la configuration standard, la vidéo est diffusée en direct lorsque quelqu'un l'ouvre et n'est pas stockée dans Fabrico.
- Délais : appareils connectés en un mois environ ; déploiement complet en 3 à 4 mois.
Sur la feuille de route, pas encore disponible : des suggestions de causes d'arrêt issues du module caméra, que l'opérateur confirme.
Non inclus : Fabrico ne vend pas de contrôle qualité. Les systèmes d'inspection qui détectent les défauts sur les emballages font un autre métier ; leurs comptages de rebuts peuvent alimenter la composante qualité du TRS.
À demander pendant la démo : comment Fabrico lirait les tags PackML ou Weihenstephan exposés par un ensemblier, et comment la solution de l'ensemblier et Fabrico se répartiraient le travail sur une ligne mixte.
Voir MES léger et TRS dans Fabrico, le module de vision par ordinateur pour le TRS et la vision par ordinateur pour les produits de grande consommation. Les huit questions ci-dessus s'appliquent aussi à nous.
Les questions qui suivent
Le système de gestion de ligne d'un ensemblier est-il la même chose qu'un logiciel TRS ?
Ils se recoupent. Un système de gestion de ligne fourni par l'ensemblier est conçu autour des machines et de la ligne de ce constructeur : états, alarmes, vitesses et souvent un rendement de ligne ou un TRS. Un logiciel TRS à l'échelle de l'usine est conçu pour appliquer une seule définition du TRS à de nombreuses lignes et machines, de constructeurs différents, avec des causes d'arrêt saisies par les opérateurs et des pertes comparées d'une ligne à l'autre.
Quand la solution de l'ensemblier suffit-elle ?
Quand l'usine a une seule ligne automatisée principale d'un seul constructeur, que personne n'a besoin de la comparer à d'autres lignes, et que la formule, les causes d'arrêt et l'export de données de la solution répondent à vos besoins. Dans tous les cas, demandez la formule par écrit.
Pourquoi le TRS de deux lignes n'est-il pas comparable ?
Généralement parce que les définitions diffèrent : quel temps compte comme planifié, si les changements de format ou le manque amont sont exclus, et quelle cadence idéale est utilisée. Ramenez les deux lignes à une même définition écrite avant de les comparer.
Un système de gestion de ligne et un logiciel TRS peuvent-ils fonctionner côte à côte ?
Oui, et c'est courant. La solution de l'ensemblier conserve le diagnostic machine. La couche TRS lit les mêmes états et comptages via une interface ouverte, comme des tags PackML ou une interface Weihenstephan Standards, et applique la définition propre à l'usine.
Que doit dire le devis OEM sur les données ?
Quels tags et quelles données sont ouverts aux autres systèmes et via quelle interface, comment exporter les données brutes d'arrêts et de comptages, à qui appartiennent les données, et ce qu'elles deviennent si le contrat de support prend fin.
Et les postes manuels à côté d'une ligne automatisée ?
Une table de conditionnement manuel ou une machine ancienne peut n'avoir aucun signal machine : demandez donc à l'ensemblier si sa solution peut la lire. Un boîtier IoT avec capteurs, ou une caméra qui compte la production, peut intégrer ces postes au même TRS que les machines automatisées.
Vous voulez voir une seule définition du TRS sur des lignes de constructeurs différents ? Demandez une démo et apportez la liste de vos postes.
Articles connexes

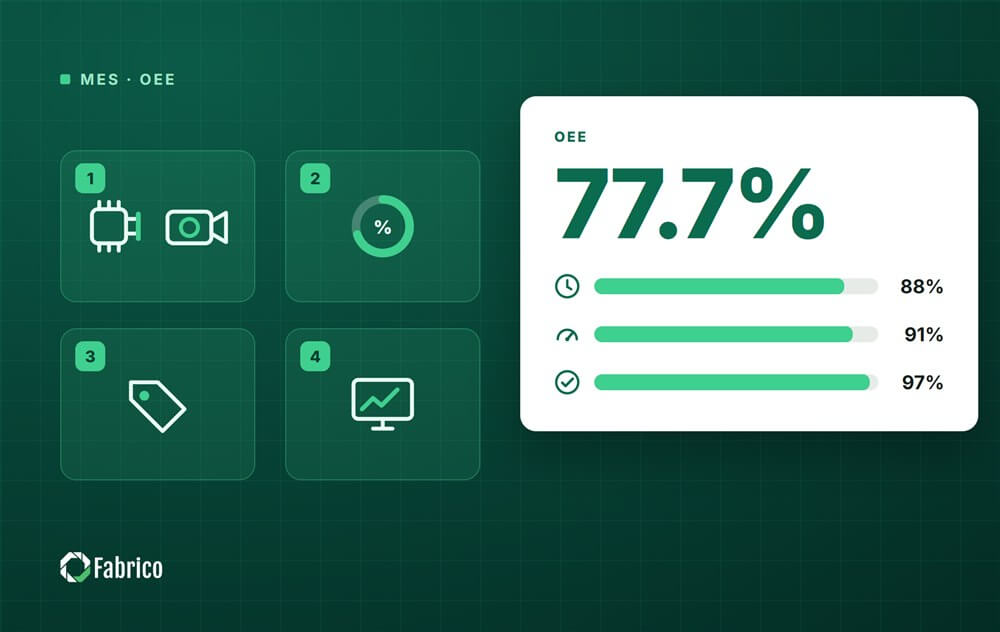








Tuiles Fabrico réelles, données d'exemple.