


 Вход
 Блог
Събиране на данни от HMI за OEE: какво съдържа панелът и откъде да четете вместо това

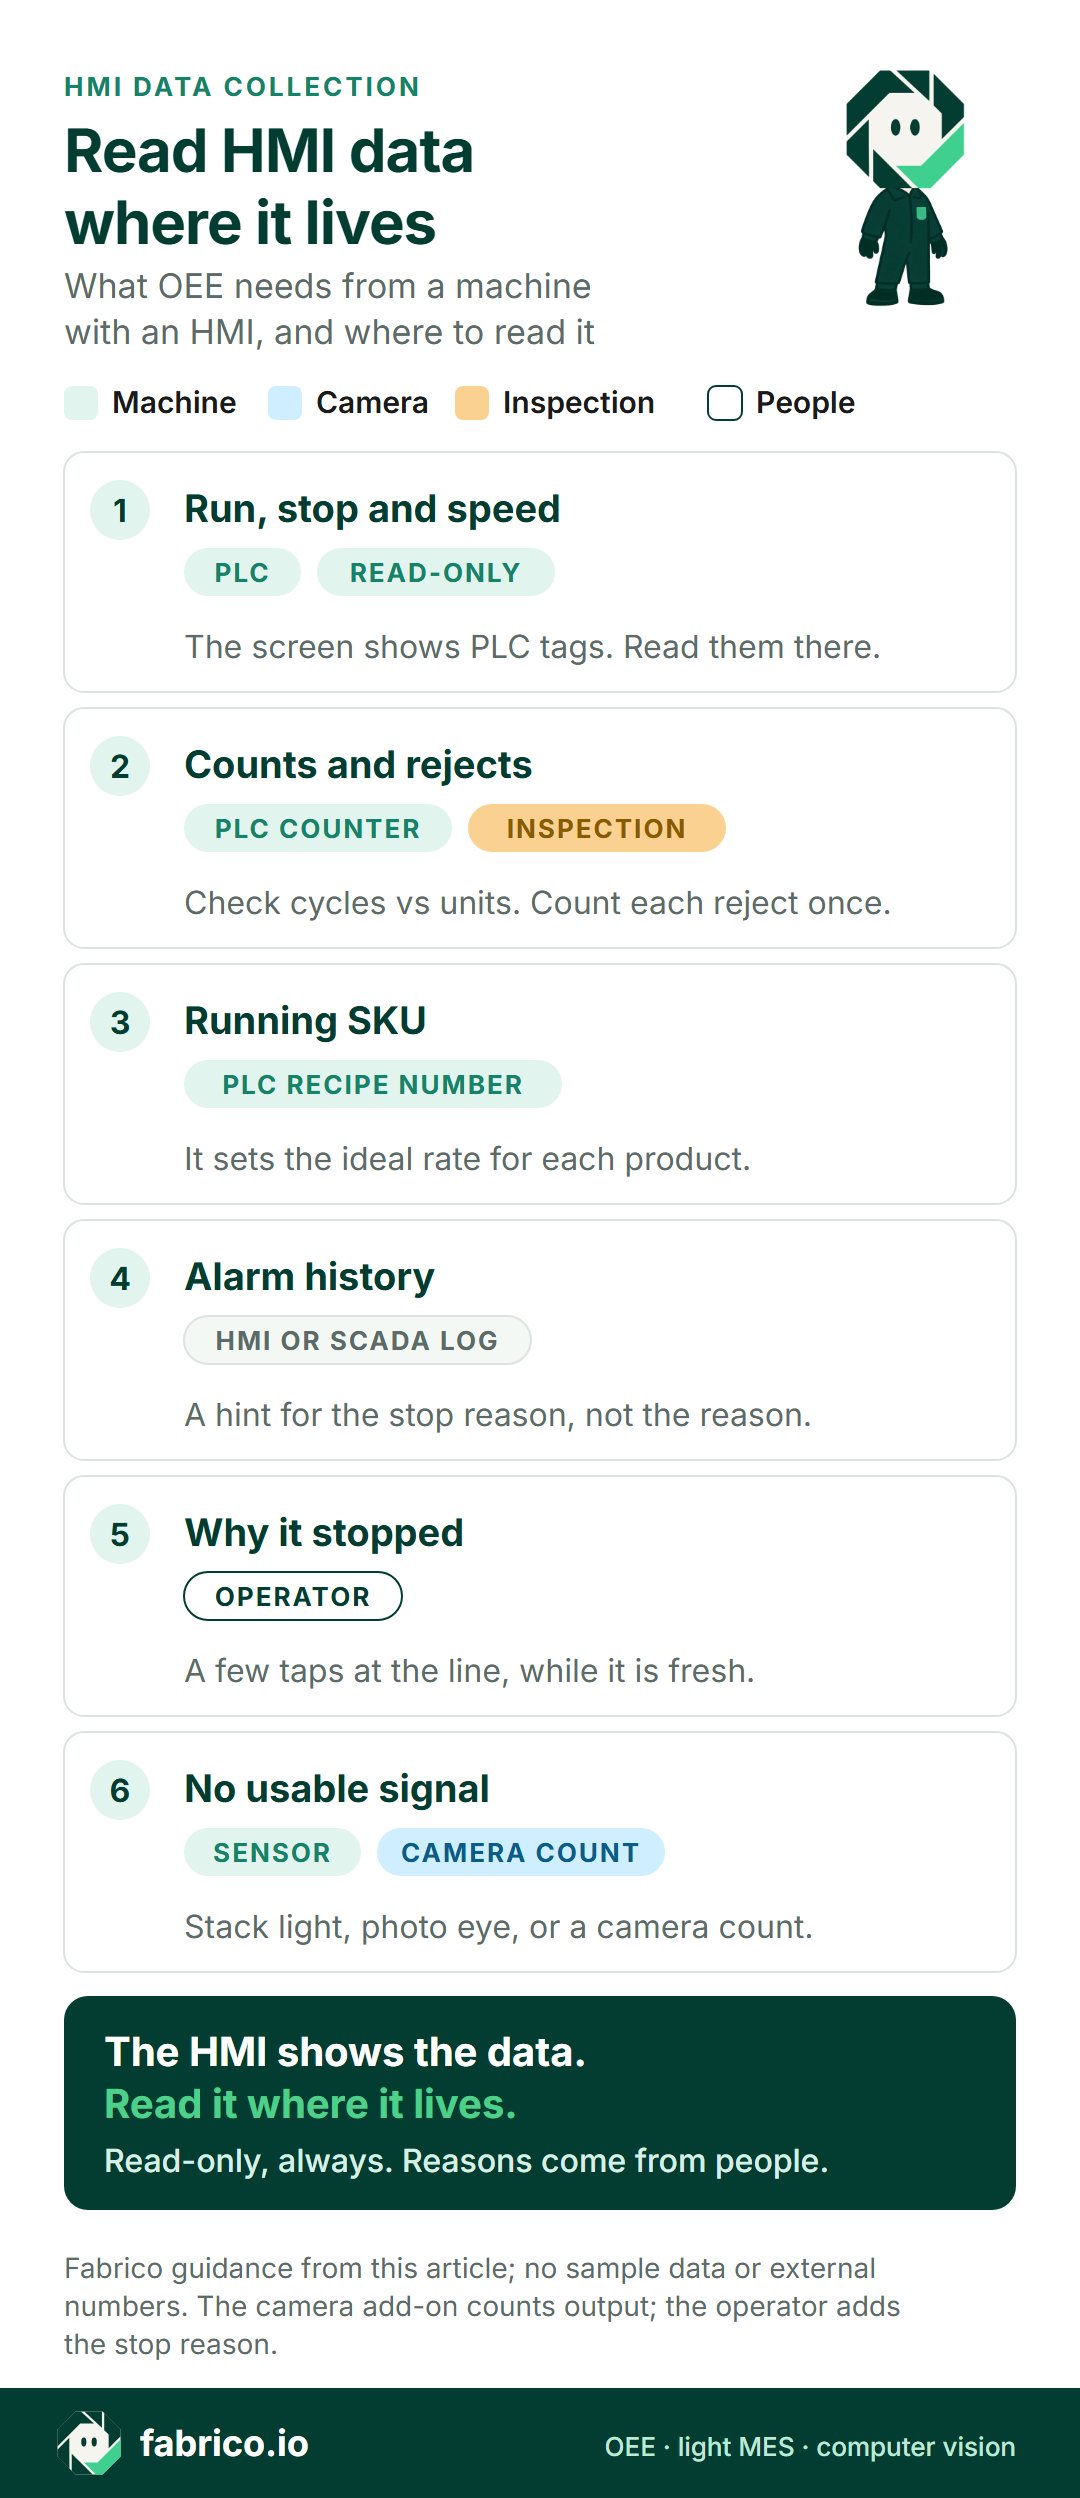
Накратко: Събирането на данни от HMI за OEE работи най-добре, когато четете показаното от HMI при самия му източник, обикновено PLC зад панела, в режим само за четене, а причината за престоя вземате от оператора. HMI е прозорец към машината, а не мястото, където се намират данните.
- Състоянието на работа, бройките, алармите и рецептата на екрана на HMI в повечето случаи са стойности от PLC. Четете ги веднъж, само за четене, от PLC или от SCADA система, която вече ги събира.
- Четенето на самия панел може да работи, но претеглете компромисите. Siemens например предупреждава, че включването на OPC UA сървъра на панел WinCC Unified понижава защитата му срещу неоторизиран достъп.
- Машините без използваем сигнал се нуждаят вместо това от свързване към сигналната колона, сензор или броене с камера.
- Машинните данни рядко казват защо е възникнал престоят. Това все още идва от оператора, с няколко докосвания.
- Fabrico не произвежда HMI. Свързва се през PLC, през IoT устройство на Fabrico със сензори или през AI камера като допълнителен модул.
Всяка машина на линията Ви има екран. Той показва скоростта, брояча, алармите и рецептата. Затова първата идея за данни за OEE често е очевидната: да ги вземем от HMI.
Понякога това е правилно. По-често HMI показва числа, които се намират другаде, и по-добрият ход е да ги четете там. Тази страница е за инженери по автоматизация, ИТ в завода и ръководители по непрекъснато подобрение, на които е възложено да събират данни за OEE от HMI и SCADA панели: какво съдържа HMI, кои пътища работят и кога броенето със сензор или камера е достатъчно.
Ние продаваме Fabrico, софтуер за OEE и лек MES. Не произвеждаме HMI или PLC. Проверявайте казаното тук както твърденията на всеки доставчик.
Събиране на данни от HMI: какво реално съдържа HMI панелът
HMI (човеко-машинен интерфейс) е екранът, с който операторът управлява машината: пуска я и я спира, избира рецепта, вижда аларма, променя настройка. Зад него стои PLC, който изпълнява логиката. Повечето стойности на екрана са тагове, които HMI чете от този PLC.
Серията ISA-101, стандартите на ISA за HMI, се занимава точно с тази задача. ISA посочва като основни области (EN) на основния си стандарт за HMI ориентирания към човека дизайн, структурата на екраните, взаимодействието с потребителя и обучението на операторите. Нито една от тях не е събиране на данни, затова гледайте на екрана като на прозорец, а не като на източник на данни.
| На екрана на HMI | Къде обикновено се намира | Употреба за OEE |
|---|---|---|
| Работа, престой, скорост | Тагове в PLC | Да, четени от PLC |
| Брояч на продукцията | Таг брояч в PLC | Да, след проверка дали брои цикли или единици |
| Брояч на брака | Таг в PLC или система за инспекция | Да, отчетен само веднъж |
| Рецепта или SKU | Номер на рецепта в PLC, избран на HMI | Да, за идеалната скорост |
| Лента с аларми и история | Битове за аларми в PLC; историята е в панела или в SCADA | Като подсказка за причината |
| Трендове | Лог в панела или в SCADA | Рядко са нужни |
| Изскачащ прозорец за причина, ако е изграден | Екран на HMI, записва в таг на PLC | Да, ако хората го използват |
Логиката е проста. Ако една стойност започва в PLC, четете я от PLC. HMI добавя главно това, което PLC може да не съдържа: по-дълга история на алармите, рецепти, съхранени в панела, вътрешни тагове, които някои производители на машини използват за броячи, и всичко, което операторът въвежда в него.
Решения за събиране на данни от HMI: четири пътя и кога пасва всеки
1. Четете PLC зад HMI, само за четене
Това е най-чистият път при повечето автоматизирани машини. Шлюз (gateway) чете таговете, които показва HMI, през OPC UA или през собствения протокол на PLC, с акаунт, който не може да записва. Същата грижа важи и за собствения OPC UA сървър на PLC: потребител само за четене, сертификати и правила на защитната стена, които Вашият отговорник за OT одобрява (вижте режими и политики за сигурност в OPC UA). Нищо в програмата на PLC или HMI не се променя. По-голямата част от OEE идва от около пет тага: състояние, авария, брой, брак и SKU. Вижте съпоставяне на PLC тагове за OEE за списъка и достъп до PLC само за четене за OEE за пътищата, които ИТ ще одобри.
2. Използвайте SCADA или historian (база с исторически данни), ако вече събират таговете
Ако SCADA система вече чете данни от линията, таговете може би вече са достъпни през един интерфейс. Попитайте екипа по автоматизация какво съхранява, колко често и с какви времеви печати. Система, създадена да показва аларми, може да чете твърде рядко, за да хване престой от 20 секунди. Нашето ръководство за интеграция със SCADA показва как OEE софтуерът работи редом с нея.
3. Четете самия HMI панел
Някои панели могат да работят като сървър за други системи или да експортират логовете си. Когато производителят на машината е заключил PLC, това може да е единственият път. Първо проверете три неща.
- Сигурност. Системното ръководство на Siemens за OPC UA в WinCC Unified (EN, издание 11/2023) посочва, че включването на опцията „Operate as OPC UA server“ понижава защитата на HMI устройството срещу неоторизиран вътрешен и външен достъп. Съгласувайте това с отговорника за OT сигурността.
- Покритие. Панелът знае таговете, които екраните му използват. Брой, който не се показва на нито един екран, може да липсва.
- Натоварване и поддръжка. Първата задача на панела е да управлява машината. Попитайте производителя на машината дали се поддържат допълнителни клиенти.
Два бързи варианта, които да избягвате: преписване на числата от екрана в таблица в края на смяната и насочване на камера към HMI, за да го чете. Първото пропуска кратките престои. Второто превръща чиста цифрова стойност обратно в изображение.
4. Няма използваем сигнал: свързване към сигналната колона, сензор или камера
Старите машини с прост панел или изобщо без панел често нямат тагове, които си струва да се четат. Свързването към сигналната колона дава състоянието на машината, фотодатчик или токови клещи дават брой или сигнал за работа, а камера може да брои продукцията там, където нищо друго не може. Вижте наблюдение на сигналната колона за OEE и камера или сензор за OEE, машина по машина.
| Път | Какво получавате | Внимавайте за |
|---|---|---|
| PLC тагове, само за четене | Състояние, бройки, кодове на аварии, SKU | Таговете са различни за всяка машина; някои липсват |
| SCADA или historian | Тагове, които някой вече събира | Честота на четене и времеви печати |
| HMI панел като сървър | Таговете, които използват екраните му | Настройка за сигурност, поддръжка от производителя |
| Сигнална колона, сензор, камера | Състояние или брой | Без код на авария; причините идват от хората |
Повечето линии в крайна сметка използват комбинация. Една OEE система може да покрие модерна пълначна машина, четена през PLC, и маса за ръчно опаковане, която се брои с камера.
Причината за престоя: частта, която машинните данни рядко съдържат
Машинните данни Ви казват кога машината е спряла и за колко време. Рядко Ви казват защо. Кодът на аварията е подсказка: „отворена врата“ не казва нищо за задръстването, заради което някой я е отворил.
В статия в Procedia CIRP от 2024 г. (EN) изследователи от Fraunhofer IAO и Университета в Щутгарт се опитват да изчислят OEE от машинни данни, четени през OPC UA. За някои състояния на машината разделението между време за пренастройка и време за производство не може да бъде попълнено надеждно от машинните данни. Статията отбелязва, че това разделение се прави в система от по-високо ниво, например MES. Техният случай е за металорежещи машини, а не за опаковъчни линии, но изводът важи: част от контекста трябва да идва от хората или от системите за планиране.
Затова планирайте стъпката с причините от първия ден. Някои заводи изграждат изскачащ прозорец за причина в HMI, което работи, когато PLC засича времето на престоя и списъкът е кратък. Други използват таблет, телефон или терминал на линията. И в двата случая машината засича престоя, а причината отнема няколко докосвания. Нашето ръководство за операторски терминали за мониторинг на производството разглежда разположението и броя докосвания, а микропрестои разглежда престоите, твърде кратки, за да се пита за тях.
Пример с изчисление: една и съща смяна от екрана на HMI и от PLC
Примерна линия (илюстративни числа, не клиент). Пълначна машина с идеална скорост 200 бутилки в минута работи смяна от 480 минути с 30 минути почивка, така че планираното време е 450 минути.
Вариант A, от екрана на HMI. Операторът записва дългите престои, показани на страницата с аларми: 3 престоя, 38 минути. В края на смяната преписва брояча: 70 000 бутилки, от които 900 брак.
Вариант B, от PLC, само за четене. Логът на шлюза съдържа началото и края на същите 3 дълги престоя, плюс 38 кратки, които общо правят 36 минути. Същият брояч, същият брак.
| Фактор | A: от екрана на HMI | B: от PLC |
|---|---|---|
| Време за работа | 412 от 450 мин | 376 от 450 мин |
| Наличност | 91,6% | 83,6% |
| Производителност | 70 000 от 82 400 = 85,0% | 70 000 от 75 200 = 93,1% |
| Качество | 69 100 от 70 000 = 98,7% | 98,7% |
| OEE | 76,8% | 76,8% |
OEE е едно и също и в двата случая, защото зависи само от добрите бутилки и планираното време: 69 100 добри от 90 000 възможни са 76,8%. Променя се списъкът със задачи. Вариант A казва, че машината работи бавно. Вариант B казва, че тя работи с 93% от идеалната си скорост, но спира 41 пъти и 38 от тези престоя са кратки. Точно за тях трябва да се въведат причини и да се отстранят.
За формулата зад всяка стъпка вижте нашето ръководство за изчисляване на OEE.
Какво да проверите, когато избирате софтуер за събиране на данни от HMI
Задайте тези въпроси на всеки доставчик, включително на нас. Подгответе една реална машина и нейния списък с тагове.
| Въпрос | Как да проверите отговора |
|---|---|
| Достъпът само за четене ли е? | Поискайте го писмено, с правата на акаунта в PLC или OPC UA сървъра. |
| Кой път, за всяка машина? | Изпратете списъка с машините и марките PLC и поискайте път за всяка от тях. |
| Може ли да използва нашия SCADA или HMI сървър? | Попитайте какво чете там, колко често и какво променя това за сигурността. |
| Записват ли се кратките престои един по един? | В пилотен проект спрете машина за 20 секунди и намерете престоя на времевата линия. |
| Как се обработват броячите? | Попитайте за цикли или единици при многоглави машини, както и за нулиране и превъртане на броячите. |
| Откъде идват причините за престоите? | Въведете причина сами и пребройте докосванията. |
| Какво става, ако мрежата падне? | Попитайте колко дълго данните се буферират при машината и как се наваксват. |
| Какво става с машините без PLC? | Поискайте пътя със сензор или камера и какво може и какво не може да се измери с него. |
Донесете списъка с машините си на демо и ще минем през него път по път.
Дръжте HMI извън интернет
Един OEE проект добавя нова връзка към OT мрежата, затова се отнасяйте към нея като към такава. В насоките си за намаляване на експозицията в интернет (EN, ревизирани на 21 август 2026 г.) CISA, американската агенция за киберсигурност, призовава организациите от критичната инфраструктура да насочват целия необходим отдалечен достъп през защитен шлюз, защитна стена, VPN или друго централно управлявано решение за достъп, вместо да се свързват директно към PLC, HMI или отдалечен терминален модул (RTU).
- OEE шлюзът чете и никога не записва.
- Връзките са изходящи от завода. Нищо от интернет не се свързва навътре към OT мрежата.
- Никой HMI или PLC не получава публичен адрес заради едно табло.
- Вашият инженер по автоматизация вижда всеки таг в списъка и го подписва.
Ако добавите камера на станция без сигнал, насочете кадъра към продукта, а не към екипа, и първо говорете с представителите на работниците, където има такива. Вижте камери на производствената линия без наблюдение на хората.
Къде се вписва Fabrico
Fabrico е облачна платформа за OEE и лек MES. Тя не произвежда HMI, PLC или SCADA и не управлява машини. Ето как събира данни.
- Автоматизирани машини: през PLC. Страницата за свързване на машини посочва OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP и EtherCAT за връзки с PLC, плюс MQTT, IO-Link и HTTP. Интеграцията може да направи Вашият екип по автоматизация, партньор или нашият екип.
- По-стари машини: IoT устройство на Fabrico с външни сензори.
- Станции без използваем сигнал: AI камерата, допълнителен модул при заявка, брои продукцията. Можете да отворите видеото от камерата за всеки момент от времевата линия на смяната. В стандартната конфигурация видеото се предава поточно при поискване и не се съхранява във Fabrico.
- Причини за престоите: операторът ги добавя на линията, от таблет или телефон.
- OEE и загуби: по линия и смяна, със загубите в пари, в уеб, iOS и Android.
- Ако връзката прекъсне: шлюзът може да съхранява машинни данни до 30 дни, с автоматично възстановяване до 72 часа по подразбиране. Самото приложение изисква активна връзка.
- Вашите данни: излизат през REST API, webhooks и експорт в Excel или CSV.
Продуктовите страници на Fabrico посочват три пътя: PLC, IoT устройство на Fabrico със сензори и камерния модул. В тях SCADA или HMI сървърите не са посочени като път, затова, ако искате да използвате такъв, повдигнете въпроса на демото; пътят за всяка машина се договаря при прегледа, с който започва всеки проект. Устройствата се свързват за около месец; пълното внедряване отнема от 3 до 4 месеца.
В пътната карта, не е налично днес: престои, засечени от камерата, и камера, която предлага причина за престоя.
Вижте лек MES и OEE във Fabrico за продукта и компютърното зрение на Fabrico за OEE за камерния модул. Ако сравнявате доставчици, прочетете нашето ръководство за оценка на OEE софтуер, а за използването на камери в различни заводи, компютърно зрение в производството на бързооборотни стоки (FMCG). Осемте проверки по-горе важат и за нас.
Какво питат хората след това
Какво е събиране на данни от HMI?
Събиране на производствени данни, като състояние на работа, бройки, аларми и рецепти, от това, което показва HMI панелът. За OEE тези данни обикновено идват от PLC зад HMI, в режим само за четене, а причината за престоя се добавя от оператора.
Мога ли да събирам данни за OEE директно от HMI?
Понякога. Някои панели могат да работят като OPC UA сървър или да експортират своите логове. Проверете настройката за сигурност, кои тагове панелът реално съдържа и дали производителят на машината поддържа това. Четенето на PLC зад панела обикновено е по-просто.
Каква е разликата между HMI и SCADA?
HMI е екранът за една машина или клетка. SCADA наблюдава и управлява много машини или цял завод и често съхранява техните данни. И двете могат да подават данни към OEE, но нито едната не знае защо е възникнал престой, освен ако някой не е изградил екран за причини и операторите го използват.
Трябва ли да променям програмата на PLC или HMI, за да събирам данни за OEE?
Не, когато таговете вече съществуват: акаунт само за четене ги чете такива, каквито са. Ако даден сигнал изобщо не е достъпен, добавянето му е планирана промяна за Вашия инженер по автоматизация и може да изисква одобрение от производителя на машината.
Какви данни са нужни на OEE от една машина?
Работа или престой с начален и краен час, общ брой, брой брак и текущото SKU. Причините за престоите идват от оператора.
Ами ако машината няма PLC или HMI, които си струва да се четат?
Вземете състоянието от сигналната колона, добавете сензор за броя или използвайте камера, която брои продукцията там, където нищо друго не може. Операторът пак добавя причината за престоя.
Чете ли Fabrico данни от HMI?
Продуктовите страници на Fabrico посочват три пътя: PLC, IoT устройство на Fabrico със сензори и AI камера като допълнителен модул. HMI и SCADA сървърите не са сред тях, затова, ако искате да използвате такъв, попитайте на демото. Пътят за всяка машина се договаря при прегледа в началото на всеки проект.
Искате ли да видите как се свързва машина, без да се пипа HMI? Заявете демо и донесете списъка с тагове на една машина.
Свързани статии

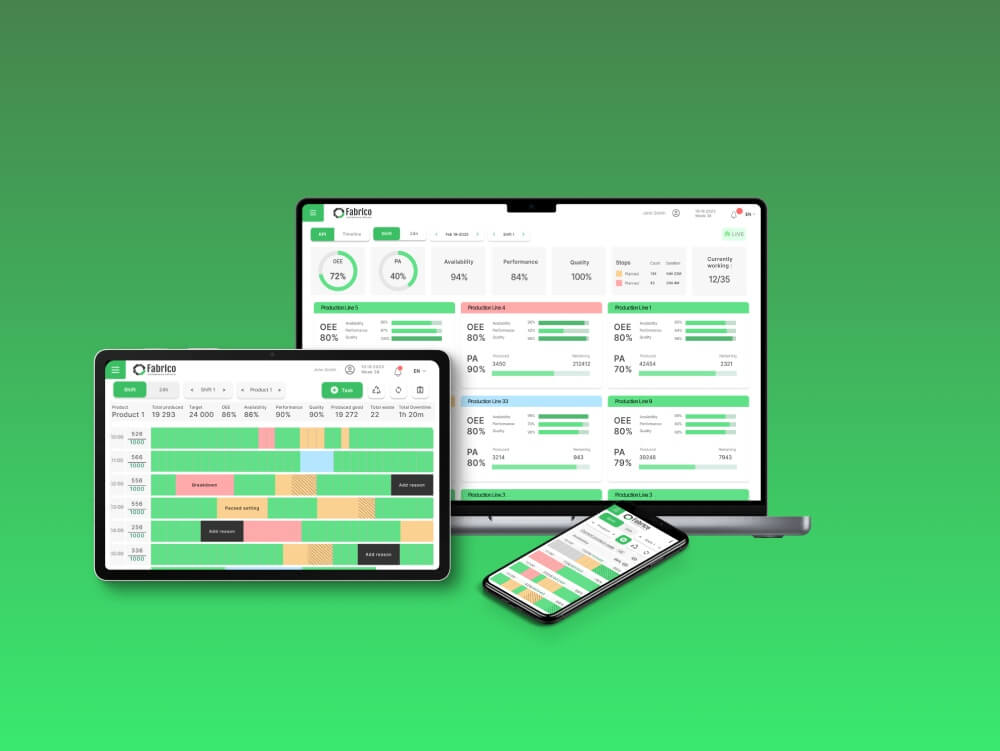
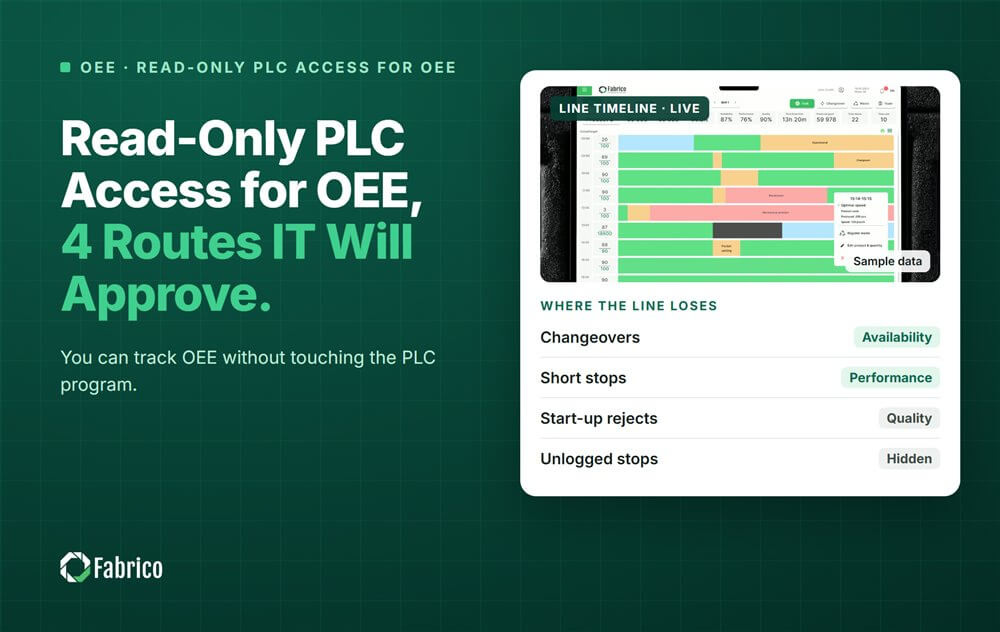






Реални плочки на Fabrico, примерни данни.