


 Anmeldung
 Blog
HMI-Datenerfassung für OEE: Was das HMI enthält und was Sie stattdessen auslesen

Kurz gesagt: HMI-Datenerfassung für OEE funktioniert am besten, wenn Sie das, was das HMI anzeigt, an der Quelle lesen, meist in der SPS hinter dem Bedienpanel, nur lesend, und den Stillstandsgrund vom Bediener erfassen lassen. Das HMI ist ein Fenster zur Maschine, nicht der Ort, an dem die Daten liegen.
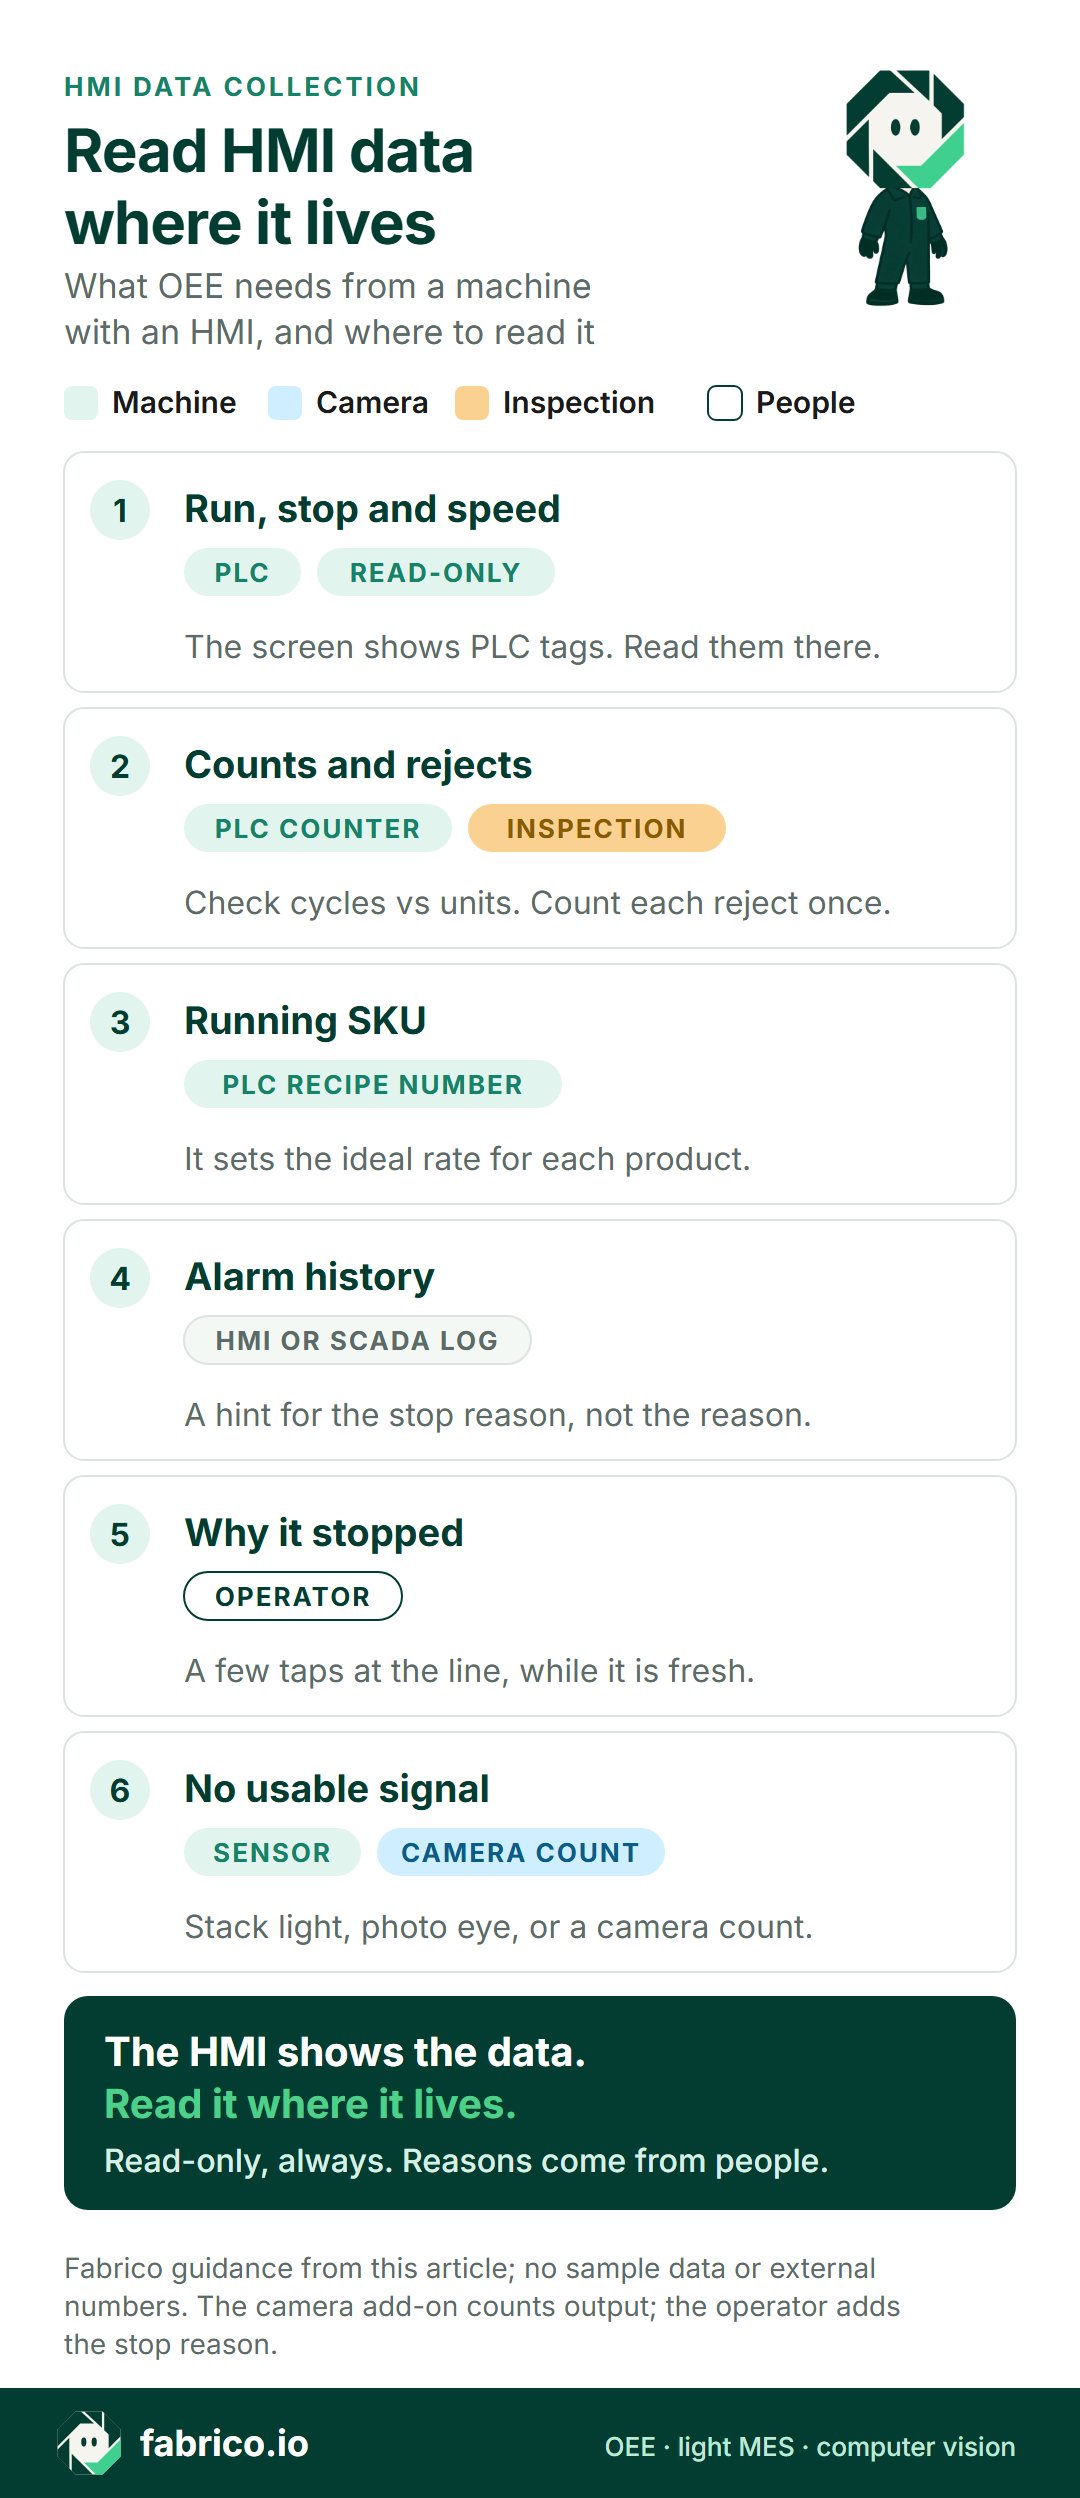
- Laufstatus, Zähler, Alarme und Rezept auf einem HMI-Bild sind meist SPS-Werte. Lesen Sie sie einmal und nur lesend aus der SPS oder aus einem SCADA-System, das sie bereits erfasst.
- Das Panel selbst auszulesen kann funktionieren, hat aber Nachteile, die Sie prüfen sollten. Siemens etwa warnt, dass das Aktivieren des OPC-UA-Servers eines WinCC-Unified-Panels dessen Schutz vor unberechtigtem Zugriff herabsetzt.
- Maschinen ohne nutzbares Signal brauchen stattdessen einen Abgriff an der Signalsäule, einen Sensor oder eine Kamerazählung.
- Maschinendaten sagen selten, warum ein Stillstand passiert ist. Das kommt weiterhin vom Bediener, mit wenigen Fingertipps.
- Fabrico stellt keine HMIs her. Die Anbindung läuft über die SPS, ein Fabrico-IoT-Gerät mit Sensoren oder das KI-Kamera-Add-on.
Jede Maschine an Ihrer Linie hat ein Display. Es zeigt Geschwindigkeit, Zähler, Alarme und Rezept. Die erste Idee für OEE-Daten ist deshalb oft die naheliegende: die Daten direkt vom HMI holen.
Manchmal stimmt das. Häufiger zeigt das HMI Zahlen, die woanders liegen, und besser ist es, sie dort zu lesen. Diese Seite richtet sich an Steuerungstechniker, Werks-IT und KVP-Verantwortliche, die OEE-Daten aus HMI- und SCADA-Panels erfassen sollen: was ein HMI enthält, welche Wege funktionieren und wo eine Sensor- oder Kamerazählung genügt.
Wir verkaufen Fabrico, eine Software für OEE und Light MES. Wir stellen keine HMIs oder SPSen her. Prüfen Sie unsere Aussagen hier wie die jedes Anbieters.
HMI-Datenerfassung: was ein HMI tatsächlich enthält
Ein HMI (Human Machine Interface, die Bedienoberfläche) ist das Display, mit dem ein Bediener eine Maschine führt: starten und stoppen, ein Rezept wählen, einen Alarm sehen, eine Einstellung ändern. Dahinter sitzt eine SPS, die die Logik ausführt. Die meisten Werte auf dem Bildschirm sind Variablen (Tags), die das HMI aus dieser SPS liest.
Die Normenreihe ISA-101, die ISA-Normen für HMIs, behandelt genau diese Aufgabe. Die ISA nennt als Schwerpunkte ihrer zentralen HMI-Norm menschzentrierte Gestaltung, Bildschirmstrukturen, Benutzerinteraktion und Bedienerschulung. Datenerfassung gehört nicht dazu, also betrachten Sie das Display als Fenster, nicht als Datenquelle.
| Auf dem HMI-Bild | Wo es meist liegt | Nutzen für die OEE |
|---|---|---|
| Laufen, Stopp, Geschwindigkeit | SPS-Variablen | Ja, aus der SPS lesen |
| Produktionszähler | Zählervariable in der SPS | Ja, nach Prüfung von Takten vs. Einheiten |
| Ausschusszähler | SPS-Variable oder ein Prüfsystem | Ja, nur einmal gezählt |
| Rezept oder SKU | Rezeptnummer in der SPS, am HMI gewählt | Ja, für die Idealleistung |
| Alarmzeile und Alarmhistorie | Alarmbits in der SPS; Historie im Panel oder im SCADA | Als Hinweis auf den Grund |
| Trends | Panel- oder SCADA-Log | Selten nötig |
| Pop-up für Stillstandsgründe, falls vorhanden | HMI-Bild, in eine SPS-Variable geschrieben | Ja, wenn es genutzt wird |
Das Muster ist einfach. Entsteht ein Wert in der SPS, lesen Sie ihn aus der SPS. Das HMI ergänzt vor allem, was die SPS womöglich nicht enthält: eine längere Alarmhistorie, im Panel gespeicherte Rezepte, interne Variablen, die manche Maschinenbauer für Zähler nutzen, und alles, was der Bediener eingibt.
Lösungen für die HMI-Datenerfassung: vier Wege und wann welcher passt
1. Die SPS hinter dem HMI auslesen, nur lesend
Das ist an den meisten automatisierten Maschinen der sauberste Weg. Ein Gateway liest die Variablen, die das HMI anzeigt, über OPC UA oder das eigene Protokoll der SPS, mit einem Konto ohne Schreibrechte. Dieselbe Sorgfalt gilt für den eigenen OPC-UA-Server einer SPS: ein Benutzer nur mit Leserechten, Zertifikate und Firewall-Regeln, die Ihr OT-Verantwortlicher freigibt (siehe OPC-UA-Sicherheitsmodi und -richtlinien). Am SPS- oder HMI-Programm ändert sich nichts. Der Großteil der OEE stammt aus etwa fünf Variablen: Status, Störung, Zähler, Ausschuss und SKU. Die Liste finden Sie unter SPS-Variablen für die OEE zuordnen, die Wege, die Ihre IT freigibt, unter Lesezugriff auf die SPS für die OEE.
2. SCADA oder Historian nutzen, wenn dort die Variablen schon erfasst werden
Liest ein SCADA-System die Linie bereits zyklisch aus, sind die Variablen vielleicht nur eine Schnittstelle entfernt. Fragen Sie Ihr Automatisierungsteam, was es speichert, wie oft und mit welchen Zeitstempeln. Ein System, das für die Alarmanzeige gebaut wurde, tastet womöglich zu langsam ab, um einen Stillstand von 20 Sekunden zu erfassen. Unser Leitfaden zur SCADA-Integration zeigt, wie OEE-Software daneben läuft.
3. Das HMI-Panel selbst auslesen
Manche Panels können als Server für andere Systeme dienen oder ihre Logs exportieren. Sperrt der Maschinenbauer die SPS, ist das womöglich der einzige Weg. Prüfen Sie vorher drei Dinge.
- Sicherheit. Das Systemhandbuch WinCC Unified OPC UA von Siemens (Ausgabe 11/2023) besagt, dass das Aktivieren der Option „Operate as OPC UA server“ den Schutz des HMI-Geräts vor unberechtigtem Zugriff von innen und außen herabsetzt. Stimmen Sie das mit Ihrem OT-Security-Verantwortlichen ab.
- Abdeckung. Ein Panel kennt die Variablen, die seine Bilder nutzen. Ein Zähler, den kein Bild anzeigt, ist dort womöglich nicht vorhanden.
- Last und Support. Die erste Aufgabe des Panels ist, die Maschine zu betreiben. Fragen Sie den Maschinenbauer, ob zusätzliche Clients unterstützt werden.
Zwei Abkürzungen sollten Sie meiden: am Schichtende Zahlen vom Bildschirm in eine Tabelle abschreiben und eine Kamera auf das HMI richten, um es abzulesen. Bei Ersterem fehlen die kurzen Stillstände. Bei Letzterem wird aus einem sauberen digitalen Wert wieder ein Bild.
4. Kein nutzbares Signal: Signalsäule abgreifen, Sensor oder Kamera ergänzen
Alte Maschinen mit einfachem Panel oder ganz ohne haben oft keine Variablen, die sich zu lesen lohnen. Ein Abgriff an der Signalsäule liefert den Maschinenstatus, eine Lichtschranke oder eine Stromzange liefert eine Stückzahl oder ein Laufsignal, und eine Kamera kann die Ausbringung zählen, wo nichts anderes geht. Siehe Signalsäulen-Überwachung für die OEE und Kamera oder Sensor für die OEE, Maschine für Maschine.
| Weg | Was Sie erhalten | Worauf Sie achten sollten |
|---|---|---|
| SPS-Variablen, nur lesend | Status, Stückzahlen, Störcodes, SKU | Variablen je Maschine verschieden; manche fehlen |
| SCADA oder Historian | Variablen, die schon jemand erfasst | Abtastrate und Zeitstempel |
| HMI-Panel als Server | Die Variablen, die seine Bilder nutzen | Sicherheitseinstellung, Support durch den Maschinenbauer |
| Signalsäule, Sensor, Kamera | Status oder Stückzahl | Kein Störcode; Gründe kommen von Menschen |
Am Ende haben die meisten Linien eine Mischung. Eine einzige OEE-Auswertung kann einen modernen Füller, dessen SPS ausgelesen wird, und einen Handpacktisch, an dem eine Kamera zählt, gemeinsam abdecken.
Der Stillstandsgrund: der Teil, den Maschinendaten selten enthalten
Maschinendaten sagen Ihnen, wann eine Maschine stand und wie lange. Warum, sagen sie selten. Ein Störcode ist nur ein Hinweis: „Tür offen“ sagt nichts über den Stau, der jemanden dazu brachte, die Tür zu öffnen.
In einem Procedia-CIRP-Beitrag von 2024 versuchten Forschende des Fraunhofer IAO und der Universität Stuttgart, die OEE aus Maschinendaten zu ermitteln, die über OPC UA gelesen wurden. Für manche Maschinenzustände ließ sich die Aufteilung zwischen Rüstzeit und Produktionszeit aus den Maschinendaten nicht zuverlässig bestimmen. Der Beitrag hält fest, dass diese Aufteilung in einem übergeordneten System wie einem MES erfolgt. Ihr Fall waren Werkzeugmaschinen, keine Verpackungslinien, doch die Erkenntnis lässt sich übertragen: Ein Teil des Kontexts muss von Menschen oder aus Planungssystemen kommen.
Planen Sie den Schritt für den Stillstandsgrund deshalb vom ersten Tag an. Manche Werke bauen ein Pop-up für Stillstandsgründe ins HMI ein; das funktioniert, wenn die SPS den Stillstand zeitlich erfasst und die Liste kurz ist. Andere nutzen ein Tablet, ein Smartphone oder ein Terminal an der Linie. So oder so erfasst die Maschine die Dauer, und der Grund braucht ein paar Fingertipps. Unser Leitfaden zu Bedienterminals für die Produktionsüberwachung behandelt Platzierung und Anzahl der Fingertipps, und der Beitrag zu Mikrostillständen behandelt die Stopps, die zu kurz sind, um jedes Mal nach dem Grund zu fragen.
Rechenbeispiel: dieselbe Schicht vom HMI-Bild und aus der SPS
Musterlinie (beispielhafte Zahlen, kein Kunde). Ein Füller mit einer Idealleistung von 200 Flaschen pro Minute läuft eine 480-Minuten-Schicht mit 30 Minuten Pause, die geplante Zeit beträgt also 450 Minuten.
Variante A, vom HMI-Bild. Der Bediener notiert die langen Stillstände von der Alarmseite: 3 Stopps, 38 Minuten. Am Schichtende schreibt er den Zähler ab: 70.000 Flaschen, davon 900 Ausschuss.
Variante B, aus der SPS, nur lesend. Das Gateway-Log enthält Start- und Endzeiten derselben 3 langen Stopps, dazu 38 kurze, die zusammen 36 Minuten ergeben. Gleicher Zähler, gleicher Ausschuss.
| Faktor | A: vom HMI-Bild | B: aus der SPS |
|---|---|---|
| Laufzeit | 412 von 450 Min. | 376 von 450 Min. |
| Verfügbarkeit | 91,6 % | 83,6 % |
| Leistung | 70.000 von 82.400 = 85,0 % | 70.000 von 75.200 = 93,1 % |
| Qualität | 69.100 von 70.000 = 98,7 % | 98,7 % |
| OEE | 76,8 % | 76,8 % |
Die OEE ist in beiden Fällen gleich, weil sie nur die Gutmenge und die geplante Zeit braucht: 69.100 gute von 90.000 möglichen ergeben 76,8 %. Was sich ändert, ist die To-do-Liste. Variante A sagt, der Füller läuft zu langsam. Variante B sagt, er läuft mit 93 % seiner Idealgeschwindigkeit, steht aber 41-mal, und 38 dieser Stopps sind kurz. Genau für diese Stopps braucht es Gründe und Abhilfe.
Die Formel hinter jedem Schritt finden Sie in unserem Leitfaden zur OEE-Berechnung.
Worauf Sie bei der Auswahl von Software zur HMI-Datenerfassung achten sollten
Stellen Sie diese Fragen jedem Anbieter, auch uns. Bringen Sie eine echte Maschine und ihre Variablenliste mit.
| Frage | So prüfen Sie die Antwort |
|---|---|
| Ist der Zugriff nur lesend? | Lassen Sie sich das schriftlich bestätigen, mit den Kontorechten auf der SPS bzw. dem OPC-UA-Server. |
| Welcher Weg pro Maschine? | Schicken Sie Ihre Maschinenliste mit den SPS-Herstellern und lassen Sie sich für jede Maschine einen Weg nennen. |
| Kann die Software unser SCADA oder unseren HMI-Server nutzen? | Fragen Sie, was dort gelesen wird, wie oft und was das für die Sicherheit bedeutet. |
| Werden kurze Stillstände einzeln erfasst? | Stoppen Sie im Pilotprojekt eine Maschine für 20 Sekunden und suchen Sie den Stopp in der Zeitleiste. |
| Wie werden Zähler behandelt? | Fragen Sie nach Takten vs. Einheiten bei Mehrkopfmaschinen sowie nach Zählerrücksetzungen und Zählerüberläufen. |
| Woher kommen die Stillstandsgründe? | Geben Sie selbst einen Grund ein und zählen Sie die Fingertipps. |
| Was, wenn das Netzwerk ausfällt? | Fragen Sie, wie lange Daten an der Maschine gepuffert werden und wie sie nachträglich übertragen werden. |
| Was ist mit Maschinen ohne SPS? | Fragen Sie nach dem Weg über Sensor oder Kamera und danach, was er messen kann und was nicht. |
Bringen Sie Ihre Maschinenliste zu einer Demo mit, und wir gehen sie Weg für Weg durch.
Halten Sie das HMI vom Internet fern
Ein OEE-Projekt bringt eine neue Verbindung ins OT-Netz, also behandeln Sie sie auch so. In ihrer Empfehlung zur Reduzierung der Internet-Exposition (überarbeitet am 21. August 2026) fordert die CISA, die US-Behörde für Cybersicherheit, Betreiber kritischer Infrastrukturen auf, jeden notwendigen Fernzugriff über ein sicheres Gateway, eine Firewall, ein VPN oder eine andere zentral verwaltete Zugangslösung zu führen, statt sich direkt mit einer SPS, einem HMI oder einer Fernwirkstation (RTU) zu verbinden.
- Das OEE-Gateway liest nur, es schreibt nie.
- Verbindungen gehen vom Werk nach außen. Aus dem Internet baut nichts eine Verbindung ins OT-Netz auf.
- Kein HMI und keine SPS erhält für ein Dashboard eine öffentliche Adresse.
- Ihr Steuerungstechniker sieht jede Variable auf der Liste und zeichnet sie ab.
Wenn Sie an einer Station ohne Signal eine Kamera ergänzen, richten Sie sie auf das Produkt, nicht auf die Mitarbeiter, und sprechen Sie zuerst mit dem Betriebsrat, sofern es einen gibt. Siehe Kameras an der Produktionslinie ohne Überwachung.
Wo Fabrico ins Bild passt
Fabrico ist eine Cloud-Plattform für OEE und Light MES. Fabrico stellt keine HMIs, SPSen oder SCADA-Systeme her und steuert keine Maschinen. So erfasst Fabrico Daten.
- Automatisierte Maschinen: über die SPS. Die Seite zur Maschinenanbindung nennt OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP und EtherCAT für SPS-Anbindungen, dazu MQTT, IO-Link und HTTP. Die Integration kann Ihr Automatisierungsteam, ein Partner oder unser Team übernehmen.
- Ältere Maschinen: ein Fabrico-IoT-Gerät mit externen Sensoren.
- Stationen ohne nutzbares Signal: Das KI-Kamera-Add-on (auf Anfrage) zählt die Ausbringung. Sie können das Kameravideo zu jedem Zeitpunkt in der Schicht-Zeitleiste öffnen. Im Standard-Setup wird das Video auf Anfrage gestreamt, nicht in Fabrico gespeichert.
- Stillstandsgründe: Der Bediener erfasst sie an der Linie, auf Tablet oder Smartphone.
- OEE und Verluste: nach Linie und Schicht, Verluste in Geld bewertet, im Web, unter iOS und Android.
- Wenn die Verbindung abbricht: Das Gateway kann Maschinendaten bis zu 30 Tage speichern, mit automatischer Wiederherstellung standardmäßig innerhalb von 72 Stunden. Die App selbst braucht eine aktive Verbindung.
- Ihre Daten: Sie erhalten sie über eine REST-API, Webhooks und den Export nach Excel oder CSV.
Die Produktseiten von Fabrico nennen drei Wege: die SPS, ein Fabrico-IoT-Gerät mit Sensoren und das Kamera-Add-on. SCADA- oder HMI-Server sind dort nicht als Weg aufgeführt; wenn Sie einen nutzen möchten, sprechen Sie es in der Demo an. Der Weg für jede Maschine wird in der Bestandsaufnahme festgelegt, mit der jedes Projekt beginnt. Die Geräte sind in etwa einem Monat angebunden, der vollständige Rollout dauert 3 bis 4 Monate.
Roadmap, heute noch nicht verfügbar: von der Kamera erkannte Stillstände und eine Kamera, die einen Stillstandsgrund vorschlägt.
Siehe Light MES und OEE in Fabrico für das Produkt und Fabrico Computer Vision für OEE für das Kamera-Add-on. Wenn Sie Anbieter vergleichen, lesen Sie unseren Leitfaden zur Bewertung von OEE-Software und, zum Kameraeinsatz über mehrere Werke hinweg, Computer Vision in der FMCG-Fertigung. Die acht Prüfpunkte oben gelten auch für uns.
Häufige Fragen
Was ist HMI-Datenerfassung?
Das Erfassen von Produktionsdaten wie Laufstatus, Zählern, Alarmen und Rezepten aus dem, was ein HMI anzeigt. Für die OEE stammen diese Daten meist aus der SPS hinter dem HMI, nur lesend, ergänzt um den Stillstandsgrund vom Bediener.
Kann ich OEE-Daten direkt aus einem HMI erfassen?
Manchmal. Manche Panels können als OPC-UA-Server dienen oder ihre Logs exportieren. Prüfen Sie die Sicherheitseinstellung, welche Variablen das Panel wirklich enthält und ob der Maschinenbauer das unterstützt. Die SPS hinter dem Panel auszulesen ist meist einfacher.
Was ist der Unterschied zwischen HMI und SCADA?
Ein HMI ist das Bediendisplay für eine Maschine oder Zelle. SCADA überwacht und steuert viele Maschinen oder einen ganzen Standort und speichert oft deren Daten. Beide können die OEE speisen, doch keines weiß, warum ein Stillstand passiert ist, es sei denn, jemand hat ein Eingabebild für Stillstandsgründe gebaut und die Bediener nutzen es.
Muss ich das SPS- oder HMI-Programm ändern, um OEE-Daten zu erfassen?
Nicht, wenn die Variablen bereits existieren: Ein Konto mit reinem Lesezugriff liest sie so, wie sie sind. Ist ein Signal gar nicht verfügbar, ist das Ergänzen eine geplante Änderung für Ihren Steuerungstechniker, und womöglich muss der Maschinenbauer zustimmen.
Welche Daten braucht die OEE von einer Maschine?
Laufen oder Stopp mit Start- und Endzeiten, eine Gesamtstückzahl, eine Ausschussmenge und die laufende SKU. Stillstandsgründe kommen vom Bediener.
Was, wenn eine Maschine keine SPS und kein HMI hat, das sich zu lesen lohnt?
Greifen Sie die Signalsäule für den Status ab, ergänzen Sie einen Sensor für die Stückzahl oder lassen Sie eine Kamera die Ausbringung zählen, wo nichts anderes geht. Den Stillstandsgrund ergänzt weiterhin der Bediener.
Liest Fabrico Daten aus HMIs?
Die Produktseiten von Fabrico nennen drei Wege: die SPS, ein Fabrico-IoT-Gerät mit Sensoren und das KI-Kamera-Add-on. HMI- und SCADA-Server gehören nicht dazu; wenn Sie einen nutzen möchten, fragen Sie in der Demo. Der Weg für jede Maschine wird in der Bestandsaufnahme zu Beginn jedes Projekts festgelegt.
Möchten Sie sehen, wie eine Maschine angebunden wird, ohne das HMI anzufassen? Buchen Sie eine Demo und bringen Sie die Variablenliste einer Maschine mit.
Verwandte Artikel

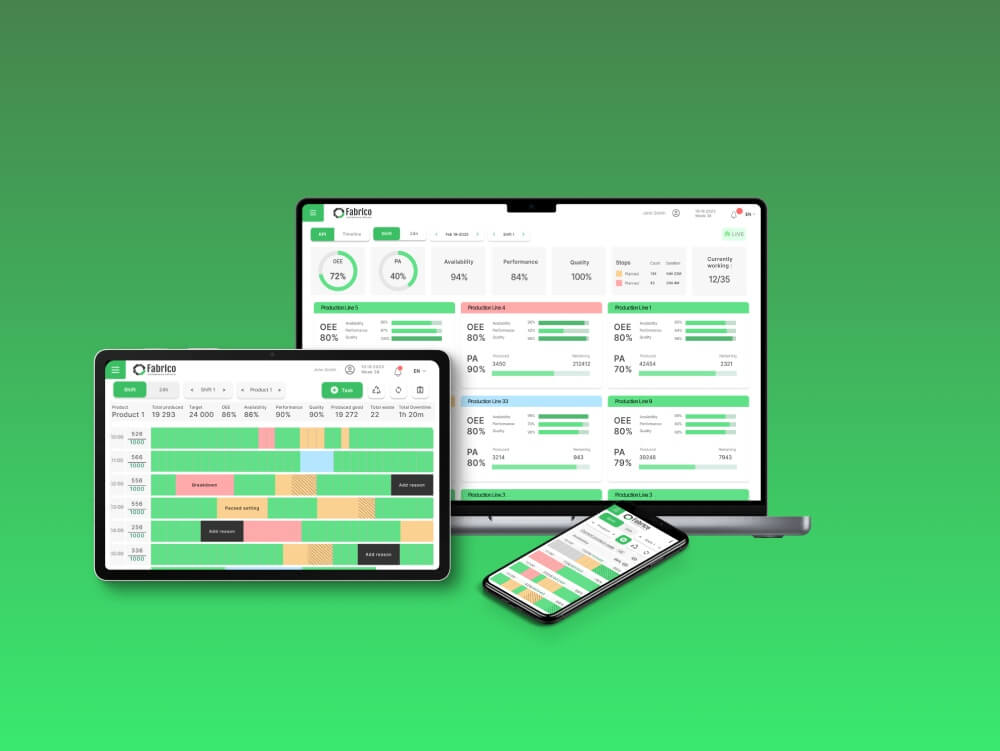






Echte Fabrico-Kacheln, Beispieldaten.