


 Zaloguj
 Blog
Zbieranie danych z HMI do OEE: co przechowuje panel i skąd lepiej czytać dane

W skrócie: Zbieranie danych z HMI do OEE działa najlepiej, gdy to, co pokazuje panel HMI, odczytuje się u źródła, zwykle w sterowniku PLC za panelem, w trybie tylko do odczytu, a przyczynę przestoju podaje operator. HMI to okno na maszynę, a nie miejsce, w którym znajdują się dane.
- Stan pracy, liczniki, alarmy i receptura na ekranie HMI to w większości wartości z PLC. Warto odczytać je raz, w trybie tylko do odczytu, ze sterownika PLC albo z systemu SCADA, który już je zbiera.
- Odczyt z samego panelu może się sprawdzić, ale trzeba znać kompromisy. Siemens na przykład ostrzega, że włączenie serwera OPC UA w panelu WinCC Unified obniża jego ochronę przed nieuprawnionym dostępem.
- Maszyny bez użytecznego sygnału wymagają w zamian podłączenia do kolumny sygnalizacyjnej, czujnika albo zliczania kamerą.
- Dane maszynowe rzadko mówią, dlaczego doszło do przestoju. Tę informację nadal podaje operator, kilkoma dotknięciami ekranu.
- Fabrico nie produkuje paneli HMI. Łączy się przez sterownik PLC, urządzenie Fabrico IoT z czujnikami albo moduł kamery AI.
Każda maszyna na linii ma ekran. Pokazuje prędkość, licznik, alarmy i recepturę. Dlatego pierwszy pomysł na dane do OEE jest często ten najbardziej oczywisty: wziąć je z HMI.
Czasem to słuszne. Częściej jednak HMI pokazuje liczby, które są przechowywane gdzie indziej, i lepiej odczytać je właśnie tam. Ten artykuł jest dla automatyków, działów IT zakładów i liderów ciągłego doskonalenia, którzy mają zebrać dane do OEE z paneli HMI i SCADA: co przechowuje HMI, które ścieżki się sprawdzają i kiedy wystarczy czujnik albo zliczanie kamerą.
Sprzedajemy Fabrico, oprogramowanie do OEE i lekki MES. Nie produkujemy paneli HMI ani sterowników PLC. Nasze twierdzenia warto sprawdzać tak samo jak deklaracje każdego dostawcy.
Zbieranie danych z HMI: co naprawdę przechowuje panel
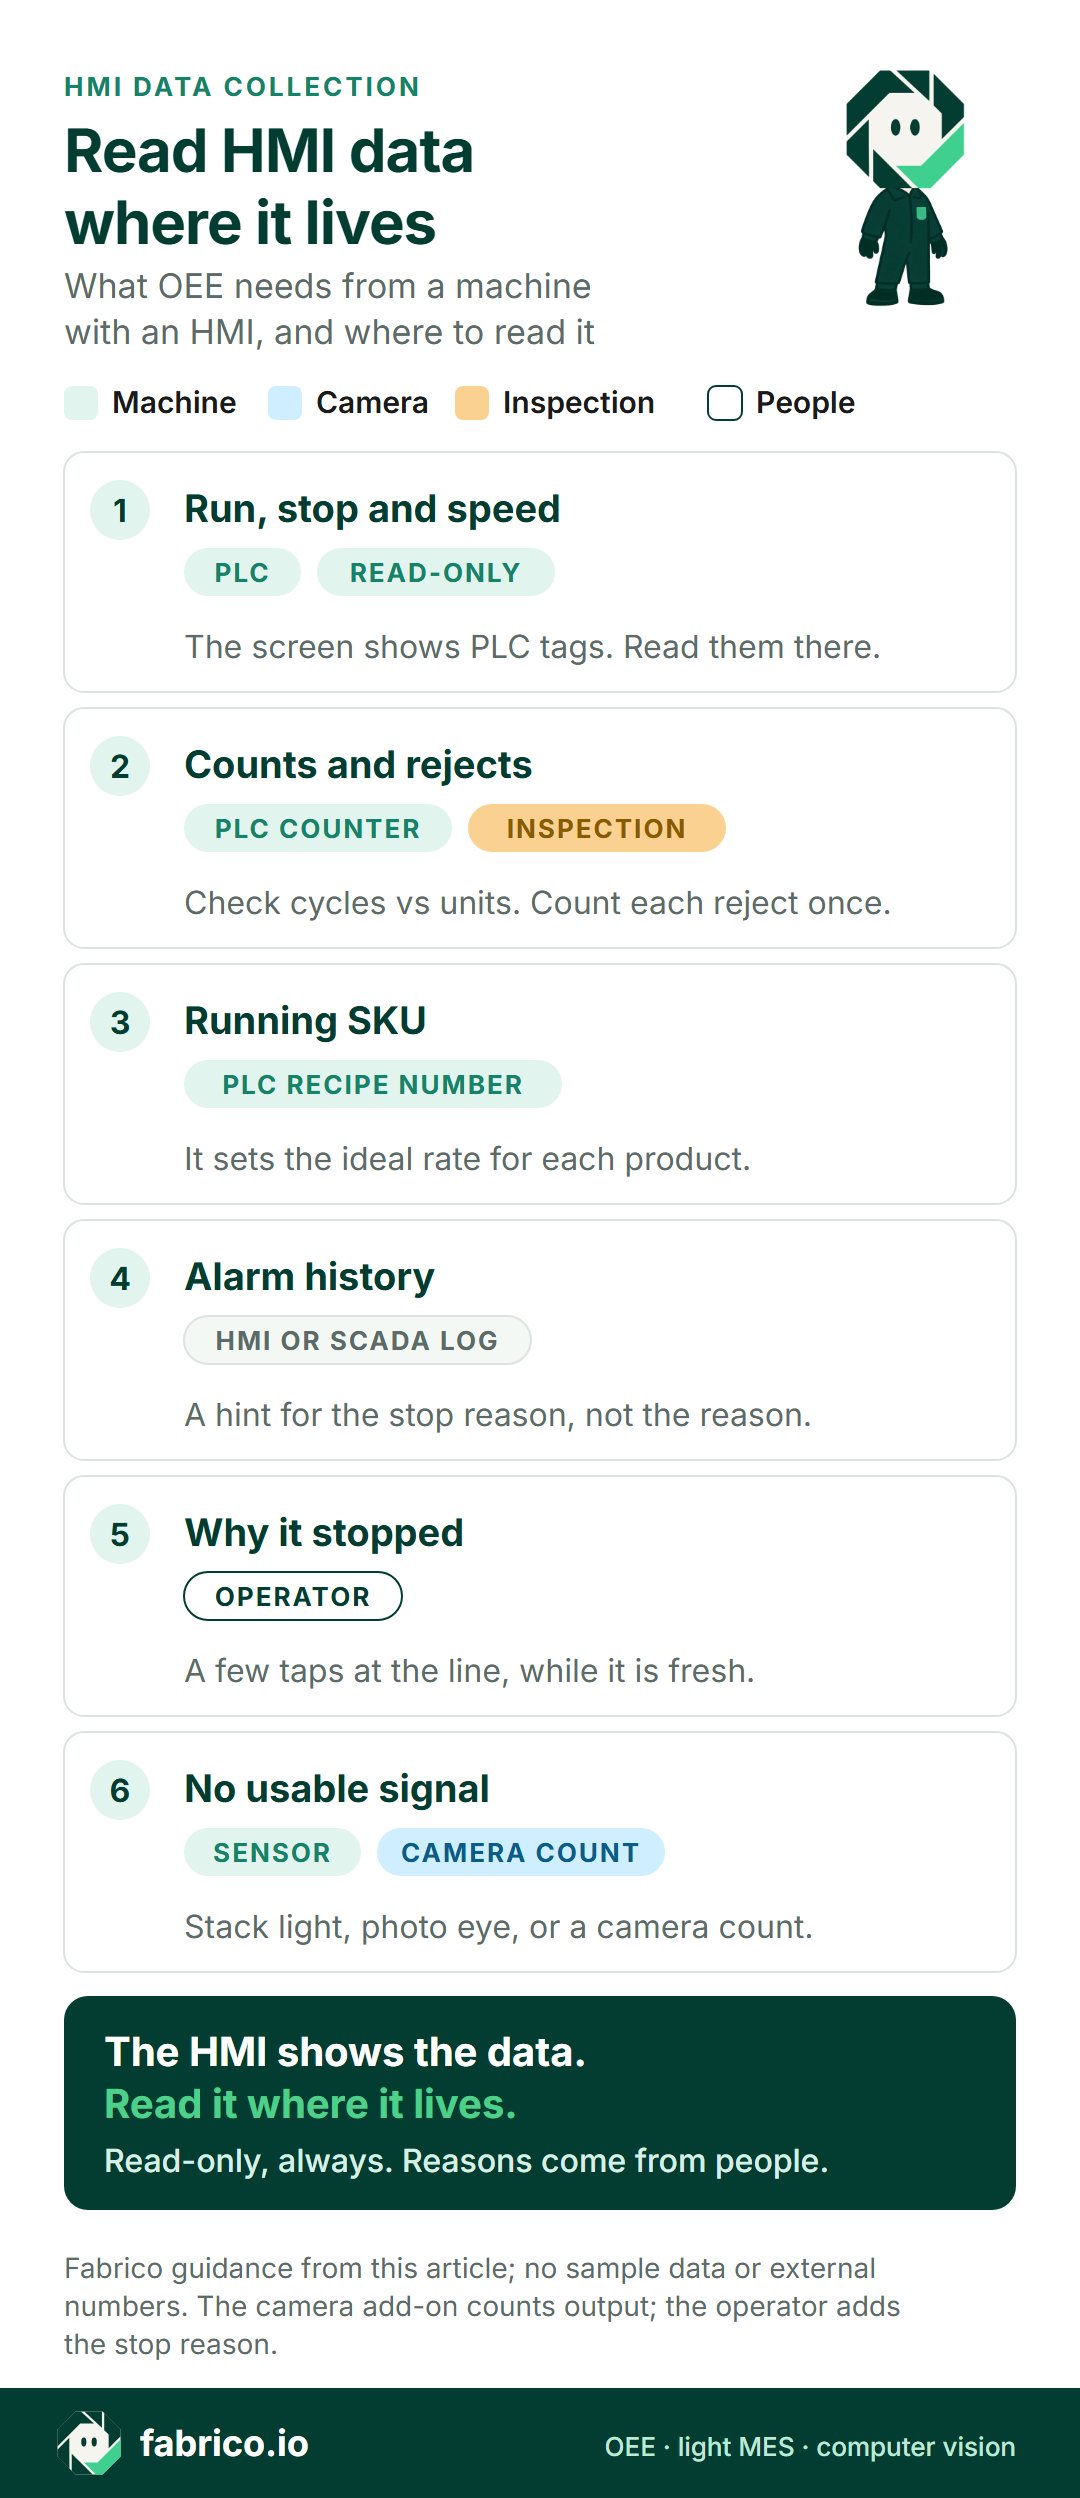
HMI (interfejs człowiek-maszyna) to ekran, za pomocą którego operator obsługuje maszynę: uruchamia ją i zatrzymuje, wybiera recepturę, widzi alarm, zmienia nastawę. Za nim pracuje sterownik PLC, który realizuje logikę. Większość wartości na ekranie to tagi, które HMI odczytuje z tego PLC.
Seria ISA-101, czyli normy ISA dla HMI, dotyczy właśnie tego zadania. Jako obszary tematyczne swojej głównej normy HMI ISA wymienia projektowanie zorientowane na człowieka, strukturę ekranów, interakcję z użytkownikiem i szkolenie operatorów. Żaden z nich nie dotyczy zbierania danych, więc ekran należy traktować jak okno, a nie jak źródło danych.
| Na ekranie HMI | Gdzie zwykle się znajduje | Zastosowanie w OEE |
|---|---|---|
| Praca, postój, prędkość | Tagi PLC | Tak, odczyt z PLC |
| Licznik produkcji | Tag licznika w PLC | Tak, po sprawdzeniu: cykle czy sztuki |
| Licznik braków | Tag PLC albo system kontroli jakości | Tak, liczony tylko raz |
| Receptura lub SKU | Numer receptury w PLC, wybierany na HMI | Tak, do wydajności idealnej |
| Pasek i historia alarmów | Bity alarmowe w PLC; historia w panelu lub w SCADA | Jako wskazówka co do przyczyny |
| Trendy | Log panelu lub SCADA | Rzadko potrzebne |
| Okno wyboru przyczyny, jeśli je zbudowano | Ekran HMI, zapis do tagu PLC | Tak, jeśli ludzie z niego korzystają |
Zasada jest prosta. Jeśli wartość powstaje w PLC, odczytuje się ją z PLC. HMI dodaje głównie to, czego PLC może nie przechowywać: dłuższą historię alarmów, receptury zapisane w panelu, wewnętrzne tagi, których niektórzy producenci maszyn używają do liczników, oraz wszystko, co wpisze operator.
Rozwiązania do zbierania danych z HMI: cztery ścieżki i kiedy która pasuje
1. Odczyt ze sterownika PLC za panelem HMI, bez prawa zapisu
Na większości zautomatyzowanych maszyn to najczystsza ścieżka. Bramka (gateway) odczytuje tagi pokazywane przez HMI, przez OPC UA albo własny protokół sterownika, z konta bez prawa zapisu. Te same zasady dotyczą serwera OPC UA wbudowanego w sam PLC: użytkownik tylko do odczytu, certyfikaty i reguły zapory zatwierdzone przez osobę odpowiedzialną za OT (zob. tryby i polityki bezpieczeństwa OPC UA). Program PLC ani HMI się nie zmienia. Większość OEE opiera się na mniej więcej pięciu tagach: stan, awaria, licznik, braki i SKU. Ich listę zawiera artykuł mapowanie tagów PLC do OEE, a ścieżki, które zaakceptuje dział IT, opisuje dostęp do PLC tylko do odczytu na potrzeby OEE.
2. SCADA lub historian, jeśli już zbiera tagi
Jeśli system SCADA już odpytuje linię, do tagów może wystarczyć jeden dodatkowy interfejs. Warto zapytać zespół automatyków, co system przechowuje, jak często i z jakimi znacznikami czasu. System zbudowany do wyświetlania alarmów może próbkować zbyt wolno, by wychwycić 20-sekundowy przestój. Nasz przewodnik po integracji ze SCADA pokazuje, jak oprogramowanie OEE działa obok niej.
3. Odczyt z samego panelu HMI
Niektóre panele mogą działać jako serwer dla innych systemów albo eksportować swoje logi. Gdy producent maszyny blokuje dostęp do PLC, może to być jedyna ścieżka. Najpierw warto sprawdzić trzy rzeczy.
- Bezpieczeństwo. Podręcznik systemowy Siemens WinCC Unified OPC UA (wydanie 11/2023) podaje, że włączenie opcji „Operate as OPC UA server” obniża ochronę urządzenia HMI przed nieuprawnionym dostępem wewnętrznym i zewnętrznym. Należy to uzgodnić z osobą odpowiedzialną za bezpieczeństwo OT.
- Zakres. Panel zna tagi używane przez jego ekrany. Licznika, którego nie pokazuje żaden ekran, może w nim nie być.
- Obciążenie i wsparcie. Pierwszym zadaniem panelu jest obsługa maszyny. Warto zapytać producenta maszyny, czy dodatkowi klienci są wspierani.
Dwa skróty, których lepiej unikać: przepisywanie liczb z ekranu do arkusza kalkulacyjnego na koniec zmiany oraz kierowanie kamery na HMI, by odczytywała ekran. Pierwszy pomija krótkie przestoje. Drugi zamienia czystą wartość cyfrową z powrotem w obraz.
4. Brak użytecznego sygnału: kolumna sygnalizacyjna, czujnik lub kamera
Stare maszyny z prostym panelem albo bez panelu często nie mają tagów wartych odczytu. Podłączenie do kolumny sygnalizacyjnej daje stan maszyny, fotokomórka lub cęgi prądowe dają licznik albo sygnał pracy, a kamera może zliczać produkcję tam, gdzie nic innego się nie sprawdzi. Zob. monitorowanie kolumny sygnalizacyjnej na potrzeby OEE oraz kamera czy czujnik do OEE, maszyna po maszynie.
| Ścieżka | Co daje | Na co uważać |
|---|---|---|
| Tagi PLC, tylko do odczytu | Stan, liczniki, kody awarii, SKU | Tagi różnią się między maszynami; części brakuje |
| SCADA lub historian | Tagi, które ktoś już zbiera | Częstotliwość próbkowania i znaczniki czasu |
| Panel HMI jako serwer | Tagi używane przez jego ekrany | Ustawienie bezpieczeństwa, wsparcie producenta maszyny |
| Kolumna sygnalizacyjna, czujnik, kamera | Stan lub licznik | Brak kodu awarii; przyczyny od ludzi |
W praktyce większość linii łączy kilka ścieżek. Jedno OEE może objąć nowoczesną nalewarkę odczytywaną przez PLC i stanowisko ręcznego pakowania, na którym produkcję zlicza kamera.
Przyczyna przestoju: tego dane maszynowe rzadko zawierają
Dane maszynowe mówią, kiedy maszyna stanęła i na jak długo. Rzadko mówią, dlaczego. Kod awarii to tylko wskazówka: „drzwi otwarte” nie mówi nic o zacięciu, z powodu którego ktoś je otworzył.
W artykule w Procedia CIRP z 2024 roku badacze z Fraunhofer IAO i Uniwersytetu w Stuttgarcie próbowali wyznaczyć OEE z danych maszynowych odczytywanych przez OPC UA. Dla niektórych stanów maszyny podziału na czas przezbrojenia i czas produkcji nie dało się wiarygodnie uzupełnić na podstawie danych z maszyny. Autorzy zauważają, że tego podziału dokonuje się w systemie wyższego poziomu, takim jak MES. Ich przypadek dotyczył obrabiarek, a nie linii pakujących, ale wniosek pozostaje aktualny: część kontekstu musi pochodzić od ludzi lub z systemów planowania.
Dlatego krok z przyczyną warto zaplanować od pierwszego dnia. Niektóre zakłady budują w HMI okno wyboru przyczyny, co działa, gdy PLC mierzy czas przestoju, a lista jest krótka. Inne używają tabletu, telefonu lub terminala przy linii. Tak czy inaczej maszyna mierzy czas przestoju, a podanie przyczyny zajmuje kilka dotknięć. Nasz przewodnik po terminalach operatorskich do monitorowania produkcji omawia ich rozmieszczenie i liczbę dotknięć, a artykuł o mikroprzestojach opisuje przestoje zbyt krótkie, by pytać o ich przyczynę.
Przykład obliczeniowy: ta sama zmiana z ekranu HMI i z PLC
Przykładowa linia (liczby poglądowe, nie dane klienta). Nalewarka o wydajności idealnej 200 butelek na minutę pracuje na zmianie 480-minutowej z 30-minutową przerwą, więc czas planowany wynosi 450 minut.
Wariant A, z ekranu HMI. Operator zapisuje długie przestoje widoczne na stronie alarmów: 3 przestoje, 38 minut. Na koniec zmiany przepisuje licznik: 70 000 butelek, w tym 900 braków.
Wariant B, z PLC, tylko do odczytu. Log bramki zawiera czasy rozpoczęcia i zakończenia tych samych 3 długich przestojów oraz 38 krótkich, które łącznie dają 36 minut. Ten sam licznik, te same braki.
| Wskaźnik | A: z ekranu HMI | B: z PLC |
|---|---|---|
| Czas pracy | 412 z 450 min | 376 z 450 min |
| Dostępność | 91,6% | 83,6% |
| Wydajność | 70 000 z 82 400 = 85,0% | 70 000 z 75 200 = 93,1% |
| Jakość | 69 100 z 70 000 = 98,7% | 98,7% |
| OEE | 76,8% | 76,8% |
OEE wychodzi tak samo w obu wariantach, bo potrzebuje tylko dobrych butelek i czasu planowanego: 69 100 dobrych z 90 000 możliwych to 76,8%. Zmienia się lista zadań. Wariant A mówi, że nalewarka pracuje za wolno. Wariant B mówi, że pracuje z 93% swojej prędkości idealnej, ale staje 41 razy, a 38 z tych przestojów jest krótkich. To im trzeba przypisać przyczyny i je wyeliminować.
Wzór dla każdego kroku znajdą Państwo w naszym przewodniku po obliczaniu OEE.
Co sprawdzić przy wyborze oprogramowania do zbierania danych z HMI
Te pytania warto zadać każdemu dostawcy, także nam. Najlepiej z jedną rzeczywistą maszyną i jej listą tagów pod ręką.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Czy dostęp jest tylko do odczytu? | Poprosić o potwierdzenie na piśmie, wraz z uprawnieniami konta w PLC lub na serwerze OPC UA. |
| Która ścieżka dla każdej maszyny? | Wysłać listę maszyn z markami PLC i poprosić o ścieżkę dla każdej z nich. |
| Czy może korzystać z naszego serwera SCADA lub HMI? | Zapytać, co tam odczytuje, jak często i co to zmienia w kwestii bezpieczeństwa. |
| Czy krótkie przestoje są rejestrowane pojedynczo? | W pilotażu zatrzymać maszynę na 20 sekund i odnaleźć ten przestój na osi czasu. |
| Jak obsługiwane są liczniki? | Zapytać o rozróżnienie cykli i sztuk w maszynach wielogłowicowych oraz o zerowanie i przepełnienie liczników. |
| Skąd pochodzą przyczyny przestojów? | Samodzielnie wprowadzić przyczynę i policzyć dotknięcia. |
| Co, jeśli sieć przestanie działać? | Zapytać, jak długo dane są buforowane przy maszynie i jak są potem uzupełniane. |
| Co z maszynami bez PLC? | Zapytać o ścieżkę z czujnikiem lub kamerą oraz o to, co da się nią zmierzyć, a czego nie. |
Z listą maszyn zapraszamy na demo: przejdziemy przez nią ścieżka po ścieżce.
HMI z dala od internetu
Projekt OEE dodaje nowe połączenie do sieci OT, więc należy traktować go jak każde takie połączenie. W wytycznych dotyczących ograniczania ekspozycji w internecie (zaktualizowanych 21 sierpnia 2026) CISA, amerykańska agencja ds. cyberbezpieczeństwa, wzywa organizacje infrastruktury krytycznej, by cały niezbędny dostęp zdalny kierowały przez bezpieczną bramkę, zaporę, VPN lub inne centralnie zarządzane rozwiązanie dostępowe, zamiast łączyć się bezpośrednio z PLC, HMI lub zdalnym terminalem (RTU).
- Bramka OEE odczytuje dane i nigdy niczego nie zapisuje.
- Połączenia są nawiązywane wyłącznie z zakładu na zewnątrz. Z internetu nie ma żadnych połączeń przychodzących do sieci OT.
- Żaden panel HMI ani PLC nie dostaje publicznego adresu na potrzeby dashboardu.
- Automatyk widzi każdy tag na liście i go zatwierdza.
Jeśli na stanowisku bez sygnału pojawia się kamera, należy kadrować produkt, a nie załogę, i najpierw porozmawiać z przedstawicielami pracowników, jeśli są w zakładzie. Zob. kamery na linii produkcyjnej bez inwigilacji.
Rola Fabrico
Fabrico to chmurowa platforma OEE i lekkiego MES. Nie produkuje paneli HMI, sterowników PLC ani systemów SCADA i nie steruje maszynami. Oto jak zbiera dane.
- Maszyny zautomatyzowane: przez PLC. Strona o łączności z maszynami wymienia OPC UA, Modbus, PROFIBUS, PROFINET, EtherNet/IP i EtherCAT dla połączeń z PLC, a także MQTT, IO-Link i HTTP. Integrację może wykonać Państwa zespół automatyki, partner lub nasz zespół.
- Starsze maszyny: urządzenie Fabrico IoT z zewnętrznymi czujnikami.
- Stanowiska bez użytecznego sygnału: moduł kamery AI, dostępny na życzenie, zlicza produkcję. Wideo z kamery można otworzyć dla dowolnej chwili na osi czasu zmiany. W standardowej konfiguracji wideo jest przesyłane strumieniowo na żądanie, a nie przechowywane w Fabrico.
- Przyczyny przestojów: operator dodaje je przy linii, na tablecie lub telefonie.
- OEE i straty: według linii i zmiany, ze stratami w ujęciu finansowym, w przeglądarce oraz na iOS i Androidzie.
- Gdy połączenie zostanie przerwane: bramka może przechowywać dane maszynowe do 30 dni, z automatycznym odzyskiwaniem domyślnie w ciągu 72 godzin. Sama aplikacja wymaga aktywnego połączenia.
- Państwa dane: można je pobrać przez REST API, webhooki oraz eksport do Excela lub CSV.
Strony produktowe Fabrico wymieniają trzy ścieżki: PLC, urządzenie Fabrico IoT z czujnikami i moduł kamery. Nie wymieniają serwerów SCADA ani HMI jako ścieżki, więc jeśli chcą Państwo z nich skorzystać, warto poruszyć to na demo; ścieżkę dla każdej maszyny uzgadnia się w przeglądzie, od którego zaczyna się każdy projekt. Podłączenie urządzeń trwa około miesiąca, pełne wdrożenie od 3 do 4 miesięcy.
Plany rozwoju, jeszcze niedostępne: wykrywanie przestojów przez kamerę oraz sugerowanie przez kamerę przyczyny przestoju.
Produkt opisuje strona lekki MES i OEE w Fabrico, a moduł kamery strona computer vision Fabrico do OEE. Przy porównywaniu dostawców przyda się nasz przewodnik jak ocenić oprogramowanie OEE, a o wykorzystaniu kamer w wielu zakładach piszemy w artykule computer vision w produkcji FMCG. Osiem pytań kontrolnych powyżej dotyczy także nas.
Częste pytania
Czym jest zbieranie danych z HMI?
Zbieranie danych produkcyjnych, takich jak stan pracy, liczniki, alarmy i receptury, z tego, co pokazuje HMI. Na potrzeby OEE dane te pochodzą zwykle ze sterownika PLC za panelem HMI, z dostępem tylko do odczytu, a przyczynę przestoju dodaje operator.
Czy dane do OEE można zbierać bezpośrednio z HMI?
Czasami. Niektóre panele mogą działać jako serwer OPC UA albo eksportować swoje logi. Należy sprawdzić ustawienie bezpieczeństwa, które tagi panel faktycznie przechowuje i czy producent maszyny to wspiera. Odczyt sterownika PLC za panelem jest zwykle prostszy.
Czym różni się HMI od systemu SCADA?
HMI to ekran jednej maszyny lub gniazda. SCADA nadzoruje i steruje wieloma maszynami albo całym zakładem i często przechowuje ich dane. Każde z nich może zasilać OEE, ale żadne nie wie, dlaczego doszło do przestoju, chyba że ktoś zbudował ekran wyboru przyczyny, a operatorzy z niego korzystają.
Czy trzeba zmieniać program PLC lub HMI, aby zbierać dane do OEE?
Nie, jeśli tagi już istnieją: konto tylko do odczytu odczytuje je w obecnej postaci. Jeśli sygnał w ogóle nie jest udostępniony, jego dodanie to planowana zmiana dla automatyka, a może też wymagać zgody producenta maszyny.
Jakich danych OEE potrzebuje od maszyny?
Praca lub postój z czasem rozpoczęcia i zakończenia, licznik całkowity, licznik braków i aktualnie produkowane SKU. Przyczyny przestojów podaje operator.
Co, jeśli maszyna nie ma PLC ani HMI wartych odczytu?
Można podłączyć się do kolumny sygnalizacyjnej, aby uzyskać stan, dodać czujnik do zliczania albo użyć kamery do zliczania produkcji tam, gdzie nic innego się nie sprawdzi. Przyczynę przestoju nadal dodaje operator.
Czy Fabrico odczytuje dane z paneli HMI?
Strony produktowe Fabrico wymieniają trzy ścieżki: PLC, urządzenie Fabrico IoT z czujnikami i moduł kamery AI. Serwerów HMI i SCADA nie ma wśród nich, więc jeśli chcą Państwo z nich skorzystać, prosimy zapytać o to na demo. Ścieżkę dla każdej maszyny uzgadnia się w przeglądzie na początku każdego projektu.
Chcą Państwo zobaczyć podłączenie maszyny bez ingerencji w HMI? Zapraszamy na demo, najlepiej z listą tagów jednej maszyny.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga





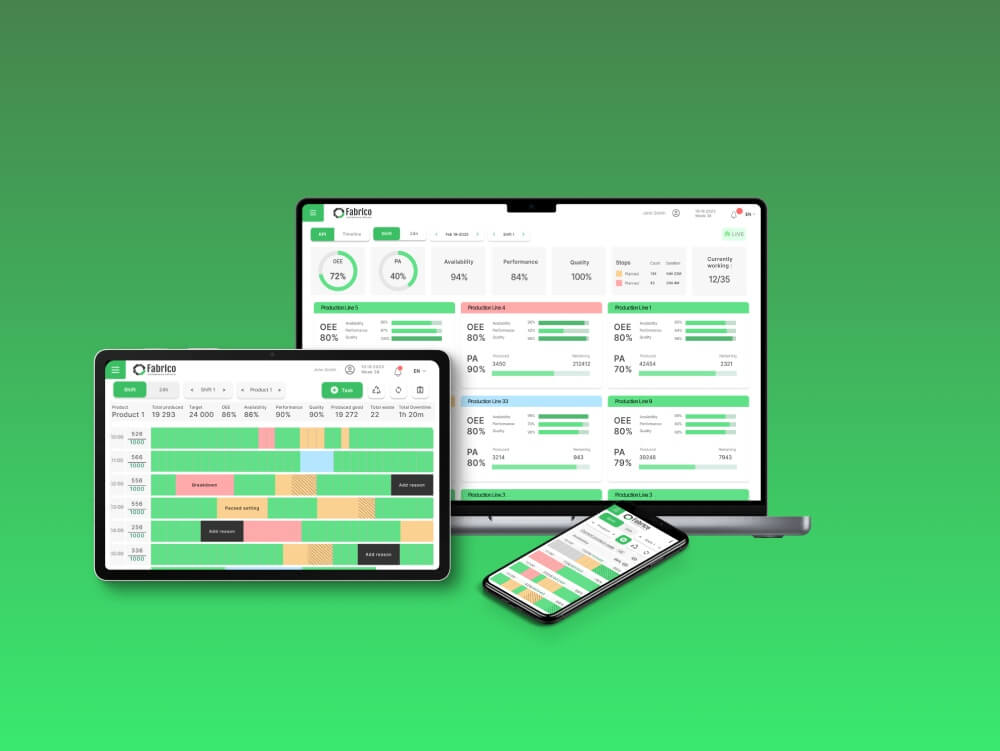
Prawdziwe kafelki Fabrico, dane przykładowe.