


 Zaloguj
 Blog
MES w produkcji dań gotowych: kto prowadzi zlecenia, zapisy i dane z linii

W skrócie: MES w produkcji dań gotowych musi nadążać za zakładem, który dziś produkuje to, co sieci handlowe zamówiły wczoraj, na liniach tackowych, których tempo wyznaczają ludzie. Warto zacząć od danych z linii i OEE na jednej linii tackowej, a zlecenia, receptury, partie i etykiety pozostawić w systemach, które już je prowadzą.
- Kuchnia gotuje i schładza partiami; linia tackowa kompletuje i pakuje dania z załogą przy taśmie nakładania.
- Zlecenia, receptury, zapisy gotowania i schładzania, partie i etykiety są zwykle w ERP, systemie jakości lub systemie etykietowania, a nie w MES.
- Typowa luka jest na linii: dlaczego linia 3 nie wykonała planu, ile trwała każda zmiana receptury i czy dzisiejsze zlecenia zostaną zrealizowane.
- Fabrico to lekki MES: przestoje z przyczynami, zliczanie produkcji, OEE i straty w pieniądzu według linii i zmiany. Planowanie produkcji jest na roadmapie, bez daty wydania.
Jest 14:00 w zakładzie chłodzonych dań gotowych. Linia 3 od szóstej przerobiła cztery receptury, a dwie kolejne trzeba jeszcze zgrzać, zabanderolować i spakować przed wieczornymi ciężarówkami. Planista chce wiedzieć, czy się uda. ERP będzie to wiedział jutro.
Ten tekst jest dla kierowników zakładów i liderów ciągłego doskonalenia (CI) w zakładach produkujących chłodzone i mrożone dania gotowe, którzy wybierają MES. Zasady pomiaru na samej linii opisuje artykuł OEE w produkcji dań gotowych. Sprzedajemy Fabrico, więc prosimy weryfikować nasze twierdzenia tak jak deklaracje każdego dostawcy.
Czego zakład dań gotowych potrzebuje od MES
Zakład dań gotowych ma dwie części, które pracują w różnym rytmie.
- Kuchnia gotuje partiami ryż, makaron, sosy i składniki białkowe, a potem je schładza i przechowuje. Jej świat to receptury, masy, temperatury w rdzeniu, czasy schładzania i partie.
- Linia tackowa biegnie od podajnika tacek (denestera) przez dozowniki i taśmę ręcznego nakładania do zgrzewarki tacek, a dalej przez kontrolę masy i detekcję metali, banderolowanie i pakowanie zbiorcze. Jej świat to tacki na minutę, zmiany receptur, liczebność załogi i przestoje.
Nad obiema częściami jest cykl zamówień. Chłodzone dania nie zostawiają wiele miejsca na zapasy, więc wiele zakładów produkuje blisko zamówienia: to, co sieć handlowa zamówiła wczoraj wieczorem, idzie dziś na linię, często kilka receptur na jednej linii.
Brytyjskie Chilled Food Association podaje, że produkcja żywności chłodzonej w Wielkiej Brytanii odbywa się w 130 zakładach i co roku trafia na półki ponad 15 000 różnych produktów. Ta liczba organizacji branżowej obejmuje całą żywność chłodzoną, nie tylko dania gotowe, ale pokazuje, jak szeroki jest asortyment.
Temperatura to drugi zegar. Wytyczne temperaturowe stowarzyszenia mówią, że żywność chłodzona jest projektowana do przechowywania w temperaturze 8°C lub niższej, z celem 5°C, a w Anglii, Walii i Irlandii Północnej zasada 8°C obejmuje składniki na wszystkich etapach przetwarzania, z pewnymi wyjątkami. Komponenty czekające przy zatrzymanej taśmie też podlegają temu zegarowi.
Kuchnia musi zrobić wszystko dobrze i to udowodnić; linia tackowa musi zrealizować dzisiejsze zlecenia. Niewiele zakładów prowadzi obie te rzeczy w jednym systemie.
Funkcje MES w produkcji dań gotowych i gdzie zwykle się znajdują
Model MESA wymienia jedenaście funkcji MES. W zakładzie dań gotowych przekładają się one na poniższe zadania. Najpierw warto przeczytać prawą kolumnę: każdy wiersz potrzebuje miejsca, które działa już dziś.
| Funkcja | Co robi w zakładzie dań gotowych | Gdzie zwykle się znajduje |
|---|---|---|
| Przyjmowanie zamówień i plan dzienny | Zamienia zamówienia sieci handlowych w listę produkcyjną dla każdej linii | ERP lub narzędzie do planowania |
| Receptury i ważenie | Receptury komponentów, masy i nastawy dozowników | System receptur i ważenia w kuchni |
| Zapisy gotowania i schładzania | Temperatury w rdzeniu i czasy schładzania w krytycznych punktach kontroli | System jakości lub HACCP, rejestratory danych |
| Śledzenie partii | Wiąże partie komponentów z gotowymi tackami | Funkcje partii w ERP lub pełny MES |
| Etykiety i daty przydatności | Właściwa banderola, alergeny i data na każdym opakowaniu | System etykietowania połączony z ERP |
| Masy i naddatek | Masa tacek w porównaniu z masą deklarowaną | Oprogramowanie wagi kontrolnej |
| Załoga i godziny | Kto gdzie stoi i jak długo | Rejestracja czasu pracy, lider zmiany |
| Dane z linii i OEE | Przestoje z przyczynami, zliczanie produkcji, OEE według linii, zmiany i receptury | Lekki MES |
Partie. Sprzedają Państwo do USA? Food Traceability Rule amerykańskiej FDA wymaga od firm, które wytwarzają, przetwarzają, pakują lub przechowują żywność z listy, prowadzenia kluczowych danych dla określonych zdarzeń śledzenia i przekazania ich FDA w ciągu 24 godzin od żądania lub w uzgodnionym terminie. Food Traceability List obejmuje chłodzone sałatki garmażeryjne gotowe do spożycia, takie jak sałatka makaronowa, a przepis dotyczy też żywności, która zawiera produkt z listy jako składnik, jeśli ten składnik pozostaje w tej samej postaci, na przykład świeży. Kongres polecił FDA nie egzekwować go przed 20 lipca 2028 r. Zapisy partii należą do systemu zbudowanego do genealogii; zob. nasz model danych identyfikowalności partii.
Masy. Według brytyjskich przepisów o towarach paczkowanych w systemie średniej średnia nie może być niższa od masy na etykiecie, tylko nieliczne opakowania mogą mieć niedobór większy niż dopuszczalny błąd ujemny, a żadne nie może mieć niedoboru większego niż jego dwukrotność. Dla opakowań od 300 do 500 g ten błąd wynosi 3%, czyli 12 g przy daniu 400 g. Dozowniki pracują powyżej 400 g, aby zmieścić się w przepisach, a nadmiar jedzenia to naddatek (giveaway). Masy są w oprogramowaniu wagi kontrolnej; zob. odrzuty z wagi kontrolnej a jakość w OEE.
Zadaniem lekkiego MES jest tylko ostatni wiersz tabeli. Nasz poradnik lekki MES pokazuje pełny podział, a karta poniżej dodaje rolę Fabrico.
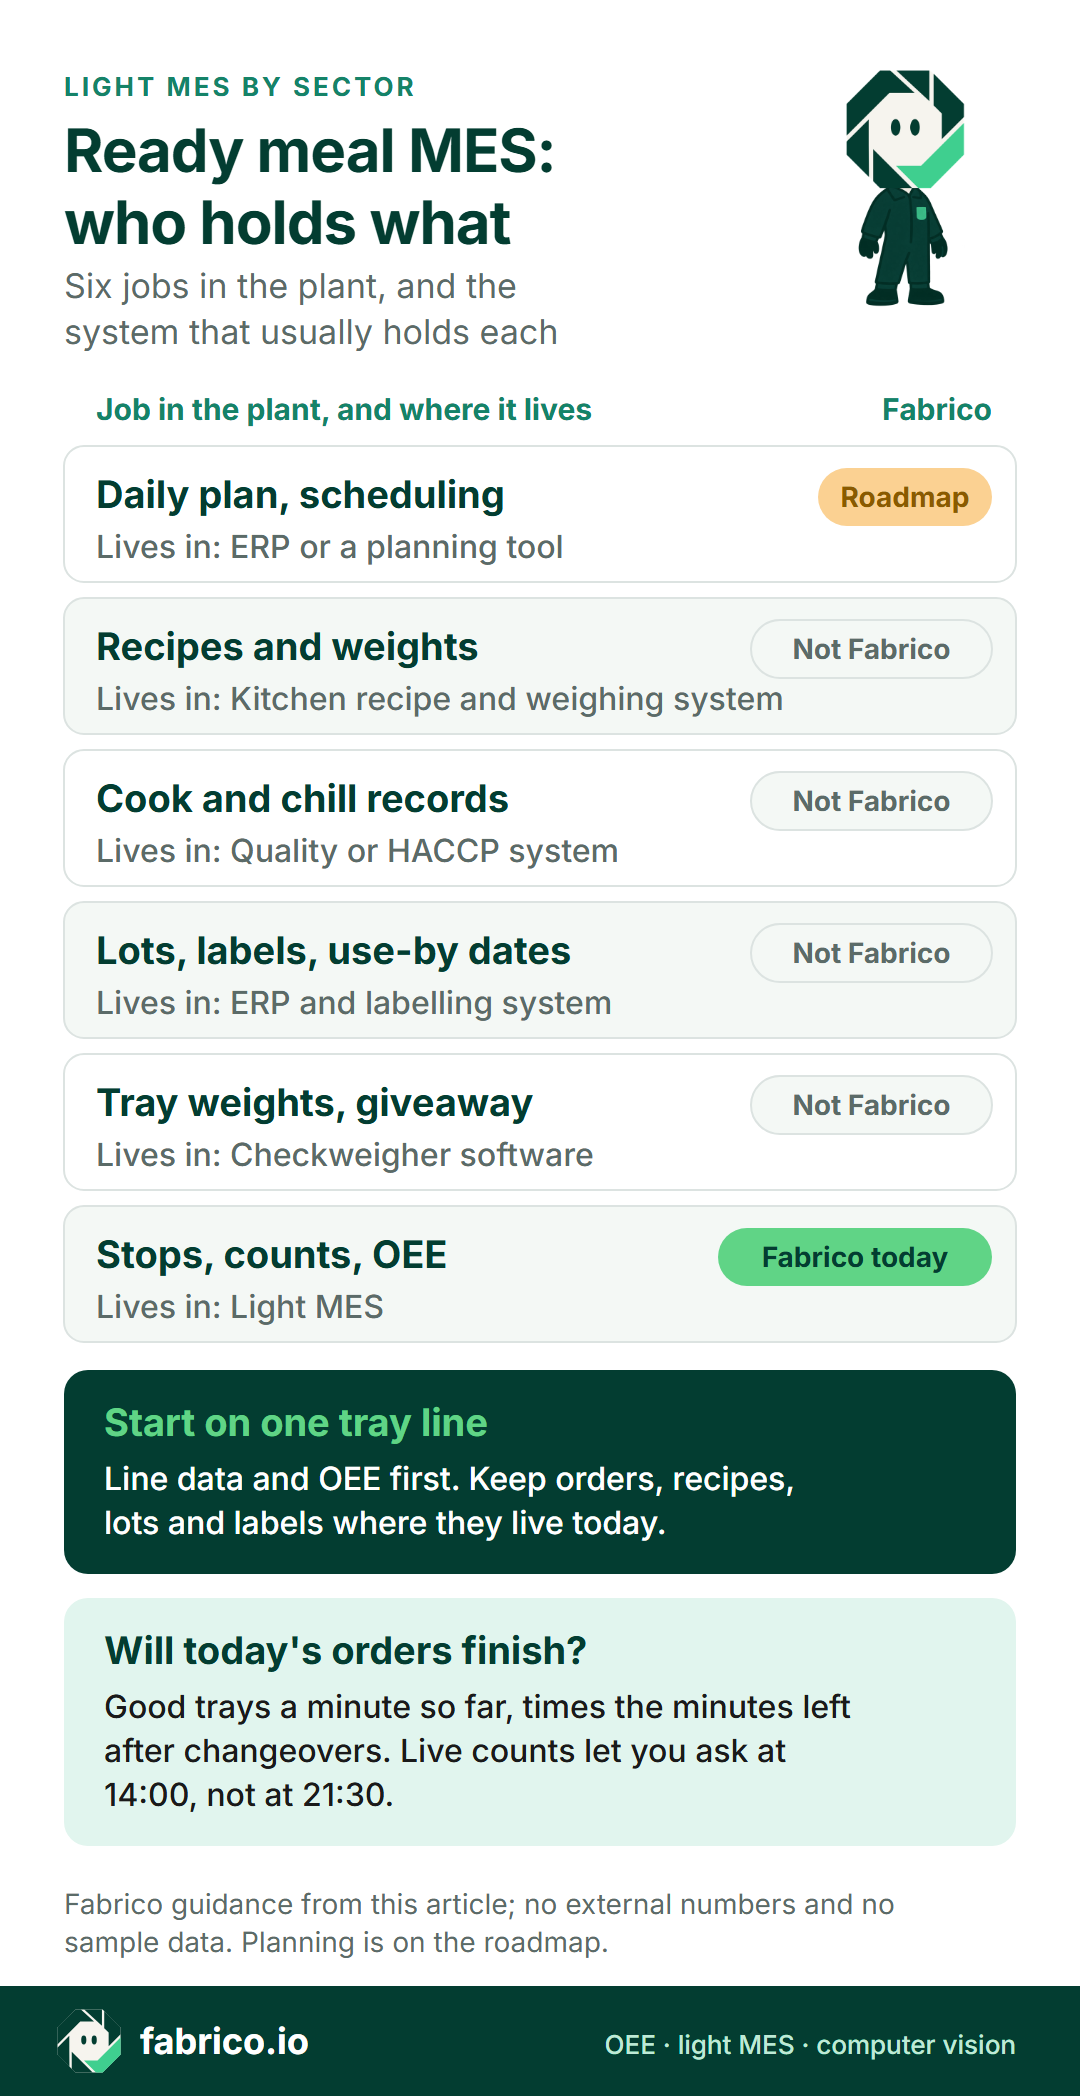
Co MES musi rozdzielać na linii dań gotowych
Same zasady klasyfikacji strat opisuje artykuł OEE w produkcji dań gotowych; MES musi rozdzielać pięć rodzajów czasu.
Wiele krótkich serii
Zmiany receptur i zwalidowane mycia alergenowe zdarzają się wiele razy dziennie, więc linia rzadko osiąga OEE linii dedykowanej; zob. uczciwe cele OEE dla linii spożywczych o szerokim asortymencie.
Oczekiwanie na kuchnię
MES potrzebuje kodu braku materiału (starved) z kuchnią jako przyczyną, dla minut, w których linia tackowa czeka na komponent.
Praca w tempie załogi
Gdy przy taśmie nakładania brakuje ludzi, przyczyna „niepełna obsada” sprawia, że wolniejsza praca pozostaje widoczna jako koszt; zob. jak OEE liczy brakującego operatora.
Zgrzewarka tacek
Zerwania folii, błędy zgrzewu i zacięcia podajnika tacek sumują się w wiele krótkich przestojów; nasz poradnik OEE zgrzewarki tacek schodzi do poziomu maszyny.
Późne zmiany zamówień
Sieć handlowa w południe zwiększa zamówienie albo je zmniejsza, a lista produkcyjna zmienia się w trakcie pracy linii. Połączenie z ERP musi przekazać nową ilość na ekran linii, a liczbę wyprodukowanych tacek z powrotem do ERP, dla każdej receptury. Jeśli dane z linii nie nadążają, raport zmianowy porównuje dzisiejszą produkcję z wczorajszym planem.
Na start: dane z linii i OEE na linii tackowej
To na linii tackowej dzisiejsze zlecenia są wygrywane lub przegrywane, a jej zgrzewarka i dozowniki zwykle mają sterownik PLC, z którego można odczytać dane. Warto zacząć od jednej reprezentatywnej linii tackowej.
- Punkt liczenia: zgrzewarka tacek albo najwolniejsze stanowisko, jeśli tempo wyznaczają ludzie.
- Receptura przy każdej serii: z ERP lub wybrana przez operatora, aby wydajności i straty były widoczne dla każdej receptury.
- Kody przestojów: zmiana receptury, mycie alergenowe, oczekiwanie na kuchnię, niepełna obsada, awaria zgrzewarki, kontrola bezpieczeństwa żywności. Na tyle krótkie, by wybrać je w rękawicach.
- Stanowiska ręczne: liczenie kamerą albo dobre i odrzucone tacki wprowadzane na tablecie, aby taśma nakładania nie była martwym punktem.
- Przestoje na bezpieczeństwo żywności: kodowane i liczone, nigdy skracane.
- Straty w pieniądzu: aby można było porównać jedno 45-minutowe mycie i dwadzieścia jednominutowych zacięć.
Przykład obliczeniowy: czy dzisiejsze zlecenia zostaną zrealizowane?
Liczby przykładowe, nie z rzeczywistego zakładu. Linia 3 to chłodzona linia tackowa o idealnej wydajności 50 tacek na minutę przy standardowej załodze ośmiu osób. Pracuje od 06:00 do 21:30, z 30-minutową przerwą w każdej połowie dnia.
Rano. Od 06:00 do 14:00 czas planowany wynosi 450 minut. Trzy przezbrojenia trwały 75 minut przy standardzie 60: dwie 15-minutowe zmiany receptury i 30-minutowe mycie alergenowe między dwiema podobnymi recepturami. Linia wyprodukowała 15 000 dobrych tacek.
- OEE do tej pory: 15 000 tacek przy 50 na minutę to 300 minut idealnej produkcji, a 300 z 450 to 66,7%.
- Tempo poza przezbrojeniami: 15 000 tacek w 375 minut to 40,0 dobrych tacek na minutę. Resztę zabrały przestoje, oczekiwanie na kuchnię, niepełna obsada i odrzuty.
Popołudnie. Od 14:00 do 21:30 czas planowany wynosi 420 minut. Zostały dwa przezbrojenia w czasach standardowych: 15-minutowa zmiana receptury i 45-minutowe pełne mycie alergenowe, z receptury z mlekiem na recepturę bez mleka. Zostaje 360 minut pracy. Pozostałe zlecenia: 9 000 tacek receptury E i 6 600 receptury F, razem 15 600 tacek.
- W porannym tempie: 360 × 40,0 = 14 400 tacek. Linii brakuje 1 200 tacek, czyli około 30 minut pracy.
- Jeśli przezbrojenia przeciągną się jak rano, o jedną czwartą: 75 minut, 345 minut pracy i 13 800 tacek. Wtedy luka wynosi 1 800 tacek.
Samo obliczenie jest proste. Liczy się to, kiedy można je wykonać. Dzięki zliczaniu produkcji na żywo i kodowanym przestojom planista widzi lukę o 14:00 i wciąż ma wybór: przenieść część receptury F na linię 2, znaleźć zastępstwo przy taśmie nakładania, zadzwonić do kuchni albo uzgodnić niepełną dostawę teraz, a nie o 21:30. Kody przestojów pokazują, które z tych działań jest realne.
O planowaniu według wydajności, jaką linia faktycznie osiągnęła, pisze artykuł planowanie według wykazanej wydajności.
Lekki czy pełny MES w zakładzie dań gotowych
Lekki MES obejmuje część najbliższą maszyny, czyli dane z linii i OEE, a zlecenia i genealogię zostawia w ERP. Wybór warto oprzeć na problemie, który odczuwają Państwo każdego dnia.
| Jeśli codzienny problem to | Od czego zacząć | Rola Fabrico |
|---|---|---|
| Nikt nie potrafi powiedzieć, dlaczego linia 3 nie wykonała planu | Lekki MES na jednej linii tackowej | To jest rdzeń |
| Lista produkcyjna jest co rano układana ręcznie | Państwa ERP lub narzędzie do planowania | Roadmapa, jeszcze niedostępne |
| Próbne wycofanie produktu trwa godzinami | Śledzenie partii w ERP lub pełny MES | Brak |
| Audytorzy chcą elektronicznych zapisów gotowania i schładzania | System jakości lub HACCP albo pełny MES | Brak |
| Zła banderola lub data trafia na opakowanie | System etykietowania i kontrola etykiet | Brak |
| Dozowniki dają naddatek | Oprogramowanie wagi kontrolnej i nastawy dozowników | Brak; odrzuty mogą zasilać wskaźnik jakości |
Wiele zakładów ostatecznie korzysta z obu rozwiązań: genealogia tam, gdzie wymaga jej sieć handlowa lub regulator, dane z linii i OEE na każdej linii tackowej. Nasz poradnik lekki MES a pełny MES podaje cztery testy, które pomagają podjąć decyzję.
Prosimy przynieść na demo listę produkcyjną z jednego dnia i tydzień kart przestojów, a pokażemy, które wiersze Fabrico może wypełnić, a których nie.
Siedem pytań do każdego dostawcy MES dla produkcji dań gotowych
Warto poprosić każdego dostawcę, także nas, o odpowiedzi na piśmie i sprawdzić je w pilotażu na jednej linii.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Jak późna zmiana zamówienia trafia na linię? | Zmienić ilość w testowym systemie ERP i zmierzyć czas do pojawienia się na ekranie linii. |
| Czy idealna wydajność może zależeć od receptury i załogi? | Poprosić o wydajności dla każdej receptury przy standardowej załodze, a niepełną obsadę jako stratę prędkości. |
| Czy oczekiwanie na kuchnię jest przypisywane kuchni? | Znaleźć w raporcie strat kod braku materiału z kuchnią jako przyczyną. |
| Jak liczone są stanowiska ręczne? | Kamera, wpis na tablecie czy nic? Uruchomić to przez jedną zmianę równolegle z liczeniem ręcznym. |
| Jak operator w rękawicach oznacza przestój? | Zobaczyć, jak robi to jeden z Państwa operatorów przy taśmie nakładania, w strefie wysokiej higieny (high care). |
| Co zostaje w naszym ERP? | Zapytać, które dane wchodzą, które wracają i kto odpowiada za połączenie. |
| Co działa dziś, a co jest na roadmapie? | Uzyskać to na piśmie, z datą uruchomienia danych na żywo na jednej linii. |
Porównują Państwo platformy ogólnie? Nasz przewodnik po oprogramowaniu OEE pokazuje, co porównywać.
Załogi, kamery i przedstawiciele pracowników
Oprogramowanie, które mierzy linię pracującą w tempie załogi, może sprawiać wrażenie, że mierzy załogę. Należy mierzyć linię, nigdy człowieka: raportować według linii, zmiany i receptury, nie według nazwisk, i poinformować pracowników, zanim cokolwiek zostanie uruchomione. W wielu krajach europejskich należy najpierw porozmawiać z przedstawicielami pracowników.
Jeśli dodają Państwo kamery do liczenia tacek przy taśmie nakładania lub banderolownicy, należy kadrować je na tacki. Nasz artykuł wizja komputerowa w produkcji dań gotowych pokazuje, gdzie kamera się opłaca, a kamery na linii produkcyjnej bez inwigilacji zawiera pełniejszą listę kontrolną.
Gdzie pasuje Fabrico
Fabrico to chmurowa platforma OEE i lekkiego MES. Na linii dań gotowych już dziś robi to:
- Dane z linii: przestoje i liczbę sztuk ze sterownika PLC zgrzewarki lub dozownika albo z urządzenia IoT z czujnikami na starszych maszynach. Przyczyny przestojów podaje operator, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, pokazane w pieniądzu, z mikroprzestojami wykrywanymi z sygnału. Produkcja na żywo pokazuje, ile każda linia wyprodukowała dotąd na zmianie. W przeglądarce, na iOS i Androidzie.
- Kamery: kamery AI, dodatek dostępny na życzenie, liczą produkcję na stanowiskach ręcznych, takich jak ręczne nakładanie i banderolowanie, a wideo z dowolnego momentu można otworzyć na osi czasu zmiany. W standardowej konfiguracji wideo jest strumieniowane, gdy ktoś je otwiera, i nie jest przechowywane w Fabrico.
- Państwa ERP i Państwa dane: połączenie z SAP lub innym ERP, konfigurowane osobno dla każdego klienta, a także REST API, webhooki oraz eksport do Excela lub CSV.
Utrzymanie ruchu jest wbudowane, więc technik otwiera zlecenie pracy bezpośrednio z przestoju, w tej samej kartotece maszyny. Podłączenie urządzeń w około miesiąc; pełne wdrożenie w 3 do 4 miesięcy.
Roadmapa, jeszcze niedostępne: Planowanie produkcji jest na naszej roadmapie, bez daty wydania. Dziś Fabrico nie tworzy ani nie harmonogramuje Państwa planu: pokazuje, co linie są w stanie zrobić. Na roadmapie dodatku kamerowego są też podpowiedzi przyczyn przestojów z kamery, zatwierdzane przez operatora.
Czego Fabrico nie robi: receptury i ważenie, zapisy gotowania i schładzania, partie i genealogia, etykiety i daty przydatności, statystyka naddatku i inspekcja. To zostaje w Państwa systemach ERP, jakości, etykietowania i wag kontrolnych, a Fabrico nie składa żadnych deklaracji dotyczących HACCP.
Pełny zakres opisuje strona oprogramowanie MES i OEE, a dodatek kamerowy strona wizja komputerowa Fabrico dla OEE. Powiązane artykuły: wizja komputerowa w produkcji FMCG oraz poradnik nadrzędny MES w produkcji żywności.
Częste pytania
Co robi MES w zakładzie dań gotowych?
Prowadzi i rejestruje produkcję między ERP a liniami: receptury, masy oraz zapisy gotowania i schładzania w kuchni, a zliczanie produkcji, przestoje, zmiany receptur i OEE na linii tackowej. Większość zakładów dzieli te zadania między ERP, system jakości i lekki MES.
Czy zakłady dań gotowych potrzebują pełnego MES?
Tylko tam, gdzie sieć handlowa, audytor lub prawo oczekują elektronicznych zapisów szarż i partii, których Państwa ERP i systemy jakości nie są w stanie prowadzić. Tam, gdzie głównym kosztem jest utracona produkcja, warto zacząć od danych z linii i OEE na jednej linii tackowej.
Czy MES może zaplanować jutrzejsze zamówienia dań gotowych?
Niektóre pełne pakiety MES i narzędzia do planowania to potrafią. Planowanie produkcji jest na roadmapie Fabrico, bez daty wydania. Dziś Fabrico nie tworzy ani nie harmonogramuje Państwa planu: pokazuje, co linie są w stanie zrobić.
Czy Fabrico śledzi partie i daty przydatności?
Nie. Partie, genealogia, etykiety i daty przydatności zostają w Państwa ERP i systemie etykietowania. Fabrico rejestruje, co zrobiła każda linia, kiedy się zatrzymała i dlaczego.
Skąd MES bierze liczbę sztuk ze stanowisk ręcznych?
Z kamery, na przykład z dodatku kamer AI Fabrico, który liczy produkcję na stanowiskach ręcznych, albo z dobrych i odrzuconych tacek wprowadzanych na tablecie. Gdzie umieścić kamerę, opisuje artykuł wizja komputerowa w produkcji dań gotowych.
Ile trwa uruchomienie?
Oto harmonogram Fabrico. Podłączenie urządzeń w około miesiąc; pełne wdrożenie w 3 do 4 miesięcy. Warto zapytać każdego dostawcę o to samo, wraz z tym, co trzeba mieć przygotowane.
Chcą Państwo zobaczyć to na linii podobnej do własnej? Prosimy umówić demo i przynieść listę produkcyjną z jednego dnia z linii tackowej.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga






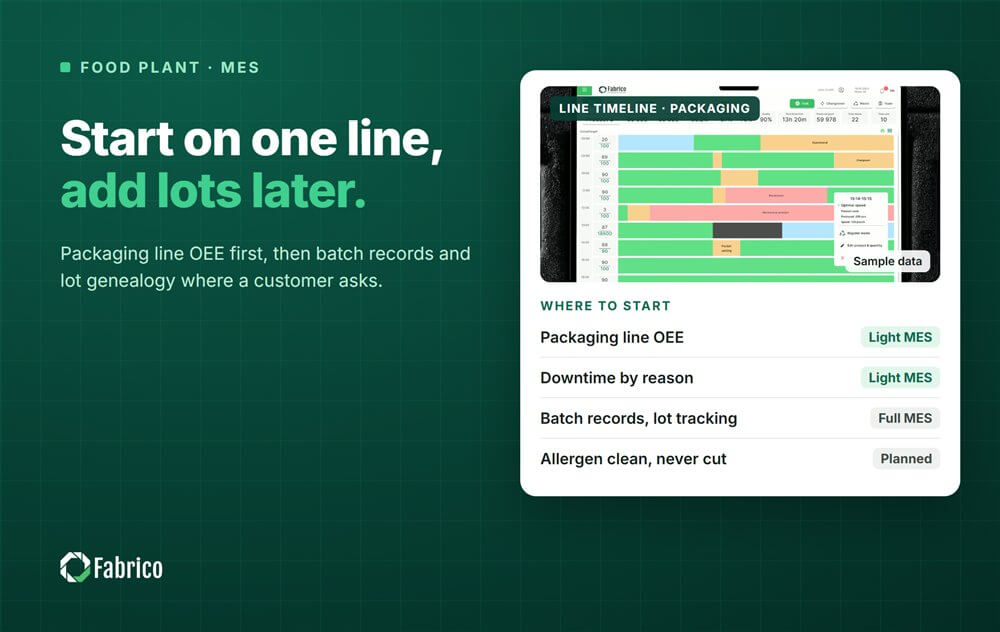
Prawdziwe kafelki Fabrico, dane przykładowe.