


 Zaloguj
 Blog
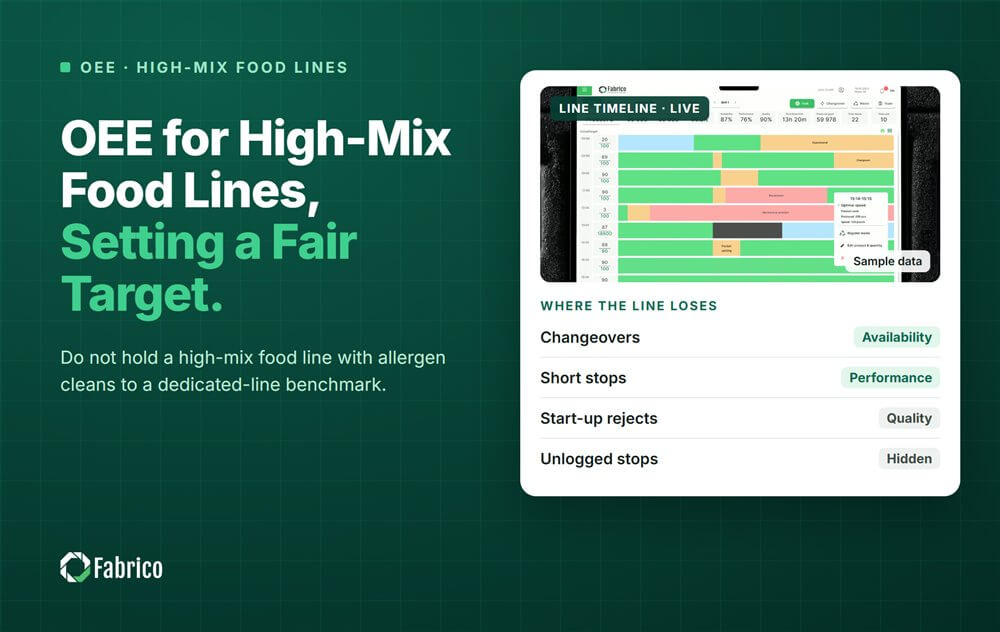
OEE dla linii spożywczych o dużym zróżnicowaniu: ustalenie uczciwego celu

Najważniejsze wnioski
- Słynny cel 85% pochodzi z "Introduction to TPM" Nakajimy (1984), oparty na liniach wysokowydajnych z niewielką liczbą przezbrojeń.
- Większość zakładów osiąga raczej około 60%. Linia spożywcza o dużym zróżnicowaniu nie jest nieudana tylko dlatego, że jest poniżej 85%.
- Przezbrojenia ograniczają Dostępność na linii high-mix, a wiele z nich obejmuje walidowane czyszczenia.
- Ustalaj cel dla każdej linii na podstawie jej własnej linii bazowej i strat, które może kontrolować.
- Raportuj OEE według SKU, aby formaty powodujące najwięcej zatrzymań były widoczne.
Linia spożywcza, która zmienia produkty trzy razy dziennie, z czyszczeniami na alergeny między zmianami, ma niższy sufit. Nie powinna gonić OEE linii, która przez cały tydzień produkuje jeden produkt. Jej sprawiedliwy cel wynika z własnego obciążenia przez przezbrojenia, własnej linii bazowej i strat, które rzeczywiście może kontrolować.
Fabrico, OEE i lekki system MES z kamerami AI mierzy OEE na żywo według linii i zmiany oraz wycenia każdą stratę w pieniądzu. Dzięki temu można porównywać linie pod kątem tego, co tracą, a nie tylko jednego procentu.
Dlaczego 85% to zły cel dla linii spożywczej o dużym zróżnicowaniu?
Wartość 85% pochodzi z pracy Seiichi Nakajimy w "Introduction to TPM", opublikowanej w 1984 r. Jej korzenie to Japonia lat 70., przemysł samochodowy i produkcja dyskretna. Zwykle rozkłada się ją na 90% Dostępność, 95% Wydajność i 99% Jakość.
Ten benchmark powstał na bazie linii wysokowydajnych, dedykowanych, produkujących jeden produkt z niewielką liczbą przezbrojeń. Wprowadza w błąd w przypadku linii high-mix z przezbrojeniami na alergeny. Większość producentów osiąga raczej około 60%. Badanie ponad 3 500 maszyn w ponad 50 krajach wykazało szczyty OEE na poziomie 55–60%.
Zatem dobrze prowadzona linia spożywcza o dużym zróżnicowaniu może być znacznie poniżej 85% i mimo to działać poprawnie. Nasz przegląd benchmarków OEE według branży pokazuje, jak bardzo różnią się liczby.
Jak bardzo przezbrojenia ograniczają linię high-mix?
Każde przezbrojenie mieści się w planowanym czasie produkcji, więc obniża Dostępność. Na linii high-mix same przezbrojenia ustalają sufit, którego linia nigdy nie przekroczy, niezależnie od tego, jak dobrze działa między nimi. Część każdego przezbrojenia to często walidowane czyszczenie, którego nie da się skrócić bez rewalidacji.
Przykład: dwie linie, które działają równie dobrze
Linia przykładowa (liczby poglądowe, nie klient). Dwie linie mają po 960 planowanych minut dziennie. Obie tracą 40 minut dziennie z powodu awarii, obie pracują przy 92% Wydajności i 98% Jakości. Linia A jest dedykowana jednemu produktowi. Linia B to high-mix, z trzema przezbrojeniami dziennie po 60 minut każde.
| Linia A, dedykowana | Linia B, high-mix | |
|---|---|---|
| Minuty przezbrojenia na dzień | 0 | 180 |
| Minuty awarii na dzień | 40 | 40 |
| Dostępność | 920 / 960 = 95.8% | 740 / 960 = 77.1% |
| OEE (x 92% x 98%) | 86.4% | 69.5% |
Obie linie są prowadzone równie dobrze. Cała różnica wynosząca 16.9 punktu to czas przezbrojenia. Nawet przy zerowych awariach, Linia B nie mogłaby przekroczyć 780 / 960 = 81.3% Dostępności.
Gdzie jest rzeczywista strata Linii B? Jej przezbrojenia średnio trwają 72 minuty wobec standardu 60 minut. To 3 x 12 = 36 minut powyżej standardu każdego dnia.
Przy 200 jednostkach na minutę i marży USD 0.20 za jednostkę, utracona minuta kosztuje USD 40. Przez 250 dni, przekroczenia kosztują 36 x 250 x USD 40 = USD 360,000 rocznie (około EUR 331,000).
Ta kwota to sprawiedliwy cel Linii B. Nie dotyczy ona walidowanego czyszczenia.
Jak ustawić sprawiedliwy cel OEE?
- Zmierz podpisaną linię bazową dla linii zanim ustawisz jakikolwiek cel.
- Podziel straty na to, co naprawia walidacja, jak cykle czyszczenia, oraz na to, co kontroluje zespół: przekroczenia, oczekiwania, awarie, prędkość i odpady.
- Skieruj cel na część kontrolowalną, np. przez zmniejszenie o połowę minut powyżej standardu przezbrojenia.
- Porównuj linie po stratach w minutach i pieniądzach, nie samym OEE.
- Przeglądaj cel gdy miks produktów się zmieni, ponieważ sufit przesuwa się wraz z nim.
Nasz przewodnik po ustalaniu celów OEE według linii omawia metodę bardziej szczegółowo.
Dlaczego raportować OEE według SKU na linii high-mix?
Średnie OEE linii liczone po wszystkich produktach ukrywa dwie lub trzy formaty, które powodują większość zatrzymań. Raportuj OEE i minuty zatrzymań według SKU, używając odpowiedniej prędkości idealnej dla każdego. Wtedy zespół zobaczy, która zmiana produktu lub jaki rozmiar opakowania kosztuje najwięcej.
Prędkość też wymaga uwagi. Prędkość nominalna może być niesprawiedliwa dla niektórych SKU, podczas gdy pozwolenie linii na wolną pracę przez miesiące ukrywa rzeczywistą stratę. Uzgodnij prędkość idealną dla SKU raz i zapisz ją. Aby dowiedzieć się więcej o redukcji minut, przeczytaj nasz przewodnik o czasie przezbrojenia.
Jakie błędy popełniają zakłady high-mix z OEE?
- Porównywanie linii high-mix z benchmarkiem 85% dla linii dedykowanych.
- Ukrywanie przezbrojeń w planowanym czasie bez standardu, tak że przekroczenia nigdy się nie pokazują.
- Raportowanie OEE tylko według linii, nigdy według SKU.
- Skaleczenie walidowanego czyszczenia na alergeny aby poprawić OEE. To naruszenie bezpieczeństwa żywności.
- Pozwalanie na cofnięcie się osiągnięć w przezbrojeniach, ponieważ nowa standardowa praca nigdy nie została zapisana.
Gdzie wpisuje się Fabrico?
Fabrico to platforma Manufacturing Performance z funkcjami Computer Vision. OEE i lekki MES są na pierwszym planie, na jednolitym modelu czasu dla każdej linii.
- Automatyczne rejestrowanie przestojów, tak że każde przezbrojenie jest mierzone od sygnału maszyny.
- Operator potwierdza przyczynę jednym dotknięciem, więc czyszczenia na alergeny i zmiany formatu otrzymują własne kody.
- Straty uporządkowane według pieniędzy, więc przekroczenia przezbrojeń są wycenione obok awarii.
- OEE na żywo według linii i zmiany, i jeden widok przez zakłady.
To warstwa OEE lekkiego MES. Zaczynasz na jednej linii, z linią bazową i umówioną z góry datą decyzji. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje wycenę. Po więcej o produkcji high-mix zobacz nasz przewodnik high-mix, low-volume.
Często zadawane pytania
Jaki jest dobry OEE dla linii produkcji żywności?
Nie ma jednej liczby. Większość producentów osiąga około 60%, a jedno duże badanie wykazało szczyty OEE na poziomie 55–60%. Sprawiedliwy cel dla twojej linii pochodzi z jej własnej linii bazowej, miksu produktów i strat, które możesz kontrolować, a nie z ogólnego benchmarku.
Czy 85% OEE jest realistyczne dla linii high-mix?
Rzadko. Liczba 85% pochodzi z pracy Nakajimy z 1984 r., opartej na liniach wysokowydajnych z niewielką liczbą przezbrojeń. Linia, która zmienia produkty kilka razy dziennie z czyszczeniami między nimi, traci dużą część czasu na przezbrojenia, których nie da się uniknąć.
Jak przezbrojenia wpływają na OEE?
Przezbrojenia mieszczą się w planowanym czasie produkcji, więc obniżają Dostępność. Na linii high-mix ustalają sufit: przy trzech przezbrojeniach po 60 minut w 960 planowanych minutach Dostępność nie może przekroczyć 81.3%. Śledź minuty ponad standard każdego przezbrojenia, aby znaleźć stratę, którą można kontrolować.
Czy cele OEE powinny być ustalane dla linii czy dla zakładu?
Dla linii. Linie o różnym miksie produktów, obciążeniu przezbrojeniami i prędkościach nie mogą mieć jednego sprawiedliwego celu. Ustal cel każdej linii na podstawie jej własnej linii bazowej. Na poziomie zakładu porównuj linie według strat w minutach i pieniądzach i sumuj minuty zamiast uśredniać procenty.
Jak porównać linię high-mix z linią dedykowaną?
Porównuj to, co każda traci, nie tylko ich OEE. Podziel straty każdej linii na przezbrojenia, awarie, prędkość i odpady, w minutach i w pieniądzach. Dwie linie działające równie dobrze mogą nadal różnić się o wiele punktów OEE tylko z powodu obciążenia przezbrojeniami.
Znajdź sprawiedliwy cel dla swojej linii
Przynieś miesiąc danych o przezbrojeniach i przestojach. Pokażemy sufit twojej linii i minuty, które możesz wygrać.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








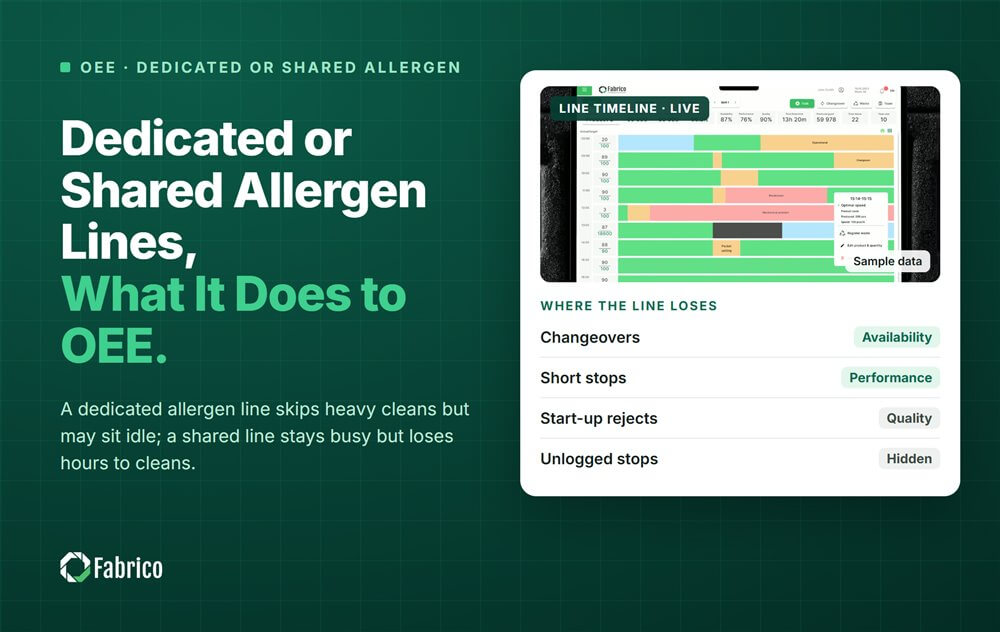
Prawdziwe kafelki Fabrico, dane przykładowe.