


 Anmeldung
 Blog
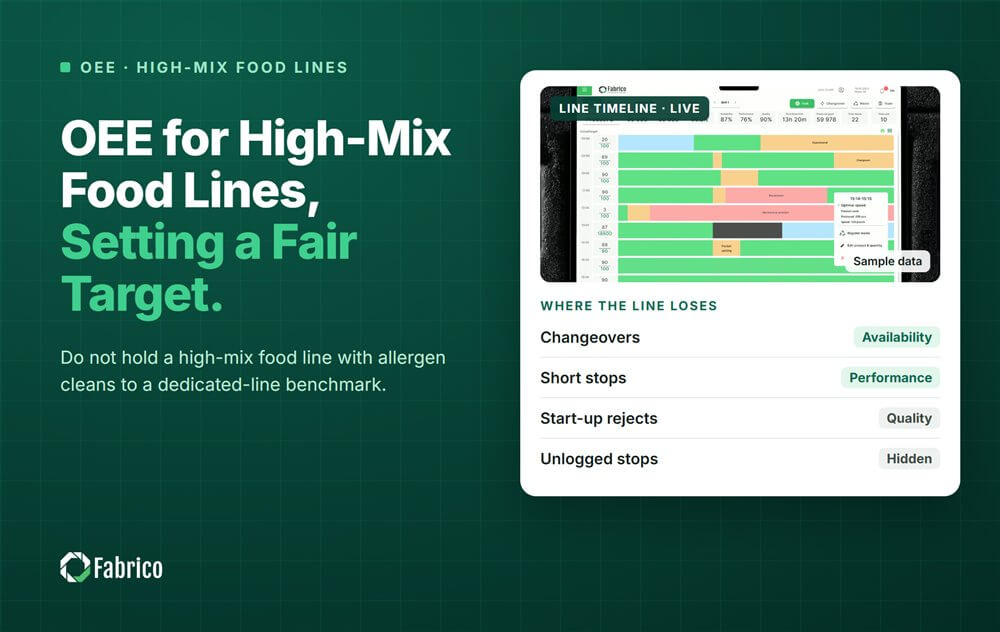
OEE für High-Mix-Lebensmittellinien: Festlegung eines fairen Ziels

Wichtigste Erkenntnisse
- Das berühmte Ziel 85% stammt aus Nakajimas "Introduction to TPM" (1984) und beruht auf Hochvolumen-Linien mit wenigen Umrüstungen.
- Die meisten Werke liegen näher bei 60%. Eine High-Mix-Lebensmittellinie ist nicht mangelhaft, nur weil sie unter 85% liegt.
- Umrüstungen begrenzen die Verfügbarkeit einer High-Mix-Linie, und viele davon beinhalten validierte Reinigungen.
- Setzen Sie das Ziel pro Linie aus ihrer eigenen Basislinie und den Verlusten, die sie kontrollieren kann.
- Melden Sie OEE nach SKU, damit die Formate, die die meisten Stillstände verursachen, sichtbar werden.
Eine Lebensmittellinie, die dreimal am Tag das Produkt wechselt mit Allergenreinigungen dazwischen, hat eine niedrigere Decke. Sie sollte nicht die OEE einer Linie anstreben, die eine Woche lang ein Produkt fährt. Ihr faires Ziel ergibt sich aus der eigenen Umrüstbelastung, ihrer eigenen Basislinie und den Verlusten, die sie tatsächlich kontrollieren kann.
Fabrico, OEE und leichte MES-Software mit KI-Kameras misst OEE live nach Linie und Schicht und bewertet jeden Verlust in Geld. So ist es möglich, Linien danach zu vergleichen, was sie verlieren, und nicht nur nach einem Prozentsatz.
Warum ist 85% das falsche Ziel für eine High-Mix-Lebensmittellinie?
Die 85%-Zahl stammt aus Seiichi Nakajimas "Introduction to TPM", veröffentlicht 1984. Ihre Wurzeln liegen im Japan der 1970er Jahre, in der Automobil- und diskreten Fertigung. Üblicherweise wird sie aufgeteilt in 90% Verfügbarkeit, 95% Leistung und 99% Qualität.
Dieser Benchmark wurde für Hochvolumen-Dedicated-Linien erstellt, die ein Produkt mit wenigen Umrüstungen fahren. Er führt bei High-Mix-Linien mit Allergenumrüstungen in die Irre. Die meisten Hersteller liegen näher bei 60%. Eine Studie von mehr als 3.500 Maschinen in über 50 Ländern fand OEE-Peaks bei 55 bis 60%.
Eine gut geführte High-Mix-Lebensmittellinie kann also deutlich unter 85% liegen und dennoch gut arbeiten. Unsere Übersicht zu OEE-Benchmarks nach Branche zeigt, wie stark die Zahlen variieren.
Wie stark begrenzen Umrüstungen eine High-Mix-Linie?
Jede Umrüstung liegt innerhalb der geplanten Produktionszeit und reduziert damit die Verfügbarkeit. Bei einer High-Mix-Linie setzen allein die Umrüstungen eine Obergrenze, die die Linie nie überschreiten kann, egal wie gut sie zwischen den Umrüstungen läuft. Ein Teil jeder Umrüstung ist oft eine validierte Reinigung, die ohne Revalidierung nicht verkürzt werden kann.
Rechenbeispiel: zwei Linien, die gleich gut laufen
Beispiellinie (illustrative Zahlen, kein Kunde). Zwei Linien haben jeweils 960 geplante Minuten pro Tag. Beide verlieren 40 Minuten pro Tag durch Ausfälle, beide laufen mit 92% Leistung und 98% Qualität. Linie A ist dediziert für ein Produkt. Linie B ist High-Mix mit drei Umrüstungen pro Tag à 60 Minuten.
| Linie A, dediziert | Linie B, High-Mix | |
|---|---|---|
| Umrüst-Minuten pro Tag | 0 | 180 |
| Ausfall-Minuten pro Tag | 40 | 40 |
| Verfügbarkeit | 920 / 960 = 95.8% | 740 / 960 = 77.1% |
| OEE (x 92% x 98%) | 86.4% | 69.5% |
Beide Linien werden gleich gut betrieben. Die gesamte Lücke von 16.9 Punkten ist Umrüstzeit. Selbst bei null Ausfällen könnte Linie B nicht über 780 / 960 = 81.3% Verfügbarkeit hinauskommen.
Wo liegt der echte Verlust von Linie B? Ihre Umrüstungen liegen im Mittel bei 72 Minuten gegenüber einem Standard von 60 Minuten. Das sind 3 x 12 = 36 Minuten pro Tag über Standard.
Bei 200 Einheiten pro Minute und einer Marge von USD 0.20 pro Einheit kostet eine verlorene Minute USD 40. Über 250 Tage kosten die Überschreitungen 36 x 250 x USD 40 = USD 360,000 pro Jahr (etwa EUR 331,000).
Dieser Betrag ist das faire Ziel für Linie B. Es berührt keine validierte Reinigung.
Wie sollten Sie ein faires OEE-Ziel setzen?
- Messen Sie eine unterschriebene Basislinie für die Linie, bevor Sie irgendein Ziel setzen.
- Teilen Sie die Verluste auf in das, was die Validierung behebt, wie Reinigungszyklen, und in das, was das Team steuert: Überschreitungen, Warten, Ausfälle, Geschwindigkeit und Ausschuss.
- Zielen Sie den kontrollierbaren Anteil an, zum Beispiel durch Halbierung der Minuten über dem Umrüststandard.
- Vergleichen Sie Linien anhand der Verluste in Minuten und Geld, nicht nur anhand des OEE.
- Überprüfen Sie das Ziel, wenn sich die Produktmischung ändert, denn die Obergrenze verschiebt sich mit ihr.
Unser Leitfaden zu OEE-Zielen pro Linie geht tiefer auf die Methode ein.
Warum OEE nach SKU auf einer High-Mix-Linie melden?
Ein auf alle Produkte gemitteltes Linien-OEE verdeckt die zwei oder drei Formate, die die meisten Stillstände verursachen. Melden Sie OEE und Stillstandsminuten nach SKU und verwenden Sie die richtige ideale Geschwindigkeit für jede. Dann kann das Team sehen, welcher Produktwechsel oder welche Packungsgröße am meisten kostet.
Auch die Geschwindigkeit braucht Sorgfalt. Die Nennleistung kann für manche SKUs unfair sein, während das lange langsame Fahren einer Linie eine echte Verluste kaschiert. Vereinbaren Sie die ideale Geschwindigkeit pro SKU einmal und halten Sie sie schriftlich fest. Mehr zum Minimieren der Minuten finden Sie in unserem Leitfaden zu Umrüstzeiten.
Welche Fehler machen High-Mix-Werke beim OEE?
- Eine High-Mix-Linie mit dem 85%-Benchmark vergleichen für dedizierte Linien.
- Umrüstungen in der geplanten Zeit verstecken ohne Standard, sodass Überschreitungen nie sichtbar werden.
- OEE nur pro Linie melden, nie pro SKU.
- Eine validierte Allergenreinigung kürzen, um OEE zu gewinnen. Das ist ein Verstoß gegen die Lebensmittelsicherheit.
- Gains bei Umrüstungen wieder verlaufen lassen, weil die neue Standardarbeit nie schriftlich festgehalten wurde.
Wo passt Fabrico hinein?
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle, auf einem einheitlichen Zeitmodell für jede Linie.
- Automatische Stillstandserfassung, sodass jede Umrüstung vom Maschinensignal getimt wird.
- Der Bediener bestätigt die Ursache mit einem Tippen, sodass Allergenreinigungen und Formatwechsel eigene Codes erhalten.
- Verluste nach Geld sortiert, sodass Umrüstüberschreitungen neben Ausfällen bewertet werden.
- OEE live nach Linie und Schicht, und eine Sicht über mehrere Werke.
Es ist die OEE-Schicht eines leichten MES. Sie beginnen an einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Mehr zu High-Mix-Produktion finden Sie in unserem High-Mix-, Low-Volume-Leitfaden.
Häufig gestellte Fragen
Was ist ein gutes OEE für eine Lebensmittelproduktionslinie?
Es gibt keine einzelne Zahl. Die meisten Hersteller liegen näher bei 60%, und eine große Studie fand, dass OEE-Peaks bei 55 bis 60% liegen. Ein faires Ziel für Ihre Linie ergibt sich aus ihrer eigenen Basislinie, ihrer Produktmischung und den Verlusten, die sie kontrollieren kann, nicht aus einem allgemeinen Benchmark.
Ist 85% OEE realistisch für eine High-Mix-Linie?
Selten. Die 85%-Zahl stammt aus Nakajimas Arbeit von 1984, basierend auf Hochvolumenlinien mit wenigen Umrüstungen. Eine Linie, die mehrmals am Tag Produkte wechselt mit Reinigungen dazwischen, verliert einen großen Teil ihrer Zeit an Umrüstungen, die sie nicht vermeiden kann.
Wie wirken sich Umrüstungen auf OEE aus?
Umrüstungen liegen innerhalb der geplanten Produktionszeit und reduzieren damit die Verfügbarkeit. Auf einer High-Mix-Linie setzen sie eine Obergrenze: bei drei Umrüstungen à 60 Minuten in 960 geplanten Minuten kann die Verfügbarkeit 81.3% nicht überschreiten. Verfolgen Sie die Minuten über dem Umrüststandard, um die kontrollierbare Verlustquelle zu finden.
Sollten OEE-Ziele pro Linie oder pro Werk gesetzt werden?
Pro Linie. Linien mit unterschiedlicher Produktmischung, Umrüstbelastung und Geschwindigkeiten können kein gemeinsames faires Ziel teilen. Setzen Sie das Ziel jeder Linie aus ihrer eigenen Basislinie. Auf Werksebene vergleichen Sie Linien nach Verlusten in Minuten und Geld und summieren Minuten statt Prozenten zu mitteln.
Wie vergleichen Sie eine High-Mix-Linie mit einer dedizierten Linie?
Vergleichen Sie, was jede verliert, nicht nur deren OEE. Teilen Sie die Verluste jeder Linie in Umrüstungen, Ausfälle, Geschwindigkeit und Ausschuss auf, in Minuten und Geld. Zwei Linien, die gleich gut laufen, können dennoch um viele OEE-Punkte differieren allein wegen der Umrüstbelastung.
Finden Sie das faire Ziel für Ihre Linie
Bringen Sie einen Monat Umrüst- und Stillstandsdatensätze. Wir zeigen die Obergrenze Ihrer Linie und die Minuten, die Sie gewinnen können.
Verwandte Artikel
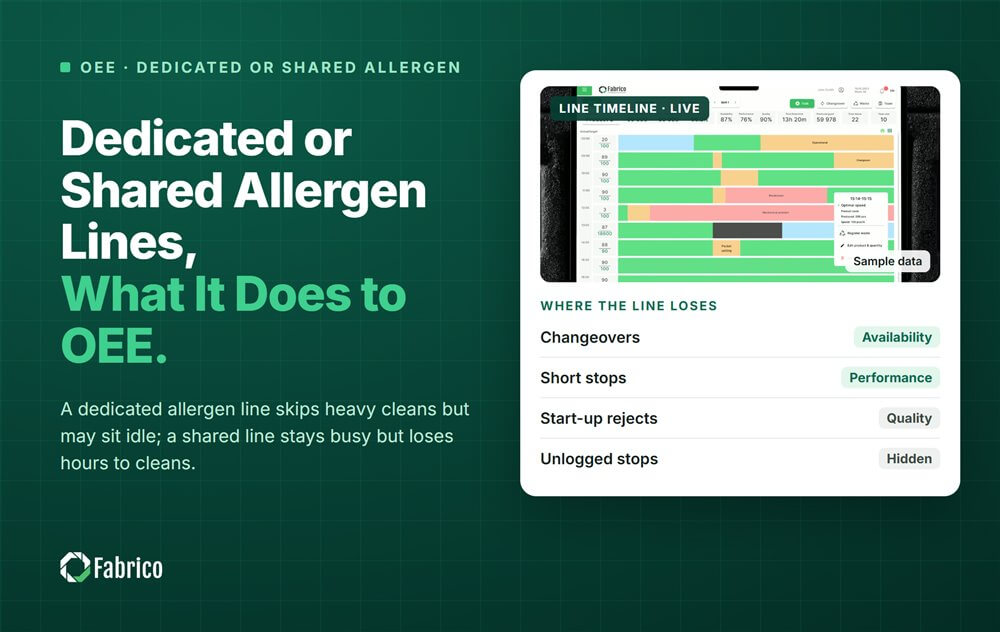










Echte Fabrico-Kacheln, Beispieldaten.