


 Вход
 Блог
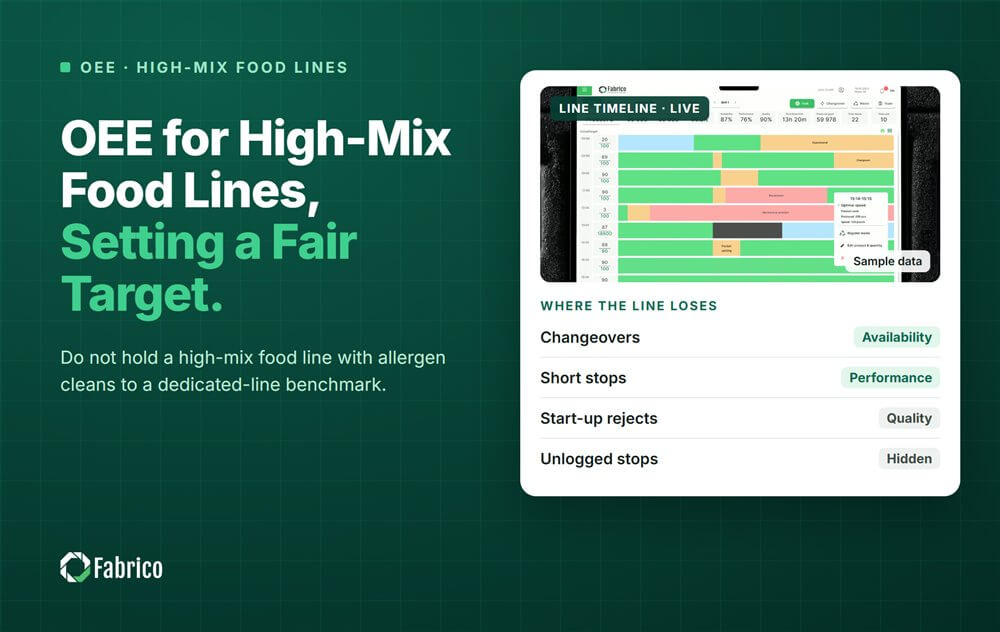
OEE за високодиверсифицирани хранителни линии: Поставяне на справедлива цел

Ключови изводи
- Известната цел 85% идва от "Introduction to TPM" на Накайджа (1984), основана на високопроизводителни линии с малко смени.
- Повечето фабрики постигат близко до 60%. Високодиверсифицирана хранителна линия не е неуспешна, само защото е под 85%.
- Смените ограничават Наличността на високодиверсифицирана линия, като много от тях включват валидирани почиствания.
- Поставете целта за всяка линия от нейната собствена отправна точка и загубите, които може да контролира.
- Отчитайте OEE по SKU, за да изпъкнат форматите, които причиняват най-много спирания.
Хранителна линия, която сменя продукти три пъти на ден с почиствания за алергени между тях, има по-нисък таван. Тя не трябва да гони OEE на линия, която работи с един продукт цяла седмица. Нейната справедлива цел идва от собственото ѝ натоварване със смени, от собствената ѝ отправна точка и от загубите, които тя наистина може да контролира.
Fabrico, OEE и лек софтуер MES с AI камери измерва OEE в реално време по линия и смяна и оценява всяка загуба в пари. Това прави възможно сравняването на линиите по това, което губят, а не само по един процент.
Защо 85% е неправилната цел за високодиверсифицирана хранителна линия?
Числото 85% идва от работата на Сейичи Накаяма в "Introduction to TPM", публикувана през 1984 г. Корените са в Япония през 1970-те години, в автомобилната и дискретната продукция. Обикновено се разпределя като 90% Наличност, 95% Производителност и 99% Качество.
Този ориентир е създаден върху високопроизводителни, специализирани линии, които работят един продукт с малко смени. Той подвежда при високодиверсифицирани линии с промени за алергени. Повечето производители постигат близо до 60%. Едно проучване на над 3 500 машини в повече от 50 страни установи пикове на OEE при 55 до 60%.
Значи добре управлявана високодиверсифицирана хранителна линия може да стои значително под 85% и въпреки това да върши добра работа. Нашият преглед на OEE бенчмаркове по индустрии показва колко варират числата.
Колко ограничават смените една високодиверсифицирана линия?
Всяка смяна се намира в планираното производствено време, затова намалява Наличността. На високодиверсифицирана линия само смените определят таван, който линията никога не може да надвиши, независимо колко добре работи между тях. Част от всяка смяна често е валидирано почистване, което не може да се съкрати без повторна валидирация.
Пример: две линии, които работят еднакво добре
Примерна линия (илюстративни числа, не клиент). Две линии имат по 960 планирани минути на ден. И двете губят по 40 минути на ден за аварии, и двете работят при 92% Производителност и 98% Качество. Линия A е специализирана за един продукт. Линия B е високодиверсифицирана, с три смени на ден по 60 минути всяка.
| Линия A, специализирана | Линия B, високодиверсифицирана | |
|---|---|---|
| Минутите за смяна на ден | 0 | 180 |
| Минутите за аварии на ден | 40 | 40 |
| Наличност | 920 / 960 = 95.8% | 740 / 960 = 77.1% |
| OEE (x 92% x 98%) | 86.4% | 69.5% |
Двете линии се управляват еднакво добре. Цялата разлика от 16.9 пункта е време за смяна. Дори при нула аварии, Линия B не може да надвиши 780 / 960 = 81.3% Наличност.
Къде е реалната загуба на Линия B? Нейните смени средно са 72 минути спрямо стандарт 60 минути. Това е 3 x 12 = 36 минути над стандарта всеки ден.
При 200 единици в минута и марж от USD 0.20 на единица, изгубена минута струва USD 40. За 250 дни, надвишенията струват 36 x 250 x USD 40 = USD 360,000 на година (приблизително EUR 331,000).
Тази сума е справедливата цел за Линия B. Тя не засяга валидирано почистване.
Как да зададете справедлива OEE цел?
- Измерете подписана отправна точка за линията преди да зададете каквато и да е цел.
- Разделете загубите на това, което валидирането оправя, като цикли за почистване, и на това, което е под контрола на екипа: надвишения, изчакване, аварии, скорост и бракуване.
- Целете контролируемата част, например като сведете до половина минутите над стандарта за смяна.
- Сравнявайте линиите по загуби в минути и пари, а не само по OEE.
- Преглеждайте целта когато смесът от продукти се промени, защото таванът се движи с него.
Нашият наръчник за задаване на OEE цели по линия разглежда по-подробно метода.
Защо да отчитате OEE по SKU на високодиверсифицирана линия?
Средно изчисленото OEE за линия, обхващащо всички продукти, крие двата или трите формата, които причиняват най-много спирания. Отчитайте OEE и минутите на спиране по SKU, като използвате правилната идеална скорост за всеки от тях. Така екипът може да види коя смяна на продукт или кой размер опаковка струва най-много.
Скоростта също трябва да се внимава. Номиналната скорост може да е несправедлива за някои SKU, докато позволяването на линия да работи бавно месеци наред крие реална загуба. Съгласувайте идеалната скорост за SKU веднъж и я запишете. За повече за намаляване на минутите, прочетете нашия наръчник за време за смяна.
Какви грешки допускат заводите с голям микс при OEE?
- Сравняване на високодиверсифицирана линия с 85% еталона за специализирани линии.
- Криване на смените в планираното време без стандарт, така че надвишенията никога не се показват.
- Отчитане на OEE само по линия, никога по SKU.
- Скъсяване на валидирано почистване за алергени за да се подобри OEE. Това е нарушение на безопасността на храните.
- Позволяване на печалбите от смяна да се върнат назад, защото новата стандартна работа не е била записана.
Къде се вписва Fabrico?
Fabrico е платформа за производствено представяне с компютърно зрение. OEE и лек MES идват първи, на един модел на време за всяка линия.
- Автоматично записване на спиранията, така че всяка смяна се отчита от машинния сигнал.
- Операторът потвърждава причината с един докос, така че почистванията за алергени и смяната на форматите получават свои кодове.
- Загубите подредени по пари, така че надвишенията при смяна да се ценят до аварии.
- OEE в реално време по линия и смяна, и един изглед през всички заводи.
Това е OEE пластът на лек MES. Започвате на една линия, с отправна точка и договорена дата за решение предварително. Няма безплатен план и няма нива: всеки завод получава оферта. За повече за производство с голям микс, вижте нашия наръчник за high-mix, low-volume.
Често задавани въпроси
Какво е добро OEE за хранителна производствена линия?
Няма едно число. Повечето производители постигат близо до 60%, а едно голямо изследване намери, че OEE пиковете са 55 до 60%. Справедлива цел за вашата линия идва от нейната отправна точка, микса от продукти и загубите, които може да контролира, а не от общ ориентир.
Реалистично ли е 85% OEE за линия с голям микс?
Рядко. Числото 85% идва от работата на Накаяма през 1984 г., базирана на високопроизводителни линии с малко смени. Линия, която сменя продукти няколко пъти на ден с почиствания между тях, губи голяма част от времето си за смени, които не може да избегне.
Как смените влияят на OEE?
Смените са в рамките на планираното производствено време, затова намаляват Наличността. На високодиверсифицирана линия те определят таван: при три смени по 60 минути в 960 планирани минути, Наличността не може да надвиши 81.3%. Следете минутите над стандарта за всяка смяна, за да намерите контролируемата загуба.
Трябва ли целите за OEE да се задават по линия или по завод?
По линия. Линии с различен микс от продукти, натоварване от смени и скорости не могат да споделят една справедлива цел. Задайте целта на всяка линия от нейната собствена отправна точка. На ниво завод сравнявайте линиите по загуби в минути и пари и сумирайте минутите, вместо да усреднявате проценти.
Как да сравните линия с голям микс с линия, посветена на един продукт?
Сравнявайте това, което всяка губи, а не само техния OEE. Разделете загубите на всяка линия на смени, аварии, скорост и бракувания, в минути и пари. Две линии, които работят еднакво добре, все пак могат да се различават с много OEE пункта само заради натоварването от смени.
Намерете справедливата цел за вашата линия
Донесете един месец данни за смени и спирания. Ние ще покажем тавана на вашата линия и минутите, които можете да спечелите.
Свързани статии










Реални плочки на Fabrico, примерни данни.