


 Connexion
 Blog
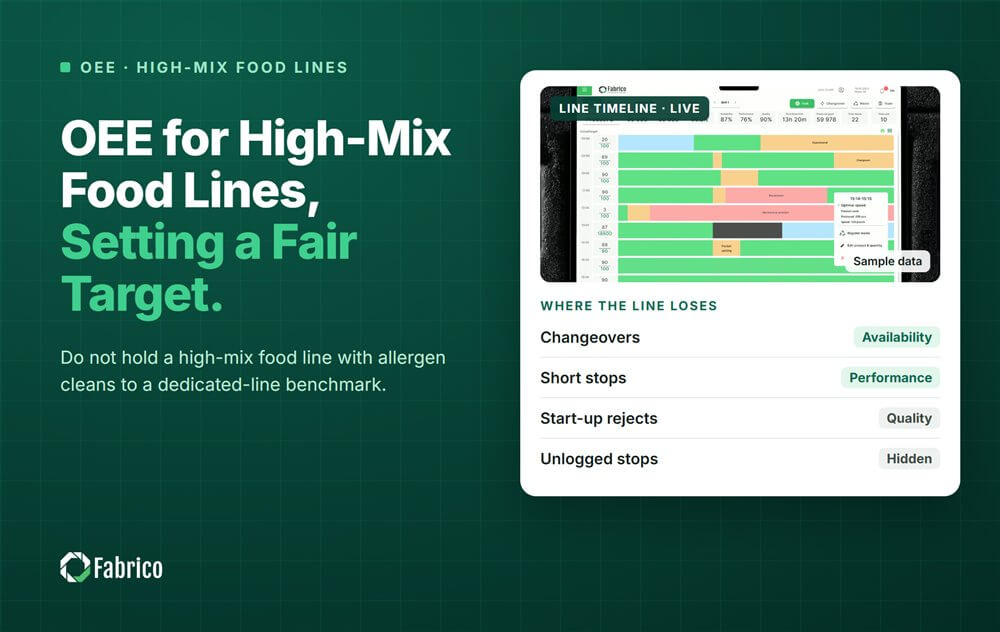
OEE pour lignes alimentaires à grand mix: fixer un objectif équitable

Points clés
- L'objectif célèbre de 85% provient de l'"Introduction to TPM" de Nakajima (1984), basé sur des lignes à fort volume avec peu de changements de format.
- La plupart des usines se situent plutôt autour de 60%. Une ligne alimentaire à grand mix n'est pas défaillante parce qu'elle est sous 85%.
- Les changements de format limitent la Disponibilité d'une ligne grand mix, et beaucoup incluent des nettoyages validés.
- Fixez l'objectif par ligne, à partir de sa propre base et des pertes qu'elle peut maîtriser.
- Rapportez l'OEE par SKU, pour que les formats qui causent le plus d'arrêts ressortent.
Une ligne alimentaire qui change de produit trois fois par jour, avec des nettoyages pour allergènes entre les changements, a un plafond plus bas. Elle ne doit pas courir après l'OEE d'une ligne qui exécute un seul produit toute la semaine. Son objectif juste vient de sa propre charge de changements, de sa propre base et des pertes qu'elle peut réellement contrôler.
Fabrico, OEE et un logiciel MES léger avec caméras IA mesurent l'OEE en direct par ligne et par équipe et évaluent chaque perte en argent. Cela permet de comparer les lignes sur ce qu'elles perdent, pas seulement sur un pourcentage.
Pourquoi 85% est-il le mauvais objectif pour une ligne alimentaire grand mix ?
Le chiffre 85% provient du travail de Seiichi Nakajima dans "Introduction to TPM", publié en 1984. Ses racines sont le Japon des années 1970, dans l'automobile et la production discrète. Il est généralement décomposé en 90% Disponibilité, 95% Performance et 99% Qualité.
Ce référentiel a été construit sur des lignes dédiées à fort volume qui produisaient un seul produit avec peu de changements. Il induit en erreur sur des lignes grand mix avec changements pour allergènes. La plupart des fabricants se situent plus près de 60%. Une étude de plus de 3 500 machines dans plus de 50 pays a constaté des pics d'OEE à 55-60%.
Ainsi une ligne alimentaire grand mix bien gérée peut se situer bien en dessous de 85% et pourtant bien fonctionner. Notre aperçu des référentiels OEE par secteur montre combien les chiffres varient.
Dans quelle mesure les changements limitent-ils une ligne grand mix ?
Chaque changement s'inscrit dans le temps de production planifié, il diminue donc la Disponibilité. Sur une ligne grand mix, les changements seuls fixent un plafond que la ligne ne pourra jamais dépasser, aussi bien qu'elle fonctionne entre eux. Une partie de chaque changement est souvent un nettoyage validé, qui ne peut être réduit sans revalidation.
Exemple chiffré : deux lignes qui tournent aussi bien
Ligne exemple (chiffres illustratifs, pas un client). Deux lignes ont chacune 960 minutes planifiées par jour. Les deux perdent 40 minutes par jour pour des pannes, les deux tournent à 92% de Performance et 98% de Qualité. La ligne A est dédiée à un produit. La ligne B est grand mix, avec trois changements par jour de 60 minutes chacun.
| Ligne A, dédiée | Ligne B, grand mix | |
|---|---|---|
| Minutes de changement par jour | 0 | 180 |
| Minutes de panne par jour | 40 | 40 |
| Disponibilité | 920 / 960 = 95.8% | 740 / 960 = 77.1% |
| OEE (x 92% x 98%) | 86.4% | 69.5% |
Les deux lignes sont exploitées également bien. Tout l'écart de 16.9 points est du temps de changement. Même avec zéro panne, la ligne B ne pourrait pas dépasser 780 / 960 = 81.3% de Disponibilité.
Où est la vraie perte de la ligne B ? Ses changements font en moyenne 72 minutes contre une norme de 60 minutes. C'est 3 x 12 = 36 minutes au-dessus de la norme chaque jour.
À 200 unités par minute et une marge de USD 0.20 par unité, une minute perdue coûte USD 40. Sur 250 jours, les dépassements coûtent 36 x 250 x USD 40 = USD 360,000 par an (environ EUR 331,000).
Ce chiffre est l'objectif juste pour la ligne B. Il ne touche pas un nettoyage validé.
Comment fixer un objectif OEE juste ?
- Mesurez une base signée pour la ligne avant de définir un objectif.
- Séparez les pertes entre ce que la validation corrige, comme les cycles de nettoyage, et ce que l'équipe contrôle : dépassements, attentes, pannes, vitesse et rebuts.
- Ciblez la part contrôlable, par exemple en divisant par deux les minutes au-dessus du standard de changement.
- Comparez les lignes sur les pertes en minutes et en argent, pas seulement sur l'OEE.
- Révisez l'objectif lorsque le mix produit change, car le plafond évolue avec lui.
Notre guide pour fixer des objectifs OEE par ligne détaille davantage la méthode.
Pourquoi rapporter l'OEE par SKU sur une ligne grand mix ?
Un OEE de ligne moyenné sur tous les produits masque les deux ou trois formats qui causent la plupart des arrêts. Signalez l'OEE et les minutes d'arrêt par SKU, en utilisant la bonne vitesse idéale pour chacun. L'équipe pourra alors voir quel changement de produit ou quelle taille d'emballage coûte le plus.
La vitesse mérite aussi de l'attention. La vitesse nominale peut être injuste pour certains SKU, tandis que laisser une ligne tourner lentement pendant des mois masque une vraie perte. Convenez de la vitesse idéale par SKU une fois et consignez-la. Pour réduire les minutes, lisez notre guide sur le temps de changement.
Quelles erreurs font les usines grand mix avec l'OEE ?
- Comparer une ligne grand mix avec la référence 85% issue des lignes dédiées.
- Cacher les changements dans le temps planifié sans standard, de sorte que les dépassements n'apparaissent jamais.
- Ne rapporter l'OEE que par ligne, jamais par SKU.
- Raccourcir un nettoyage validé pour allergènes pour améliorer l'OEE. C'est une infraction à la sécurité alimentaire.
- Laisser retomber les gains de changement parce que la nouvelle standardisation n'a jamais été consignée.
Où se situe Fabrico ?
Fabrico est une plateforme de performance manufacturière dotée de vision par ordinateur. L'OEE et un MES léger viennent en premier, sur un modèle temporel unique pour chaque ligne.
- Enregistrement automatique des arrêts, ainsi chaque changement est chronométré depuis le signal machine.
- L'opérateur confirme la raison en une touche, ainsi les nettoyages pour allergènes et les changements de format obtiennent leurs propres codes.
- Pertes classées par argent, de sorte que les dépassements de changement sont chiffrés à côté des pannes.
- OEE en direct par ligne et par équipe, et une vue unique à l'échelle des usines.
C'est la couche OEE d'un MES léger. Vous commencez sur une ligne, avec une base et une date de décision convenue à l'avance. Il n'y a pas de plan gratuit et pas de niveaux : chaque usine reçoit un devis. Pour en savoir plus sur la production grand mix, consultez notre guide high-mix, low-volume.
Questions fréquemment posées
Quel est un bon OEE pour une ligne de production alimentaire ?
Il n'y a pas un seul chiffre. La plupart des fabricants se situent plutôt autour de 60%, et une grande étude a trouvé des pics d'OEE à 55-60%. Un objectif juste pour votre ligne provient de sa propre base, de son mix produit et des pertes qu'elle peut contrôler, pas d'un benchmark général.
85% d'OEE est-il réaliste pour une ligne grand mix ?
Rarement. Le chiffre 85% provient du travail de Nakajima en 1984, basé sur des lignes à fort volume avec peu de changements. Une ligne qui change de produit plusieurs fois par jour, avec des nettoyages entre eux, perd une large part de son temps en changements qu'elle ne peut éviter.
Comment les changements affectent-ils l'OEE ?
Les changements sont dans le temps de production planifié, ils réduisent donc la Disponibilité. Sur une ligne grand mix ils fixent un plafond : avec trois changements de 60 minutes dans 960 minutes planifiées, la Disponibilité ne peut pas dépasser 81.3%. Suivez les minutes au-delà du standard de chaque changement pour trouver la perte contrôlable.
Les objectifs OEE doivent-ils être fixés par ligne ou par usine ?
Par ligne. Des lignes avec des mixes produits, des charges d'umbristement et des vitesses différentes ne peuvent pas partager un objectif juste. Fixez l'objectif de chaque ligne à partir de sa propre base. Au niveau usine, comparez les lignes sur les pertes en minutes et en argent et additionnez les minutes plutôt que de faire la moyenne des pourcentages.
Comment comparer une ligne grand mix avec une ligne dédiée ?
Comparez ce que chacune perd, pas seulement leur OEE. Séparez les pertes de chaque ligne en changements, pannes, vitesse et rebuts, en minutes et en argent. Deux lignes qui tournent aussi bien peuvent tout de même différer de nombreux points OEE à cause de la charge de changements seule.
Trouvez l'objectif juste de votre ligne
Apportez un mois de données de changements et d'arrêts. Nous montrerons le plafond de votre ligne et les minutes que vous pouvez gagner.
Articles connexes










Tuiles Fabrico réelles, données d'exemple.